
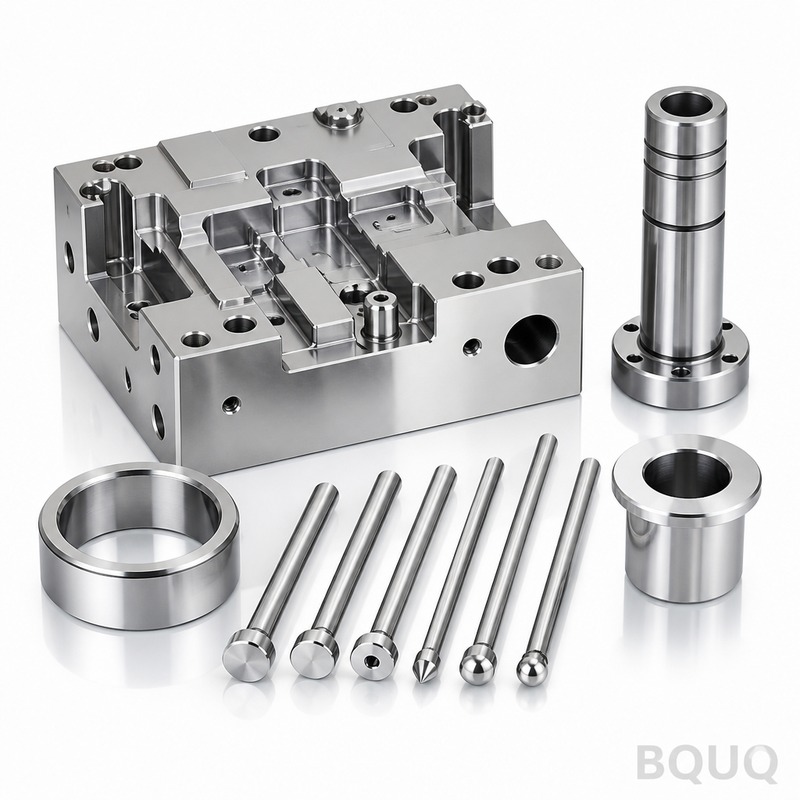
Évaluer la capacité d'une usine : machines, personnel et systèmes
Réponse courte : Une évaluation de la capacité d'une usine comporte trois niveaux — les machines (ce que l'équipement peut physiquement tenir, par ex. CNC ±0,005 mm), le personnel (qui effectue les réglages, la programmation et l'inspection), et les systèmes (comment la qualité, la traçabilité et le contrôle des modifications sont appliqués quand personne ne regarde). Vérifiez les trois avec des preuves : listes de machines avec âges et enregistrements d'étalonnage, matrices de compétences des opérateurs, et contrôle des processus documenté. Une usine forte en machines mais faible en systèmes réussira les premières pièces et dérivera en production. BQUQ exploite quatre lignes de production dans une usine à Dongguan sous ISO9001, établit des devis en 12 heures ouvrées et accepte des MOQ flexibles afin que les acheteurs puissent valider la capacité sur une commande réelle.
La plupart des échecs d'approvisionnement ne sont pas causés par un fournisseur qui ment sur une machine. Ils sont causés par un acheteur qui évalue le mauvais niveau. Un devis arrive avec des photos impressionnantes de centres d'usinage cinq axes, le prix est compétitif, l'échantillon est bon — et six mois plus tard, les pièces dérivent hors tolérance, le délai glisse, et personne ne peut expliquer pourquoi. Les machines n'ont jamais changé. Le personnel et les systèmes n'ont pas tenu.
Ce guide présente une évaluation pratique en trois niveaux que vous pouvez appliquer à tout fournisseur de fabrication de précision, que vous passiez une première commande de prototype ou que vous auditiez un partenaire de production. Il est écrit pour les ingénieurs et les responsables d'approvisionnement qui doivent prendre une décision défendable, pas seulement rapide.
Pourquoi les listes de machines seules induisent les acheteurs en erreur
Une liste de machines vous dit ce qui est possible, pas ce qui est répétable. Deux usines peuvent posséder des tours CNC identiques et produire des résultats radicalement différents, car la capacité provient de la combinaison de l'état de la broche, de la stratégie d'outillage, de la gestion thermique, des compétences de programmation et du retour d'inspection.
Lorsque vous demandez une liste de machines, demandez plus que des numéros de modèle :
- Âge et état — un centre d'usinage de dix ans qui est entretenu et étalonné peut surpasser un neuf qui est utilisé jusqu'à la panne.
- Enregistrements d'étalonnage et de maintenance — quand la machine a-t-elle été vérifiée pour la dernière fois, et selon quelle norme ?
- Heures de broche et cycle de service — les machines à forte utilisation nécessitent des intervalles de maintenance documentés.
- Propriété de l'outillage et des montages — l'usine conçoit-elle ses propres montages, ou improvise-t-elle à chaque commande ?
Un test utile : demandez à l'usine de décrire la dernière fois qu'une machine a échoué à une étude de capabilité et ce qu'elle a fait. Les usines avec un véritable contrôle des processus ont une réponse spécifique. Les usines sans cela en ont une vague.
Lire correctement une liste de machines
| Ce que dit la liste | Ce qu'elle vous dit réellement | Ce qu'il faut vérifier |
|---|---|---|
| "Tolérance CNC ±0,005 mm" | Meilleur cas réalisable sur une caractéristique contrôlée | Étude de capabilité sur votre géométrie spécifique |
| "20 machines CNC" | La capacité existe | Taux d'utilisation, régime de travail, poste goulot |
| "Capacité cinq axes" | Géométrie complexe possible | Personnel de programmation, logiciel de simulation, post-processeurs |
| "Presses d'emboutissage internes" | Intégration verticale | Gamme de tonnage, maintenance des matrices, personnel de l'atelier d'outillage |
| "Inspection automatisée" | Vitesse de mesure | Statut d'étalonnage, propriété du programme, plan d'échantillonnage |
La colonne de droite est l'endroit où l'évaluation se produit réellement. N'importe qui peut lire une fiche technique ; la valeur réside dans les preuves qui la sous-tendent.
Ce que couvre réellement le niveau personnel
Le personnel est le niveau le plus sous-évalué, et généralement la raison pour laquelle la capacité s'effondre sous le volume. Une usine avec d'excellentes machines et un personnel réduit produira de bons prototypes et une production incohérente.
Évaluez quatre rôles spécifiquement :
Réglage et programmation. Qui convertit votre dessin en processus ? Programment-ils hors ligne avec simulation, ou sur la machine ? La programmation hors ligne avec vérification réduit les surprises des premières pièces et protège la machine des collisions — un signe d'un atelier mature.
Opérateurs. Les opérateurs sont-ils affectés à des familles de machines spécifiques, ou tournent-ils arbitrairement ? La spécialisation développe une intuition sur l'usure des outils et la dérive thermique qu'aucune instruction de travail ne peut remplacer.
Personnel d'inspection. De manière critique, les inspecteurs sont-ils indépendants de la production ? Si la même personne qui fait fonctionner la machine valide la pièce, vous avez une auto-inspection, pas un contrôle qualité. L'inspection indépendante est une sauvegarde structurelle.
Atelier d'outillage et maintenance. L'usine rectifie-t-elle ses propres outils, entretient-elle ses propres matrices et répare-t-elle ses propres montages ? La capacité d'outillage interne est l'un des meilleurs prédicteurs de la stabilité des délais, car elle élimine la dépendance externe du chemin critique.
Demandez une matrice de compétences : quels opérateurs sont qualifiés sur quelles machines, et comment cette qualification a été vérifiée. Les usines qui en maintiennent une ont un système de formation. Les usines qui ne peuvent pas en produire une s'appuient sur la personne disponible sur le moment.
Pourquoi les systèmes décident si la capacité survit à l'échelle
Les systèmes sont les règles qui maintiennent la production stable lorsque le volume de commandes triple et que l'équipe d'origine est dispersée. C'est ici que la différence entre un atelier et un partenaire de fabrication devient visible.
Les systèmes essentiels à vérifier :
- Contrôle des documents — la révision du dessin sur le plancher de l'atelier est-elle la même que celle que vous avez approuvée ?
- Contrôle des modifications — si l'usine veut substituer un matériau ou ajuster un processus, qu'est-ce qui déclenche une notification vers vous ?
- Traçabilité — peuvent-ils retracer un lot fini jusqu'au numéro de coulée du matériau, à la machine, à l'opérateur et à l'enregistrement d'inspection ?
- Gestion des non-conformités — que se passe-t-il pour un lot défectueux ? Est-il mis en quarantaine, traité et analysé à la racine, ou discrètement trié ?
- Système d'étalonnage — les jauges sont-elles sur un calendrier, et les enregistrements sont-ils récupérables ?
- Action corrective — les défauts répétés déclenchent-ils une réponse documentée ?
La certification ISO9001 est un signal de base utile que ces systèmes existent sur papier. Ce n'est pas une preuve qu'ils fonctionnent quotidiennement — c'est pourquoi l'évaluation doit inclure des preuves, pas seulement un certificat. Demandez à voir un audit interne récent, un rapport d'action corrective et un journal d'étalonnage. La qualité de ces documents vous en dit plus que le certificat lui-même.
Un modèle de notation à trois niveaux
| Niveau | Poids | Preuves à demander | Signal d'alarme |
|---|---|---|---|
| Machines | 30% | Liste des machines, enregistrements d'étalonnage, étude de capabilité | Fiche technique uniquement, pas de données d'étalonnage |
| Personnel | 30% | Matrice de compétences, organigramme, effectif de l'atelier d'outillage | Aucun rôle d'inspection indépendant |
| Systèmes | 40% | Périmètre ISO9001, contrôle des modifications, échantillon de traçabilité | Impossible de produire un enregistrement d'action corrective |
Les systèmes ont délibérément le poids le plus élevé. Les machines peuvent être achetées et le personnel peut être embauché, mais les systèmes prennent des années à construire et sont la chose la plus difficile à falsifier sous pression.
Comment mener l'évaluation sans se rendre en Chine
Vous n'avez pas besoin de visiter pour obtenir un signal réel. Une évaluation à distance structurée suivie d'une commande d'essai payante révèle la plupart des lacunes de capacité.
Étape 1 — Demande de documents. Envoyez une demande écrite pour la liste des machines, le calendrier d'étalonnage, la matrice de compétences, la déclaration de périmètre ISO9001 et un exemple de rapport d'action corrective. Les usines qui répondent en un jour ou deux avec des documents organisés démontrent le contrôle des documents en temps réel.
Étape 2 — Appel technique. Parcourez un dessin avec un ingénieur. Demandez comment ils maintiendraient la tolérance la plus serrée et comment ils l'inspecteraient. Les fournisseurs faibles répondent de manière générique ; les forts posent des questions sur la stratégie de référence, l'état du matériau et le volume.
Étape 3 — Commande d'essai payante. Passez une commande petite mais réelle aux spécifications de production. Cela teste simultanément la vitesse de devis, la qualité du retour DFM, la documentation des premières pièces, l'emballage et la livraison à temps. Le devis en 12 heures ouvrées et le MOQ flexible de BQUQ sont conçus pour rendre cette étape peu contraignante.
Étape 4 — Inspection par un tiers. Pour les pièces critiques, commandez une inspection indépendante sur le lot d'essai. Cela valide les données d'inspection de l'usine par rapport à une mesure externe — la vérification croisée la plus utile disponible.
Étape 5 — Noter et comparer. Utilisez une fiche d'évaluation pour que plusieurs fournisseurs soient jugés sur les mêmes critères plutôt que sur la qualité de la présentation. Une approche structurée des métriques de fiche d'évaluation des fournisseurs maintient la comparaison honnête entre des devis qui semblent différents en surface.
Où les usines multi-processus changent le calcul
Une usine qui exécute plusieurs processus sous un même toit — usinage CNC, emboutissage des métaux, enroulement de ressorts, production de dissipateurs thermiques — réduit le nombre d'évaluations de capacité que vous devez effectuer. Chaque étape externalisée est un autre fournisseur à évaluer, un autre délai à gérer et un autre endroit où l'empilement des tolérances et la responsabilité peuvent se briser.
Par exemple, un support embouti qui nécessite également un ressort enroulé et un insert usiné implique trois familles de processus. S'ils se trouvent dans une seule usine avec une inspection partagée et un seul système qualité, les équipes d'emboutissage des métaux sur mesure et de ressorts de compression travaillent à partir de la même révision de dessin et du même contrôle des modifications. S'ils se trouvent dans trois usines, vous assumez le risque de coordination.
C'est une véritable question de capacité, pas une question marketing. Demandez comment les processus se transmettent en interne : y a-t-il une fiche de suivi partagée, une norme d'inspection partagée et un point unique de responsabilité pour l'assemblage fini ?
Erreurs d'évaluation courantes
Confondre certification et capacité. ISO9001 confirme qu'un système existe. Cela ne confirme pas que le système est efficace pour votre tolérance et votre volume.
Évaluer uniquement l'échantillon. Les échantillons sont souvent produits par le meilleur opérateur sur la meilleure machine avec une attention supplémentaire. Évaluez le processus, pas l'artefact.
Ignorer l'atelier d'outillage. L'outillage interne et la maintenance des matrices sont un indicateur discret mais puissant de la fiabilité des délais.
Sauter le niveau personnel. Les audits des machines et des systèmes sont plus faciles à réaliser, donc les acheteurs les surévaluent. Le niveau personnel est à l'origine de la plupart des variabilités.
Ne pas réévaluer. La capacité change avec le personnel, la gamme de commandes et l'état de l'équipement. Une approche structurée d'atténuation des risques inclut une réévaluation périodique, pas une approbation unique. Associer cela à une liste de contrôle de vérification des fournisseurs documentée rend le processus reproductible à travers de nouvelles catégories et de nouveaux membres de l'équipe.
Questions fréquemment posées
Q : Combien de temps prend une évaluation de la capacité d'une usine ?
R : Une évaluation à distance basée sur l'examen de documents et un appel technique prend généralement une à deux semaines. L'ajout d'une commande d'essai payante l'étend à trois à cinq semaines selon la complexité de la pièce et le délai d'approvisionnement des matériaux. La commande d'essai est la partie la plus précieuse, donc ne la compressez pas. Budgétez le temps une fois et réutilisez le cadre pour les futurs fournisseurs.
Q : ISO9001 suffit-il pour prouver qu'une usine est capable ?
R : Non. ISO9001 confirme que des systèmes documentés existent et sont audités, ce qui est une base significative. Cela ne prouve pas que l'usine peut tenir votre tolérance spécifique à votre volume spécifique. Associez toujours le certificat à des preuves : enregistrements d'étalonnage, rapport d'action corrective et étude de capabilité sur une géométrie similaire à votre pièce.
Q : Quelle tolérance puis-je attendre d'une usine CNC capable ?
R : Un atelier CNC de précision capable peut généralement tenir ±0,005 mm sur des caractéristiques contrôlées, avec des résultats plus serrés réalisables sur des géométries spécifiques dans les bonnes conditions. Traitez toute tolérance citée comme conditionnelle à la taille de la caractéristique, au matériau et au volume. Demandez à l'usine de réaliser une étude de capabilité sur votre pièce réelle plutôt que d'accepter une affirmation de tolérance générale.
Q : Comment vérifier l'indépendance de l'inspection ?
R : Demandez l'organigramme et confirmez que les rapports d'inspection sont signés par une personne extérieure à l'équipe de production. Ensuite, demandez un exemple d'enregistrement d'inspection et vérifiez la signature par rapport à cet organigramme. Si l'opérateur de la machine signe ses propres pièces, vous avez une auto-inspection. L'inspection indépendante est un contrôle structurel qu'il vaut la peine d'exiger.
Q : Puis-je évaluer une usine sans me rendre sur place ?
R : Oui, pour la plupart des catégories. Les demandes de documents, les appels techniques, les commandes d'essai payantes et l'inspection par un tiers donnent ensemble un signal fort. Une visite en personne ajoute de la valeur pour les programmes à volume élevé ou critiques pour la sécurité, et pour vérifier que les conditions du plancher de l'atelier correspondent aux documents. Commencez à distance, puis visitez une fois que la relation justifie le déplacement.
Ressources associées
- À propos de BQUQ et de nos quatre lignes de production à Dongguan : /about/
- Capacité et tolérances d'usinage CNC : /cnc-machining/
- Emboutissage des métaux et outillage interne : /custom-metal-stamping/
- Tendances du secteur affectant les décisions d'approvisionnement : /industry-dynamics/
- Plus d'articles techniques pour les ingénieurs et les acheteurs : /bquq-blog/
- Questions fréquentes sur l'approvisionnement et la fabrication : /faq/
- Études de cas et exemples de programmes : /case/
- Contactez notre équipe d'ingénierie : /contact/
Rédigé par l'équipe d'ingénierie BQUQ. BQUQ (Dongguan) exploite l'usinage CNC (±0,005 mm), l'emboutissage des métaux, les ressorts sur mesure et la production de dissipateurs thermiques dans une seule usine ISO9001. Approvisionnement direct depuis Dongguan, Chine — devis en 12 heures : sc@bquq.com | WhatsApp +86 13713157787 | www.bquq.com


