
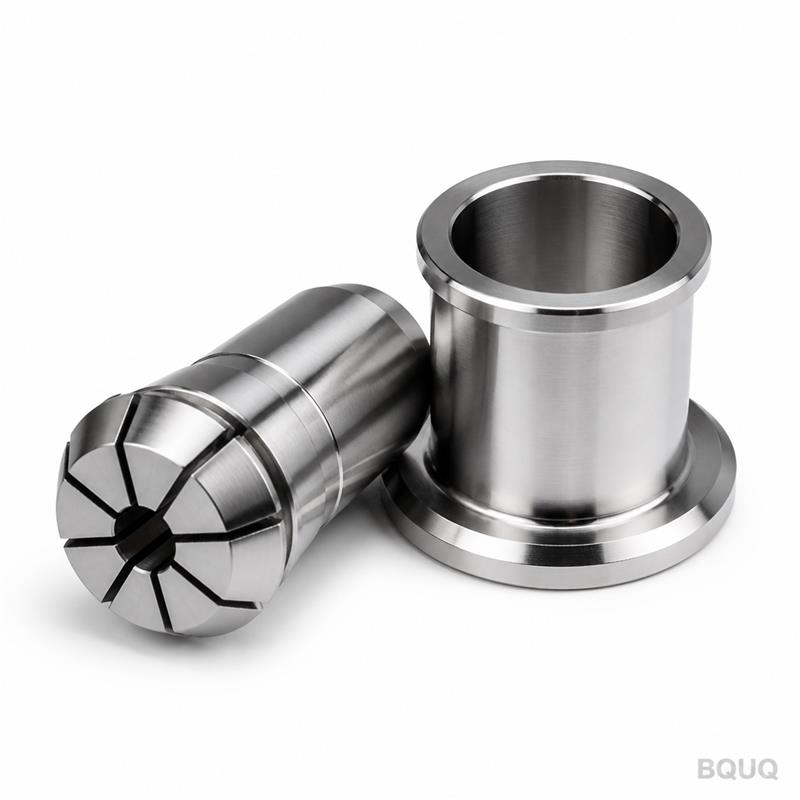
Usinage CNC pour composants de véhicules électriques : bagues, boîtiers et barres omnibus
Réponse courte : l'usinage CNC convient aux composants de VE qui nécessitent des tolérances serrées, de faibles volumes ou une flexibilité de conception — boîtiers de batterie, bagues de moteur et d'onduleur, supports de capteurs, plaques de refroidissement et barres omnibus prototypes. Les bagues et les boîtiers sont généralement usinés dans de l'aluminium ou de l'inox à ±0,005 mm sur les ajustements ; les barres omnibus passent à l'emboutissage une fois le volume dépassant environ 5 000 à 10 000 pièces par an. BQUQ usine des pièces de VE à Dongguan sous ISO9001 et retourne un devis dans les 12 heures ouvrables.
Le matériel des véhicules électriques évolue rapidement, et ce rythme façonne la décision de processus. Une conception stable pendant des années appartient à une matrice ; une conception encore révisée chaque trimestre appartient à une machine. La plupart des programmes de VE commencent par l'usinage, valident la conception, puis migrent les pièces stables à grand volume vers l'emboutissage ou le moulage. Savoir quels composants se situent de quel côté de cette ligne est tout l'enjeu.
Quels composants de VE conviennent à l'usinage CNC ?
Les pièces qui restent le plus longtemps en usinage sont celles où la tolérance, l'étanchéité ou le faible volume dominent. Elles comprennent :
- Boîtiers de modules de batterie et plaques d'extrémité qui doivent assurer l'étanchéité et maintenir la planéité.
- Bagues de moteur et d'onduleur avec ajustements de roulement et exigences de concentricité.
- Supports de capteurs, coques arrière de connecteurs et petits supports de précision.
- Plaques froides et collecteurs de refroidissement pour la gestion thermique.
- Barres omnibus prototypes et à faible volume et matériel d'interconnexion.
Ces pièces partagent un trait : leur fonction dépend d'une géométrie qu'un processus de formage ne peut pas facilement reproduire. Une bague qui positionne un rotor doit être concentrique à quelques microns près ; un boîtier qui assure l'étanchéité contre un joint doit maintenir la planéité, pas seulement la dimension. L'usinage fournit cette géométrie à partir de barre, pièce par pièce, sans outillage.
Bagues et boîtiers : matériaux et tolérances
Le choix du matériau suit la fonction. L'aluminium offre légèreté et bonne conductivité thermique pour les boîtiers et les plaques. L'inox et l'acier offrent résistance et résistance à l'usure pour les bagues et les inserts sollicités. Les plastiques techniques assurent l'isolation électrique et les fonctions de rupture thermique.
| Composant | Matériau typique | Tolérance critique | Pourquoi c'est important |
|---|---|---|---|
| Bague de moteur | Acier / inox | ±0,005 mm alésage | Ajustement de roulement, concentricité |
| Boîtier d'onduleur | Aluminium 6061 | ±0,02 mm | Étanchéité, planéité |
| Plaque d'extrémité de batterie | Aluminium 6061 | ±0,05 mm | Planéité, poids |
| Support de capteur | Aluminium / plastique | ±0,05 mm | Répétabilité de position |
| Plaque de refroidissement | Aluminium | ±0,05 mm | Chemin d'étanchéité, planéité |
Deux valeurs méritent attention. Les alésages de roulement sont usinés à ±0,005 mm ou plus serré et sont vérifiés avec une MMT, pas un pied à coulisse. La planéité du boîtier pour un joint étanche est généralement spécifiée comme une tolérance de planéité d'environ 0,05 à 0,1 mm sur la face d'étanchéité, car une face peut être dans sa tolérance dimensionnelle et fuir quand même. Notre capacité de production est de ±0,005 mm sur les caractéristiques critiques ; nous vous dirons quand une spécification dépasse ce qu'un processus de fraisage peut défendre.
Barres omnibus : usinées ou embouties ?
C'est la question de processus de VE la plus courante. Une barre omnibus en cuivre usinée convient aux prototypes et aux faibles volumes ; une barre omnibus emboutie convient aux volumes. Le point de basculement dépend de l'épaisseur, de la géométrie et de la quantité annuelle.
| Facteur | Barre omnibus usinée | Barre omnibus emboutie |
|---|---|---|
| Plage économique | 1–1 000 pièces | 5 000–1 000 000+ pièces |
| Coût d'outillage | Aucun | Modéré à élevé |
| Modifications de conception | Peu coûteux | Coûteux (reprise d'outillage) |
| Plage d'épaisseur | Toutes | Idéal en fine à moyenne épaisseur |
| Utilisation typique | Prototype, faible volume, sur mesure | Production en série |
Le cuivre est mou et conducteur, ce qui rend les deux processus viables et fait de la décision de volume une question principalement financière. Au-dessus d'environ 5 000 à 10 000 pièces par an, l'outillage est amorti et l'emboutissage gagne sur le coût unitaire. En dessous, l'usinage évite complètement l'investissement en outillage. Comme les modifications de conception sont peu coûteuses en usinage et coûteuses en emboutissage, gardez les barres omnibus usinées jusqu'à ce que le chemin de courant et la géométrie soient figés. Les compromis sont couverts plus en détail dans notre guide d'emboutissage des barres omnibus.
Considérations thermiques et électriques
Les pièces de VE portent souvent deux fonctions à la fois. Une plaque de refroidissement doit conduire la chaleur et assurer l'étanchéité ; une bague doit positionner un arbre et parfois isoler. Ce double rôle façonne à la fois le matériau et la finition :
- Isolation électrique : l'aluminium anodisé forme une fine couche d'oxyde isolante, utile pour les lignes de fuite et les distances d'isolement sur certains boîtiers, mais l'anodisation ne remplace pas une barrière d'isolation appropriée. Vérifiez les exigences diélectriques séparément.
- Contact thermique : une plaque plane usinée destinée à un matériau d'interface thermique nécessite une planéité et un Ra contrôlé, typiquement 0,8–1,6 µm, pour que l'interface établisse un contact réel.
- Corrosion : les environnements sous le capot et sous le véhicule punissent l'acier non protégé ; spécifiez un zingage, un oxydation noire ou de l'inox là où l'exposition aux fluides et au sel est probable.
- Conductivité aux joints : pour les barres omnibus en cuivre, les faces de joint nécessitent souvent une finition et une planéité définies pour maintenir une faible résistance de contact ; spécifiez le Ra et la planéité pour le joint, pas pour toute la pièce.
Comment BQUQ soutient les programmes de VE ?
Nous usinons des composants de VE tournés et fraisés sur des équipements CNC stables, vérifions les caractéristiques critiques avec une MMT et maintenons ±0,005 mm comme capacité de production. Les prototypes sont expédiés rapidement car il n'y a pas d'outillage, et les petites séries sont routinières. Lorsqu'une pièce appartient clairement à l'emboutissage à volume plus élevé, nous le disons et pouvons produire les deux — usinage pour la validation, emboutissage pour la production — dans une seule usine. Cela compte pour les barres omnibus, le matériel de dissipateur thermique et les petits contacts emboutis qui se trouvent dans un assemblage de VE.
Envoyez le modèle ou le dessin avec le matériau, la quantité, la finition et toute exigence documentaire. Si la pièce implique également un ressort, un contact embouti ou un dissipateur thermique, envoyez l'assemblage complet et nous le chiffrerons en un seul lot. Nous retournons un devis dans les 12 heures ouvrables.
Détails de conception de VE qui évitent des problèmes plus tard
Les programmes de VE avancent rapidement, et les détails invisibles sur un prototype deviennent coûteux en production. Voici ceux qu'il vaut la peine de régler tôt :
- Structure de référence et cumul des tolérances. Les modules de batterie et les assemblages de moteur sont constitués de nombreuses pièces, donc la tolérance qui compte est le cumul de l'assemblage, pas un composant individuel. Définissez la structure de référence sur chaque dessin et vérifiez le cumul avant de figer une conception, car resserrer une pièce ne corrige rarement un assemblage lâche au niveau supérieur.
- Faces d'étanchéité. Un boîtier qui assure l'étanchéité contre un joint nécessite une planéité et une finition de surface contrôlée, pas seulement une tolérance dimensionnelle. Spécifiez la planéité sur la face d'étanchéité et une valeur de Ra adaptée au matériau du joint.
- Association de matériaux aux joints. Le cuivre et l'aluminium en contact se corrodent en présence d'humidité, donc un joint de barre omnibus entre métaux dissemblables nécessite soit une barrière plaquée, soit une conception qui sépare les métaux.
- Continuité du chemin thermique. Un composant de refroidissement ne fonctionne que si la chaleur peut l'atteindre. Cela signifie une planéité et une finition à l'interface thermique, un matériau d'interface correct et une pression de montage qui ne déforme pas la plaque.
- Lignes de fuite et distances d'isolement. Les exigences d'isolation électrique sont géométriques, pas de finition. L'anodisation fournit une fine couche d'oxyde mais ne doit pas être traitée comme la barrière d'isolation principale ; vérifiez les performances diélectriques sur la pièce finie.
- Documentation au stade du prototype. Même une pièce de VE unique bénéficie d'un rapport dimensionnel et d'un certificat matière, car ces enregistrements alimentent la libération de production éventuelle.
Réglez ces points pendant que la conception est encore à l'écran, et le passage à l'outillage de production devient routinier plutôt qu'une refonte.
Questions fréquentes
Q : L'usinage CNC ou l'emboutissage est-il meilleur pour les barres omnibus de VE ?
R : Pour les prototypes et les faibles volumes, l'usinage est meilleur car il n'y a pas de coût d'outillage et les modifications de conception sont peu coûteuses. Au-dessus d'environ 5 000 à 10 000 pièces par an, l'emboutissage gagne généralement sur le coût unitaire. Gardez les barres omnibus usinées jusqu'à ce que la géométrie et le chemin de courant soient figés.
Q : Quelles tolérances pouvez-vous tenir sur les bagues et boîtiers de VE ?
R : ±0,005 mm sur les caractéristiques critiques telles que les alésages de roulement, vérifiés avec une MMT. La planéité du boîtier pour les joints étanches est généralement spécifiée autour de 0,05 à 0,1 mm sur la face. Nous signalons toute spécification qu'un processus d'usinage ne peut pas défendre de manière justifiable.
Q : Pouvez-vous usiner des pièces de VE en cuivre et en aluminium ?
R : Oui. Nous usinons le cuivre pour les barres omnibus et l'interconnexion, l'aluminium pour les boîtiers, plaques et supports, et l'acier ou l'inox pour les bagues et les pièces sollicitées. Le cuivre est mou et collant, donc il s'usine avec des avances et un outillage dédiés plutôt qu'avec la même configuration que l'acier.
Q : Fournissez-vous des rapports d'inspection pour les pièces de VE ?
R : Oui. Chaque lot est expédié avec un rapport d'inspection dimensionnelle par défaut, et nous fournissons une certification matière et des rapports FAI lorsque votre programme l'exige. Indiquez-nous le dossier documentaire au stade de la demande de prix.
Q : À quelle vitesse puis-je obtenir un devis pour des pièces de VE usinées ?
R : Envoyez le dessin ou le modèle 3D à sc@bquq.com ou WhatsApp +86 13713157787 avec le matériau, la quantité et la finition. Nous retournons un devis dans les 12 heures ouvrables.
Ressources associées
- Guide d'emboutissage des barres omnibus — quand une barre omnibus emboutie bat une barre usinée, et de combien.
- Services d'usinage CNC — tournage et fraisage à partir d'une usine source à Dongguan.
- À propos de BQUQ — une usine ISO9001:2015 exploitant des lignes de CNC, d'emboutissage, de ressorts et de dissipateurs thermiques sous un même toit.
- Contactez-nous — envoyez votre dessin et obtenez un devis dans les 12 heures ouvrables.
Rédigé par l'équipe d'ingénierie BQUQ. BQUQ est une usine source certifiée ISO9001 à Dongguan, en Chine, exploitant des lignes d'usinage CNC, d'emboutissage des métaux, de ressorts sur mesure, de dissipateurs thermiques et de pinces sous un même toit. Envoyez vos dessins à sc@bquq.com ou WhatsApp +86 13713157787 pour un devis dans les 12 heures ouvrables. www.bquq.com


