
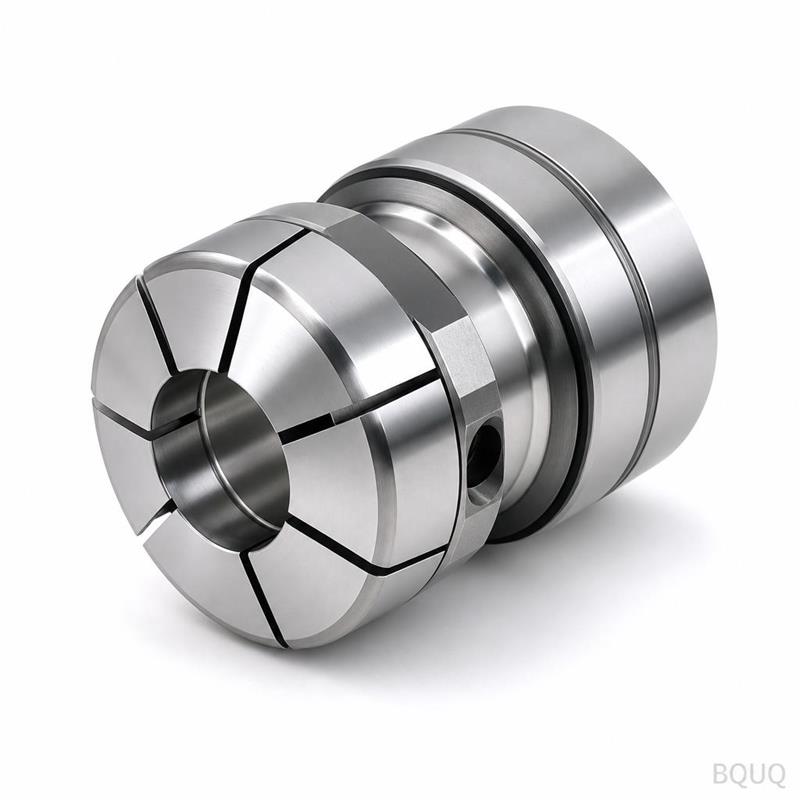
Raccords de fluides et pneumatiques usinés par CNC
Réponse courte : l'usinage CNC produit des raccords de fluides et pneumatiques en tournant le corps et le filetage, puis en fraisant les orifices transversaux, les plats hexagonaux ou les pattes de fixation pour obtenir une géométrie étanche et répétable. La capacité typique d'un atelier est de ±0,005 mm sur les diamètres critiques, Ra 0,4–0,8 µm sur les faces d'étanchéité, et un contrôle du filetage selon ISO 228 ou SAE J1926. Les corps sont généralement en aluminium 6061-T6, en acier inoxydable 303/316 ou en laiton C3604. Le délai pour un premier article est typiquement de 5 à 10 jours ouvrés après validation du plan ; BQUQ retourne un devis en 12 heures ouvrées et applique un MOQ flexible, de sorte qu'un lot pilote de 50 pièces est réaliste avant tout engagement d'outillage ou de volume.
Les raccords semblent simples sur un plan et causent des problèmes disproportionnés sur le terrain. Un raccord pneumatique qui suinte à 8 bars, un adaptateur hydraulique qui se grippe après 200 cycles thermiques, un orifice de collecteur qui fuit sur une seule des six cavités — ce sont des problèmes d'usinage et de spécification, pas d'assemblage. Cet article explique comment spécifier, usiner et inspecter les raccords de fluides et pneumatiques afin que la pièce se comporte de la même manière sur la pièce 1 et la pièce 10 000.
Qu'est-ce qu'un raccord de fluide ou pneumatique ?
En termes d'usinage, un raccord est toute pièce dont le rôle est de relier deux circuits de fluide — liquide ou gaz — tout en tenant la pression et en empêchant les fuites. Cela couvre une large famille, et la stratégie d'usinage change pour chacun.
| Famille | Fonction typique | Procédé d'usinage dominant | Caractéristique critique |
|---|---|---|---|
| Raccord cannelé pour tuyau | Tuyau flexible enfichable, basse pression | Tournage + moletage/cannelures | Diamètre de crête des cannelures, chanfrein d'entrée |
| Raccord instantané | Connexion instantanée de tube, pneumatique | Tournage + fraisage (fente de déverrouillage) | Circularité de l'alésage, profondeur de gorge de joint torique |
| Raccord JIC / SAE à cône | Hydraulique, haute pression | Tournage, cône à 37° ou 45° | Angle du cône et état de surface |
| ORFS / bossage à joint torique | Hydraulique, joint facial | Tournage + gorge frontale | Largeur de gorge, planéité de la face |
| Banjo / boulon banjo | Hydraulique en espace restreint | Tournage + perçage transversal | Ébavurage des trous transversaux, section de passage |
| Bloc collecteur | Distribue plusieurs circuits | Fraisage + perçage + taraudage | Position des orifices, profondeur de filetage |
| Corps de coupleur à déconnexion rapide | Connexion/déconnexion fréquente | Tournage + fraisage + rectification | Alésage du manchon, concentricité de la portée d'étanchéité |
Le point commun : chacune de ces pièces est définie par une interface d'étanchéité. Tout le reste — plats hexagonaux, dégagement de clé, géométrie des cannelures, pattes de fixation — est secondaire. Si vous ne devez tenir qu'une seule chose avec précision, tenez l'étanchéité.
Quels matériaux choisir pour les raccords ?
Le choix du matériau est dicté par le fluide, la pression, la température et le coût, dans cet ordre. La compatibilité avec le fluide de travail importe plus que la résistance dans la plupart des applications pneumatiques basse pression.
| Matériau | Idéal pour | Adaptation à la pression | Remarques |
|---|---|---|---|
| Aluminium 6061-T6 | Pneumatique, hydraulique basse pression, outils pneumatiques | Faible à moyenne | Anodiser pour la corrosion ; éviter l'aluminium nu avec des fluides caustiques |
| Aluminium 2024 | Raccords aérospatiaux à résistance plus élevée | Moyenne à élevée | Faible résistance à la corrosion sans revêtement ; généralement plaqué |
| Laiton C3604 | Air, eau, gaz inerte, pneumatique générale | Faible à moyenne | Excellente usinabilité, résistance naturelle à la corrosion |
| Inox 303 | Eau, produits chimiques doux, lignes proches de l'alimentaire | Moyenne | Décolletage ; résistance à la corrosion légèrement inférieure au 316 |
| Inox 316/316L | Produits chimiques agressifs, milieu marin, gaz médical | Moyenne à élevée | Plus difficile à usiner ; spécifier des outils affûtés et des avances plus lentes |
| Acier au carbone (12L14, 1215) | Adaptateurs hydrauliques haute pression | Élevée | Nécessite un placage zinc/nickel ; l'épaisseur du placage affecte les filetages |
| PPSU / PEEK (plastique usiné) | Isolation, légèreté, inertie chimique | Faible à moyenne | Usiné, non moulé, pour les faibles volumes |
Deux règles pratiques. Premièrement, ne jamais mélanger un corps en aluminium nu avec un filetage mâle en acier inoxydable en milieu humide — la corrosion galvanique grippera le joint. Utilisez un corps plaqué, un composé anti-grippage ou un isolant plastique. Deuxièmement, lorsqu'un client spécifie « inox » pour une ligne pneumatique d'air instrument sec, le 303 suffit généralement et s'usine environ 30 à 40 % plus vite que le 316, ce qui se répercute directement sur le prix unitaire.
Comment usiner un raccord qui étanche réellement ?
La performance d'étanchéité repose sur trois éléments : la géométrie du joint, l'état de surface et la concentricité. Ces trois éléments sont des décisions d'usinage.
Géométrie de la face d'étanchéité
Pour un orifice à bossage avec joint torique, la profondeur et la largeur de la gorge contrôlent le pourcentage d'écrasement. Une cible typique est de 15 à 25 % d'écrasement sur la section du joint torique. Si la gorge est trop profonde de 0,05 mm, le joint torique ne se charge jamais ; trop peu profonde de 0,05 mm et il s'extrude sous pression. C'est une tolérance que vous devez indiquer explicitement, et non laisser aux tolérances générales.
Pour les raccords à cône, l'angle du cône constitue l'étanchéité. Un cône JIC à 37° tenu à ±0,5° et un état de surface de Ra 0,8 µm ou mieux s'assoira de manière fiable. Un cône usiné à 38° avec un état de surface arraché fuira à haute pression, peu importe la force de serrage de l'assembleur.
État de surface des surfaces d'étanchéité
| Méthode d'étanchéité | Finition typique requise | Pourquoi |
|---|---|---|
| Joint facial à joint torique | Ra 0,4–0,8 µm | Empêche l'extrusion du joint et les chemins de fuite |
| Cône évasé (JIC/SAE) | Ra 0,8 µm ou mieux | Le contact métal-métal doit être continu |
| Produit d'étanchéité pour filetage (NPT) | Ra 1,6 µm acceptable | La déformation du filetage assure l'étanchéité |
| Rondelle collée / Dowty | Ra 1,6 µm acceptable | La rondelle se déforme pour épouser la surface |
| Face de joint plat (bride) | Ra 1,6–3,2 µm | Le joint s'adapte ; trop lisse peut être pire |
Notez la dernière ligne. Pour les joints souples, une face extrêmement polie n'est pas automatiquement meilleure — une certaine texture de surface aide le joint à mordre. Sur-spécifier la finition ajoute du coût sans améliorer l'intégrité de l'étanchéité.
Concentricité et alignement filetage-alésage
Sur un raccord instantané, l'alésage du tube et le filetage doivent partager un axe. S'ils présentent un faux rond de plus d'environ 0,05 mm, le tube entre de biais, la bague de serrage grippe de manière inégale, et le raccord fuit ou se libère sous vibration. La solution est le procédé, pas l'inspection : tourner le corps, l'alésage et le filetage en une seule prise, ou utiliser un mandrin à pinces qui tient le diamètre extérieur tourné comme référence pour la seconde opération. BQUQ utilise des systèmes de mandrins à pinces pour exactement cette raison — le re-serrage sur un mandrin à trois mors concentriques ajoute typiquement 0,03 à 0,08 mm de faux rond, ce qui suffit à échouer un test d'étanchéité pneumatique.
Ébavurage des orifices transversaux internes
Les orifices percés transversalement croisent l'alésage principal et laissent un anneau de bavure à l'intersection. Cette bavure libère des particules dans le circuit de fluide et peut empêcher un joint de s'asseoir. Spécifiez explicitement l'ébavurage — ébavurage thermique, flux abrasif, ou ébavurage manuel contrôlé avec vérification au boroscope. « Ébavurer tous les bords » sur un plan est trop vague ; précisez quels bords et selon quelle norme.
Filetages : là où commencent la plupart des défaillances de raccords
Les filetages sur les raccords ne sont pas des fixations. Ce sont des limites de pression, et ils suivent des normes différentes.
- NPT / NPTF (conique) : étanchéité par déformation du filetage. Nécessite un produit d'étanchéité ou du ruban. Ne mélangez pas les attentes NPT et NPTF — le NPTF est la variante à étanchéité à sec et nécessite un contrôle d'outillage plus strict.
- G / BSPP (parallèle) : étanchéité avec une rondelle collée ou un joint torique, pas le filetage lui-même. Courant dans les équipements pneumatiques européens.
- UNF / SAE J1926 (filetage droit à bossage avec joint torique) : étanchéité sur un joint torique à la base du filetage. La position du siège du joint torique est critique.
- Métrique parallèle (ISO 6149) : principe similaire au SAE ORB, dimensions métriques.
- Cône JIC 37° : étanchéité sur le cône, le filetage ne fournit que la force de serrage.
Une erreur fréquente et coûteuse consiste à spécifier un filetage conique là où un filetage parallèle avec joint torique était prévu, ou inversement. Les pièces se ressemblent sur une photo et sont incompatibles en service. Indiquez toujours la norme complète sur le plan, pas seulement « 1/4 pouce ».
L'inspection des filetages doit se faire par calibre, pas au pied à coulisse. Les calibres à bagues go/no-go pour les filetages extérieurs et les calibres à tampons pour les filetages intérieurs détectent les erreurs de diamètre sur flancs et de pas qu'un pied à coulisse ne peut pas voir. BQUQ contrôle les filetages des raccords selon la norme spécifiée et enregistre le résultat par lot.
Règles de conception pour la fabrication qui réduisent le coût des raccords
La majeure partie du coût d'un raccord réside dans le réglage et les opérations secondaires, pas dans la matière. Quelques modifications s'amortissent généralement d'elles-mêmes.
1. Consolidez sur une seule norme de filetage par assemblage. Des orifices NPT et BSPP mélangés sur le même collecteur imposent deux jeux d'outils, deux jeux de calibres et deux routines d'inspection.
2. Évitez les trous transversaux profonds de petit diamètre. Un trou transversal avec un rapport profondeur/diamètre supérieur à 6:1 nécessite un perçage par saccades, tend à dériver et est difficile à ébavurer. Réorientez l'orifice si la conception le permet.
3. Spécifiez les plats hexagonaux selon une taille de clé standard. Des dimensions hexagonales personnalisées ajoutent du temps de fraisage et ne donnent au technicien de terrain aucun outil standard à utiliser.
4. Gardez les gorges d'étanchéité hors des coupes interrompues. Une gorge qui croise un plat fraisé ou un trou transversal aura une bavure à chaque interruption.
5. Utilisez une seule référence pour les caractéristiques d'étanchéité. Si la gorge de joint torique et la face de montage sont cotées à partir de références différentes, l'empilement des tolérances finira par produire une fuite.
6. Des tolérances uniquement là où elles comptent. Des tolérances générales de ±0,1 mm sur les caractéristiques non étanches et de ±0,005 mm sur les diamètres d'étanchéité constituent une répartition normale et économique. Resserrer tout à ±0,005 mm peut multiplier le temps d'usinage sans gain fonctionnel.
Pour un examen plus approfondi de la façon dont les choix de tolérance se répercutent sur le coût, consultez notre analyse des exemples de refonte DFM.
Inspection et test d'étanchéité
Un raccord qui mesure correctement peut encore fuir, donc l'inspection dimensionnelle et les tests fonctionnels sont tous deux nécessaires.
| Contrôle | Méthode | Fréquence typique |
|---|---|---|
| Forme du filetage et diamètre sur flancs | Calibres go/no-go | 100 % ou selon AQL |
| Profondeur/largeur de gorge d'étanchéité | Comparateur optique, MMT | Premier article + échantillonnage |
| Circularité et concentricité de l'alésage | MMT, calibre à air | Premier article + échantillonnage |
| État de surface des faces d'étanchéité | Profilomètre | Premier article + périodique |
| Orifices internes sans bavure | Boroscope, visuel | Par lot |
| Intégrité d'étanchéité | Test de décroissance d'air ou hydrostatique | Par lot ou 100 % pour les pièces critiques |
Le test de décroissance d'air à 1,5× la pression de service est le criblage de production standard pour les raccords pneumatiques. Pour les pièces hydrauliques, l'épreuve hydrostatique à 1,5–2× la pression nominale est courante. Les deux ne détruisent rien d'autre que le planning — intégrez le temps de test dans le délai plutôt que de le traiter comme une réflexion après coup.
Si vous spécifiez des fluides de coupe pour l'usinage de ces pièces, en particulier l'inox et le laiton, notre guide de sélection des fluides de coupe couvre l'aspect compatibilité avec les fluides, ce qui importe lorsqu'un fluide résiduel sur un corps de raccord pourrait contaminer une ligne de gaz.
Pourquoi s'approvisionner en raccords auprès d'une seule usine ?
Les raccords relèvent rarement d'un seul procédé. Un raccord pneumatique typique nécessite du tournage, du fraisage pour la fente de déverrouillage ou la patte de fixation, du roulage ou du filetage, de l'ébavurage, un traitement de surface et un test d'étanchéité. Lorsque ces étapes sont réparties chez différents fournisseurs, l'empilement des tolérances franchit les frontières entre entreprises et personne n'est responsable de l'étanchéité finale.
Regrouper le tournage, le fraisage, l'ébavurage et l'inspection sous un même toit à Dongguan signifie que la référence établie sur le tour est la référence utilisée à l'inspection finale. BQUQ exploite quatre lignes de production dans une seule usine ISO9001 couvrant l'usinage CNC à ±0,005 mm, l'emboutissage des métaux, les ressorts sur mesure et la production de dissipateurs thermiques. Pour les travaux de raccords, la capacité pertinente est le tournage et le fraisage sur le même site, avec un maintien par mandrin à pinces pour la concentricité et une vérification des filetages par calibres.
Pour les acheteurs, l'avantage pratique est une boucle plus courte entre « ça fuit » et « voici pourquoi ». Pour les ingénieurs, c'est un point unique de responsabilité pour l'interface d'étanchéité.
Explorez les procédés pertinents : usinage CNC, pièces tournées CNC et pièces fraisées CNC. Si votre raccord est vissé dans un boîtier usiné, nos notes sur les spécifications de filetage couvrent les exigences côté pièce d'accouplement.
Questions fréquentes
Q : Quelle tolérance dois-je spécifier sur une gorge d'étanchéité de raccord ?
R : La profondeur et la largeur de gorge doivent être tolérées directement, typiquement ±0,025 mm ou plus serré selon la section du joint torique et la pression. Ne vous fiez pas aux tolérances générales pour les caractéristiques d'étanchéité. Un pourcentage d'écrasement de 15 à 25 % est la cible habituelle. Indiquez les dimensions de gorge comme dimensions de base référencées à la norme de joint torique pour laquelle vous concevez, et laissez l'usineur les tenir indépendamment du reste de la pièce.
Q : L'usinage CNC peut-il produire des raccords pneumatiques instantanés de manière économique à faible volume ?
R : Oui. En dessous d'environ 5 000 à 10 000 pièces par an, l'usinage est généralement moins cher que le moulage par injection une fois l'amortissement de l'outillage inclus. BQUQ applique un MOQ flexible, de sorte qu'un lot pilote de 50 à 500 pièces est réalisable. Les principaux facteurs de coût sont le nombre de réglages, l'opération de fraisage de la fente de déverrouillage, et le fait que vous exigiez un test d'étanchéité à 100 % ou par échantillonnage.
Q : Qu'est-ce qui est mieux pour les raccords hydrauliques, l'inox 316 ou l'acier au carbone plaqué ?
R : Cela dépend de l'environnement, pas de la pression. L'acier au carbone plaqué supporte bien les hautes pressions et coûte moins cher, mais le placage peut s'écailler aux bords des filetages et exposer l'acier nu à la corrosion. L'inox 316 résiste aux fluides agressifs et aux conditions marines mais s'usine plus lentement et coûte plus cher. Pour la plupart des systèmes hydrauliques intérieurs, l'acier au carbone plaqué est le choix économique ; spécifiez le 316 pour les applications chimiques, offshore ou de lavage.
Q : Comment prévenir la corrosion galvanique entre un corps en aluminium et une pièce d'accouplement en inox ?
R : Séparez les métaux ou contrôlez l'environnement. Les options incluent l'anodisation dure du corps en aluminium, la spécification d'une nuance d'inox avec un insert en aluminium plaqué, l'application d'un composé anti-grippage à l'assemblage, ou l'utilisation d'une rondelle isolante en plastique. En service humide ou exposé au sel, évitez complètement le contact direct aluminium nu-inox, car l'aluminium se corrodera préférentiellement au niveau du joint.
Q : Quel délai dois-je prévoir pour un premier article de raccord ?
R : Pour un raccord tourné simple avec une opération de fraisage secondaire, un premier article prend typiquement 5 à 10 jours ouvrés après validation du plan, y compris l'approvisionnement en matière et l'inspection. Les collecteurs avec plusieurs orifices et test d'étanchéité prennent plus de temps. BQUQ retourne les devis en 12 heures ouvrées, de sorte que la revue de plan et la boucle de retour DFM commencent le jour même où vous envoyez les fichiers.
Ressources associées
- À propos de BQUQ et de l'usine de Dongguan : /about/
- Capacités d'usinage, de tournage et de fraisage CNC : /cnc-machining/
- Plus d'articles techniques pour les ingénieurs de conception : /bquq-blog/
- Tendances du secteur de la fabrication de précision : /industry-dynamics/
- Questions courantes d'approvisionnement et de tolérance : /faq/
- Études de cas de projets : /case/
- Envoyez vos plans pour un devis en 12 heures : /contact/
Rédigé par l'équipe d'ingénierie BQUQ. BQUQ (Dongguan) exploite l'usinage CNC (±0,005 mm), l'emboutissage des métaux, les ressorts sur mesure et la production de dissipateurs thermiques dans une seule usine ISO9001. Approvisionnement direct depuis Dongguan, Chine — devis en 12 heures : sc@bquq.com | WhatsApp +86 13713157787 | www.bquq.com


