
Mors doux et maintien d'usinage sur mesure : les deuxièmes opérations
Réponse courte : les mors doux sont des jeux de mors sacrificiels, usinés en place, qui serrent une pièce sur une surface déjà finie sans la marquer, et ils constituent la méthode standard pour maintenir une pièce lors d'une deuxième opération. Comme le profil du mors est usiné sur la machine qui exécutera le travail, la concentricité tient généralement dans une plage de 0,01 à 0,02 mm et la planéité dans 0,01 mm sur un montage bien préparé. C'est habituellement suffisant pour atteindre ±0,005 mm sur les caractéristiques de la deuxième opération elles-mêmes, à condition que la référence de la première opération soit propre et que le matériau du mors soit adapté à la pièce. BQUQ usine les mors doux et les montages sur mesure dans la même usine de Dongguan que les pièces, de sorte que la première et la deuxième opération ne divergent jamais entre fournisseurs.
Qu'est-ce qu'une deuxième opération, et pourquoi est-elle difficile ?
Une deuxième opération est toute étape d'usinage réalisée après que la pièce a déjà perdu la matière brute qui la maintenait à l'origine. L'exemple classique est un arbre tourné : vous dressez et tournez le diamètre extérieur en première opération en serrant la barre brute, puis vous retournez la pièce pour aléser, fileter ou percer transversalement la face arrière. La barre brute a disparu. Ce qui reste est une surface finie que vous ne devez pas endommager.
Cela crée un ensemble spécifique de problèmes qui n'existent pas en première opération :
- Aucune surface de serrage sûre. Les mors durs mordent dans les diamètres finis. Sur l'aluminium, le laiton ou une pièce en inox poli, les marques de mors sont bonnes pour la ferraille.
- Décalage de référence. Chaque fois qu'une pièce est resserrée, la relation entre les caractéristiques de la première opération et celles de la deuxième est rétablie. Les erreurs ici se manifestent par du faux rond, pas par des erreurs de cote, elles sont donc faciles à manquer à la machine.
- Déformation. Les parois minces, les bagues et les ailettes de dissipateur thermique fléchissent sous la charge de serrage. La pièce mesure correctement dans le mandrin et ressort hors tolérance une fois libérée.
- Taxe sur le temps de cycle. Si l'opérateur doit centrer chaque pièce dans un mandrin à quatre mors, vous avez transformé un cycle de 90 secondes en un cycle de 6 minutes.
Les mors doux répondent aux quatre. Ils sont la solution de maintien la moins chère et la plus rapide pour la majorité des deuxièmes opérations, et ils valent presque toujours la peine d'être usinés même pour des séries relativement courtes.
Comment fonctionnent réellement les mors doux
Un mors doux est un mors brut — généralement en aluminium 6061, parfois en acier doux, en laiton ou en plastique technique — qui est boulonné au mandrin ou à l'étau dans la position où il fonctionnera, puis alésé ou fraisé au profil exact de la pièce. Comme la coupe est réalisée avec les mors sous la même charge de serrage qu'ils subiront en production, la poche obtenue est concentrique à la broche dans la limite de la précision de la machine elle-même.
Le principe clé : vous ne fabriquez pas un mors qui s'adapte à la pièce, vous fabriquez un mors qui s'adapte à la pièce dans ce mandrin, sur cette machine, à cette pression de serrage. C'est pourquoi les mors doux ne doivent jamais être transférés entre machines sans être réusinés.
Choix du matériau pour les mors doux
| Matériau du mors | Idéal pour | Force de serrage | Durée de vie typique | Remarques |
|---|---|---|---|---|
| Aluminium 6061 | Pièces en aluminium, laiton, plastique ; la plupart des deuxièmes opérations | Modérée | 500–5 000 cycles | Choix par défaut ; rapide à usiner, ne raye pas la plupart des alliages |
| Acier doux (1018) | Pièces en acier et inox, couple plus élevé | Élevée | 5 000–20 000 cycles | Usiner avec du carbure ; peut marquer les matériaux tendres |
| Laiton | Surfaces polies ou esthétiques | Faible à modérée | 1 000–5 000 cycles | Excellent pour les pièces d'horlogerie et les montures optiques |
| POM / nylon | Finitions délicates, parois minces | Faible | 200–2 000 cycles | À utiliser uniquement pour les passes de finition légères |
| Plaquettes en uréthane moulé | Parois très minces, exigence esthétique élevée | Très faible | Variable | Souvent combinées avec des mors en aluminium |
Pour la plupart des travaux passant par un atelier de précision à Dongguan, les mors doux en 6061 sont le bon point de départ. Ils sont bon marché, s'usinent en quelques minutes et tolèrent de petites variations d'une pièce à l'autre.
Alésage ou fraisage du profil de mors
Les pièces rondes reçoivent des mors alésés. Les pièces prismatiques reçoivent des mors fraisés. Un mors alésé offre un contact circonférentiel complet, ce qui répartit la charge de serrage et minimise l'ovalisation des bagues à paroi mince. Un mors fraisé vous donne des caractéristiques de positionnement — une poche, un épaulement, un trou de goupille — qui répètent la position angulaire de la pièce cycle après cycle.
Pour les pièces présentant une caractéristique de deuxième opération asymétrique, les mors fraisés avec butée dure sont presque toujours plus rapides que les mors alésés plus un comparateur. La butée assure le positionnement ; le mors assure le maintien.
Concevoir un montage de deuxième opération qui tient la tolérance
Partir de la référence, pas de la caractéristique
L'échec le plus courant en deuxième opération est de concevoir le montage autour de la caractéristique à usiner plutôt que de la surface réellement disponible. Demandez-vous : quelle surface de la première opération est la plus fiable, la plus accessible et la plus stable géométriquement ? Elle devient la référence primaire. Tout le reste — butées, brides, poches de mors — est construit à partir d'elle.
Si la première opération a produit un diamètre tourné et un épaulement dressé, l'épaulement est généralement la meilleure référence axiale car il est plat et large. Le diamètre est la meilleure référence radiale car il est rectifié ou tourné concentrique.
Maîtriser la pression de serrage
Des mors doux en aluminium à pleine pression de mandrin écraseront une paroi de 1,5 mm. Deux solutions :
1. Réduire la pression de serrage hydraulique ou pneumatique au mandrin ou à l'étau. La plupart des mandrins motorisés le permettent ; notez le réglage sur la fiche de montage.
2. Augmenter la surface de contact. Un mors alésé offrant 180° de contact à basse pression déforme bien moins qu'un contact à trois points à haute pression.
Pour les pièces très minces, envisagez un mandrin expansible ou un mandrin à godet qui soutient l'alésage plutôt que de comprimer l'extérieur.
Usiner les mors en place, à chaque fois
Ne pré-usinez jamais les mors doux hors machine pour les boulonner ensuite. Alésez-les ou fraisez-les avec le mandrin à la même pression et à la même position de mors qu'en production. C'est une opération de cinq minutes qui élimine la plus grande source de faux rond en deuxième opération.
Prévoir l'évacuation des copeaux
Les poches de mors doux retiennent les copeaux. Un copeau coincé devient une erreur de positionnement de 0,05 mm sur la pièce suivante. Des orifices de soufflage, des gorges de dégagement au fond de la poche et une routine de dégagement des copeaux dans le programme sont une assurance peu coûteuse.
Mors doux vs montages dédiés vs mandrins à pinces
| Approche | Temps de montage | Répétabilité | Coût unitaire pour 500 pièces | Idéal pour |
|---|---|---|---|---|
| Mors doux usinés | 30–90 min | 0,01–0,02 mm | Faible | Pièces rondes et quasi rondes, séries moyennes |
| Montage dédié fraisé | 2–8 heures | 0,005–0,01 mm | Modéré | Pièces prismatiques, tolérance angulaire serrée |
| Étau 5 axes + mors sur mesure | 1–3 heures | 0,01 mm | Faible à modéré | Pièces multi-faces en un seul montage |
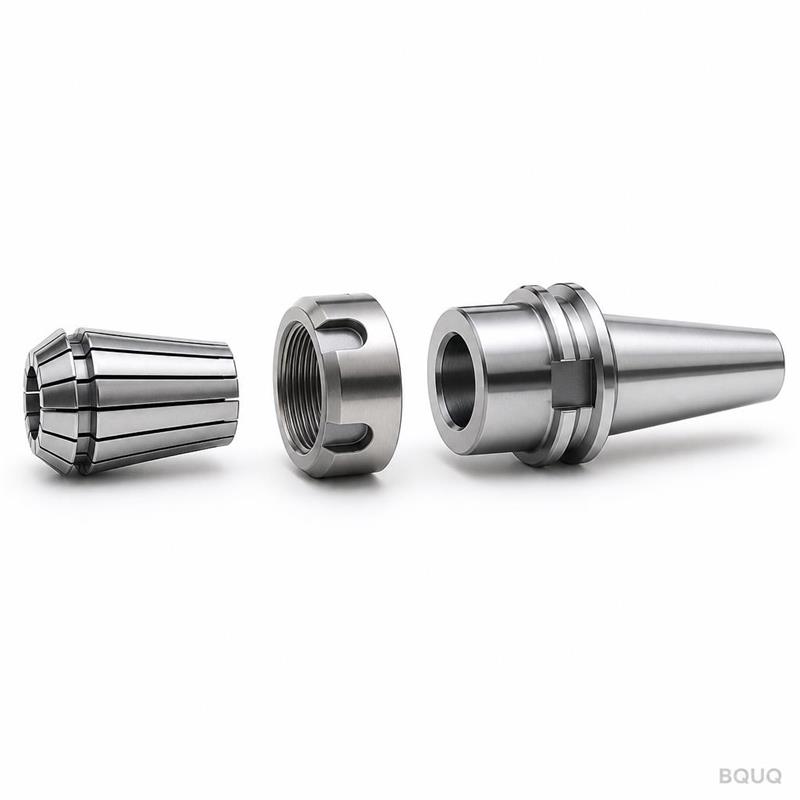
| Mandrin à pinces + pince sur mesure | 15–45 min | 0,005–0,01 mm | Faible | Petits diamètres, tournage grande série |
| Mandrin expansible | 1–2 heures | 0,005–0,01 mm | Modéré | Bagues à paroi mince, pièces référencées sur l'alésage |
| Plateau à vide | 1–4 heures | 0,01 mm | Modéré | Plaques minces, dissipateurs thermiques, surfaces sans serrage |
La bonne réponse dépend du volume, de la tolérance et de la géométrie de la pièce. Pour une série de 200 pièces d'un raccord en aluminium tourné, les mors doux alésés l'emportent sur tous les critères. Pour une série de 5 000 pièces d'un support prismatique avec un motif de trous serré, un montage dédié s'amortit dès la première semaine.
Si votre pièce nécessite un accès multi-faces, nos notes sur les stratégies de montage 5 axes expliquent comment combiner les mors doux avec des montages sur tombeau.
Maintien d'usinage pour les familles de pièces courantes
Pièces tournées et arbres
Mors doux alésés sur un mandrin motorisé à 3 mors, avec une butée axiale dure réglée sur l'épaulement de la première opération. Pour les arbres de moins de 20 mm de diamètre, un mandrin à pinces avec une pince sur mesure est plus rapide et plus précis. Pour les pièces longues et élancées, un contre-broche ou un montage de type suisse supprime entièrement la deuxième opération en usinant les deux extrémités en un seul cycle.
Supports et boîtiers prismatiques
Mors doux fraisés avec une poche correspondant au profil de la première opération, plus une goupille ou un épaulement pour le positionnement angulaire. Si la pièce a une face arrière plane, un plateau à vide ou un mandrin magnétique peut éliminer complètement la déformation induite par le serrage.
Bagues à paroi mince et dissipateurs thermiques
C'est là que le maintien d'usinage fait ou défait le travail. Options, par ordre de préférence :
1. Mandrin expansible sur l'alésage
2. Mandrin à godet soutenant tout le diamètre extérieur
3. Mors doux avec plaquettes en uréthane à pression réduite
Ne serrez jamais une bague à paroi mince à l'extérieur avec des mors durs en espérant la rondeur. La pièce mesurera ronde dans le mandrin et ovale sur la MMT.
Petites pièces de précision
Pour les pièces de moins de 10 mm, les pinces sur mesure et les mors doux à réglage fin sont la solution pratique. La force de maintien nécessaire est faible ; la précision de positionnement nécessaire est élevée.
Coût, délai et quand les mors doux sont rentables
Les mors doux sont généralement chiffrés comme un coût d'outillage unique. Dans un atelier de précision à Dongguan, un jeu de mors alésés simple coûte typiquement quelques dizaines de dollars et quelques heures de temps machine. Un montage dédié fraisé avec positionnement par goupille et brides coûte typiquement plusieurs centaines de dollars et un à trois jours.
Le calcul du seuil de rentabilité est simple. Si les mors doux ajoutent 20 secondes au cycle mais économisent 4 minutes de centrage par pièce, ils sont rentabilisés dès la deuxième pièce. Si un montage dédié coûte 400 dollars mais réduit le temps de cycle de 30 secondes sur 5 000 pièces, il s'amortit en environ 40 heures de temps machine.
Là où les mors doux font constamment économiser de l'argent au-delà de l'évidence :
- Réduction de la ferraille. Les pièces marquées ou ovales sont le défaut de deuxième opération le plus courant. Les mors doux en éliminent la cause.
- Indépendance de l'opérateur. Un montage à mors doux avec butée dure fonctionne de la même façon à chaque poste. Le centrage au comparateur, non.
- Devis plus rapides. Quand le maintien d'usinage relève d'une pratique standard plutôt que d'un projet d'ingénierie sur mesure, les devis reviennent plus vite. Notre analyse de réduction des coûts détaille la place de l'outillage dans le coût total de la pièce.
Documenter le montage — matériau du mors, pression de serrage, position de butée, numéro de pièce du mors — est ce qui rend la deuxième série aussi rapide que la première. Notre guide sur la documentation d'usinage détaille ce qui doit figurer sur une fiche de montage.
Comment BQUQ gère les deuxièmes opérations
BQUQ exploite quatre lignes de production dans une seule usine à Dongguan : usinage CNC, emboutissage des métaux, ressorts sur mesure et production de dissipateurs thermiques. Cela compte pour le maintien d'usinage car le montage et la pièce sont fabriqués par la même équipe, sur le même site, sous un seul système qualité ISO9001.
Concrètement, cela signifie :
- Les mors doux et les montages sont usinés en interne, pas sous-traités à un atelier d'outillage
- La première et la deuxième opération tournent sur les mêmes machines, donc les références ne dérivent pas entre fournisseurs
- L'usinage CNC tient ±0,005 mm sur les caractéristiques critiques, avec une concentricité typique en deuxième opération de 0,01 à 0,02 mm selon la géométrie de la pièce
- MOQ flexible, donc une série de 100 pièces en deuxième opération reçoit la même attention de maintien qu'une série de 10 000 pièces
- Devis retournés sous 12 heures ouvrées
Envoyez un plan ou un fichier 3D et nous vous dirons si des mors doux, un montage dédié ou une configuration à pinces est la bonne réponse pour votre pièce — et ce que cela coûte.
Questions fréquentes
Q : Quelle est la différence entre mors doux et mors durs ?
R : Les mors durs sont en acier trempé, généralement striés, et sont conçus pour serrer la matière brute avec une force maximale. Les mors doux ne sont pas trempés — généralement en aluminium 6061 — et sont usinés au profil exact de la pièce finie. Les mors doux serrent les surfaces finies sans les marquer et peuvent être réusinés de nombreuses fois à mesure que le travail évolue. Les mors durs sont destinés aux premières opérations sur matière brute.
Q : Quelle est la précision des mors doux pour une deuxième opération ?
R : Avec des mors alésés en place à la pression de serrage de production, la concentricité atteint typiquement 0,01 à 0,02 mm et la planéité 0,01 mm. C'est généralement suffisant pour tenir ±0,005 mm sur les caractéristiques de la deuxième opération elles-mêmes, car l'erreur est une erreur de positionnement plutôt qu'une erreur de coupe. Des résultats plus serrés nécessitent un montage dédié ou un mandrin expansible.
Q : Les mors doux peuvent-ils maintenir des pièces à paroi mince sans déformation ?
R : Uniquement avec une pression de serrage réduite et une surface de contact augmentée. Un mors alésé offrant 180° de contact circonférentiel à basse pression déforme bien moins qu'un contact à trois points à haute pression. Pour les parois inférieures à environ 1,5 mm, un mandrin expansible ou un mandrin à godet qui soutient l'alésage ou tout le diamètre extérieur est généralement le meilleur choix.
Q : Quand dois-je utiliser un montage dédié plutôt que des mors doux ?
R : Lorsque la pièce est prismatique avec une tolérance angulaire serrée, lorsque le volume annuel justifie l'outillage, ou lorsque la géométrie ne peut pas être serrée de manière fiable par une poche de mors. Les montages dédiés atteignent typiquement une répétabilité de 0,005 à 0,01 mm et réduisent souvent le temps de cycle en permettant un meilleur accès des outils. En dessous d'environ 1 000 pièces, les mors doux l'emportent généralement sur le coût total.
Q : BQUQ fabrique-t-il des maintiens d'usinage sur mesure pour les pièces des clients ?
R : Oui. Les mors doux, les montages fraisés, les mandrins expansibles et les pinces sur mesure sont conçus et usinés en interne dans notre usine de Dongguan aux côtés des pièces de production. Comme la même équipe fabrique le montage et la pièce, les références de première et de deuxième opération restent cohérentes. Envoyez votre plan et nous chiffrerons le maintien d'usinage et les pièces ensemble sous 12 heures ouvrées.
Ressources associées
- À propos de BQUQ et de nos quatre lignes de production à Dongguan : /about/
- Services d'usinage CNC, y compris le maintien d'usinage en deuxième opération : /cnc-machining/
- Pièces fraisées CNC pour composants prismatiques et de type support : /cnc-milling-parts/
- Pièces tournées CNC pour arbres, raccords et bagues : /cnc-turning-parts/
- Tendances du secteur de la fabrication de précision : /industry-dynamics/
- Articles techniques et guides d'ingénierie : /bquq-blog/
- Questions fréquentes sur les devis et les tolérances : /faq/
- Études de cas issues de séries de production : /case/
- Contacter l'équipe d'ingénierie : /contact/
Rédigé par l'équipe d'ingénierie BQUQ. BQUQ (Dongguan) exploite l'usinage CNC (±0,005 mm), l'emboutissage des métaux, les ressorts sur mesure et la production de dissipateurs thermiques dans une seule usine ISO9001. Achat direct depuis Dongguan, Chine — devis en 12 heures : sc@bquq.com | WhatsApp +86 13713157787 | www.bquq.com


