
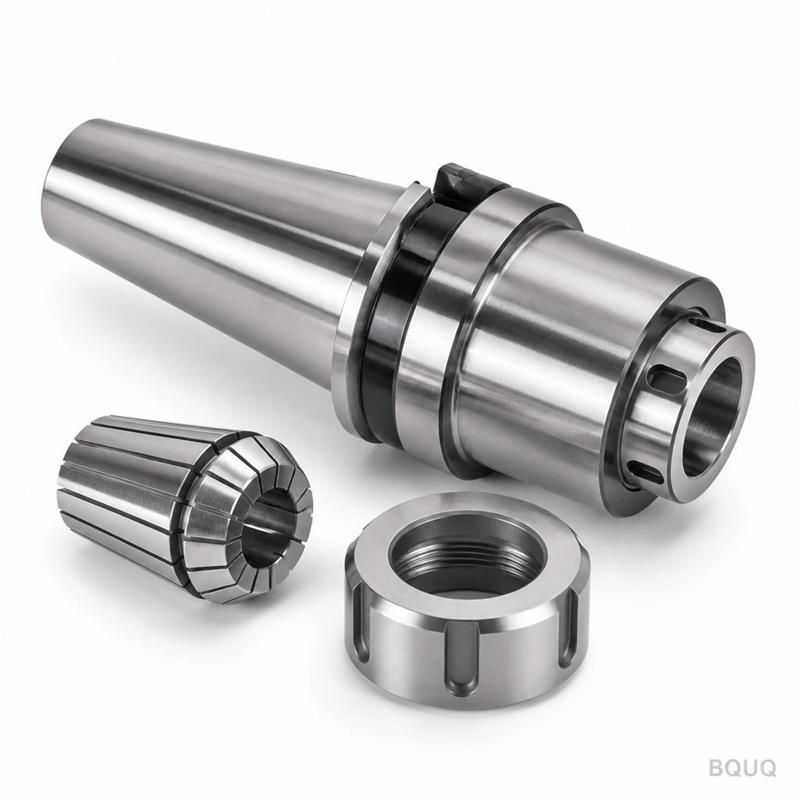
Porte-pinces pour outils motorisés : équilibrage et couple
Réponse courte : Un porte-pinces pour outil motorisé échoue de deux manières — le déséquilibre et le glissement. Maintenez le faux-rond total indiqué au niveau du cône de la pince sous 0,005 mm, maintenez le porte-pince assemblé équilibré à G2,5 à votre vitesse de broche maximale, et adaptez le couple de serrage au filetage de l'écrou afin que la pince serre la queue au lieu de tourner dessus. Pour un porte-pince ER32 de 20 mm tournant à 6 000 tr/min, cela signifie un écrou serré au couple spécifié par le fabricant du porte-pince (généralement 80–100 N·m pour ER32), une queue serrée sur au moins deux tiers de la longueur de la pince, et un ensemble porte-pince dont le balourd résiduel reste dans l'enveloppe ISO 1940-1 G2,5 pour cette vitesse.
L'outil motorisé transforme un tour en centre d'usinage léger. La tourelle ou le plateau porte un bloc motorisé, la transmission l'entraîne, et un mandrin à pince maintient l'outil. Tout ce qui se trouve en amont de l'arête de coupe — train d'engrenages, roulements, pince, écrou — détermine si l'outil coupe proprement ou vibre, se déplace et casse.
Cet article couvre ce qui compte réellement lorsque vous spécifiez un porte-pince pour un poste d'outil motorisé : degré d'équilibrage, chemin du couple, cumul de faux-rond et habitudes de réglage qui maintiennent un outil motorisé en vie. BQUQ fabrique des mandrins à pince, des écrous et des mandrins de serrage dans une seule usine ISO9001 à Dongguan, donc les chiffres ci-dessous reflètent ce que nous voyons sur les plans de production réels.
Pourquoi l'équilibrage est-il plus important sur un outil motorisé que sur un centre d'usinage ?
Sur un centre d'usinage vertical, la broche est un ensemble grand, rigide et bien amorti. Sur une tourelle de tour, le bloc d'outil motorisé est petit, les roulements sont compacts et le porte-pince est en porte-à-faux. Un porte-outil motorisé est un cantilever : l'arête de coupe se trouve loin de la paire de roulements qui la supporte.
Le balourd crée une force centrifuge qui croît avec le carré de la vitesse :
F = m · e · ω²
où m est la masse déséquilibrée, e est l'excentricité et ω est la vitesse angulaire. Doublez la vitesse et la force quadruple. À 4 000 tr/min, un balourd résiduel de 10 g·mm est une nuisance. À 8 000 tr/min, la même erreur représente quatre fois la force, et elle se manifeste par une conicité de l'alésage, un état de surface ondulé sur une face, ou un outil qui s'ébrèche à l'entrée.
Degrés d'équilibrage en pratique
| Degré d'équilibrage (ISO 1940-1) | Vitesse max typique pour un porte-pince de 20 mm | Utilisation |
|---|---|---|
| G6,3 | Jusqu'à ~4 000 tr/min | Tournage général, porte-à-faux court, pièces de faible valeur |
| G2,5 | Jusqu'à ~10 000 tr/min | Outillage motorisé standard, plupart des travaux de production |
| G1,0 | Jusqu'à ~20 000 tr/min | Outils motorisés à grande vitesse, fraises de petit diamètre |
| G0,4 | Au-dessus de ~20 000 tr/min | Broches de précision, pas l'outillage motorisé de tourelle typique |
Ces vitesses sont indicatives. La limite réelle dépend de la masse du porte-pince, du porte-à-faux et de la rigidité du bloc motorisé. Un porte-pince ER40 lourd avec un long porte-à-faux se comportera mal à une vitesse inférieure à celle d'un porte-pince ER16 compact en G2,5.
Ce qui déséquilibre un porte-pince
- L'écrou. Un écrou standard avec un seul repère d'équilibrage n'est pas un ensemble équilibré. Les écrous avec trous d'équilibrage percés ou profils externes rectifiés sont appariés au corps du porte-pince.
- La pince. Les pinces fendues sont intrinsèquement asymétriques. Une pince qui n'est pas correctement en place, ou qui présente une bavure sur le bord de la fente, ajoute du balourd.
- La queue de l'outil. Une queue rectifiée h6 convient. Une queue avec un méplat Weldon, une encoche ou un chanfrein endommagé ne convient pas.
- Copeaux et liquide de coupe séché. La cause la plus fréquente d'une plainte soudaine de vibration sur une machine qui fonctionnait bien la veille.
Équilibrez l'ensemble, pas les composants. Un porte-pince G2,5 avec un écrou G6,3 est un ensemble G6,3.
Comment le couple se transmet-il réellement de l'écrou à l'outil ?
La transmission du couple dans un système à pince est un phénomène de friction, non de forme. L'écrou pousse la pince dans le cône du porte-pince. Le cône ferme la pince. L'alésage de la pince serre la queue de l'outil. Chaque newton-mètre que subit la fraise passe par cette interface de friction.
Deux conditions doivent être remplies :
1. La pince ne doit pas tourner à l'intérieur du cône du porte-pince. L'ajustement conique est autobloquant lorsqu'il est propre et correctement chargé. La contamination — un film d'huile, un copeau, un résidu de liquide de coupe séché — réduit le coefficient de friction et laisse la pince ramper.
2. La queue de l'outil ne doit pas tourner à l'intérieur de l'alésage de la pince. C'est la défaillance que la plupart des gens appellent « l'outil a glissé ». C'est presque toujours un problème de force de serrage, pas de qualité de pince.
Force de serrage et couple de l'écrou
| Taille du porte-pince | Couple de serrage typique de l'écrou | Plage de serrage typique | Remarques |
|---|---|---|---|
| ER11 | 12–16 N·m | 1,0–7,0 mm | Petits outils motorisés, coupes légères |
| ER16 | 25–35 N·m | 1,0–10,0 mm | Courant sur les blocs de tourelle compacts |
| ER20 | 40–50 N·m | 1,0–13,0 mm | Bon compromis taille/serrage |
| ER25 | 60–80 N·m | 1,0–16,0 mm | Outillage motorisé général |
| ER32 | 80–100 N·m | 2,0–20,0 mm | Taille d'outil motorisé la plus courante |
| ER40 | 120–160 N·m | 3,0–26,0 mm | Outils motorisés lourds, long porte-à-faux |
Les valeurs de couple sont typiques et varient selon le fabricant. Utilisez toujours la valeur du fabricant du porte-pince. Un serrage excessif déforme le filetage de l'écrou et le cône de la pince ; un serrage insuffisant garantit le glissement.
Les trois règles de la transmission du couple
- Engagez au moins deux tiers de la longueur de l'alésage de la pince. Une queue insérée seulement sur 10 mm dans une pince de 40 mm n'a qu'une fraction de la surface de serrage. Marquez la profondeur d'insertion sur la queue avec un stylo peinture.
- Ne serrez jamais sur un méplat Weldon, une encoche ou une section filetée. Ceux-ci interrompent la bande de contact et concentrent la charge sur quelques millimètres d'alésage.
- Utilisez l'écrou correct. Un écrou à roulement réduit la friction afin qu'une plus grande partie de votre couple atteigne la pince. Un écrou simple gaspille du couple en friction de filetage. Mélanger les écrous entre marques de porte-pinces est un moyen fiable de perdre le serrage.
Quel faux-rond pouvez-vous réellement maintenir ?
Le faux-rond est un cumul : erreur de broche ou de bloc motorisé, erreur de cône du porte-pince, erreur de pince, erreur d'assise de l'écrou et erreur de queue d'outil. Chacune contribue, et elles s'additionnent vectoriellement, pas linéairement.
| Source d'erreur | Contribution typique | Comment la maîtriser |
|---|---|---|
| Bloc motorisé / poste de tourelle | 0,002–0,005 mm | Vérifiez avec une barre de contrôle avant de blâmer le porte-pince |
| Cône du porte-pince vers queue | 0,002–0,003 mm | Cône rectifié, inspectez les bosses |
| Alésage de pince vers cône | 0,003–0,008 mm | Utilisez des pinces de précision ou de haute précision |
| Assise de l'écrou | 0,002–0,005 mm | Filetages propres, couple correct, écrou de qualité |
| Queue d'outil | 0,002–0,004 mm | Queues rectifiées h6 uniquement |
Un objectif réaliste pour un poste d'outil motorisé bien entretenu est un faux-rond total indiqué de 0,005–0,010 mm à l'outil, mesuré à 2×D de la face de l'écrou. Descendre sous 0,005 mm nécessite une pince de précision, un écrou apparié et un cône propre — et cela vaut la peine pour les petits forets et alésoirs où le faux-rond détermine directement la taille du trou.
Pour un examen plus approfondi de la façon dont la qualité de la pince modifie ce chiffre, voir comment choisir le bon système de pince.
Faut-il utiliser un porte-pince ou un porte-outil à frettage sur un outil motorisé ?
Le frettage offre un meilleur équilibrage et un faux-rond plus faible, mais il nécessite une unité de chauffage à la machine et ne tolère pas les petites variations de queue que les ateliers de tournage rencontrent quotidiennement.
| Critère | Porte-pince | Porte-outil à frettage |
|---|---|---|
| Faux-rond à 2×D | 0,005–0,010 mm | 0,003 mm ou mieux |
| Équilibrage | G2,5 avec un écrou équilibré | G2,5 facilement |
| Temps de changement d'outil | Quelques secondes, sur la machine | Quelques minutes, hors machine |
| Tolérance de queue | h6 à h8 acceptable | h6 uniquement, bande serrée |
| Petits forets et tarauds | Excellent | Bon, mais plage limitée |
| Coût par porte-pince | Plus faible | Plus élevé |
Pour l'outillage motorisé sur un tour, le porte-pince gagne généralement en flexibilité. Le frettage gagne lorsque vous utilisez un seul outil pour des milliers de pièces et ne le changez jamais. Les compromis sont abordés plus en détail dans frettage versus porte-pinces.
Comment régler correctement un porte-pince d'outil motorisé ?
Avant que le porte-pince ne soit monté dans la tourelle
1. Nettoyez le cône. Essuyez le cône du porte-pince et la pince avec un chiffon non pelucheux. Tout film réduit la friction et modifie le faux-rond.
2. Inspectez la pince. Recherchez des bavures sur les bords des fentes, un alésage usé ou un cône déformé. Une pince qui a été trop serrée sur une queue sous-dimensionnée est bonne pour la ferraille.
3. Mettez d'abord la pince en place dans l'écrou. Enclenchez la pince dans la bague excentrique de l'écrou, puis vissez l'écrou sur le porte-pince. C'est l'ordre d'assemblage correct et cela empêche la pince de se mettre de travers.
4. Insérez l'outil à la profondeur requise. Deux tiers de l'alésage de la pince au minimum.
5. Serrez au couple spécifié avec une clé appropriée ou un dispositif de serrage à couple contrôlé.
Après que le porte-pince est dans la tourelle
1. Contrôlez la queue de l'outil, pas le corps du porte-pince, à 2×D de l'écrou.
2. Effectuez un cycle de préchauffage à la vitesse prévue pendant 30 secondes avant la première coupe. Cela stabilise la pince et révèle les problèmes d'équilibrage grossiers avant qu'ils ne deviennent des rebuts.
3. Vérifiez la première pièce, puis vérifiez à nouveau après 20 pièces. Le serrage de la pince se relâche légèrement durant la première heure d'utilisation.
Intervalles de maintenance
| Contrôle | Fréquence | Action si hors spécification |
|---|---|---|
| Propreté du cône | À chaque changement d'outil | Essuyer ; remplacer le porte-pince s'il est piqué |
| Usure de l'alésage de la pince | Tous les 200–500 changements d'outil | Remplacer la pince |
| État du filetage de l'écrou | Mensuel | Remplacer l'écrou si le filetage est grippé |
| Faux-rond à l'outil | Hebdomadaire ou après tout choc | Recontrôler ; isoler la source |
| Équilibrage (sur un banc d'équilibrage) | Après tout choc ou changement d'écrou | Rééquilibrer ou remplacer |
D'où vient le porte-pince lui-même ?
Un porte-pince pour outil motorisé ne vaut que par la rectification de son cône et son écrou. Le corps du porte-pince nécessite un cône rectifié concentrique à la queue à quelques microns près, un écrou trempé et rectifié, et une pince dont l'alésage et le cône sont rectifiés en une seule prise.
BQUQ exploite quatre lignes de production dans une seule usine à Dongguan — usinage CNC à ±0,005 mm, emboutissage des métaux, ressorts sur mesure et production de dissipateurs thermiques — le tout sous ISO9001. Les mandrins à pince, les écrous et les mandrins de serrage correspondants pour machines à poupée mobile et à tourelle sont produits sur le même site, ce qui signifie que les tolérances sont maîtrisées à la source plutôt qu'assemblées à partir de fournisseurs mélangés.
Vous pouvez consulter les gammes standard ici :
- Mandrin à pince pour porte-outil — corps séries ER et TG, écrous et clés
- Mandrin de serrage pour machines à poupée mobile — actionnement hydraulique et pneumatique pour le tournage à grande série
- Pinces pour tours automatiques — pinces élastiques et douilles de guidage pour machines à poupée mobile et à cames
Pour savoir comment le porte-pince s'interface avec la broche de la machine, voir interfaces de broche à pince expliquées.
Questions fréquentes
Q : Quel degré d'équilibrage doit avoir un porte-pince pour outil motorisé ?
R : G2,5 est la norme pratique pour la plupart des outils motorisés de tourelle jusqu'à environ 10 000 tr/min. Au-delà, spécifiez G1,0 et confirmez la contribution d'équilibrage du bloc motorisé lui-même. Rappelez-vous que le degré s'applique au porte-pince assemblé — corps, pince, écrou et outil — pas au corps seul. Un corps équilibré avec un écrou non apparié ne respectera pas G2,5.
Q : Pourquoi mon outil glisse-t-il dans la pince même lorsque je serre l'écrou fort ?
R : Le glissement est généralement un problème de surface de contact, pas de couple. Vérifiez que la queue est insérée sur au moins deux tiers de l'alésage de la pince, que vous ne serrez pas sur un méplat Weldon ou une encoche, et que la pince et le cône sont propres. Une pince usée ou un filetage d'écrou grippé réduit également le serrage. Remplacez la pince avant d'augmenter le couple.
Q : Puis-je utiliser le même porte-pince pour le perçage et le fraisage sur un poste d'outil motorisé ?
R : Oui, dans certaines limites. Le perçage nécessite un faible faux-rond et un serrage modéré ; le fraisage nécessite un serrage maximal et un meilleur équilibrage car la charge est intermittente. Pour le fraisage, utilisez la plus grande taille de pince que le poste permet, gardez un porte-à-faux court et vérifiez l'équilibrage après chaque changement d'outil. Pour le petit perçage, privilégiez le faux-rond plutôt que le serrage.
Q : À quelle fréquence faut-il remplacer les pinces d'outils motorisés ?
R : En tournage de production, 200–500 changements d'outil par pince est un chiffre de planification raisonnable, mais le vrai déclencheur est la mesure. Remplacez lorsque le faux-rond à l'outil dépasse votre tolérance, lorsque l'alésage montre une bande d'usure, ou lorsque la force de serrage chute sensiblement. Les pinces sont des consommables ; les traiter comme de l'outillage permanent est la façon dont les ateliers finissent par courir après des conicités inexpliquées.
Q : Un écrou à roulement améliore-t-il vraiment le serrage ?
R : Oui. Un écrou à roulement convertit une plus grande partie du couple appliqué en force de serrage axiale car il élimine la majeure partie de la friction entre l'écrou et la pince. Cela signifie que la pince se ferme plus fort pour le même effort de clé. Il améliore également la répétabilité, ce qui compte lorsque plusieurs opérateurs serrent le même porte-pince au fil des équipes. Utilisez l'écrou spécifié pour le porte-pince.
Ressources associées
- À propos de BQUQ et de notre site de production à Dongguan : /about/
- Mandrin à pince, écrous et porte-outils : /tool-holder-collet-chucks/
- Mandrin de serrage pour machines à poupée mobile et actionnement : /power-chucks-swiss/
- Pinces pour tours automatiques et douilles de guidage : /auto-lathe-collets/
- Tendances de l'industrie du tournage de précision : /industry-dynamics/
- Articles techniques et guides d'ingénierie : /bquq-blog/
- Questions fréquentes : /faq/
- Études de cas de production : /case/
- Contacter l'équipe d'ingénierie : /contact/
Rédigé par l'équipe d'ingénierie BQUQ. BQUQ (Dongguan) exploite l'usinage CNC (±0,005 mm), l'emboutissage des métaux, les ressorts sur mesure et la production de dissipateurs thermiques dans une seule usine ISO9001. Approvisionnement direct depuis Dongguan, Chine — devis en 12 heures : sc@bquq.com | WhatsApp +86 13713157787 | www.bquq.com


