
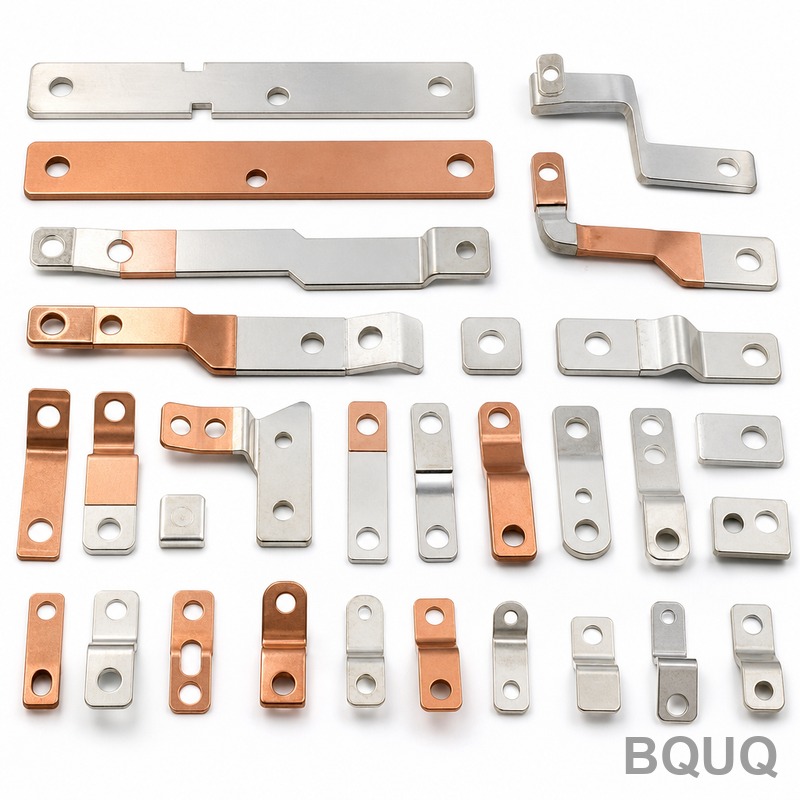
Emboutissage de haute précision : tenir des tolérances serrées sur bande mince
Réponse courte : Tenir des tolérances serrées sur bande mince se résume à quatre choses : une alimentation stable de la bande, une matrice conçue pour le retour élastique du matériau, un contrôle thermique et de force sur la presse, et une inspection qui correspond à la caractéristique qui vous importe réellement. Sur une bande de 0,05 mm à 0,50 mm d'épaisseur, une matrice progressive bien construite fonctionnant dans une presse à température stable tient généralement ±0,02 mm sur les caractéristiques de profil et ±0,01 mm sur le pas entre stations, avec une planéité contrôlée à environ 0,02 mm par 10 mm de longueur. BQUQ usine ses propres inserts de matrice à ±0,005 mm sur CNC, c'est là que commence réellement le budget de tolérance. En dessous, les limites sont fixées par la direction du grain du matériau, la hauteur de bavure et la façon dont vous mesurez honnêtement.
Pourquoi la bande mince est plus difficile que la tôle épaisse
La tôle épaisse pardonne. Un support en acier doux de 2 mm a suffisamment de section pour que la charge du poinçon se répartisse, le matériau résiste à la flexion pendant l'éjection, et une variation de 0,05 mm de la position de la bande se voit à peine sur la pièce finie. La bande mince fait l'inverse — elle amplifie tout.
À 0,10 mm d'épaisseur, trois effets dominent :
- L'erreur de position de la bande devient une erreur de caractéristique. Si le pilote ne positionne pas la bande à moins de 0,01 mm de la valeur nominale, cette erreur se retrouve directement dans le profil de la pièce.
- Le retour élastique est proportionnellement plus important. Un matériau mince fléchit élastiquement davantage avant de céder, de sorte que la géométrie de coupe et de formage de la matrice doit être compensée plutôt que copiée du dessin.
- Les dommages de manipulation sont réels. Une bande d'alliage de cuivre de 0,08 mm peut être déformée par un guide mal réglé, une bavure sur un rouleau d'alimentation ou une bobine déroulée trop rapidement.
C'est pourquoi les contacts estampés de précision, les grilles de connexion, les blindages EMI et les micro-pièces de signal sont chiffrés différemment des travaux de tôlerie générale. La presse est rarement le goulot d'étranglement. Le chemin de la bande l'est.
Ce qui contrôle réellement la tolérance dans une matrice progressive
Alimentation et pilotage de la bande
L'alimentateur définit le pas. Les pilotes définissent la position. Si l'alimentateur est irrégulier, le pilote doit corriger une cible mobile, et la force de correction se transforme en déformation de la bande.
Une règle utile : la répétabilité de l'alimentateur doit être au moins trois fois meilleure que la tolérance de pas que vous promettez. Si le dessin exige ±0,02 mm sur le pas, l'alimentateur doit se répéter à environ ±0,007 mm. En dessous, vous comptez sur le pilote pour traîner la bande en place, ce qui use les pointes de pilote et ouvre progressivement la tolérance au cours d'une série de production.
Jeu de matrice et géométrie du poinçon
Le jeu de coupe est normalement exprimé en pourcentage de l'épaisseur du matériau par côté. Pour une bande mince, le pourcentage est faible en termes absolus, ce qui signifie que le jeu est déterminé par la précision de rectification, et non par le calcul.
| Matériau | Plage d'épaisseur | Jeu typique par côté | Remarques |
|---|---|---|---|
| Alliage de cuivre (C2680, C5191) | 0,05–0,30 mm | 4–6 % de l'épaisseur | Bavure faible, surveiller l'arrondi des bords |
| Bronze phosphoreux | 0,08–0,40 mm | 5–7 % | Retour élastique plus élevé, plus de compensation de matrice |
| Acier inoxydable 301/304 | 0,05–0,50 mm | 6–9 % | Écrouit ; prévoir plus d'usure du poinçon |
| Laiton | 0,10–0,60 mm | 4–6 % | Bonne formabilité, pas stable |
| Acier nickelé | 0,10–0,40 mm | 5–8 % | Le revêtement peut s'écailler sous forte déformation de cisaillement |
Ce sont des plages indicatives pour la planification. Le chiffre final provient d'un essai sur la bobine réelle, car la trempe, la direction du grain et le revêtement modifient tous le résultat.
Compensation du retour élastique
Pour toute caractéristique formée — un bras de ressort de contact, un clip, un rayon de pliage — la matrice doit être taillée à une forme que le matériau ne conservera pas, afin qu'il se détende vers la cible. Sur un pliage à 90° dans du bronze phosphoreux de 0,15 mm, un surpliage de 2–5° est courant. Sur un bras de ressort formé, la hauteur libre après formage est souvent spécifiée plutôt que l'angle de pliage, car c'est ce que l'assemblage du client ressent réellement.
C'est ici que la conception de la force de contact estampée et le travail de tolérance se chevauchent. Un bras de contact trop long de 0,03 mm peut encore passer un contrôle dimensionnel et échouer à un test de force.
Stabilité de la presse et thermique
Une presse mécanique fonctionnant à 300 coups par minute génère de la chaleur dans le bâti, les roulements et la matrice elle-même. Au cours de la première heure de fonctionnement, la hauteur de fermeture peut dériver de quelques microns. Sur bande mince, cette dérive est visible sur les pièces.
Contrôles pratiques :
- Effectuer une période de préchauffage et revérifier la première pièce avant de lancer la production.
- Surveiller la température de la bande si la bobine est alimentée depuis un stock froid vers un atelier chaud.
- Utiliser un refroidissement de matrice ou un liquide de refroidissement à température contrôlée sur les outils progressifs à grande vitesse.
- Revérifier les dimensions critiques au début, au milieu et à la fin de chaque poste, pas seulement au réglage.
Capacité de tolérance : ce qui est réaliste
Le tableau ci-dessous reflète la capacité typique d'une matrice progressive bien entretenue sur bande mince dans un atelier à température stable. Considérez-le comme un guide de planification, non comme une garantie — chaque pièce a sa propre caractéristique limitante.
| Caractéristique | Tolérance typique atteignable | Facteur limitant |
|---|---|---|
| Profil extérieur | ±0,02 mm | Usure du poinçon et de la matrice, position de la bande |
| Diamètre de trou | ±0,015 mm | Diamètre du poinçon, jeu, bavure |
| Pas entre stations | ±0,01 mm | Répétabilité de l'alimentateur, ajustement du pilote |
| Angle de pliage | ±1° | Retour élastique, trempe du matériau |
| Hauteur libre du ressort formé | ±0,05 mm | Retour élastique, variation d'épaisseur de la bande |
| Planéité | 0,02 mm par 10 mm | Contraintes résiduelles, mémoire de bobine |
| Hauteur de bavure | ≤ 5 % de l'épaisseur | Jeu, affûtage du poinçon |
La plus grande source de conversations « nous ne pouvons pas tenir cela » est un dessin qui spécifie une tolérance de profil serrée mais laisse la planéité et la bavure ouvertes. Sur bande mince, la planéité et la bavure déterminent souvent le rendement d'assemblage plus que le profil.
Choix du matériau et son effet sur la tolérance
La sélection de la bande est une décision de tolérance. Deux bobines du même alliage de fournisseurs différents peuvent se comporter différemment si la trempe ou la direction du grain diffère.
Points clés :
- La direction du grain compte. Les pliages réalisés perpendiculairement à la direction de laminage se comportent différemment des pliages réalisés dans le sens de laminage. Spécifiez l'orientation si la pièce a une forme critique.
- La variation d'épaisseur est héritée. Si la bobine varie de ±0,005 mm en épaisseur, la hauteur libre d'un ressort formé variera de plus que cela, car la géométrie de pliage évolue avec l'épaisseur.
- La trempe contrôle le retour élastique. Les trempes demi-dure et pleine dure du même alliage nécessitent une compensation de matrice différente.
- Le revêtement ajoute de l'épaisseur. Un revêtement de nickel de 3 µm sur les deux faces ajoute environ 0,006 mm à l'empilage — suffisant pour compter sur un ajustement serré ou un entrefer de contact.
Pour un examen plus approfondi de l'interaction entre l'épaisseur et la trempe, voir emboutissage de matériaux minces.
Conception et maintenance de la matrice : où la tolérance est défendue
Une matrice d'emboutissage de précision n'est pas un actif statique. Elle s'use, et l'usure se manifeste sur la pièce bien avant que la matrice ne casse.
Décisions de conception qui protègent la tolérance
- Inserts remplaçables sur les stations de coupe les plus sollicitées, afin qu'un bord usé soit remplacé plutôt que de retailler toute la matrice.
- Pilotes guidés avec un jeu approprié pour que la bande soit positionnée par la géométrie, non par la force.
- Plaques de dévêtissage qui maintiennent la bande à plat pendant la coupe et l'éjection.
- Contrôle des copeaux et des débris — un débris coincé dans une matrice pour bande mince endommagera une section en un seul coup.
- Bords de coupe durcis et revêtus lorsque des matériaux abrasifs comme l'inox sont impliqués.
Maintenance qui la maintient
Un programme pratique pour une matrice progressive pour bande mince :
1. Inspection de la première pièce à chaque réglage, avec enregistrement des dimensions critiques.
2. Contrôles en cours de production à un intervalle défini basé sur le nombre de coups.
3. Inspection des bords et affûtage léger à un nombre de coups défini, avant que la hauteur de bavure ne dépasse la limite.
4. Démontage complet et requalification de la matrice sur un cycle plus long.
L'intervalle dépend du matériau et de la vitesse. L'inox à grande vitesse nécessitera une attention bien plus précoce que le laiton. Pour une vue plus large de l'impact des décisions d'outillage sur le coût et le délai, voir décomposition des coûts d'outillage d'emboutissage.
Inspection : mesurer la caractéristique qui compte
Un rapport CMM sur une pièce estampée mince peut être trompeur si la pièce n'est pas maintenue comme elle l'est dans l'assemblage du client. Un ressort de contact mesuré à plat sur un marbre donnera une lecture différente du même ressort mesuré dans sa position installée.
Approche pratique :
- Mesure optique / vision pour le profil et le pas, avec la pièce maintenue à plat par vide ou serrage léger.
- CMM pour les caractéristiques 3D critiques, avec un montage qui imite les contraintes d'assemblage.
- Essai de force pour les bras de ressort et les clips, car la conformité dimensionnelle ne garantit pas la conformité fonctionnelle.
- Inspection des bavures et des bords sous grossissement à un taux d'échantillonnage défini.
BQUQ exploite quatre lignes de production dans une usine à Dongguan sous ISO9001, ce qui signifie que l'emboutissage, les opérations secondaires et l'inspection restent dans le même système qualité plutôt que d'être transférés entre fournisseurs. L'usinage CNC à ±0,005 mm soutient le travail interne des inserts de matrice, de sorte qu'un insert usé ou modifié n'attend pas un atelier externe.
Règles de conception qui rendent les tolérances serrées réalisables
Si vous concevez une pièce en bande mince et souhaitez que la tolérance soit fabricable, ces habitudes aident :
- Gardez le profil de la pièce simple là où la tolérance est serrée, et placez la tolérance serrée sur la caractéristique qui fonctionne réellement.
- Évitez de spécifier à la fois un angle de pliage serré et une hauteur libre serrée — choisissez celle qui compte.
- Donnez à la matrice un endroit pour placer le pilote et le bord de la bande.
- Spécifiez la direction et la hauteur de bavure, pas seulement « ébavurer ».
- Indiquez la trempe du matériau et la direction du grain si la pièce a une forme critique.
- Prévoyez un petit rayon aux angles intérieurs plutôt qu'un angle vif, qui concentre les contraintes et accélère l'usure de la matrice.
Questions fréquentes
Q : Quelle tolérance l'emboutissage de haute précision peut-il réellement tenir sur bande mince ?
R : Pour une bande entre 0,05 mm et 0,50 mm d'épaisseur, une matrice progressive bien entretenue dans une presse à température stable tient généralement ±0,02 mm sur le profil, ±0,01 mm sur le pas de station, et une planéité d'environ 0,02 mm par 10 mm. Des valeurs plus serrées sont possibles sur des caractéristiques spécifiques, mais elles doivent être examinées en fonction du matériau, de la conception de la matrice et de la méthode d'inspection avant d'être promises.
Q : Pourquoi ma pièce estampée passe-t-elle l'inspection mais échoue-t-elle à l'assemblage ?
R : Généralement parce que l'inspection a mesuré la pièce à l'état libre alors que l'assemblage la charge. La planéité, le retour élastique et les contraintes résiduelles peuvent faire qu'une pièce dimensionnellement correcte se comporte différemment une fois contrainte. Ajouter un essai de force ou un montage qui imite l'assemblage explique souvent la défaillance plus rapidement que de resserrer la tolérance dimensionnelle.
Q : Comment la variation d'épaisseur de la bande affecte-t-elle la pièce finie ?
R : La variation d'épaisseur est directement héritée. Si la bobine varie de ±0,005 mm, les caractéristiques formées évoluent avec elle, et la hauteur libre d'un ressort peut varier de plus que ne le suggère la plage d'épaisseur. Pour les pièces où la force ou l'entrefer est critique, spécifiez une tolérance d'épaisseur plus serrée sur la bobine plutôt que d'essayer de la corriger dans la matrice.
Q : À quelle fréquence une matrice progressive pour bande mince nécessite-t-elle une maintenance ?
R : Cela dépend du matériau et du nombre de coups. Les matériaux abrasifs comme l'acier inoxydable usent les bords plus rapidement que le laiton ou les alliages de cuivre. Une approche pratique consiste à inspecter les bords de coupe à un nombre de coups défini et à affûter avant que la hauteur de bavure ne dépasse la limite du dessin, plutôt que d'attendre un problème de qualité visible. Chaque réglage doit commencer par une première pièce enregistrée.
Q : Pouvez-vous chiffrer une pièce estampée de précision sans dessin finalisé ?
R : Oui. Un croquis avec les dimensions critiques, le matériau, la trempe, l'épaisseur et le volume annuel suffit pour commencer. BQUQ émet des devis dans les 12 heures ouvrables, et le MOQ est flexible, de sorte que les quantités de prototype et de transition sont réalisables pendant que le dessin final est confirmé.
Ressources associées
- À propos de BQUQ et de notre usine de Dongguan : /about/
- Capacités d'emboutissage de métaux sur mesure : /custom-metal-stamping/
- Bornes et contacts estampés : /stamping-terminals-contacts/
- Supports et fixations estampés : /stamping-brackets-mounts/
- Tendances du secteur : /industry-dynamics/
- Articles techniques : /bquq-blog/
- FAQ et études de cas : /faq/ | /case/
- Contacter l'équipe d'ingénierie : /contact/
Rédigé par l'équipe d'ingénierie BQUQ. BQUQ (Dongguan) exploite l'usinage CNC (±0,005 mm), l'emboutissage des métaux, les ressorts sur mesure et la production de dissipateurs thermiques dans une seule usine ISO9001. Approvisionnement direct depuis Dongguan, Chine — devis en 12 heures : sc@bquq.com | WhatsApp +86 13713157787 | www.bquq.com


