
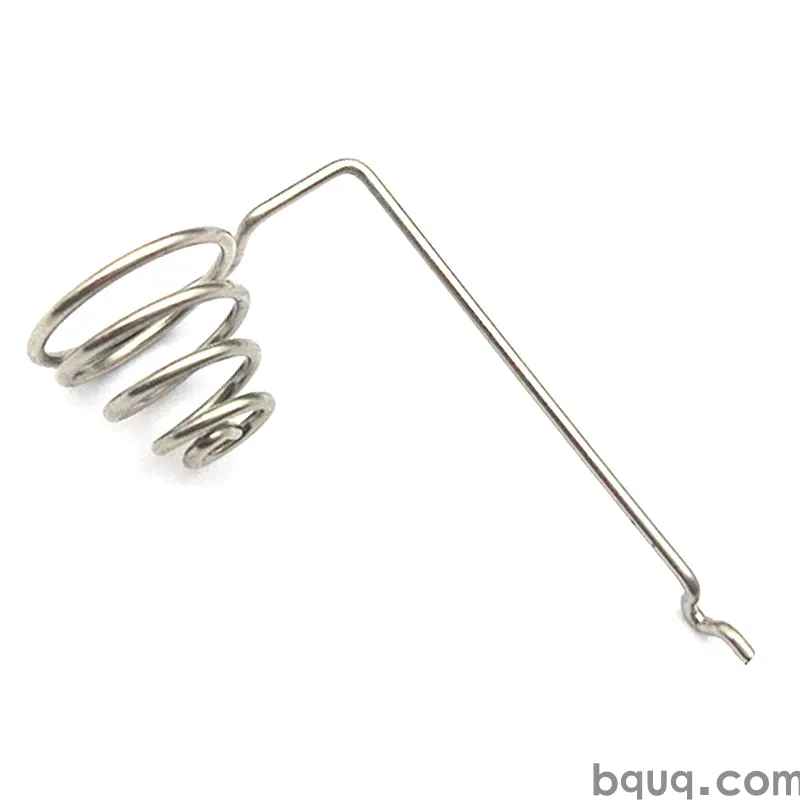
Visserie de mise à la terre estampée pour l'électronique
Réponse courte : la visserie de mise à la terre estampée désigne les petites pièces métalliques — clips, doigts à ressort, rondelles crantées et cosses à visser — qui relient un PCB, un châssis ou un blindage à une masse commune. Leur rôle semble trivial mais l'exigence électrique est stricte : maintenir une résistance de contact faible et stable, généralement inférieure à environ 10 milliohms par jonction, à travers les variations de température, les vibrations et la corrosion pendant toute la durée de vie du produit. Les pièces qui échouent aux tests CEM ou de sécurité sont rarement les plus chères. Ce sont les contacts estampés bon marché qui ont perdu leur force normale ou se sont corrodés à l'interface.
La mise à la terre est le point où la conception mécanique et les performances électriques se rencontrent. Un clip qui semble correct sur un dessin peut passer la continuité sur le banc et pourtant échouer au brouillard salin, ou perdre sa force de contact après vibration et ouvrir un chemin de masse de sécurité. Ce guide couvre ce que font les pièces de mise à la terre estampées, quels matériaux et placages maintiennent une faible résistance, et comment concevoir et tester les jonctions pour le monde réel.
Pourquoi la visserie de mise à la terre est importante en électronique
Une jonction de mise à la terre sert trois maîtres différents. Pour la sécurité, elle fournit un chemin de courant de défaut à faible impédance afin qu'un court-circuit déclenche le disjoncteur au lieu de mettre sous tension un châssis. Pour la CEM, elle donne aux courants de retour haute fréquence un chemin contrôlé pour qu'ils ne rayonnent pas. Pour l'ESD, elle évacue la charge statique vers une référence définie sans endommager les composants sensibles.
Chaque objectif a une tolérance différente à la résistance. Une masse de sécurité doit survivre à un courant de défaut répété ; une masse RF doit être à faible impédance à des centaines de MHz, ce qui dépend de la géométrie autant que du matériau. C'est pourquoi un clip de mise à la terre est une pièce estampée de précision, pas un support : la force de contact, la surface de contact et le placage déterminent tous la résistance, et tous les trois se dégradent avec la corrosion et la relaxation mécanique.
Types de pièces de mise à la terre estampées
La famille des pièces de mise à la terre estampées est plus large que ne le suggèrent la plupart des nomenclatures.
Les doigts à ressort sont des contacts en porte-à-faux ou en U qui pressent un plot de carte ou un rail de châssis pour créer une masse compliant. Les doigts simples et doubles échangent la force de contact contre l'effort d'insertion. Les rondelles crantées — étoile, à dents internes ou externes — mordent à travers l'oxyde et la peinture pour atteindre le métal nu sous une tête de vis. Les clips de mise à la terre maintiennent un blindage ou un boîtier métallique tout en le mettant à la masse. Les cosses à visser et les plaques de masse fournissent une interface boulonnée pour un goujon de masse. Les clôtures EMI et les joints au niveau de la carte forment un périmètre conducteur continu autour d'une section bruyante. Les entretoises de châssis à pointe conductrice à la fois positionnent et mettent à la masse une carte.
Comme ces pièces coexistent souvent sur le même assemblage, il est généralement rentable d'estamper toute la famille sur un outillage partagé, c'est pourquoi les acheteurs se procurent souvent des bornes et contacts estampés avec leurs pièces de blindage et de boîtier.
Matériaux et placage pour une faible résistance de contact
Le métal de base détermine la conductivité et les propriétés de ressort ; le placage détermine ce qui se passe à l'interface.
| Finition | Résistance de contact typique | Résistance à la corrosion | Brasabilité | Utilisation typique |
|---|---|---|---|---|
| Étain mat sur nickel | Faible, stable | Modérée | Excellente | Masses brasées, volume élevé |
| Étain brillant | Faible initialement | Plus faible ; risque de whiskers | Bonne | Joints brasés économiques |
| Nickel (nu) | Faible à modérée | Bonne | Médiocre sans flux | Surfaces d'usure, interfaces vissées |
| Nickel + flash d'or | Très faible, très stable | Excellente | Bonne | Signaux faibles et mise à la masse RF |
| Argent | La plus faible | Médiocre sans surplacage | Bonne | Contacts à courant élevé, non exposés |
| Zinc / chromaté sur acier | Modérée | Bonne | Non brasable | Liaison châssis à châssis |
Pour une masse de carte brasable, l'étain mat sur une barrière de nickel est la solution par défaut. Pour un joint vissé ou accouplé de façon répétée, un sous-placage de nickel avec un mince flash d'or maintient la résistance faible et stable et résiste au fretting. Ne spécifiez pas d'or sur toute une rondelle ou un clip — limitez-le à la zone de contact, car le coût de l'or est déterminé par la surface. L'article sur le placage des contacts estampés explique comment choisir entre étain, nickel et or selon le type d'interface.
Conception pour la résistance de contact et la rétention
La résistance n'est pas un seul nombre ; c'est un empilement de résistance volumique, de résistance de constriction aux points de contact et de résistance de film à la surface. Vous contrôlez les deux dernières par la force normale, la géométrie de contact et le placage.
| Paramètre de conception | Cible typique | Pourquoi c'est important |
|---|---|---|
| Force normale par contact | 0,5-3 N | Suffisante pour briser les films et rester accouplé ; trop élevée déforme le châssis |
| Résistance de contact par jonction | < 10 mΩ | Maintient le courant de défaut et les chemins de retour RF à faible impédance |
| Distance de frottement à l'accouplement | 0,3-1,0 mm | Nettoie l'oxyde du point de contact à l'insertion |
| Cycles d'accouplement | 10-100 pour pièces de service | Détermine le revenu et le choix de placage |
| Température de fonctionnement | -40 à +105 °C | Influe sur la relaxation des contraintes et le choix de placage |
Les doigts à ressort doivent être fabriqués dans un alliage à ressort — bronze phosphoreux ou une nuance cuivre-béryllium — et formés de sorte que le doigt fonctionne dans une plage de déflexion qui maintient la contrainte en dessous de la limite d'élasticité du matériau. Un doigt sur-défléchi à l'assemblage se relaxera et perdra de la force en quelques cycles thermiques. Donnez à la surface d'accouplement un frottement défini pour que le point de contact s'auto-nettoie, et évitez les conceptions où le doigt touche le même point à chaque cycle sans glissement.
Tests et contrôles qualité
La résistance de contact est mesurée par une méthode à quatre fils (Kelvin) pour éliminer la résistance des fils, en rapportant généralement des milliohms à un courant de test spécifié. Les tests de force d'accouplement et de rétention confirment que le doigt fournit la force normale conçue. Les tests de brouillard salin et de gaz à écoulement mixte vérifient le comportement à la corrosion du placage. Les tests de vibration et de cyclage thermique vérifient que la jonction reste à faible résistance après des contraintes mécaniques et thermiques.
Chez BQUQ, nous expédions les pièces de mise à la terre estampées avec des données d'inspection dimensionnelle par défaut et pouvons ajouter des contrôles de résistance de contact ou d'épaisseur de placage au plan qualité. Pour une vue complète de la façon dont les contacts estampés sont inspectés, les guides sur les clips de mise à la terre et les contacts de blindage EMI couvrent la géométrie et les angles de test.
Questions fréquentes
Q : Quelle résistance de contact une jonction de mise à la terre doit-elle avoir ?
R : Pour la plupart des jonctions de mise à la terre électroniques, visez moins d'environ 10 milliohms par interface, mesurés par une méthode à quatre fils. Les masses RF nécessitent souvent une résistance plus faible et plus stable, ce qui implique généralement un sous-placage de nickel avec un flash d'or sur la zone de contact plutôt que de l'étain nu.
Q : Quel placage est le meilleur pour un clip de mise à la terre ?
R : Cela dépend de l'interface. Pour une masse brasée, l'étain mat sur nickel est la solution standard et la moins chère fiable. Pour un joint vissé ou accouplé de façon répétée, un sous-placage de nickel avec un mince flash d'or maintient la résistance faible et stable et résiste à la corrosion par fretting. Le nickel nu est une bonne surface d'usure mais difficile à braser.
Q : Pourquoi un clip de mise à la terre perd-il le contact après quelques mois ?
R : Généralement à cause de la relaxation des contraintes ou de la corrosion. Un doigt sur-défléchi à l'assemblage perd progressivement sa force normale, et le point de contact développe un film d'oxyde ou de corrosion. Corrigez-le en concevant le doigt pour qu'il fonctionne dans sa plage élastique, en ajoutant un frottement à l'accouplement et en choisissant un placage adapté à l'environnement.
Q : Les pièces de mise à la terre estampées peuvent-elles être fabriquées avec une tolérance serrée ?
R : Oui. Les clips, doigts et rondelles de mise à la terre sont estampés à ±0,05 mm sur les caractéristiques critiques en standard, avec un contrôle plus serré lorsqu'une hauteur de contact ou une position de doigt spécifique l'exige. Comme ces pièces contrôlent les performances électriques, nous traitons les dimensions critiques pour le contact comme des caractéristiques clés sur le plan d'inspection.
Q : Quels sont le délai et la quantité minimale de commande pour la visserie de mise à la terre estampée ?
R : Il n'y a pas de MOQ fixe ; le minimum pratique dépend de l'outillage. Un outillage souple ou de transition permet des séries à faible volume, tandis que les matrices progressives servent les volumes élevés. Envoyez le dessin avec le matériau, le placage et la quantité à sc@bquq.com et BQUQ renvoie un devis indicatif dans les 12 heures ouvrables.
Ressources associées
- Clips de mise à la terre estampés : notes de géométrie et de conception pour les clips qui transportent aussi le courant de masse.
- Bornes et contacts : pièces de contact et de mise à la terre estampées fabriquées sur matrices progressives.
- À propos de BQUQ : une usine source certifiée ISO9001 à Dongguan exploitant l'estampage, le CNC, les ressorts, les pinces et les dissipateurs thermiques sous un même toit.
- Contactez-nous : envoyez votre dessin à sc@bquq.com pour un devis dans les 12 heures ouvrables.
Rédigé par l'équipe d'ingénierie BQUQ. BQUQ est une usine source certifiée ISO9001 à Dongguan, en Chine, exploitant l'usinage CNC, l'emboutissage des métaux, les ressorts sur mesure, les dissipateurs thermiques et les lignes de pinces sous un même toit. Envoyez les dessins à sc@bquq.com ou WhatsApp +86 13713157787 pour un devis dans les 12 heures ouvrables. www.bquq.com


