
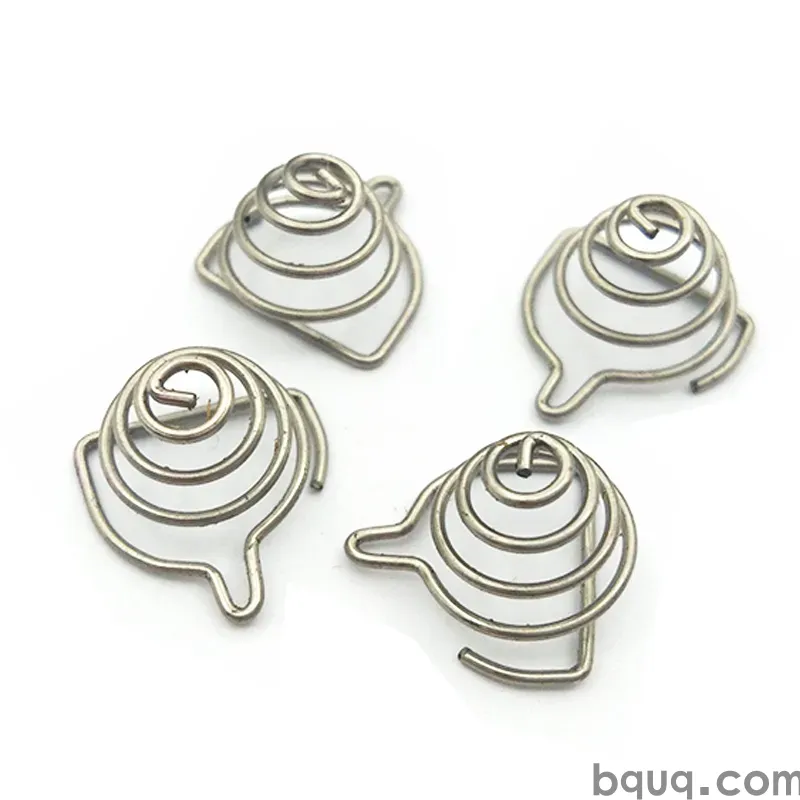
Rondelles frein et éléments de retenue emboutis : guide de conception
Réponse courte : une rondelle frein emboutie fonctionne en convertissant la précharge du boulon en pénétration locale des dents et en déflexion élastique, de sorte que la conception repose sur trois chiffres : la hauteur des dents (généralement 0,15–0,50 mm), le nombre de dents (généralement 12–40 sur la circonférence) et la dureté du matériau par rapport à la surface d'appui. Pour les fixations M4–M8 dans des assemblages en acier doux, une hauteur de dent de 0,25–0,35 mm sur acier à ressort trempé (HV 400–500) assure un anti-desserrage fiable sans écraser la face de l'assemblage. Les rondelles sont produites sur des matrices progressives à 100–400 coups par minute, tenues à environ ±0,05 mm sur les dimensions critiques, avec une finition CNC plus serrée de ±0,005 mm disponible pour les éléments de retenue qui doivent se positionner avec précision.
Les rondelles frein et les éléments de retenue ressemblent aux pièces les plus simples d'une nomenclature. Ce sont aussi les pièces les plus susceptibles d'être reconçues trois fois au cours d'un programme parce que personne n'a correctement modélisé l'assemblage la première fois. Ce guide couvre la géométrie, les matériaux, les tolérances et les règles DFM qui déterminent si une rondelle emboutie maintient un assemblage pendant dix ans ou échoue dès le premier balayage vibratoire.
Quelle est la différence entre une rondelle frein et un élément de retenue ?
Une rondelle frein résiste au desserrage. Un élément de retenue maintient quelque chose en place — un roulement, un arbre, une position de connecteur, un ressort — généralement sans supporter lui-même une charge de serrage significative. Les deux sont souvent confondus car ce sont tous deux des pièces plates embouties avec un trou au milieu.
| Fonction | Pièce typique | Chemin de charge | Facteur de conception clé |
|---|---|---|---|
| Anti-desserrage | Rondelle striée, fendue, à coin, dentée | Supporte la précharge du boulon, résiste à la rotation | Géométrie des dents, dureté |
| Retenue | Rondelle de retenue, clip en E, élément de retenue à encliqueter | Supporte uniquement la charge de positionnement axial | Ajustement de l'alésage, chanfrein d'introduction |
| Reprise de jeu | Rondelle ondulée, disque embouti type Belleville | Déflexion élastique sous précharge | Hauteur libre, raideur du ressort |
| Espacement / calage | Rondelle plate, cale | Compression uniquement | Tolérance d'épaisseur, planéité |
Si votre assemblage a besoin que la rondelle empêche la rotation sous vibration, vous concevez une rondelle frein. Si elle doit empêcher une goupille de sortir axialement, vous concevez un élément de retenue. Mélanger les deux fonctions dans une seule pièce est possible mais impose généralement un compromis sur les deux.
Quand une rondelle plate simple est la bonne réponse
Une rondelle plate trempée sous une tête de boulon n'est pas un dispositif de freinage — elle répartit la charge et protège la face de l'assemblage. De nombreux problèmes de « desserrage » imputés aux rondelles sont en réalité des problèmes de rigidité d'assemblage : un assemblage souple avec une longueur de serrage courte perd sa précharge à mesure que le matériau serré fluage. Ajouter des dents à la rondelle ne résout pas cela. Vérifiez d'abord l'assemblage.
Comment fonctionnent réellement les rondelles frein striées et dentées ?
Deux mécanismes font le travail. Premièrement, les dents pénètrent légèrement dans la surface d'appui, créant une interférence mécanique qui résiste à la rotation. Deuxièmement, les dents fléchissent élastiquement, stockant de l'énergie qui maintient la charge de serrage à mesure que l'assemblage se stabilise.
Les meilleurs résultats proviennent d'une rondelle trempée contre une surface d'appui plus tendre. Si les deux surfaces sont dures, les dents ne peuvent pas mordre et la rondelle se comporte comme une cale plate. Si la rondelle est tendre, les dents s'aplatissent au premier serrage et l'effet de freinage disparaît après une réutilisation.
Règles empiriques de géométrie des dents
- Hauteur de dent : 0,15 mm pour les petites fixations électroniques, 0,25–0,35 mm pour M4–M8, jusqu'à 0,50 mm pour les gros boulons structurels.
- Nombre de dents : plus de dents signifie une meilleure répartition mais une morsure individuelle plus faible. 12–20 dents conviennent aux petits diamètres ; 20–40 aux plus grands.
- Forme de dent : les dents triangulaires mordent et résistent à la rotation dans les deux sens. Les dents en forme de cliquet résistent fortement dans un sens et libèrent dans l'autre — utile pour les assemblages unidirectionnels.
- Angle de dent : un angle inclus de 60–90° est typique. Des angles plus aigus mordent plus profondément mais usent la matrice plus vite et sont plus difficiles à contrôler en emboutissage à grande vitesse.
Alternatives à bague fendue et ondulée
Une rondelle fendue stocke de l'énergie par un jeu hélicoïdal qui se comprime sous charge. Elle est excellente pour maintenir la précharge lors des cycles thermiques mais offre moins de résistance à la rotation qu'une rondelle dentée. Une rondelle ondulée fait le même travail avec un profil sinusoïdal et est plus facile à emboutir avec une hauteur libre constante. De nombreuses conceptions combinent une rondelle ondulée pour la précharge avec une rondelle striée pour le freinage, empilées sous la même tête de boulon.
Quel matériau et quelle dureté spécifier ?
Le choix du matériau dépend de si la rondelle doit mordre ou simplement supporter.
| Matériau | Dureté typique | Performance de freinage | Remarques |
|---|---|---|---|
| Acier à ressort au carbone (ex. 65Mn, C67S) | HV 400–500 après trempe | Excellente | Choix standard pour les rondelles frein dentées |
| Acier inoxydable 301 / 304 | HV 250–400 (écroui) | Bonne à modérée | Résistance à la corrosion ; morsure inférieure à l'acier carbone trempé |
| Bronze phosphoreux | HV 180–250 | Modérée | Assemblages électriques, faible signature magnétique |
| Laiton | HV 120–180 | Faible comme frein | Bon pour les éléments de retenue et contacts, pas pour le freinage |
| Aluminium | HV 60–120 | Pas un matériau de freinage | Dissipateurs thermiques, entretoises, éléments de retenue uniquement |
La trempe est généralement effectuée après l'emboutissage, dans un four continu ou en traitement par lots, suivie d'un revenu pour éviter la fragilité. Si votre rondelle est en inox et que vous avez besoin d'anti-desserrage, envisagez un grade 301 écroui plutôt qu'un 304 recuit — la différence de morsure est significative.
Revêtements et corrosion
Le zingage, le zinc-nickel et le phosphate plus huile sont les finitions habituelles pour les rondelles frein en acier au carbone. Notez que le revêtement ajoute de l'épaisseur — généralement 5–12 µm par surface — et cela compte si la rondelle se trouve dans un empilement serré. Spécifiez la plage de tolérance après revêtement, pas avant, sinon vous aurez des problèmes d'empilement à l'assemblage. Le dégazage pour fragilisation par l'hydrogène est requis pour les pièces à haute dureté après galvanoplastie ; c'est une étape de processus, pas une étape d'inspection, donc confirmez-la dans le plan de contrôle.
Quelles tolérances l'emboutissage peut-il réellement tenir ?
C'est là que la plupart des revues de conception deviennent inconfortables. L'emboutissage est un processus à grande vitesse, et ses tolérances diffèrent des tolérances d'usinage.
| Caractéristique | Emboutissage progressif typique | Remarques |
|---|---|---|
| Diamètre extérieur | ±0,05 à ±0,10 mm | Dépend de la qualité de la matrice et du contrôle de la largeur de bande |
| Diamètre intérieur (alésage) | ±0,03 à ±0,08 mm | Critique pour les éléments de retenue ; souvent la spécification la plus serrée |
| Épaisseur | ±0,02 à ±0,05 mm | Régie par la tolérance de bande, pas par la matrice |
| Hauteur de dent | ±0,03 à ±0,06 mm | Les pièces trempées peuvent légèrement bouger au traitement thermique |
| Planéité | 0,05–0,15 mm typique | Pire après trempe ; à spécifier si important |
| Hauteur de bavure | ≤ 0,05 mm réalisable | L'ébavurage ajoute du coût ; à concevoir dès le début |
Si un alésage d'élément de retenue doit positionner un arbre à ±0,01 mm près, l'emboutissage seul ne vous y amènera pas de manière constante. Deux options : emboutir surdimensionné et finir l'alésage sur un tour ou une fraiseuse CNC à ±0,005 mm, ou reconcevoir l'interface pour que la pièce emboutie se positionne sur un épaulement plutôt que sur l'alésage. La seconde option est presque toujours moins chère.
Règles DFM pour les rondelles et éléments de retenue emboutis
Ces règles s'appliquent que vous utilisiez une simple matrice de découpe ou une matrice progressive multi-postes.
Gardez un rapport alésage-bord raisonnable
Le ligament entre l'alésage et le bord extérieur doit être au moins 1,0× l'épaisseur du matériau, idéalement 1,5×. Des ligaments plus fins se déchirent, se déforment et produisent des bavures qui varient sur la circonférence. Si votre conception nécessite un ligament très fin, attendez-vous à payer pour une vitesse de presse plus lente et une maintenance de matrice plus fréquente.
Concevez le côté bavure délibérément
Chaque pièce emboutie a un côté bavure et un côté rupture. Sur une rondelle frein, le côté bavure peut soit aider, soit nuire. Une bavure sur la face d'appui rayera la surface de l'assemblage et créera une fausse lecture de couple. Spécifiez quelle face est laquelle sur le dessin, et si cela compte, ajoutez une note d'ébavurage ou de tonnelage.
Évitez les angles internes vifs
Les angles vifs à la racine des dents concentrent les contraintes et fissurent lors de la trempe. Un rayon interne minimal de 0,15–0,25 mm aux racines des dents améliore considérablement le rendement du traitement thermique. C'est un changement qui ne coûte rien en durée de vie de l'outil et économise beaucoup en rebut.
Pensez à l'alimentation de la pièce
Les rondelles et éléments de retenue sont généralement alimentés depuis une bande ou depuis un bol vibrant. Si la pièce est presque symétrique, elle se bloquera dans les alimentateurs. Une petite caractéristique asymétrique — une languette, un méplat, une dent décentrée — rend l'orientation fiable. Si votre conception doit être symétrique, prévoyez l'outillage de bol et acceptez une vitesse d'alimentation plus lente.
Prévoyez la déformation à la trempe
Si la rondelle est trempée après emboutissage, la planéité et le diamètre vont bouger. Concevez le flan avant trempe légèrement surdimensionné et spécifiez les dimensions finales après traitement thermique. Pour les éléments de retenue où la planéité est critique, envisagez une opération de calibrage ou d'aplatissement après trempe — cela ajoute un poste mais résout le problème.
Notes de conception spécifiques aux éléments de retenue
Les éléments de retenue supportent des charges de positionnement, pas des charges de serrage, donc les priorités de conception changent.
- Ajustement de l'alésage : un élément de retenue à encliqueter nécessite un serrage d'environ 0,05–0,15 mm sur le diamètre de l'arbre, selon le matériau et l'épaisseur de paroi. Trop peu et il se déboîte ; trop et il ne s'assoit pas.
- Introduction : un chanfrein ou une introduction formée sur l'alésage permet à l'élément de retenue de s'encliqueter sans racler la matière de l'arbre.
- Nombre de doigts : les éléments de retenue avec doigts formés (trois à six est typique) tolèrent mieux la variation de diamètre d'arbre qu'un alésage simple.
- Démontage : si la pièce doit être réparable, concevez une caractéristique de démontage — une fente, une languette ou un jeu — plutôt que de compter sur un levier, qui endommage l'élément de retenue et l'arbre.
Pour les éléments de retenue qui transportent aussi du courant ou mettent un circuit à la masse, la force de contact compte autant que l'ajustement. Les mêmes principes qui régissent la conception de la force de contact emboutie s'appliquent : force normale, surface de contact et relaxation du matériau dans le temps.
Facteurs de coût et comment les réduire
Le prix des rondelles et éléments de retenue est dominé par trois choses : le matériau, l'amortissement de la matrice et le temps de presse. La pièce elle-même est bon marché ; l'outillage et la mise en route ne le sont pas.
| Facteur de coût | Impact typique | Levier de réduction |
|---|---|---|
| Nuance et épaisseur du matériau | 30–50 % du prix unitaire | Utilisez la nuance la plus fine qui supporte la charge ; évitez la surspécification |
| Complexité de la matrice | Amortie sur le volume | Moins de postes, formes de dents plus simples |
| Opérations secondaires | 10–30 % du prix unitaire | Concevez pour éliminer l'ébavurage, le tonnelage, l'aplatissement |
| Volume | Dominant pour l'amortissement | Consolidez les références lorsque c'est possible |
| Serrage des tolérances | Influe sur le rebut et la vitesse | Relâchez les spécifications non critiques |
Le plus grand levier est la discipline des tolérances. Les équipes mettent systématiquement ±0,02 mm sur chaque dimension parce que cela semble sûr. Sur une rondelle emboutie, cette spécification sur une dimension non fonctionnelle peut doubler le taux de rebut. Marquez uniquement les dimensions qui comptent — généralement l'alésage, l'épaisseur et la hauteur de dent — et laissez le reste aux tolérances générales d'emboutissage. Notre modèle de coût unitaire d'emboutissage détaille comment ces facteurs interagissent à différents volumes.
Contrôle qualité des rondelles frein
Les rondelles frein échouent sur le terrain pour des raisons visibles dans un bon plan d'inspection.
- Vérification de la dureté : essais Rockwell ou Vickers par échantillonnage par lot. La dureté est le meilleur prédicteur de la performance de freinage.
- Hauteur de dent : mesure optique ou projection de profil, échantillonnée sur la largeur de bande, pas seulement à une position.
- Diamètre et circularité de l'alésage : jauges go/no-go pour la production, MMT pour le premier article et l'audit périodique.
- Planéité : mesurée sur un marbre ou avec une jauge de planéité ; critique pour les éléments de retenue et les assemblages empilés.
- Hauteur de bavure : standards visuels et tactiles avec limites photographiques, convenus avec le client avant production.
- Épaisseur et adhérence du revêtement : essais sur coupons par lot, plus les enregistrements de dégazage pour les pièces trempées.
Un plan qualité d'emboutissage des métaux écrit qui lie chacun de ces points à une méthode de contrôle et un plan de réaction est ce qui sépare une chaîne d'approvisionnement fiable d'une chaîne chanceuse.
Questions fréquentes
Q : Une rondelle frein emboutie peut-elle être réutilisée ?
R : Généralement non, s'il s'agit d'une rondelle dentée trempée. Les dents se déforment au premier serrage et l'effet de freinage chute fortement à la réutilisation. Les rondelles fendues et ondulées tolèrent mieux la réutilisation car elles fonctionnent élastiquement plutôt que par pénétration. Si la réparabilité compte, spécifiez un style réutilisable ou prévoyez un remplacement à chaque intervalle d'entretien.
Q : Quelle dureté doit avoir une rondelle frein ?
R : Pour l'acier à ressort au carbone, HV 400–500 après trempe et revenu est la cible habituelle. En dessous de HV 350, les dents s'aplatissent au premier serrage ; au-dessus de HV 550, la pièce devient fragile et risque de fissurer aux racines des dents lors de l'installation. Les rondelles frein en inox ont des valeurs plus basses, généralement HV 250–400 selon l'écrouissage.
Q : Quelle est la tolérance d'alésage réalisable sur un élément de retenue embouti ?
R : L'emboutissage progressif tient généralement ±0,03 à ±0,08 mm sur le diamètre d'alésage. Si votre application nécessite plus serré, emboutissez surdimensionné et finissez l'alésage par CNC à ±0,005 mm, ou reconcevez pour que l'élément de retenue se positionne sur un épaulement plutôt que sur l'alésage. La reconception est généralement moins chère que l'opération secondaire.
Q : Le revêtement affecte-t-il la performance d'une rondelle frein ?
R : Oui, de deux façons. Le revêtement ajoute 5–12 µm par surface, ce qui modifie la hauteur d'empilement et peut arrondir les pointes de dents, réduisant la morsure. Il introduit aussi un risque de fragilisation par l'hydrogène sur les pièces trempées, ce qui nécessite un étuvage après revêtement. Spécifiez les dimensions finales après revêtement et confirmez l'étape d'étuvage dans la documentation de processus.
Q : Quelle est la quantité minimale de commande pour des rondelles embouties sur mesure ?
R : Cela dépend de la complexité de la matrice plutôt que de la taille de la pièce. Les outils de découpe simples justifient de faibles volumes ; les matrices progressives multi-postes nécessitent des volumes annuels plus élevés pour s'amortir. BQUQ travaille avec des MOQ flexibles et chiffrera à la fois un outil dur et une approche à plus faible volume afin que vous puissiez comparer le coût total plutôt que le prix unitaire seul.
Travailler avec BQUQ sur les rondelles et éléments de retenue emboutis
BQUQ exploite quatre lignes de production dans une seule usine à Dongguan : usinage CNC à ±0,005 mm, emboutissage des métaux, ressorts sur mesure et production de dissipateurs thermiques. Cette combinaison compte pour les rondelles et éléments de retenue car elle nous permet d'emboutir la pièce, de la tremper et de finir les caractéristiques critiques par CNC sans expédition entre fournisseurs. Nous sommes certifiés ISO9001, chiffrons en 12 heures ouvrées et travaillons avec des MOQ flexibles.
Envoyez un dessin avec les dimensions fonctionnelles marquées — alésage, épaisseur, hauteur de dent, dureté et la face qui ne doit pas porter de bavure — et nous reviendrons avec une revue DFM accompagnée du devis. Lorsqu'une tolérance augmente le coût sans ajouter de fonction, nous le dirons. Explorez notre capacité d'emboutissage des métaux sur mesure ou voyez comment nous traitons les supports et fixations emboutis pour des applications adjacentes.
Ressources associées
- À propos de BQUQ et de notre usine à Dongguan : /about/
- Capacités d'emboutissage des métaux sur mesure : /custom-metal-stamping/
- Bornes et contacts emboutis : /stamping-terminals-contacts/
- Tendances du secteur de l'emboutissage des métaux : /industry-dynamics/
- Articles techniques et guides de conception : /bquq-blog/
- Questions fréquentes : /faq/
- Études de cas : /case/
- Contacter l'équipe d'ingénierie : /contact/
Rédigé par l'équipe d'ingénierie BQUQ. BQUQ (Dongguan) exploite l'usinage CNC (±0,005 mm), l'emboutissage des métaux, les ressorts sur mesure et la production de dissipateurs thermiques dans une seule usine ISO9001. Source-direct depuis Dongguan, Chine — devis en 12 heures : sc@bquq.com | WhatsApp +86 13713157787 | www.bquq.com


