
Emboutissage vs usinage CNC : coût d‘outillage, tolérance, prix unitaire et seuil de rentabilité selon le volume. Analyse d‘une usine ISO9001 à Dongguan qui maîtrise les deux procédés.
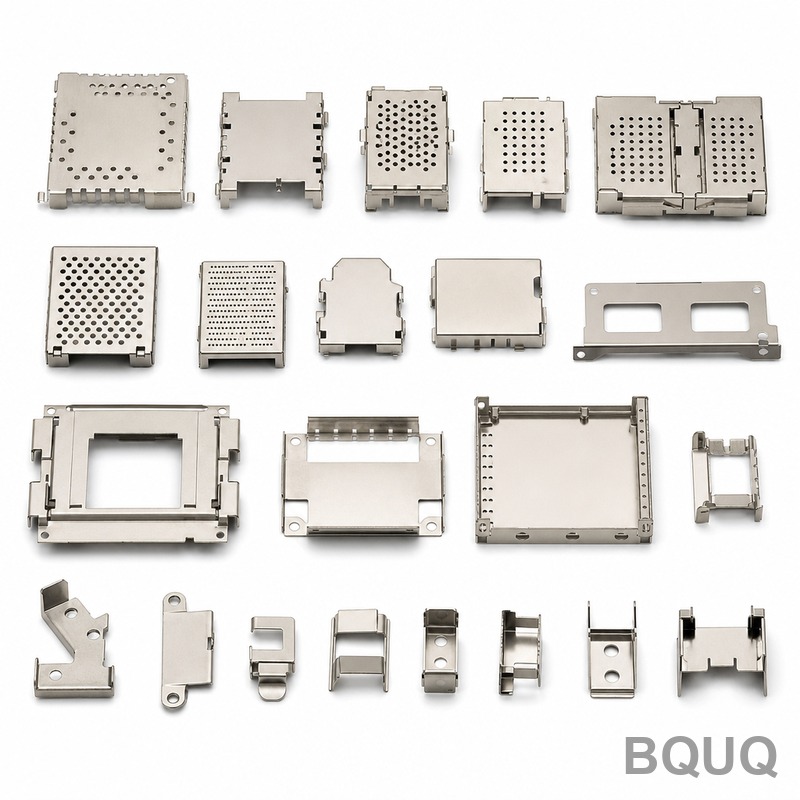
Emboutissage vs Usinage CNC : La Ligne de Volume Qui Décide
Réponse courte : l'emboutissage remporte la course au coût unitaire dès que le volume est suffisant pour amortir la matrice, et l'usinage CNC gagne en dessous de ce seuil. Pour un support ou une cosse emboutie typique, le point d'équilibre se situe généralement entre environ 1 000 et 5 000 pièces par an. En dessous, l'usinage est généralement moins cher par pièce et ne nécessite pas d'outillage ; au-dessus, une matrice progressive s'amortit rapidement et fait chuter le prix unitaire à une fraction du coût d'usinage. La taille de la pièce, la tolérance, le matériau et la géométrie déterminent exactement où se situe cette ligne.
La question n'est pas de savoir quel procédé est le meilleur, mais quel procédé est adapté à votre quantité, votre tolérance et votre géométrie. BQUQ exploite les deux lignes — tournage et fraisage CNC, ainsi que l'emboutissage des métaux — dans une seule usine ISO9001 à Dongguan. La comparaison ci-dessous n'est donc pas un argumentaire de vente pour un procédé en particulier. C'est la même logique de coûts que nous appliquons lorsqu'un plan arrive et que nous devons recommander la voie qui protège votre budget et votre délai de livraison.
Deux Procédés Qui Répondent à des Questions Différentes
L'usinage CNC enlève de la matière d'un bloc ou d'une barre pleine. Chaque pièce est usinée individuellement, ce qui rend le procédé flexible : pas d'engagement d'outillage, modifications de conception rapides et tolérances serrées jusqu'à ±0,005 mm sur les caractéristiques critiques. Le coût, c'est le temps — chaque pièce nécessite des minutes de temps de broche, donc le prix unitaire reste élevé.
L'emboutissage forme la tôle avec une matrice en un seul coup ou une série rapide de coups. La matrice est coûteuse et lente à fabriquer, mais une fois en service, les pièces sortent en fractions de seconde. Le coût unitaire s'effondre, mais chaque modification de conception implique un changement de matrice, et la tolérance est limitée par ce qu'une matrice peut maintenir de manière répétable.
| Critère de décision | Usinage CNC | Emboutissage |
|---|---|---|
| Investissement en outillage | Faible (uniquement des montages, souvent aucun) | Élevé (matrice : 2 000 $ – 50 000 $ et plus en général) |
| Évolution du coût unitaire | Stable, insensible à la quantité | Chute fortement avec le volume |
| Coût des modifications de conception | Faible, modifier le programme | Élevé, reconstruire ou modifier la matrice |
| Tolérance typique | ±0,01–0,05 mm courant ; ±0,005 mm sur les points critiques CNC | ±0,05–0,13 mm standard ; ±0,02 mm avec des matrices progressives de précision |
| Taille de pièce idéale | Petite à moyenne, formes 3D | Pièces plates ou formées minces, petites à grandes |
| Vitesse par pièce | Minutes | Fractions de seconde |
L'essentiel du tableau : l'emboutissage est une activité de volume et le CNC est une activité de flexibilité. Une usine qui ne propose qu'un seul de ces procédés vous orientera discrètement vers ce qu'elle vend ; une usine qui maîtrise les deux, comme nous, peut être franche sur la voie qui correspond réellement à votre plan.
Ce Que Coûte Réellement une Matrice
L'outillage est tout l'argument en faveur du CNC à faible volume. Une matrice de découpage simple peut coûter entre 2 000 et 8 000 $. Une matrice progressive pour une petite cosse avec 8 à 15 postes coûte généralement entre 5 000 et 25 000 $. Une grande matrice progressive à grande vitesse pour une pièce automobile peut dépasser 50 000 $. Le délai de fabrication d'une matrice est de 4 à 10 semaines selon la complexité, tandis qu'une première pièce CNC peut être expédiée en quelques jours.
| Volume annuel | Voie recommandée typique | Pourquoi |
|---|---|---|
| 1–100 pièces | Usinage CNC | Aucun coût d'outillage, pièces en quelques jours |
| 100–1 000 pièces | CNC, ou outillage doux si commandes récurrentes | La matrice est rarement amortie à ce volume |
| 1 000–10 000 pièces | Emboutissage avec une matrice simple ou progressive | Zone de croisement ; modéliser les deux devis |
| 10 000+ pièces | Emboutissage avec matrice progressive | Coût unitaire généralement de 1/3 à 1/10 de celui de l'usinage |
| 100 000+ pièces | Matrices progressives à grande vitesse, multi-empreintes | Le coût d'emboutissage devient dominé par le matériau |
L'essentiel : amortissez la matrice sur votre quantité annuelle avant de comparer les prix unitaires. Si vous avez besoin de 500 pièces par an pendant cinq ans, une matrice à 15 000 $ ajoute 6 $ par pièce avant même le premier coup d'emboutissage — le CNC gagnera presque toujours cet argument.
Tolérance et Géométrie : Là Où le CNC est Irremplaçable
L'emboutissage maintient bien les positions mais a des limites honnêtes. Les bords découpés sont cisaillés, non coupés : attendez-vous à une bande brûlée avec une zone de rupture, généralement 20 à 40 % de l'épaisseur cisaillée et le reste fracturé. Le découpage fin lisse ce bord, mais ajoute des coûts. Les caractéristiques formées subissent un retour élastique, donc les angles de pliage ont des tolérances plus lâches que les trous, et une planéité serrée sur de grandes surfaces est difficile à maintenir dans une matrice.
Le CNC gagne sa place lorsque la pièce est épaisse, présente des caractéristiques 3D, exige une rondeur ou des filetages serrés, ou nécessite une précision de classe ±0,005 mm — aucune de ces exigences n'est satisfaite économiquement par une matrice d'emboutissage. Un composant usiné CNC qui a commencé comme une conception emboutie est courant précisément parce que le concepteur a découvert une caractéristique qu'une matrice ne peut pas maintenir.
| Caractéristique | Emboutissage typique | CNC typique |
|---|---|---|
| Position des trous | ±0,05–0,10 mm | ±0,01–0,03 mm |
| Profil découpé | ±0,05–0,13 mm | ±0,01–0,05 mm |
| Angle de pliage | ±0,5–1° | ±0,1–0,3° |
| Filetages | Taraudage secondaire uniquement | Coupe ou roulage en cours de processus |
| État du bord | Cisaillement + zone de rupture | Surface usinée propre |
| Épaisseur du matériau | 0,05–6 mm typique, tôle uniquement | Jusqu'à la barre pleine |
L'essentiel est que la géométrie, pas seulement le volume, fixe le plancher : une pièce qui est en réalité un petit bloc 3D n'est pas candidate à l'emboutissage quel que soit le volume, tandis qu'une cosse de connecteur mince est rarement économique à usiner à un volume supérieur à quelques milliers de pièces.
La Réponse Hybride
Les conceptions les plus pointues font la part des choses : emboutir le corps là où l'économie de volume fonctionne, puis ajouter une caractéristique usinée que l'emboutissage ne peut pas maintenir. Une barre omnibus emboutie reçoit des trous de montage usinés CNC et une face de contact fraisée ; un support embouti reçoit un trou taraudé ajouté en opération secondaire ; une cosse emboutie reçoit une surface d'accouplement usinée CNC là où l'usure compte.
Parce que nous exploitons l'emboutissage et le CNC sous le même toit, les pièces hybrides passent d'une ligne à l'autre sans second fournisseur, et les rapports d'inspection couvrent les deux procédés. C'est la réponse pratique lorsque votre plan comporte dix caractéristiques faciles et une impossible : emboutir les dix, usiner la seule.
Comment Décider Avant de Demander un Devis
Faites le calcul vous-même en cinq étapes. Premièrement, fixez votre quantité annuelle réelle et le nombre d'années de vie de la pièce. Deuxièmement, obtenez un devis de matrice et un devis CNC par pièce pour le même plan. Troisièmement, divisez le coût d'outillage par la quantité et ajoutez-le au prix unitaire embouti. Quatrièmement, vérifiez les exigences de tolérance et d'état de bord — si une caractéristique est en dessous de la limite pratique de l'emboutissage, ajoutez le coût secondaire ou passez à l'hybride. Cinquièmement, comparez les délais : la fabrication d'une matrice ajoute des semaines à votre première expédition, donc si le lancement est urgent, l'usinage gagne la première commande même si l'emboutissage gagne la seconde.
Lorsque les chiffres sont proches, le risque qualité fait pencher la balance. La constance d'une pièce emboutie dépend de l'entretien de la matrice et de la trempe du matériau ; celle d'une pièce usinée dépend du réglage et de l'usure de l'outil. Demandez à toute usine son rapport dimensionnel standard — chez BQUQ, chaque lot est expédié avec des données d'inspection sous notre système ISO9001, que les pièces proviennent de la ligne de presse ou de la ligne CNC.
Questions Fréquemment Posées
Q : À quelle quantité l'emboutissage est-il moins cher que l'usinage CNC ?
Pour la plupart des petites pièces, le point d'équilibre se situe entre environ 1 000 et 5 000 pièces par an, une fois le coût de la matrice amorti. Les pièces grandes ou épaisses le déplacent vers le haut, les cosses minuscules à grande vitesse le déplacent vers le bas. Modélisez les deux devis avec l'outillage amorti.
Q : L'emboutissage peut-il maintenir des tolérances de niveau CNC ?
Pas généralement. L'emboutissage standard maintient ±0,05–0,13 mm ; les matrices progressives de précision atteignent environ ±0,02 mm sur la position. Le CNC maintient couramment ±0,01 mm et atteint ±0,005 mm sur les caractéristiques critiques. Spécifiez les tolérances d'emboutissage uniquement là où la matrice peut les répéter.
Q : Et si mon volume est inférieur au point d'équilibre mais va augmenter ?
Usinez les premiers lots pour une livraison rapide et un gel de la conception, puis passez à une matrice une fois la conception stabilisée et le volume justifié. Un outillage d'emboutissage construit trop tôt verrouille une conception que vous pourriez encore modifier, et les modifications de matrice sont coûteuses.
Q : Une pièce emboutie est-elle plus faible qu'une pièce usinée ?
Pas intrinsèquement — le matériau est le même. Mais les bords découpés ont une zone fracturée et les coins formés sont écrouis et contraints, donc la fatigue et la qualité des bords diffèrent. Pour les bords porteurs, spécifiez le découpage fin ou l'usinage là où la rupture de cisaillement est inacceptable.
Q : Quel procédé une usine devrait-elle recommander lorsqu'elle maîtrise les deux ?
Celui qui correspond au plan : quantité, tolérance, géométrie et calendrier. Une usine qui pousse l'emboutissage pour une pièce de 200 unités ou le CNC pour une cosse de 200 000 unités vend sa capacité, pas votre pièce. Demandez la logique de coût, pas la préférence.
Rédigé par l'équipe d'ingénierie BQUQ. BQUQ est une usine source certifiée ISO9001 à Dongguan, en Chine, exploitant l'usinage CNC, l'emboutissage des métaux, les ressorts sur mesure, les dissipateurs thermiques et les lignes de pinces sous un même toit. Envoyez vos plans à sc@bquq.com ou WhatsApp +86 13713157787 pour un devis sous 12 heures ouvrables. www.bquq.com


