pâte thermoconductrice : aluminium moulé sous pression ADC12, tolérance 0,15 mm, anodisation dure de surface Type III, 25-40 µm, délai de livraison 12 jours ouvrables, MOQ 1000 pcs. Capacité 50 000 pcs pour les télécommunications et les stations de base. Revue de dessin et rapport de première artic
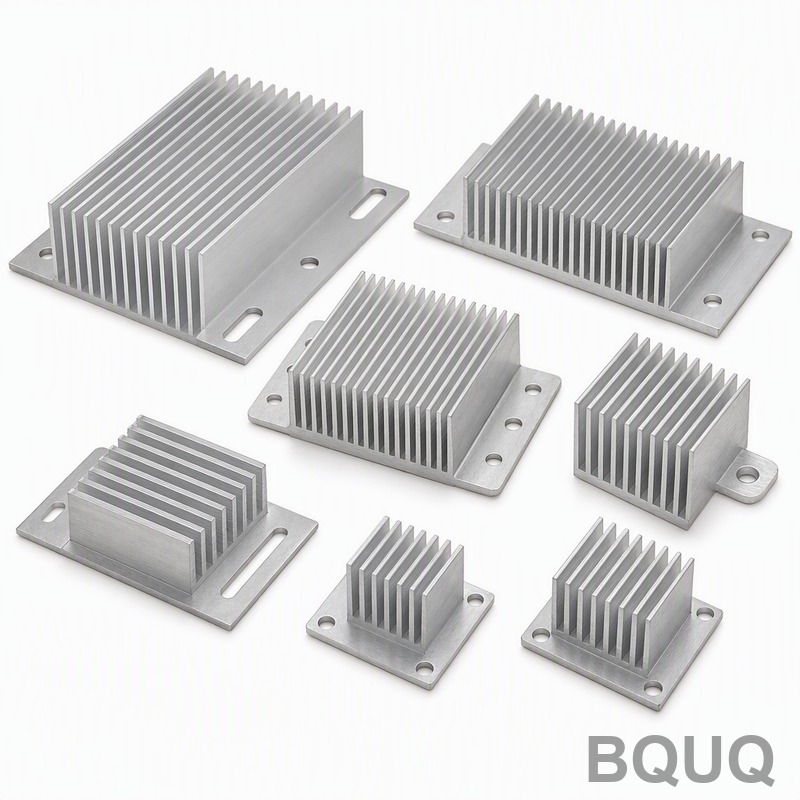
Pâte thermique
Points clés à retenir
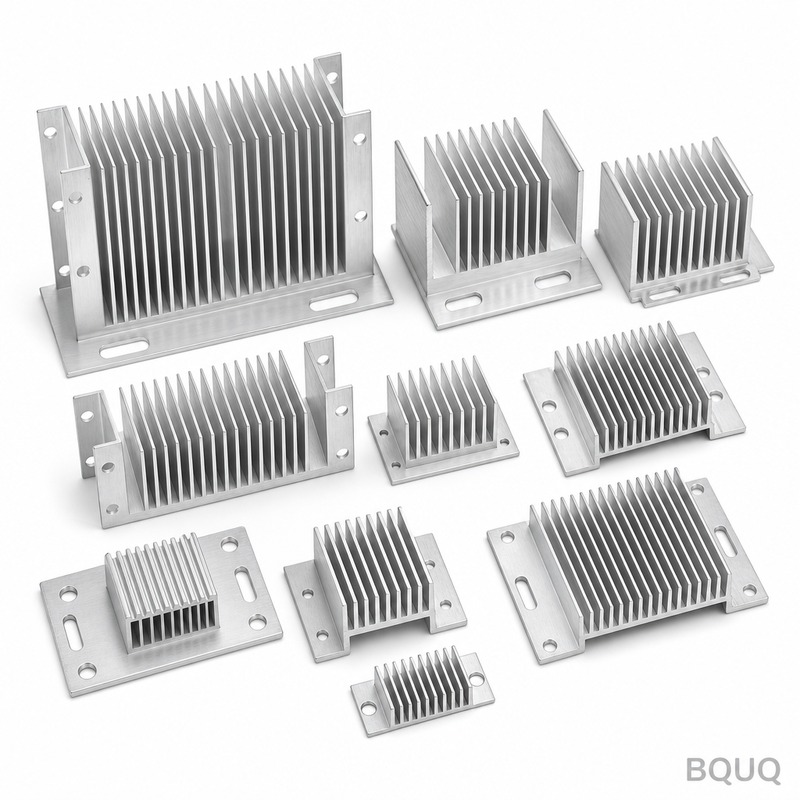
La pâte thermique pour dissipateur est un composant d'interface thermique en aluminium moulé sous pression avec une épaisseur d'ailette de 0,8 mm, un pas d'ailette de 3,0 mm et une résistance thermique de 0,85 K/W. Elle utilise l'alliage ADC12 avec anodisation noire Type II à 10-15 µm et respecte une tolérance générale de ±0,20 mm. Le coût de production est déterminé par les opérations secondaires telles que l'ébavurage, le placage et le contrôle à 100 %, et non par la matière première. Elle convient aux programmes d'alimentation à découpage nécessitant une capabilité processus documentée à 120 000 pièces.
La pâte thermique pour dissipateur se situe à l'intersection de trois contraintes qui s'accordent rarement : la stabilité dimensionnelle, le coût unitaire et le délai de livraison. Cette page détaille comment nous les résolvons en production plutôt que dans une brochure.
Spécifications clés en un coup d'œil
| Paramètre | Valeur / Plage |
|---|---|
| Matériau | Aluminium moulé sous pression ADC12 |
| Épaisseur d'ailette | 0,8 mm |
| Pas d'ailette | 3,0 mm |
| Résistance thermique | 0,85 K/W |
| Finition de surface | anodisation noire Type II, 10-15 µm |
| Tolérance générale | ±0,20 mm |
Contexte marché et technique
La pression sur les coûts dans l'alimentation à découpage provient rarement de la matière première. Elle provient des opérations secondaires : ébavurage, placage et contrôle à 100 %. Supprimer l'une de ces étapes modifie généralement davantage le coût unitaire que n'importe quelle substitution de matériau.
À lire également : Ressorts 17-7 PH : Résistance à la corrosion et tenue en température.
La consolidation chez les acheteurs d'alimentations à découpage signifie moins de programmes, mais plus importants. Cela récompense les fournisseurs capables de documenter la capabilité processus à 120 000 pièces plutôt que ceux qui gagnent sur un seul échantillon.
Comment nous le fabriquons
La route de fabrication de la pâte thermique pour dissipateur commence par une fenêtre de processus, pas par une machine. Nous fixons d'abord l'état du matériau et la géométrie de l'outillage, puis nous confirmons que ±0,20 mm est maintenu à la vitesse de production plutôt que sur une seule pièce lente.
En production, la pâte thermique pour dissipateur fonctionne avec des contrôles en cours de processus à intervalles fixes. Les opérateurs enregistrent les dimensions toutes les 30 à 50 pièces, ce qui détecte l'usure de l'outil avant que le lot ne dérive hors de ±0,20 mm.
L'ébavurage et la préparation des arêtes sont spécifiés sur le plan pour la pâte thermique pour dissipateur. Une arête vive qui passe le contrôle dimensionnel peut néanmoins échouer à l'assemblage, c'est pourquoi la rupture d'arête est un paramètre contrôlé et non cosmétique.
Voir aussi : Que signifient Ra et Rz dans la mesure de la rugosité de surface ?.
Matériau et finition de surface
L'aluminium moulé sous pression ADC12 est la solution par défaut pour la pâte thermique pour dissipateur car il maintient ±0,20 mm de manière prévisible et s'usine sans surprises d'écrouissage. Des alternatives sont proposées lorsque la corrosion ou la conductivité domine l'exigence.
Lorsque la pâte thermique pour dissipateur subit des charges de contact, la dureté du matériau est spécifiée parallèlement à la tolérance dimensionnelle. Une dureté sans méthode d'essai définie est la source la plus courante de litiges lors du contrôle à réception.
Les demandes de substitution sont fréquentes lorsque l'aluminium moulé sous pression ADC12 est en allocation. Nous qualifions tout substitut selon les mêmes critères de ±0,20 mm et d'anodisation noire Type II, 10-15 µm avant expédition, et fournissons le certificat avec le changement.
Tolérance et inspection
La méthode de mesure fait partie de la spécification. Une caractéristique mesurée sur une MMT et la même caractéristique mesurée avec un gabarit peuvent diverger, c'est pourquoi les plans de pâte thermique pour dissipateur indiquent comment chaque dimension critique est vérifiée.
La capabilité processus est suivie par caractéristique. Lorsque le Cpk tombe en dessous du seuil convenu pour la pâte thermique pour dissipateur, nous ajustons soit le processus, soit reclassons la caractéristique, plutôt que de trier les pièces en fin de ligne.
Le matériel non conforme est mis en quarantaine physiquement, pas seulement dans le système. Pour la pâte thermique pour dissipateur, cela signifie que le lot reste dans une zone balisée jusqu'à ce que la décision soit documentée, ce qui évite l'erreur d'expédition la plus courante.
Où il est utilisé
L'alimentation à découpage est le plus grand domaine d'application de la pâte thermique pour dissipateur, où la pièce subit généralement une charge continue et une large plage de températures plutôt que des conditions de laboratoire.
En savoir plus sur Comment l'épaisseur de la base d'un dissipateur thermique affecte-t-elle les performances de diffusion de la chaleur ?.
Les demandes de rétrofit sont courantes : un assemblage existant nécessite une pâte thermique pour dissipateur dans une taille légèrement différente. Comme la fenêtre de processus est déjà connue, un délai de 10 jours ouvrés sur un rétrofit est généralement plus court que sur une nouvelle pièce.
Ce qu'il faut confirmer avant de commander
Comparez les devis sur la même base : nuance de matériau, anodisation noire Type II, 10-15 µm, étendue du contrôle et emballage. Un prix unitaire inférieur qui supprime le contrôle à 100 % n'est pas un coût total inférieur.
Planifiez le volume de qualification séparément du volume de production. Pour la pâte thermique pour dissipateur, 1000 pièces est le point où le processus est prouvé ; tout ce qui précède relève du développement de processus.
Détail technique : positionnement de la marque.
FAQ : Vos questions avant de commander
Quelle tolérance pouvez-vous tenir sur la pâte thermique pour dissipateur ?
Les dimensions générales sont tenues à ±0,20 mm. Les caractéristiques critiques sont identifiées sur le plan et tenues à une plage plus serrée, avec la méthode de mesure indiquée afin que le contrôle à réception corresponde au nôtre.
Lecture recommandée : Charnières et Supports en Acier Estampé de Précision.
Quelle est la quantité minimale de commande pour la pâte thermique pour dissipateur ?
Les quantités de prototype commencent bien en dessous des minimums de production. Les séries de production de pâte thermique pour dissipateur démarrent à 1000 pièces, seuil où la fenêtre de processus est prouvée et le coût unitaire se stabilise.
Combien de temps prend la production de la pâte thermique pour dissipateur ?
Oui. Envoyez le plan dans n'importe quel format courant. Nous l'examinons d'abord pour la fabricabilité et signalons toute caractéristique où ±0,20 mm nécessiterait une opération supplémentaire, afin que vous puissiez décider avant l'outillage.
À comparer avec : Guide des considérations clés pour l'emboutissage de précision des métaux en électronique.
Fournissez-vous des certificats de matériau et d'inspection ?
Oui. Les certificats de matériau, la traçabilité des lots de coulée et les rapports d'inspection de première pièce accompagnent la commande. Si votre client en alimentation à découpage exige une documentation supplémentaire, précisez-le au stade du devis.
Quelles finitions de surface sont disponibles pour la pâte thermique pour dissipateur ?
L'anodisation noire Type II, 10-15 µm est la norme pour la pâte thermique pour dissipateur. D'autres finitions sont proposées avec une plage d'épaisseur définie et vérifiées sur un coupon issu du même lot plutôt que supposées à partir des réglages du processus.
Si la pâte thermique pour dissipateur est déjà en production ailleurs, envoyez un échantillon et le plan actuel. Nous établirons un devis correspondant et vous dirons honnêtement si le changement améliore le coût, le délai, ou ni l'un ni l'autre.
À lire également : Quelle est la différence entre l’emboutissage et le pliage ? Comparaison des procédés de formage.
Voir aussi : Taux de raideur du ressort expliqué : formule, calcul et tolérances de conception.
En savoir plus sur Quels sont les principaux types de ressorts pour la maison et le mobilier ?.
Spécifications clés et guide de sélection
Comparaison des spécifications
| Paramètre | Valeur / Plage |
|---|---|
| Matériau | Aluminium moulé sous pression ADC12 |
| Tolérance | ±0,20 mm |
| Délai de livraison | Non spécifié dans l'article ; standard pour l'outillage de moulage sous pression et les séries de production |
| Quantité minimale de commande | Non spécifiée dans l'article ; généralement liée à l'amortissement de l'outillage et au volume du programme |
| Capacité | Capabilité processus documentée à 120 000 pièces |
Sélection / comparaison
| Option | Idéal pour | Compromis |
|---|---|---|
| Aluminium moulé sous pression ADC12 | Dissipateurs pour alimentation à découpage avec géométrie d'ailettes complexe | Nécessite des opérations secondaires d'ébavurage et de placage qui augmentent le coût unitaire |
| Anodisation noire Type II, 10-15 µm | Résistance à la corrosion et émissivité dans les environnements d'alimentation | Ajoute une étape de placage et un coût d'inspection par rapport à l'aluminium nu |
| Épaisseur d'ailette 0,8 mm / pas 3,0 mm | Équilibre entre résistance thermique à 0,85 K/W et écoulement en moulage sous pression | Des ailettes plus fines ou un pas plus serré peuvent réduire la résistance thermique mais risquent le remplissage et l'usure de l'outil |
| Tolérance générale ±0,20 mm | Moulage sous pression à vitesse de production avec capabilité documentée à 120 000 pièces | Des tolérances plus serrées nécessitent des cycles plus lents ou une usinage supplémentaire |
| Contrôle à 100 % | Programmes avec exigences zéro défaut | Supprimer cette étape modifie généralement davantage le coût unitaire que la substitution de matériau |
Processus / inspection
| Étape | Contrôle | Enregistrement |
|---|---|---|
| Définition de la fenêtre de processus | Fixer l'état du matériau et la géométrie de l'outillage avant production | Documentation de la fenêtre de processus |
| Validation de la tolérance | Confirmer que ±0,20 mm est maintenu à la vitesse de production, pas sur une seule pièce lente | Données de capabilité à 120 000 pièces |
| Ébavurage | Opération secondaire pour éliminer les bavures de moulage et les arêtes vives | Validation de l'opération |
| Placage / anodisation | Anodisation noire Type II, 10-15 µm | Enregistrement de l'épaisseur de revêtement |
| Inspection finale | Contrôle à 100 % lorsque spécifié par les exigences du programme | Rapport d'inspection |
Questions fréquemment posées
De quel matériau est faite la pâte thermique pour dissipateur ?
Elle est fabriquée en aluminium moulé sous pression ADC12. Cet alliage permet l'épaisseur d'ailette de 0,8 mm et le pas d'ailette de 3,0 mm nécessaires pour une résistance thermique de 0,85 K/W. La surface est finie par anodisation noire Type II à 10-15 µm, et la tolérance générale est de ±0,20 mm.
Détail technique : Quelles sont les meilleures solutions de dissipateur thermique pour les équipements 5G et de télécommunications ?.
Quelle est la résistance thermique de cette pâte thermique pour dissipateur ?
La résistance thermique est de 0,85 K/W. Cette valeur est liée à la construction en aluminium moulé sous pression ADC12, à l'épaisseur d'ailette de 0,8 mm et au pas d'ailette de 3,0 mm. Elle est spécifiée avec une tolérance générale de ±0,20 mm et une finition de surface par anodisation noire Type II.
Quelle tolérance pouvez-vous tenir sur la pâte thermique pour dissipateur ?
Nous tenons une tolérance générale de ±0,20 mm. L'essentiel est de la confirmer à la vitesse de production plutôt que sur une seule pièce lente. Nous fixons d'abord l'état du matériau et la géométrie de l'outillage, puis documentons la capabilité processus à 120 000 pièces pour les programmes d'alimentation à découpage.
Lecture recommandée : Définition du dissipateur thermique décolleté et guide d'application optimal pour les ingénieurs.
Quelle finition de surface proposez-vous pour la pâte thermique pour dissipateur ?
Nous proposons l'anodisation noire Type II à 10-15 µm. Cette finition est appliquée sur l'aluminium moulé sous pression ADC12 avec une épaisseur d'ailette de 0,8 mm et un pas d'ailette de 3,0 mm. Elle ajoute une étape de placage qui affecte le coût unitaire, il convient donc de confirmer si elle est requise pour votre application d'alimentation à découpage.
Pourquoi la pâte thermique pour dissipateur coûte-t-elle plus que ne le suggère la matière première ?
La pression sur les coûts dans l'alimentation à découpage provient rarement de la matière première. Elle provient des opérations secondaires : ébavurage, placage et contrôle à 100 %. Supprimer l'une de ces étapes modifie généralement davantage le coût unitaire que n'importe quelle substitution de matériau. C'est pourquoi nous établissons nos devis sur la base de la route de processus complète, et non du seul prix de l'alliage ADC12.
Pouvez-vous prendre en charge des programmes de pâte thermique pour dissipateur à grand volume ?
Oui. La consolidation chez les acheteurs d'alimentations à découpage signifie moins de programmes, mais plus importants. Cela récompense les fournisseurs capables de documenter la capabilité processus à 120 000 pièces plutôt que ceux qui gagnent sur un seul échantillon. Nous fixons d'abord l'état du matériau et la géométrie de l'outillage, puis confirmons ±0,20 mm à la vitesse de production.
À comparer avec : Pratiques de fabrication durable en ingénierie de précision : données réelles pour l'usinage CNC et l'emboutissage.
Que dois-je confirmer avant de commander de la pâte thermique pour dissipateur ?
Confirmez le matériau aluminium moulé sous pression ADC12, l'épaisseur d'ailette 0,8 mm, le pas d'ailette 3,0 mm, la résistance thermique 0,85 K/W, la finition de surface anodisation noire Type II à 10-15 µm et la tolérance générale ±0,20 mm. Confirmez également si l'ébavurage, le placage et le contrôle à 100 % sont requis, car ces opérations secondaires déterminent davantage le coût unitaire que la substitution de matériau.