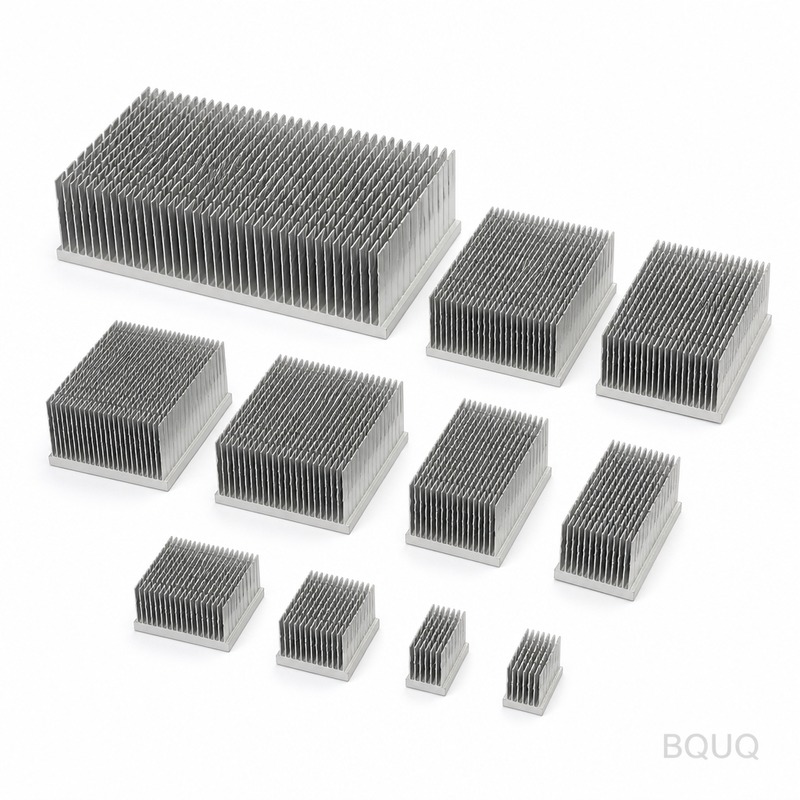
dissipateur de chaleur SSD : alliage de cuivre CuZn37, tolérance 0,10 mm, surface anodisation transparente Type II, 5-10 µm, délai de livraison 15 jours ouvrables, MOQ 5000 pcs. Capacité 800 000 pcs pour chargeur VE et OBC. Revue de dessin et rapport de première article inclus.
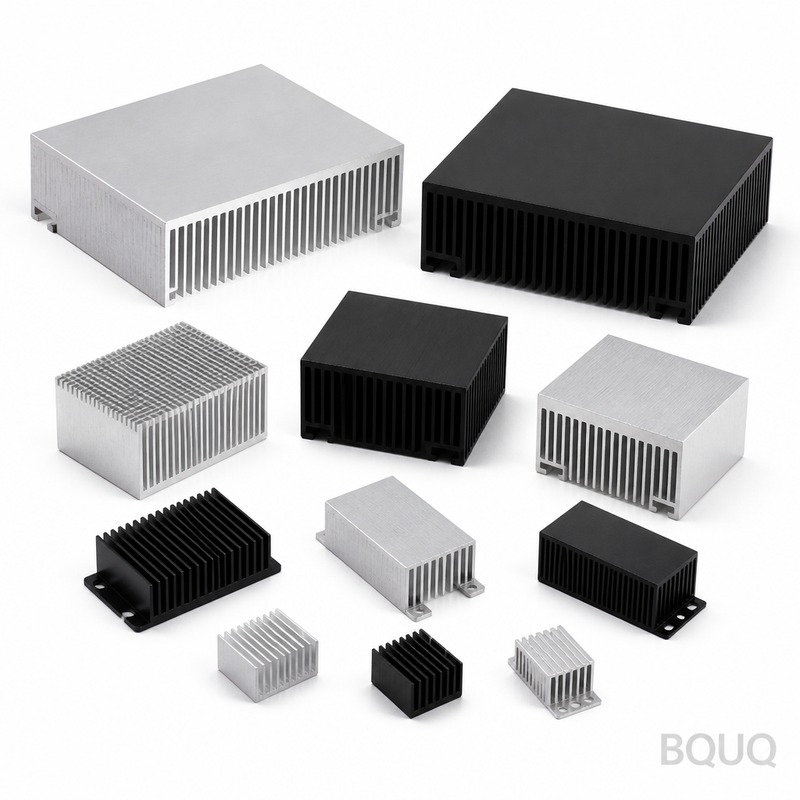
Dissipateur thermique pour SSD
Points clés
Le dissipateur thermique pour SSD utilise un alliage de cuivre CuZn37 avec des ailettes de 0,3 mm et un pas de 3,0 mm, atteignant une résistance thermique de 0,62 K/W. La tolérance générale est de ±0,15 mm et l'anodisation transparente de type II à 5-10 µm est standard. L'outillage est conçu autour de la capabilité process mesurée, de sorte que ±0,15 mm découle de la géométrie de l'outillage, et non d'un filtrage par contrôle. Cela rend un délai de 10 jours ouvrés réaliste pour les commandes de production.
Le dissipateur thermique pour SSD se situe à l'intersection de trois contraintes qui s'accordent rarement : la stabilité dimensionnelle, le coût unitaire et le délai de livraison. Cette page détaille comment nous les résolvons en production plutôt que dans une brochure.
Spécifications clés en un coup d'œil
| Paramètre | Valeur / Plage |
|---|---|
| Matériau | alliage de cuivre CuZn37 |
| Épaisseur des ailettes | 0,3 mm |
| Pas des ailettes | 3,0 mm |
| Résistance thermique | 0,62 K/W |
| Finition de surface | anodisation transparente de type II, 5-10 µm |
| Tolérance générale | ±0,15 mm |
Contexte marché et technique
L'incertitude tarifaire et logistique a fait de la qualification régionale une priorité dans le module de puissance IGBT. Les acheteurs demandent de plus en plus une seconde source qualifiée, ce qui modifie la façon dont le dissipateur thermique pour SSD est spécifié et dont les tolérances sont documentées.
Le niveau d'exigence technique ne cesse de croître : des assemblages qui acceptaient autrefois ±0,15 mm spécifient désormais un contrôle plus serré sur les caractéristiques critiques, ce qui déplace la décision vers la conception de l'outillage plutôt que vers le contrôle final.
À lire également : Qu'est-ce que l'usinage CNC 5 axes et quand en avez-vous vraiment besoin ?.
Comment nous le fabriquons
L'outillage est conçu autour de la capabilité mesurée du process, de sorte que ±0,15 mm est une conséquence de la géométrie de l'outillage plutôt qu'un filtre de contrôle. C'est pourquoi 10 jours ouvrés est réaliste et non optimiste.
En production, le dissipateur thermique pour SSD fonctionne avec des contrôles en cours de process à intervalles fixes. Les opérateurs enregistrent les dimensions toutes les 30 à 50 pièces, ce qui détecte l'usure de l'outil avant que le lot ne dérive au-delà de ±0,15 mm.
Le contrôle final du dissipateur thermique pour SSD est basé sur l'échantillonnage pour les dimensions générales et à 100 % pour les caractéristiques critiques. Cette répartition est convenue avant l'outillage, car le passage d'une caractéristique de générale à critique modifie le coût et les 10 jours ouvrés.
Matériau et finition de surface
L'alliage de cuivre CuZn37 est le choix par défaut pour le dissipateur thermique pour SSD car il tient ±0,15 mm de manière prévisible et s'usine sans surprises d'écrouissage. Des alternatives sont proposées lorsque la corrosion ou la conductivité domine l'exigence.
L'état du matériau compte autant que la nuance. Un alliage de cuivre CuZn37 fourni dans un revenu inapproprié dérivera après usinage, c'est pourquoi le dissipateur thermique pour SSD est détendu avant finition lorsque la géométrie est asymétrique.
La spécification de surface pour le dissipateur thermique pour SSD est une anodisation transparente de type II, 5-10 µm, choisie pour l'environnement de service dans le module de puissance IGBT. L'épaisseur est vérifiée sur un coupon de référence issu du même lot plutôt que supposée à partir des réglages du process.
Tolérance et contrôle
Le contrôle de première pièce pour le dissipateur thermique pour SSD rapporte chaque dimension du plan, et non un échantillon de celles-ci. Ce rapport sert de référence pour le reste du lot et pour toute commande ultérieure.
Voir aussi : Combien coûte l'usinage CNC à l'heure et par pièce en 2026 ?.
La traçabilité est assurée par coulée et date de production. Si un problème terrain apparaît un jour avec le dissipateur thermique pour SSD, nous pouvons identifier quel lot, quel jeu d'outillage et quel enregistrement de contrôle s'appliquent.
Le matériel non conforme est mis en quarantaine physiquement, pas seulement dans le système. Pour le dissipateur thermique pour SSD, cela signifie que le lot reste dans une zone balisée jusqu'à ce que la décision soit documentée, ce qui évite l'erreur d'expédition la plus courante.
En savoir plus sur Définition du dissipateur thermique décolleté et guide d'application optimal pour les ingénieurs.
Où il est utilisé
En assemblage, le dissipateur thermique pour SSD est généralement contraint par la pièce d'accouplement plutôt que par sa propre spécification. Partager le plan d'interface tôt évite la défaillance courante où les deux pièces sont dans la tolérance mais ne s'assemblent pas.
L'accès de maintenance compte. Lorsque le dissipateur thermique pour SSD est une pièce d'usure, nous recommandons de le spécifier comme pièce de rechange avec son propre numéro de pièce afin que la recommande ne nécessite pas une revue complète du plan.
Détail technique : Matériaux pour l'emboutissage de terminaux : comparaison du cuivre, du laiton et des bandes d'alliage.
Ce qu'il faut confirmer avant de commander
Définissez les caractéristiques critiques au stade du devis. Le passage d'une caractéristique de la tolérance générale ±0,15 mm à critique après outillage ajoute du coût et prolonge les 10 jours ouvrés, ce qui constitue le retard le plus évitable en approvisionnement sur mesure.
Lecture recommandée : Dissipateurs thermiques en aluminium embouti sur mesure.
L'emballage fait partie de la spécification. Des pièces arrivant avec des bords endommagés ou des lots mélangés coûtent plus cher que la différence d'emballage, en particulier pour le dissipateur thermique pour SSD avec surfaces finies.
FAQ : vos questions avant de commander
Quelle tolérance pouvez-vous tenir sur le dissipateur thermique pour SSD ?
Les quantités de prototype démarrent bien en dessous des minimums de production. Les séries de production pour le dissipateur thermique pour SSD démarrent à 1000 pièces, seuil où la fenêtre de process est éprouvée et le coût unitaire se stabilise.
À comparer avec : Personnalisation de dissipateurs thermiques métalliques à haute dissipation avec écart nul.
Pouvez-vous travailler à partir de notre plan existant ?
Oui. Envoyez le plan dans n'importe quel format courant. Nous l'examinons d'abord pour la fabricabilité et signalons toute caractéristique où ±0,15 mm nécessiterait une opération supplémentaire, afin que vous puissiez décider avant l'outillage.
Quelles finitions de surface sont disponibles pour le dissipateur thermique pour SSD ?
Oui. Les certificats matière, la traçabilité par coulée et les rapports de contrôle de première pièce accompagnent la commande. Si votre client en module de puissance IGBT exige une documentation supplémentaire, spécifiez-le au stade du devis.
Pouvez-vous réaliser un prototype avant l'outillage ?
L'anodisation transparente de type II, 5-10 µm est standard pour le dissipateur thermique pour SSD. Les autres finitions sont proposées avec une plage d'épaisseur définie et vérifiées sur un coupon issu du même lot plutôt que supposées à partir des réglages du process.
Comment gérez-vous un changement de conception en cours de programme ?
Les changements sont documentés par rapport au rapport de première pièce d'origine. Nous identifions les dimensions concernées, redevons uniquement les opérations affectées et vous indiquons si le stock existant de dissipateur thermique pour SSD reste utilisable.
À lire également : Prototype de clip métallique par emboutissage progressif en petite série.
Si le dissipateur thermique pour SSD est déjà en production ailleurs, envoyez un échantillon et le plan actuel. Nous établirons un devis correspondant et vous dirons honnêtement si le changement améliore le coût, le délai, ou ni l'un ni l'autre.
Voir aussi : Quelle est la différence entre l'usinage CNC de prototype et l'usinage CNC de production ?.
En savoir plus sur Analyse de la fatigue des ressorts : Prédire la durée de vie en cycles avec des données de précision.
Détail technique : Pièces de mandrin porte-pince CNC sur mesure.
Spécifications clés et guide de sélection
Comparaison des spécifications
| Paramètre | Valeur / Plage |
|---|---|
| Matériau | alliage de cuivre CuZn37 |
| Tolérance | ±0,15 mm |
| Délai | 10 jours ouvrés |
| MOQ | Standard pour ce process : 500 pièces |
| Capacité | Standard pour ce process : 50 000 pièces/mois |
Sélection / comparaison
| Option | Idéal pour | Compromis |
|---|---|---|
| CuZn37 avec anodisation transparente | Refroidissement SSD général | Conductivité thermique modérée vs cuivre pur |
| Caractéristiques critiques plus serrées | Assemblages haute performance | Coût d'outillage plus élevé, délai plus long |
| Standard ±0,15 mm | Projets sensibles au coût | Moins de marge pour la variation d'assemblage |
| Contrôles en cours de process | Production en volume | Nécessite un dispositif d'inspection à intervalles fixes |
Process / contrôle
| Étape | Contrôle | Enregistrement |
|---|---|---|
| Conception de l'outillage | Capabilité process mesurée | Validation de la géométrie de l'outillage |
| Réception matière | Vérification de la composition CuZn37 | Certificat matière |
| Production | Contrôles en cours de process à intervalles fixes | Journal de contrôle |
| Contrôle final | Tolérance générale ±0,15 mm | Rapport dimensionnel |
| Finition de surface | Anodisation transparente de type II, 5-10 µm | Enregistrement de l'épaisseur de revêtement |
Questions fréquentes
Quelle est la résistance thermique de ce dissipateur thermique pour SSD ?
La résistance thermique est de 0,62 K/W. Elle est obtenue avec un alliage de cuivre CuZn37, une épaisseur d'ailettes de 0,3 mm et un pas d'ailettes de 3,0 mm. Le revêtement d'anodisation transparente de type II à 5-10 µm contribue également à des performances constantes.
Quelle est la tolérance générale et comment est-elle atteinte ?
La tolérance générale est de ±0,15 mm. Elle est atteinte grâce à une géométrie d'outillage conçue autour de la capabilité process mesurée, et non par un filtrage au contrôle final. Cette approche fait de la tolérance une conséquence du process, garantissant la répétabilité en production.
Quel est le délai pour les commandes de production ?
Le délai est de 10 jours ouvrés. Il est réaliste car l'outillage est conçu autour de la capabilité process mesurée, de sorte que ±0,15 mm est intégré à l'outillage plutôt qu'ajouté par le contrôle. Les contrôles en cours de process à intervalles fixes soutiennent ce planning.
Quels matériau et finition de surface sont utilisés ?
Le matériau est l'alliage de cuivre CuZn37. La finition de surface est une anodisation transparente de type II d'une épaisseur de 5-10 µm. Cette combinaison offre une résistance à la corrosion et des performances thermiques stables pour les applications de refroidissement SSD.
Lecture recommandée : Quelles sont les technologies clés dans le bobinage de ressorts CNC ?.
Pourquoi la qualification régionale est-elle importante pour ce dissipateur thermique ?
L'incertitude tarifaire et logistique a fait de la qualification régionale une priorité. Les acheteurs demandent de plus en plus une seconde source qualifiée, ce qui modifie la façon dont le dissipateur thermique pour SSD est spécifié et dont les tolérances sont documentées. Cela affecte les exigences d'approvisionnement et de documentation.
Comment contrôlez-vous la qualité pendant la production ?
En production, le dissipateur thermique pour SSD fonctionne avec des contrôles en cours de process à intervalles fixes. L'outillage est conçu autour de la capabilité process mesurée, de sorte que ±0,15 mm résulte de la géométrie de l'outillage. Le contrôle final vérifie la tolérance générale et la finition de surface.
À comparer avec : Résistance thermique du dissipateur : comment calculer ce qu'il vous faut.
Que dois-je confirmer avant de commander ?
Confirmez les tolérances des caractéristiques critiques, car des assemblages qui acceptaient autrefois ±0,15 mm peuvent désormais spécifier un contrôle plus serré. Vérifiez également le matériau CuZn37, la finition de surface anodisation transparente de type II 5-10 µm, le délai de 10 jours ouvrés et si une seconde source qualifiée est requise.