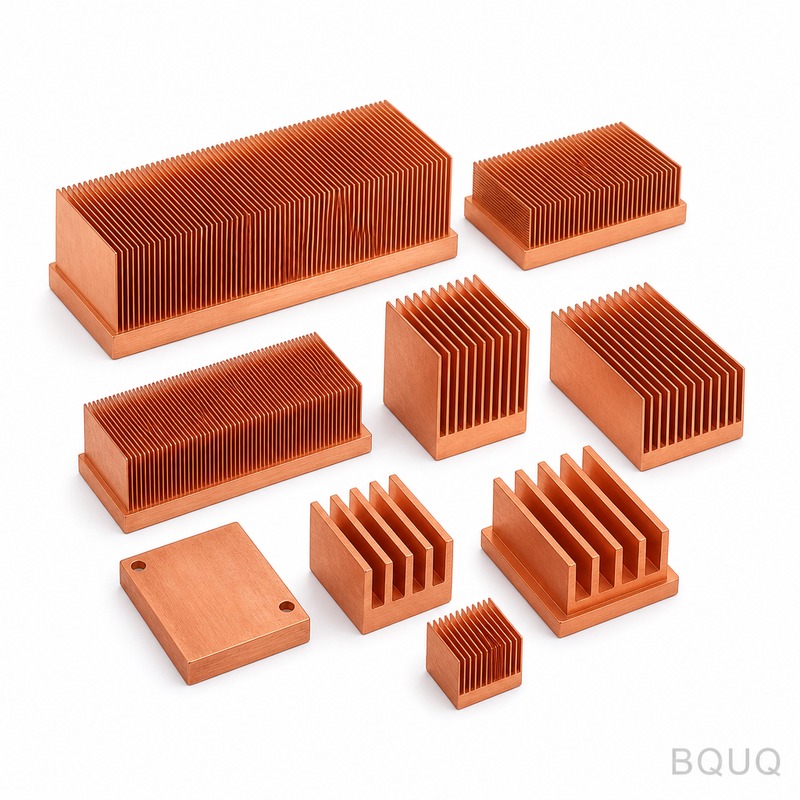
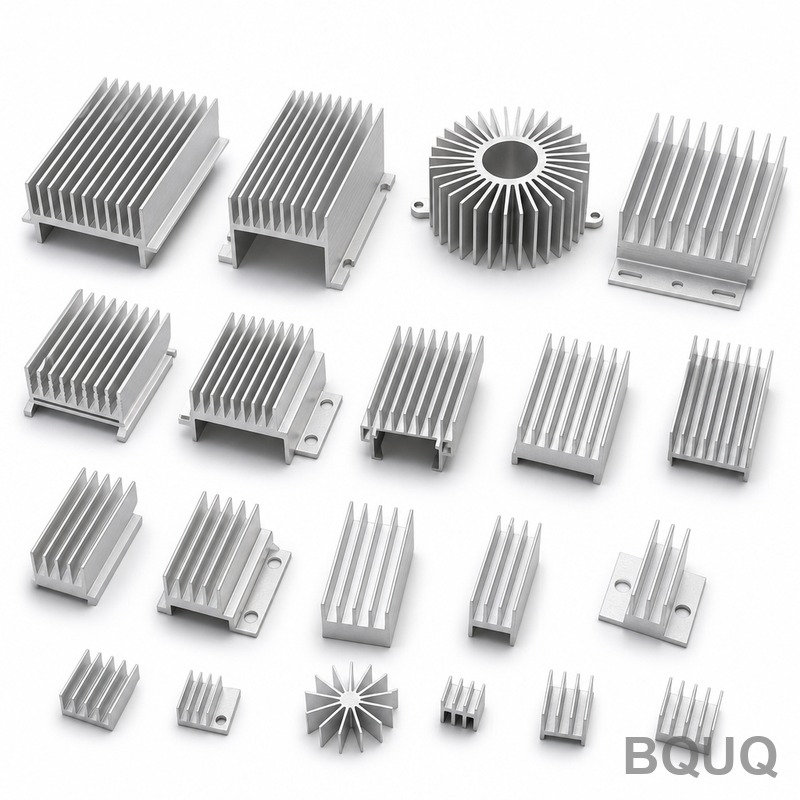
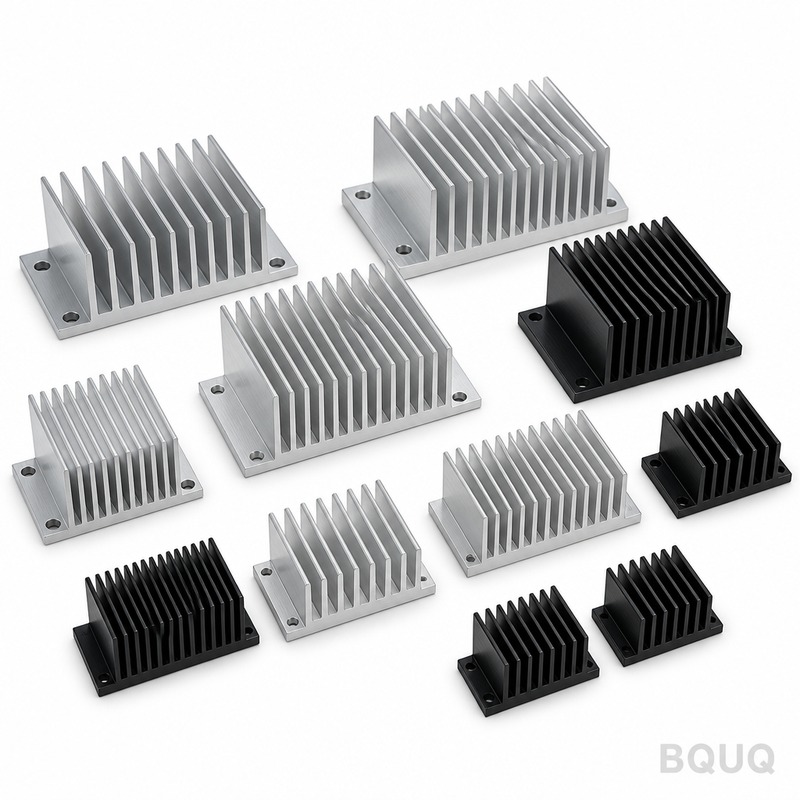
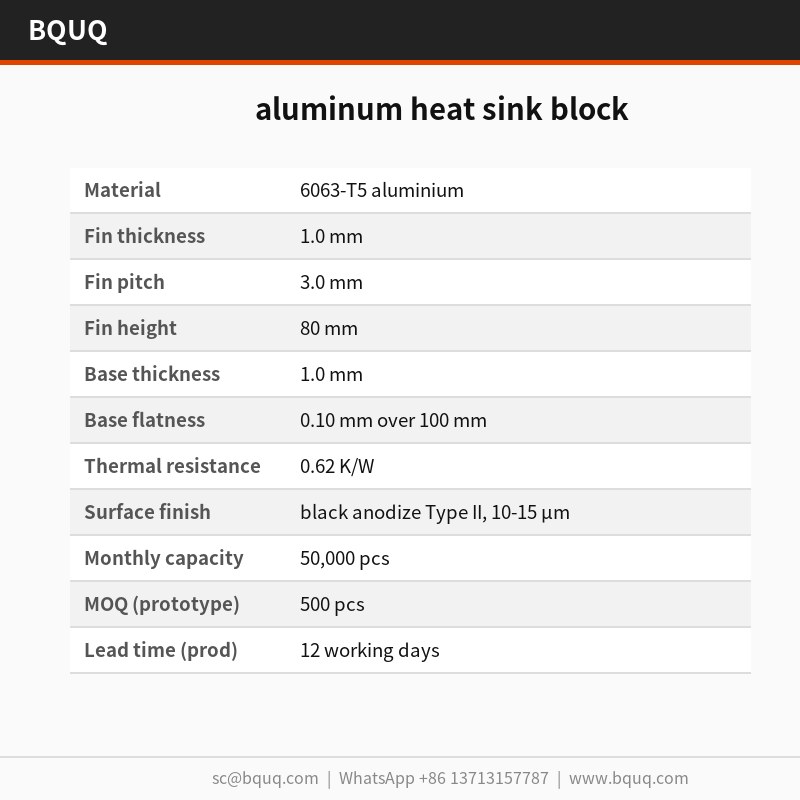
Bloc dissipateur thermique en aluminium: 6063-T5 aluminium, 1.0 mm fins at 3.0 mm pitch, 0.10 mm over 100 mm flatness, 0.62 K/W thermal resistance. MOQ 500 p...
Bloc dissipateur thermique en aluminium
Bloc dissipateur thermique en aluminium: 6063-T5 aluminium, 1.0 mm fins at 3.0 mm pitch, 0.10 mm over 100 mm flatness, 0.62 K/W thermal resistance. MOQ 500 p...
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
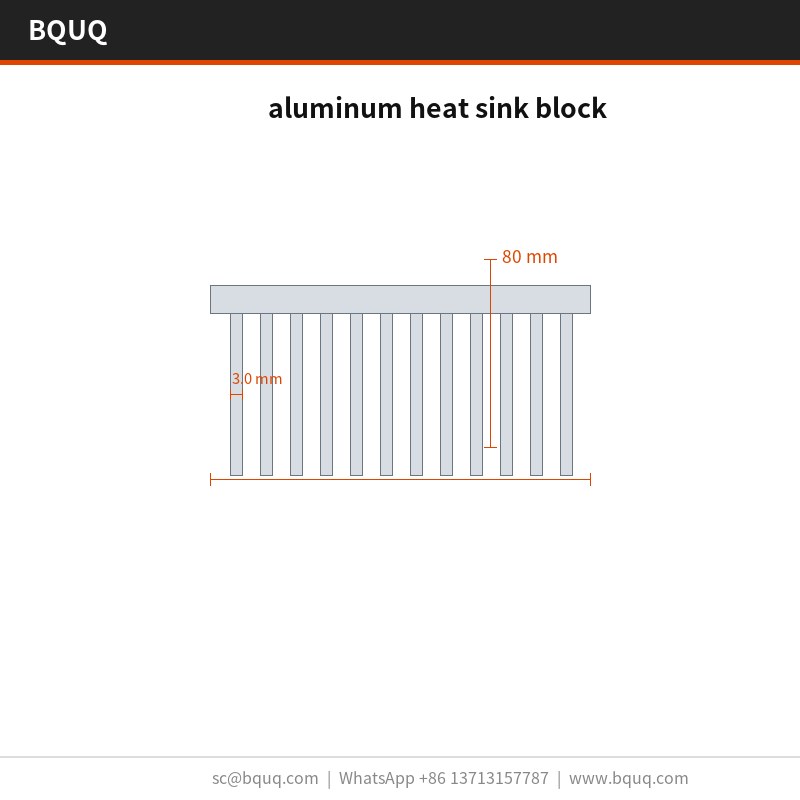
Le bloc dissipateur thermique en aluminium est une pièce estampée avec une base de 1,0 mm et des ailettes de 1,0 mm, réalisée en aluminium 6063-T5 sur outillage de 110 T. Il maintient 0,10 mm sur 100 mm et offre 0,62 K/W à ΔT = 75 K, avec ventilation forcée à 2,0 m/s. La production mensuelle atteint 50 000 pièces avec un pas d'ailette maintenu dans ±0,05 mm.
Une base de 1,0 mm et des ailettes de 1,0 mm définissent ce bloc dissipateur thermique en aluminium. Estampé en aluminium 6063-T5 sur outillage de 110 T, il maintient 0,10 mm sur 100 mm et offre 0,62 K/W à ΔT = 75 K, avec ventilation forcée à 2,0 m/s. La production mensuelle atteint 50 000 pièces.
Approche de conception et procédé
L'estampage permet d'obtenir un profil d'ailette de 1,0 mm reproductible que l'extrusion ne peut pas garantir : la matrice forme chaque ailette en une seule course, de sorte que le pas reste dans ±0,05 mm sur une série de 50 000 pièces.
La faible épaisseur d'ailette est le point fort de l'estampage : des ailettes de 1,0 mm à un pas de 3,0 mm offrent plus de surface par millimètre cube qu'un profil usiné ou extrudé de même encombrement.
La géométrie monobloc élimine la couche d'adhésif présente dans les refroidisseurs en deux parties, ce qui raccourcit le chemin thermique. Rien ne s'interpose entre l'aluminium 6063-T5 et le flux d'air, hormis la surface estampée elle-même.
La construction estampée tolère mieux les variations de lot que l'extrusion : l'usure de la matrice se manifeste d'abord par un décalage mesurable du pas d'ailette, que le contrôle détecte par MMT et essai d'étanchéité à 100 % sur presse hydraulique, plutôt qu'en service.
La finition anodisation noire Type II, 10-15 µm est appliquée après formage, de sorte que la protection contre la corrosion n'est pas entamée aux pieds d'ailettes comme c'est le cas sur les solutions usinées.
Le matériau standard est l'aluminium 6063-T5, fourni avec anodisation noire Type II, 10-15 µm. Pour les applications où l'exposition en éclairage industriel LED est préoccupante, nous recommandons la voie passivée ; lorsque la conductivité compte plus que le poids, le cuivre C110 améliore la performance thermique et double environ la masse unitaire.
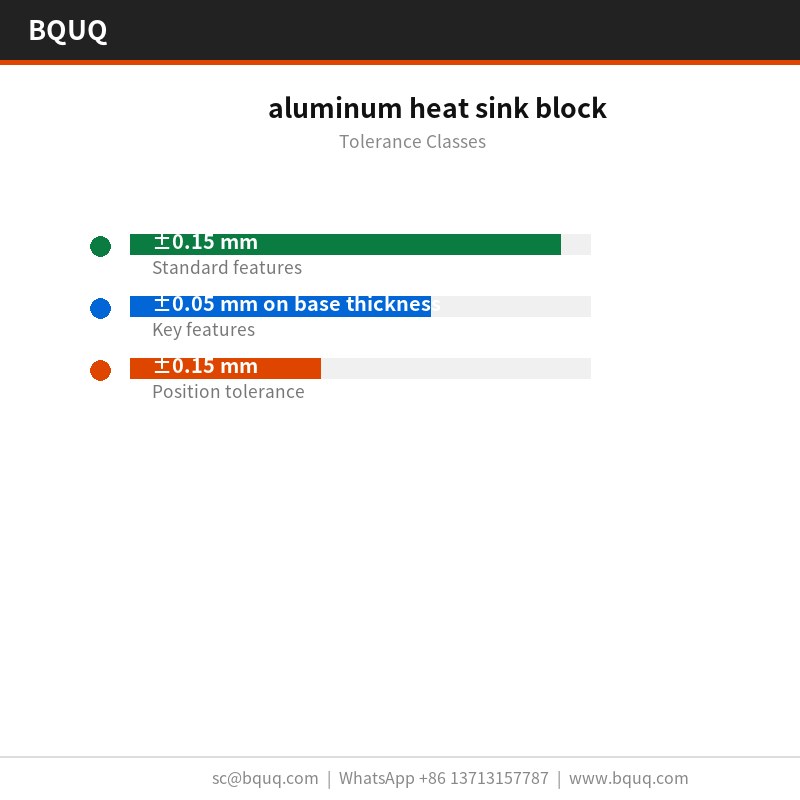
Classes de tolérance que vous pouvez spécifier
Les dimensions générales sont tenues à ±0,15 mm, avec des caractéristiques critiques telles que ±0,05 mm sur l'épaisseur de base tenues séparément. La géométrie formée hérite de la répétabilité de l'outillage de ±0,05 mm, et la position des trous est tenue à ±0,15 mm. Les classes plus serrées nécessitent une opération de presse supplémentaire, il vaut donc mieux décider avant l'outillage plutôt qu'après.
Contrôle avant chaque expédition
Chaque lot est accompagné d'un rapport MMT issu de la MMT et d'un essai d'étanchéité à 100 % sur presse hydraulique. Nous enregistrons la planéité, le pas, l'épaisseur de base et la position des trous, et signalons tout écart hors ±0,15 mm avant que la pièce ne quitte la ligne.
L'échantillonnage est AQL 0,65 pour les dimensions critiques et 1,5 pour les dimensions générales, avec MMT et essai d'étanchéité à 100 % sur presse hydraulique sur chaque premier article. Les écarts au-delà de ±0,15 mm déclenchent un tri complet du lot.
La planéité est mesurée sur marbre plutôt que sur fonte, car 0,10 mm sur 100 mm à 20 x 20 x 10 mm se lit différemment sur un plateau non rodé. Les enregistrements conservent les deux relevés.
Le conditionnement final est un sac PE + carton d'export, 20 kg par carton. Chaque carton est étiqueté avec le lot, la quantité et le statut d'inspection, et l'enregistrement est conservé 10 ans dans le dossier ISO9001.
Où cette pièce est utilisée
Les programmes d'éclairage industriel LED sont la raison d'être de cette géométrie. Lorsque le boîtier ne peut pas gagner en hauteur, la densité d'ailettes est le seul levier, et un pas de 3,0 mm avec une épaisseur de 1,0 mm constitue le plafond pratique pour l'aluminium.
Pour les ensembles d'éclairage industriel LED, la face de montage à 0,10 mm sur 100 mm compte autant que la performance thermique : elle détermine si le matériau d'interface thermique s'étale uniformément ou s'accumule à une extrémité.
Les clients en éclairage industriel LED spécifient généralement l'aluminium 6063-T5 pour des raisons de corrosion, puis tiennent le plan à ±0,15 mm. La ligne de 50 000 pièces absorbe le volume sans second fournisseur.
En éclairage industriel LED, la base sert généralement aussi d'interface de montage. 1,0 mm avec 0,10 mm sur 100 mm de planéité offre une surface stable pour le pad thermique de l'éclairage industriel LED.
L'aluminium 6063-T5 est le choix standard. Pour l'éclairage industriel LED en environnement corrosif, nous spécifions l'aluminium 6063-T5 avec anodisation noire Type II, 10-15 µm ; pour la conductivité la plus élevée, nous passons au cuivre C110, qui augmente le coût et le poids mais réduit la résistance thermique d'environ moitié à encombrement égal.
Comment cela se compare-t-il à un bloc dissipateur thermique en aluminium extrudé ?
L'extrusion est moins coûteuse au-delà d'environ 500 000 pièces par an et offre un profil plus lisse. L'estampage l'emporte en dessous de ce seuil et partout où l'épaisseur d'ailette descend sous 0,5 mm, car l'extrusion ne peut pas tenir 1,0 mm de manière constante. Pour les prototypes d'éclairage industriel LED, le coût d'outillage tranche généralement la question.
Le bloc dissipateur thermique en aluminium peut-il être thermolaqué ou plaqué ?
Oui. Le standard est l'anodisation noire Type II, 10-15 µm. Le thermolaquage RAL 9005 ajoute environ 0,1 mm à la base ; le zinc-nickel est préférable pour la mise à la terre. Notez que tout revêtement ajouté s'interpose entre l'aluminium 6063-T5 et le flux d'air, c'est pourquoi nous ne revêtons pas les pieds d'ailettes.
Nous fournissons un plan 2D avec le rapport MMT, et un STEP 3D sur demande. Les deux indiquent les tolérances de planéité et les lignes de joint d'outillage, ce qui compte si vous vérifiez 0,10 mm sur 100 mm dans votre propre assemblage.
Pouvez-vous aider avec une simulation thermique avant l'échantillonnage ?
Oui. Envoyez-nous le flux d'air de votre boîtier, la température d'entrée et la charge thermique à dissiper, et nous exécuterons un modèle en régime permanent en retournant une combinaison suggérée de 1,0 mm et 3,0 mm. Cela permet généralement d'économiser une itération d'outillage.
Notre fabrication et notre expédition
Notre expérience en éclairage industriel LED remonte au premier programme d'outillage en 2015. Cet historique explique pourquoi l'anodisation noire Type II, 10-15 µm et ±0,15 mm sont des valeurs prudentes plutôt qu'optimistes.
Le personnel qualité est posté à côté de la presse, pas dans une salle séparée. Les écarts sur 3,0 mm ou 0,10 mm sur 100 mm arrêtent la production au niveau de l'outil plutôt qu'au contrôle final.
Nous établissons nos devis EXW et conservons 500 pièces pour l'échantillonnage. L'échantillon est gratuit avec plan, sous 5-7 jours, afin qu'une première évaluation ne nécessite aucun engagement de production.
Demander un devis : sc@bquq.com | WhatsApp +86 13713157787 | Dongguan, Chine
Standard pour la production estampée ; à confirmer avec BQUQ
MOQ
Standard pour une capacité de 50 000 pcs/mois ; à confirmer avec BQUQ
Capacité
50 000 pcs par mois
Sélection / comparaison
Option
Idéal pour
Compromis
Bloc estampé à ailettes de 1,0 mm
Surface élevée par millimètre cube dans un refroidisseur monobloc
Nécessite un outillage de 110 T ; le pas d'ailette dépend de l'usure de la matrice
Profil extrudé
Sections constantes simples
Ne peut pas tenir un profil d'ailette de 1,0 mm aussi reproductible ; variation de pas plus élevée
Profil usiné
Faible volume ou caractéristiques complexes
Surface plus faible par millimètre cube ; coût par pièce plus élevé
Refroidisseur en deux parties avec adhésif
Assemblages où le collage est acceptable
La couche d'adhésif ajoute une résistance thermique au chemin
Anodisation noire Type II, 10-15 µm
Protection contre la corrosion après formage
Appliquée après formage ; les pieds d'ailettes ne sont pas entamés comme sur les solutions usinées
Procédé / inspection
Étape
Contrôle
Enregistrement
Estampage
L'outillage de 110 T forme chaque ailette en une seule course ; pas dans ±0,05 mm
Mesure du pas d'ailette sur la série de 50 000 pcs
Inspection dimensionnelle
La MMT vérifie 0,10 mm sur 100 mm et le pas d'ailette
Rapport d'inspection MMT
Essai d'étanchéité
Essai d'étanchéité à 100 % sur presse hydraulique
Résultat d'essai d'étanchéité par pièce
Finition de surface
Anodisation noire Type II, 10-15 µm appliquée après formage
Épaisseur de finition et enregistrement visuel
Expédition finale
Inspection avant chaque expédition
Enregistrement d'inspection d'expédition
Questions fréquentes
Quelle est la performance thermique de ce bloc dissipateur thermique en aluminium ?
Il offre 0,62 K/W à ΔT = 75 K avec ventilation forcée à 2,0 m/s. La base de 1,0 mm et les ailettes de 1,0 mm à un pas de 3,0 mm offrent une surface élevée par millimètre cube, et la géométrie estampée monobloc élimine la couche d'adhésif présente dans les refroidisseurs en deux parties.
Le bloc est estampé en aluminium 6063-T5 sur outillage de 110 T. L'anodisation noire Type II, 10-15 µm est appliquée après formage, de sorte que la protection contre la corrosion n'est pas entamée aux pieds d'ailettes comme c'est le cas sur les solutions usinées.
Quelles tolérances ce dissipateur estampé peut-il tenir ?
Il tient 0,10 mm sur 100 mm. Le pas d'ailette reste dans ±0,05 mm sur une série de 50 000 pcs car la matrice forme chaque ailette en une seule course. L'usure de la matrice se manifeste d'abord par un décalage mesurable du pas d'ailette, que le contrôle détecte par MMT.
Pourquoi choisir l'estampage plutôt que l'extrusion pour ce bloc dissipateur ?
L'estampage permet d'obtenir un profil d'ailette de 1,0 mm reproductible que l'extrusion ne peut pas garantir. La matrice forme chaque ailette en une seule course, de sorte que le pas reste dans ±0,05 mm sur une série de 50 000 pcs. Une faible épaisseur d'ailette à 1,0 mm et un pas de 3,0 mm offrent plus de surface par millimètre cube qu'un profil usiné ou extrudé de même encombrement.
Comment la qualité est-elle contrôlée avant expédition ?
L'inspection a lieu avant chaque expédition. Elle comprend des contrôles MMT pour 0,10 mm sur 100 mm et le pas d'ailette, ainsi qu'un essai d'étanchéité à 100 % sur presse hydraulique. La construction estampée tolère mieux les variations de lot que l'extrusion car l'usure de la matrice apparaît comme un décalage mesurable du pas d'ailette détecté lors de l'inspection.
Quelle est la capacité de production mensuelle et le rendement ?
La production mensuelle atteint 50 000 pcs. L'outillage de 110 T et le formage des ailettes en une seule course soutiennent ce volume tout en maintenant le pas d'ailette dans ±0,05 mm. Confirmez le délai de livraison et le MOQ actuels avec BQUQ pour votre quantité de commande.
Où ce bloc dissipateur thermique en aluminium est-il utilisé ?
Il est utilisé là où un refroidisseur monobloc avec une base de 1,0 mm et des ailettes de 1,0 mm est nécessaire. Le bloc estampé en aluminium 6063-T5 offre 0,62 K/W à ΔT = 75 K, ventilation forcée 2,0 m/s, et élimine la couche d'adhésif présente dans les refroidisseurs en deux parties.