IntroductionVotre dessin définit la pièce. Nous l‘usinons exactement selon cette géométrie. Chaque mandrin ER16 est inspecté avant expédition. Nous n‘expédions pas au hasard.Toléra
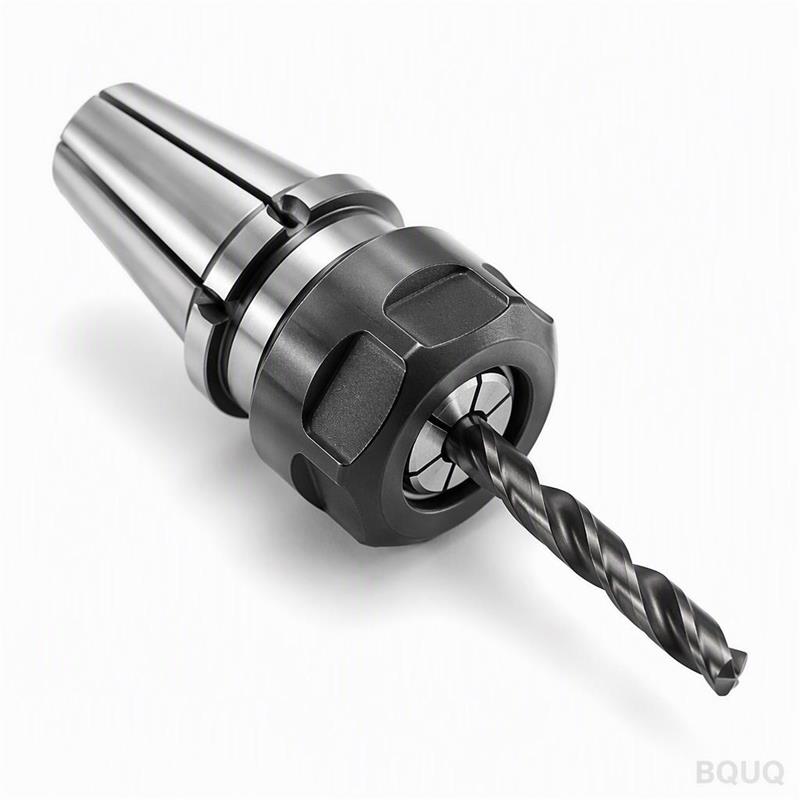
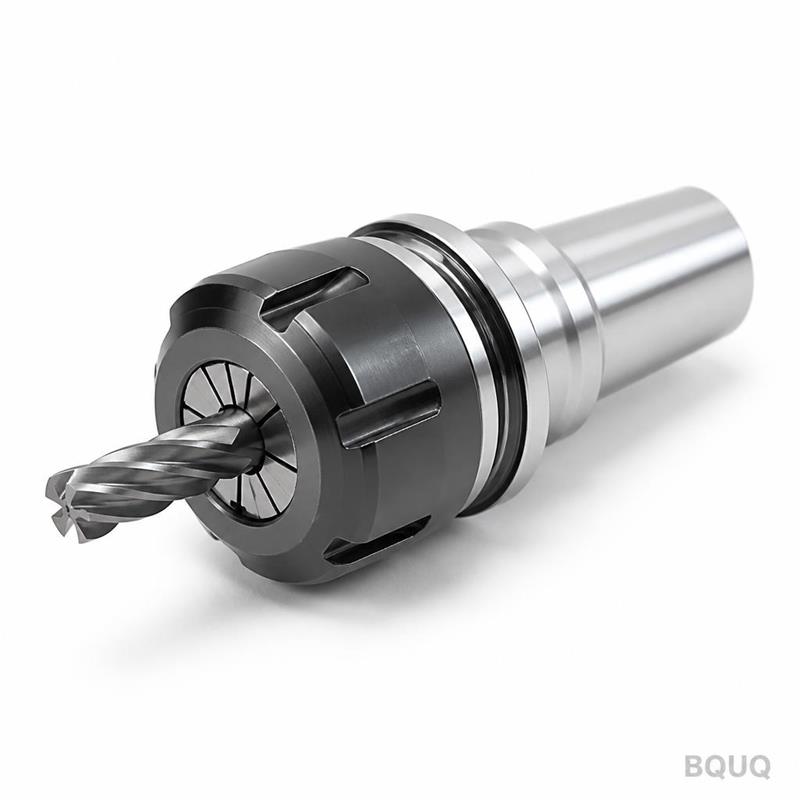
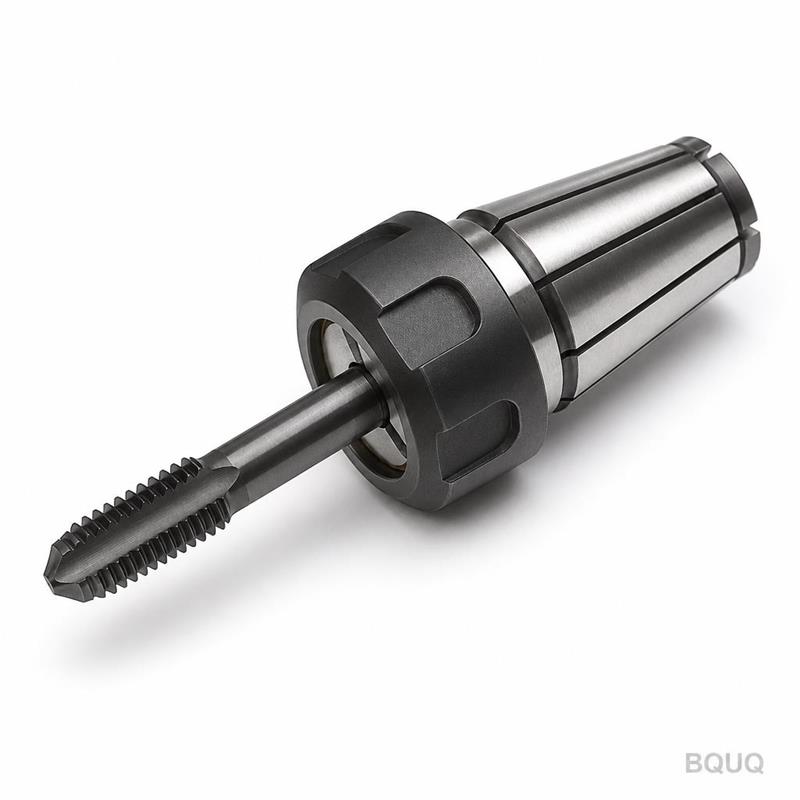
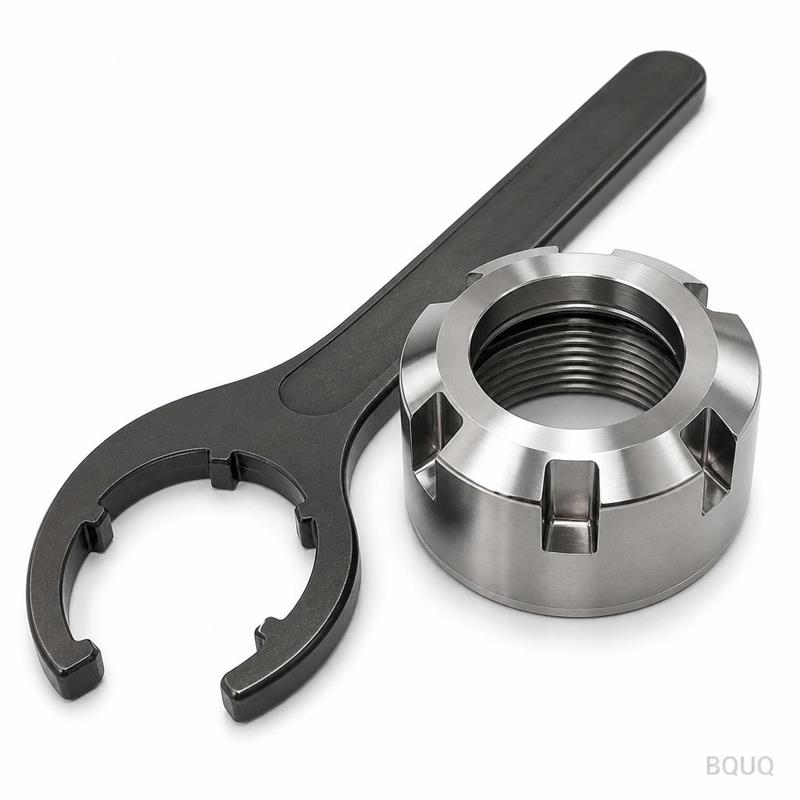
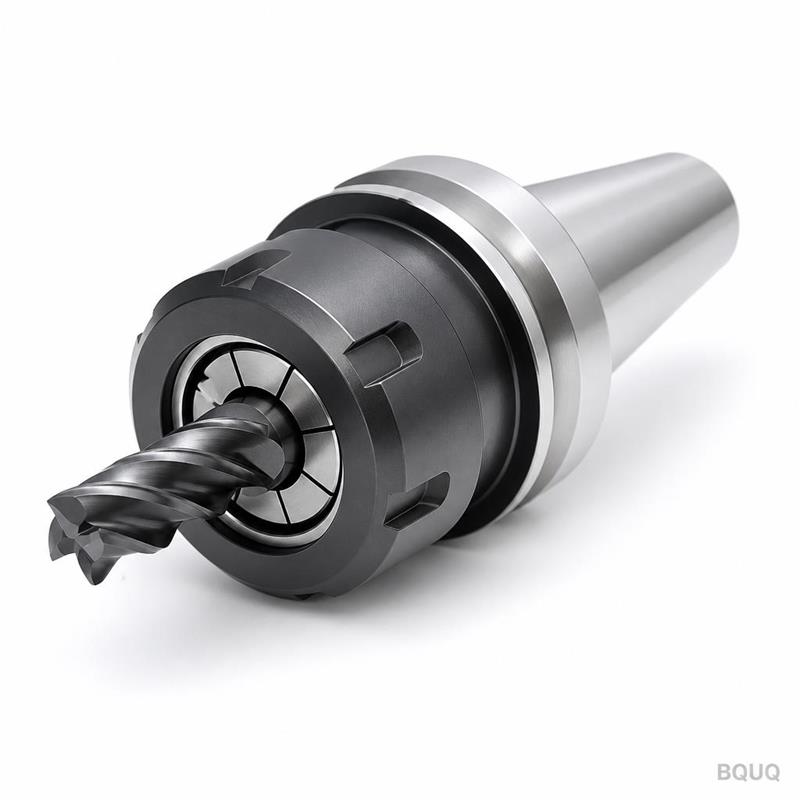
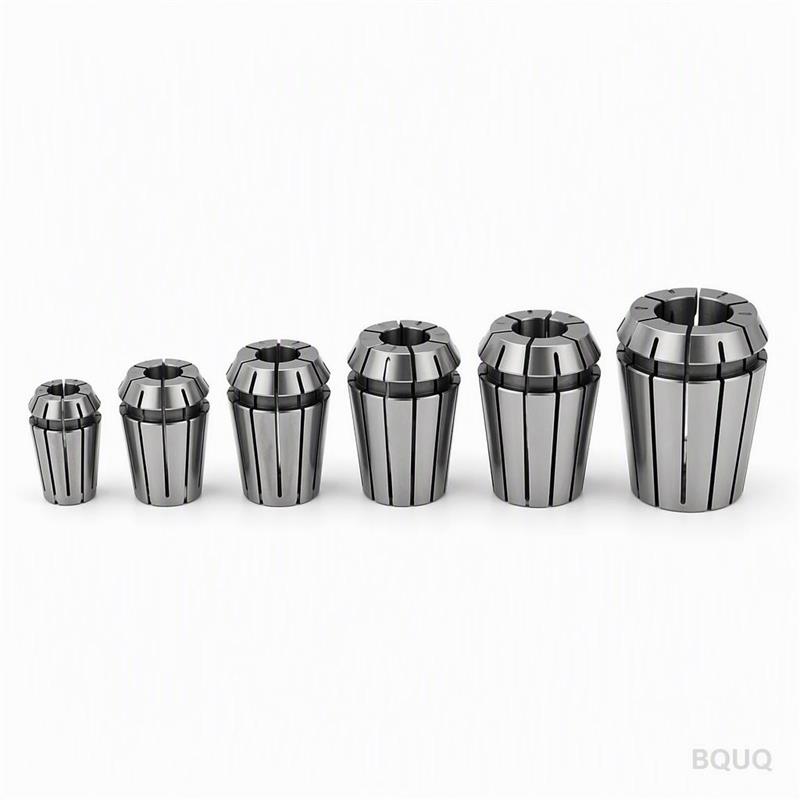
Mandrin de serrage CNC personnalisé ER16 avec foret, fabriqué en Chine
IntroductionVotre dessin définit la pièce. Nous l'usinons exactement selon cette géométrie. Chaque mandrin ER16 est inspecté avant expédition. Nous n'expédions pas au hasard.Tolérance : ±0,005 mm sur
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Votre dessin définit la pièce. Nous l'usinons exactement selon cette géométrie. Chaque mandrin ER16 est inspecté avant expédition. Nous n'expédions pas au hasard.
Tolérance : ±0,005 mm sur les diamètres critiques
Faux-rond : ≤0,005 mm TIR au nez
Matériau : 20CrMnTi ou 42CrMo, cémenté et trempé à 58–62 HRC
Délai de livraison : 7 à 12 jours pour les lots standard
Sans MOQ – commandez une pièce ou un millier
Fabriqué en Chine, usine à Dongguan, 20 ans d'expérience en fabrication de précision
Spécifications
Paramètre
Valeur
Remarques
Norme
Cône de serrage ER16, angle 1:10
Conforme à la norme ER16
Diamètre de queue
19,05 mm ou sur mesure
Selon votre dessin
Tolérance de queue
h6
Finition rectifiée
Concentricité
≤0,005 mm TIR
Entre le cône et la queue
État de surface
Ra 0,4 µm sur le cône
Rectifié, non tourné
Dureté
58–62 HRC
Cémenté et trempé
Profondeur de cémentation
0,8–1,2 mm
Uniforme, sans points mous
Matériau
20CrMnTi, 42CrMo ou 65Mn
Au choix
Filetages
M12, M16 ou sur mesure
Taraudés après traitement thermique
Rainures de clavette
Selon dessin
Brochées ou découpées au fil
Taille de lot
1 à 10 000 pièces
Sans MOQ
Inspection
Contrôle dimensionnel 100 % sur les cotes critiques
Rapport inclus
Procédé : tournage CNC de l'ébauche, traitement thermique, puis rectification cylindrique du cône et de la queue. Nous utilisons des tours CNC Mazak et Okuma. La rectification est effectuée sur des machines Studer ou Jones & Shipman. Il ne s'agit pas d'une pièce uniquement fraisée. Le cône est toujours rectifié.
Trois raisons pour lesquelles les acheteurs nous envoient leurs dessins
1. Qualité traçable par lot. Chaque numéro de coulée et chaque lot sont enregistrés. Si un problème apparaît dans votre assemblage, nous remontons jusqu'au lot de matériau exact et à l'opérateur machine. Aucune ambiguïté. Cela compte lorsque vous gérez une ligne de production et avez besoin de réponses rapidement.
2. Rapport d'inspection par lot. Vous recevez un rapport dimensionnel avec chaque expédition. Pas un certificat générique – des valeurs mesurées réelles pour l'angle du cône, le faux-rond, la dureté et l'état de surface. Nous utilisons des MMT et des comparateurs optiques. Le rapport est signé par notre responsable CQ, pas par un ordinateur.
3. Une seule usine pour l'usinage CNC + l'emboutissage + les ressorts + les dissipateurs thermiques. Votre mandrin n'est pas la seule pièce de votre porte-outil. Si vous avez également besoin d'un ressort pour la rétention de la pince, d'une rondelle emboutie ou d'un dissipateur thermique pour le moteur de broche, nous fabriquons tout cela dans le même bâtiment. Moins de fournisseurs, des délais plus courts, un seul interlocuteur. Vous envoyez un dessin d'assemblage complet, nous chiffrons l'ensemble.
Où ces pièces sont utilisées
Ces mandrins ne sont pas destinés aux défonceuses de loisir. Ils équipent des broches de perçage et de fraisage en production.
Lignes de transfert automobiles : Perçage de trous dans les blocs moteurs et les culasses. Le mandrin ER16 maintient un foret hélicoïdal à haute vitesse. Le faux-rond doit être faible pour éviter des trous surdimensionnés.
Centres d'usinage CNC : Utilisés pour le perçage avec lubrification traversante. Le mandrin comporte des canaux de lubrification internes selon votre dessin. Nous usinons ces canaux avant la trempe.
Machines de perçage de circuits imprimés : Broches haute vitesse à 80 000 tr/min. Le cône ER16 est rectifié avec une concentricité serrée pour éviter la casse des forets.
Perçage de fixations aérospatiales : Perçage manuel de tôles d'avion. Le mandrin doit être léger et répétable. Nous utilisons des corps en aluminium 7075 avec un insert en acier trempé si vous le spécifiez.
Outillage en bout de bras robotisé : Cellules de perçage automatisées. Le mandrin est monté sur le poignet du robot. Notre tolérance de queue garantit l'absence de vibrations à des vitesses d'avance élevées.
Questions posées par les acheteurs avant de commander
Q : Quel est votre MOQ ?
R : Sans MOQ. Nous fabriquons une pièce pour la validation du prototype. Le prix unitaire est plus élevé pour une pièce unique, mais la qualité est identique à celle d'un lot de 500. De nombreux acheteurs commencent avec une pièce, la testent, puis commandent 200.
Q : Comment garantissez-vous la tolérance et le faux-rond ?
R : Nous rectifions le cône et la queue dans le même montage sur une rectifieuse cylindrique. Cela élimine les erreurs de montage. Ensuite, nous mesurons le faux-rond sur un vé en V de précision avec un comparateur de 0,001 mm. Le rapport d'inspection indique la valeur réelle. Si elle dépasse 0,005 mm TIR, la pièce est rejetée.
Q : Quel est votre délai de livraison ?
R : 7 jours pour les mandrins ER16 standard en 42CrMo. 12 jours si vous avez besoin de 20CrMnTi cémenté avec une profondeur de cémentation spécifique. Pour les commandes urgentes, nous pouvons faire 5 jours avec un supplément de 20 %. Nous ne proposons pas de délais plus courts que ce que nous pouvons réellement tenir.
Q : Pouvez-vous fournir des certificats matière ?
R : Oui. Nous fournissons des certificats d'usine EN 10204 3.1 pour la matière première. Pour les applications aérospatiales ou médicales, nous pouvons également fournir une traçabilité complète jusqu'au numéro de coulée et au lot. Précisez simplement la norme requise dans votre demande de devis.
Envoyez votre dessin
Envoyez votre fichier PDF ou STEP par e-mail à sc@bquq.com. Nous répondons avec un devis ferme sous 12 heures. Pas une estimation – un prix fixe avec tolérance, état de surface et délai. Vous pouvez également nous joindre sur WhatsApp au +86 13713157787 pour une discussion technique rapide.
Nous sommes une usine de fabrication de précision forte de 20 ans d'expérience à Dongguan, en Chine. Nous ne sous-traitons pas. Nous usinons, rectifions, traitons thermiquement et inspectons en interne. Envoyez votre dessin. Obtenez un devis. Obtenez une pièce qui s'adapte parfaitement.