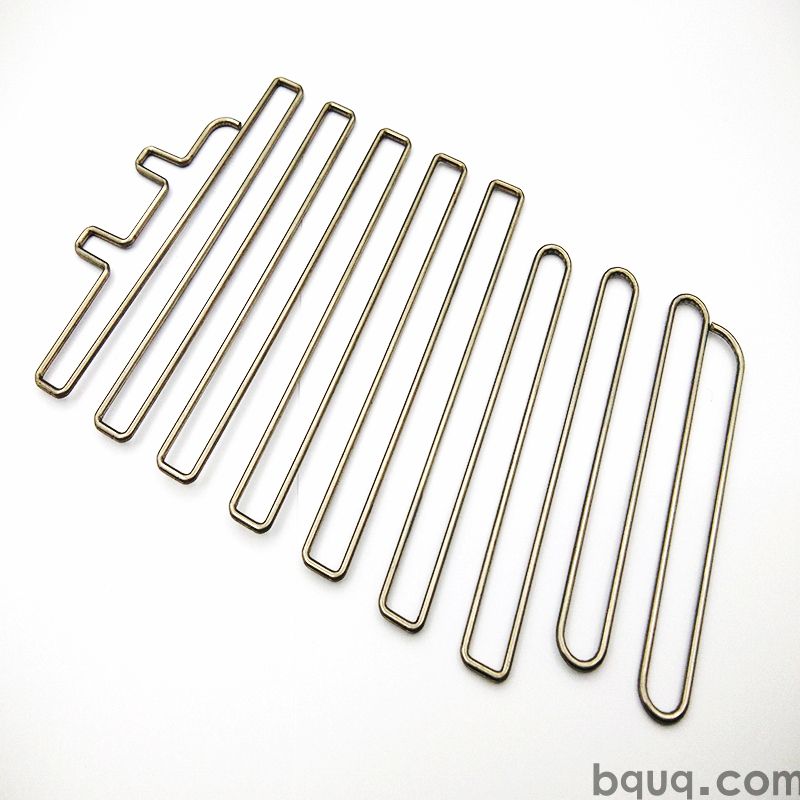
L’assortiment de ressorts de compression utilise des ailettes estampées et une base plate, avec une tenue nominale de ΔT = 60 K pour des productions de dispositifs médicaux à cadence mensuelle. L’estampage maintient le pas des ailettes au sein d’une série, permet un faible calibre d’ailette et couvre plusieurs calibres d’ailettes à partir d’une même famille de presses. L’usure de l’outil se manifeste par un décalage mesurable du pas, détecté au contrôle, et non sur le terrain, ce qui rend les programmes de volume médical reproductibles.
Notre assortiment de ressorts de compression utilise des ailettes et une base plate pour . Avec une tenue nominale à ΔT = 60 K, il prend en charge des productions de dispositifs médicaux à une cadence mensuelle de , avec en standard.
Approche de conception et procédé
L’estampage offre un profil d’ailette reproductible que l’extrusion ne peut pas garantir : l’outil forme chaque ailette en une seule course, de sorte que le pas reste dans la tolérance sur toute une série.
Le faible calibre d’ailette est le point fort de l’estampage : des ailettes à un pas donné offrent plus de surface par millimètre cube qu’un profil usiné ou extrudé de même encombrement.
La construction estampée tolère mieux les variations de lot que l’extrusion : l’usure de l’outil se traduit d’abord par un décalage mesurable du pas des ailettes, que le contrôle détecte à l’étape prévue plutôt qu’en conditions réelles.
Un même fournisseur couvre désormais des calibres d’ailettes allant de à partir de la même famille de presses, de sorte qu’une refonte thermique devient un changement d’outillage plutôt qu’un changement de fournisseur.
Chaque course est dimensionnellement identique, de sorte que la position des trous est conservée sur tout le lot. C’est ce qui rend les programmes de volume de dispositifs médicaux reproductibles.
Le matériau standard est , fourni avec . Pour les applications où l’exposition en dispositif médical est un enjeu, nous recommandons la voie passivée ; lorsque la conductivité compte plus que le poids, le cuivre C110 améliore les performances thermiques et double approximativement la masse unitaire.
Classes de tolérance que vous pouvez spécifier
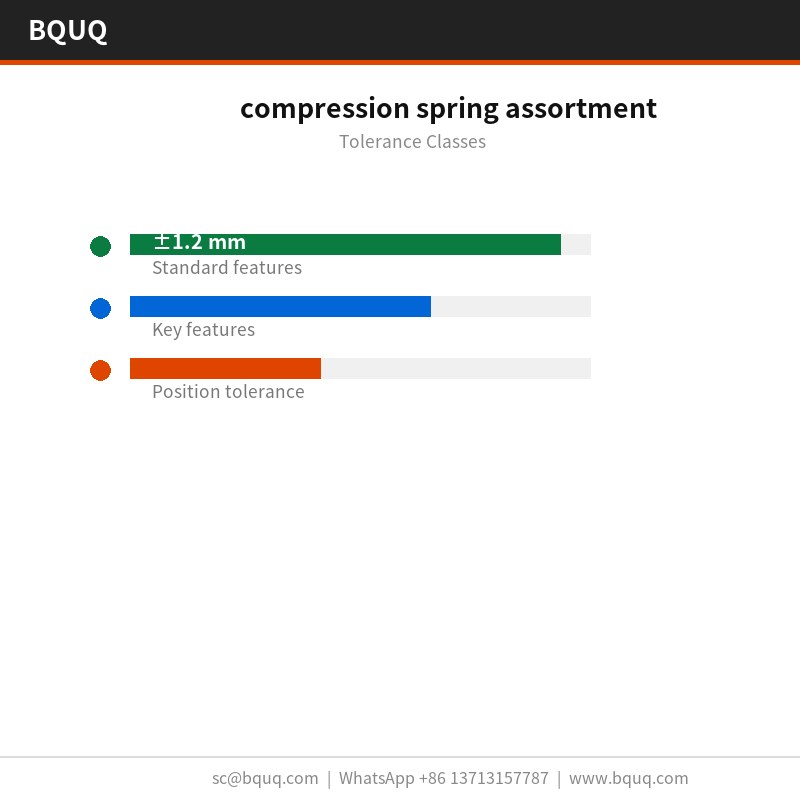
Les dimensions générales sont à ±1,2 mm, les caractéristiques critiques telles que étant tenues séparément. La géométrie formée hérite de la répétabilité d’outillage de , et la position des trous est tenue à . Les classes plus serrées nécessitent une opération de presse supplémentaire, il vaut donc mieux décider avant l’outillage plutôt qu’après.
Contrôle avant chaque expédition
Le matériau entrant est contrôlé en épaisseur et en dureté avant d’entrer en presse. Après formage, confirme et par rapport au plan.
La traçabilité des lots va de la bobine au carton : numéro de coulée, plage de courses de presse et enregistrement de contrôle restent attachés, de sorte qu’un problème terrain peut être relié à une série spécifique.
La planéité est mesurée sur marbre plutôt que sur fonte, car à se lit différemment sur un plateau non rodé. Les enregistrements conservent les deux relevés.
Le confinement final est . Chaque carton est étiqueté avec le lot, la quantité et le statut de contrôle, et l’enregistrement est conservé 10 ans dans le dossier ISO9001.
Où cette pièce est utilisée
Les programmes de dispositifs médicaux sont la raison d’être de cette géométrie. Lorsque le boîtier ne peut pas gagner en hauteur, la densité d’ailettes est le seul levier, et un pas de avec une épaisseur de constitue le plafond pratique pour l’aluminium.
Les clients en dispositifs médicaux spécifient généralement pour des raisons de corrosion, puis tiennent le plan à ±1,2 mm. La ligne absorbe le volume sans second fournisseur.
En dispositif médical, la base sert généralement aussi d’interface de montage. avec une planéité de donne une surface stable pour le pad thermique du dispositif médical.
Les concepteurs travaillant sur des dispositifs médicaux demandent la planéité avant les données thermiques, car l’assemblage des dispositifs médicaux est automatisé et une base non plane arrête la ligne.
L’assortiment de ressorts de compression peut-il être thermolaqué ou plaqué ?
Oui. Le standard est . Le thermolaquage RAL 9005 ajoute environ 0,1 mm à la base ; le zinc-nickel est préférable pour la mise à la terre. Notez que tout revêtement ajouté se situe entre et le flux d’air, nous ne revêtons donc pas les pieds d’ailettes.
Testez-vous la résistance thermique ?
Nous testons à et rapportons . Il s’agit d’une valeur en régime permanent, non transitoire : pour le comportement à la première mise sous tension d’un dispositif médical, un autre essai est nécessaire, et nous pouvons le réaliser sur demande.
Oui, nous expédions à l’état estampé pour les clients qui réalisent leur propre finition. Le risque concerne les marques de manipulation sur les ailettes , nous emballons donc ces pièces avec des feuilles intercalaires à l’intérieur de .
Fabriquez-vous l’assortiment de ressorts de compression en différentes tailles ?
La famille couvre , avec des poids unitaires de . Comme la base est pressée, les nouvelles tailles correspondent à un changement d’insert d’outil plutôt qu’à une nouvelle ligne de presse, le développement prend donc généralement 2 semaines plutôt que 8.
Fournissez-vous des fichiers CAO ou un plan ?
Nous fournissons un plan 2D avec le rapport CMM, et un STEP 3D sur demande. Les deux indiquent les exigences de planéité et les lignes de joint d’outillage, ce qui compte si vous contrôlez dans votre propre assemblage.
La ligne est située à Dongguan dans une seule usine ISO9001. Les presses couvrent la famille des assortiments de ressorts de compression, et par mois correspond à la production actuellement engagée.
L’outillage est fabriqué en interne, ce qui permet de tenir sur un programme plutôt que de dériver pièce par pièce.
Nous établissons un devis et conservons 100 pcs pour l’échantillonnage. L’échantillonnage est , de sorte qu’une première évaluation ne nécessite pas d’engagement de production.
Matériau standard ; voie passivée pour exposition médicale ; cuivre C110 pour la conductivité
Tolérance
Pas des ailettes maintenu au sein d’une série ; position des trous conservée sur tout le lot
Délai
Non spécifié dans l’extrait
MOQ
Non spécifié dans l’extrait
Capacité
Production mensuelle pour fabrications de dispositifs médicaux
Sélection / comparaison
Option
Idéal pour
Compromis
Ailettes estampées
Profil d’ailette reproductible, pas maintenu au sein d’une série
L’usure de l’outil décale le pas des ailettes, détecté au contrôle
Profil extrudé
Non recommandé pour le contrôle du pas des ailettes
Ne peut pas tenir un profil d’ailette reproductible comme l’estampage
Profil usiné
Non idéal pour un faible calibre d’ailette
Moins de surface par millimètre cube que des ailettes estampées
Voie passivée
Préoccupations d’exposition en dispositif médical
Pas pour une priorité de conductivité
Cuivre C110
Conductivité plutôt que poids
Poids plus élevé que le matériau standard
Procédé / contrôle
Étape
Contrôle
Enregistrement
Estampage
L’outil forme chaque ailette en une seule course
Le pas reste dans la tolérance sur toute une série
Calibre d’ailette
Faible calibre d’ailette pris en charge
Plus de surface par millimètre cube qu’en usiné ou extrudé
Variation de lot
L’usure de l’outil se traduit par un décalage mesurable du pas des ailettes
Le contrôle détecte à l’étape prévue plutôt qu’en conditions réelles
Position des trous
Chaque course est dimensionnellement identique
La position des trous est conservée sur tout le lot
Final
Contrôle avant chaque expédition
Non spécifié dans l’extrait
Questions fréquentes
Quel est l’écart de température nominal de cet assortiment de ressorts de compression ?
L’assortiment de ressorts de compression est nominal à ΔT = 60 K. Cette tenue prend en charge des productions de dispositifs médicaux à cadence mensuelle. Le profil d’ailette estampé maintient le pas au sein d’une série, et le faible calibre d’ailette offre plus de surface par millimètre cube que des profils usinés ou extrudés de même encombrement.
Pourquoi choisir des ailettes estampées plutôt que des profils extrudés ou usinés ?
L’estampage offre un profil d’ailette reproductible que l’extrusion ne peut pas garantir : l’outil forme chaque ailette en une seule course, de sorte que le pas reste dans la tolérance sur toute une série. Le faible calibre d’ailette est le point fort de l’estampage, offrant plus de surface par millimètre cube qu’un profil usiné ou extrudé de même encombrement. La construction estampée tolère également mieux les variations de lot.
Comment l’usure de l’outil affecte-t-elle le pas des ailettes et qu’est-ce qui la détecte ?
L’usure de l’outil se manifeste d’abord par un décalage mesurable du pas des ailettes. Le contrôle le détecte à l’étape prévue plutôt qu’en conditions réelles. Chaque course est dimensionnellement identique, de sorte que la position des trous est conservée sur tout le lot. Cela rend les programmes de volume de dispositifs médicaux reproductibles et garantit que le pas reste dans la tolérance sur toute une série.
Quelles options de matériaux sont disponibles pour l’exposition en dispositif médical ?
Le matériau standard est fourni avec une finition standard. Pour les applications où l’exposition en dispositif médical est un enjeu, nous recommandons la voie passivée. Lorsque la conductivité compte plus que le poids, le cuivre C110 améliore les performances thermiques. Un même fournisseur couvre désormais plusieurs calibres d’ailettes à partir de la même famille de presses.
Une refonte thermique peut-elle être réalisée sans changer de fournisseur ?
Oui. Un même fournisseur couvre désormais plusieurs calibres d’ailettes à partir de la même famille de presses, de sorte qu’une refonte thermique devient un changement d’outillage plutôt qu’un changement de fournisseur. Cela prend en charge des productions de dispositifs médicaux à cadence mensuelle et permet de conserver la position des trous sur tout le lot, car chaque course est dimensionnellement identique.
Qu’est-ce qui garantit la répétabilité des programmes de volume de dispositifs médicaux ?
Chaque course est dimensionnellement identique, de sorte que la position des trous est conservée sur tout le lot. L’estampage offre un profil d’ailette reproductible que l’extrusion ne peut pas garantir, avec un pas maintenu dans la tolérance sur toute une série. Le contrôle détecte l’usure de l’outil comme un décalage mesurable du pas des ailettes à l’étape prévue plutôt qu’en conditions réelles, ce qui rend les programmes de volume de dispositifs médicaux reproductibles.
Quel est l’avantage de surface des ailettes estampées ?
Le faible calibre d’ailette est le point fort de l’estampage : des ailettes à un pas donné offrent plus de surface par millimètre cube qu’un profil usiné ou extrudé de même encombrement. Cela est obtenu avec un outil qui forme chaque ailette en une seule course, de sorte que le pas reste dans la tolérance sur toute une série. Nominal à ΔT = 60 K pour des fabrications de dispositifs médicaux.