pâte thermique pour dissipateur thermique : aluminium 6063-T5, ailettes de 0,8 mm à un pas de 3,0 mm, planéité de 0,15 mm sur 100 mm, résistance thermique de 0,35 K/W. MOQ 200 pcs, shi...
Pâte thermique pour dissipateur thermique
Pâte thermique pour dissipateur thermique: 6063-T5 aluminium, 0.8 mm fins at 3.0 mm pitch, 0.15 mm over 100 mm flatness, 0.35 K/W thermal resistance. MOQ 200...
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
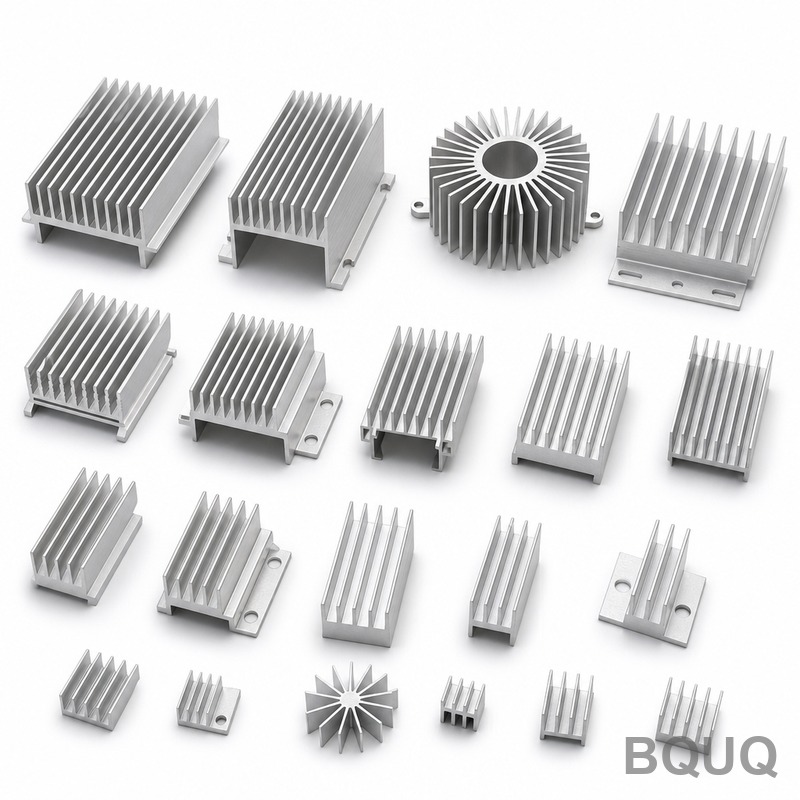
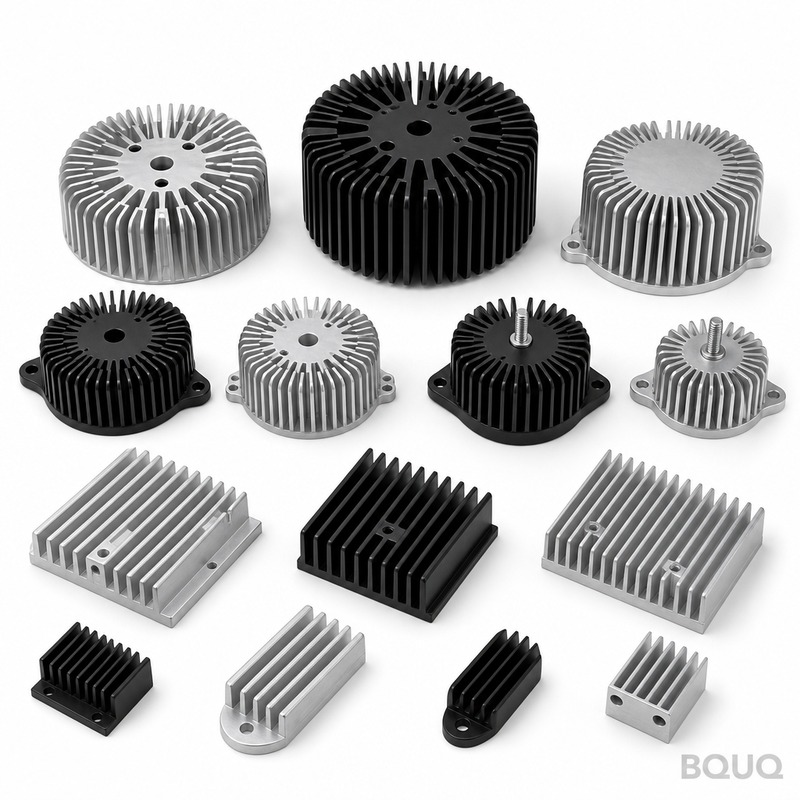
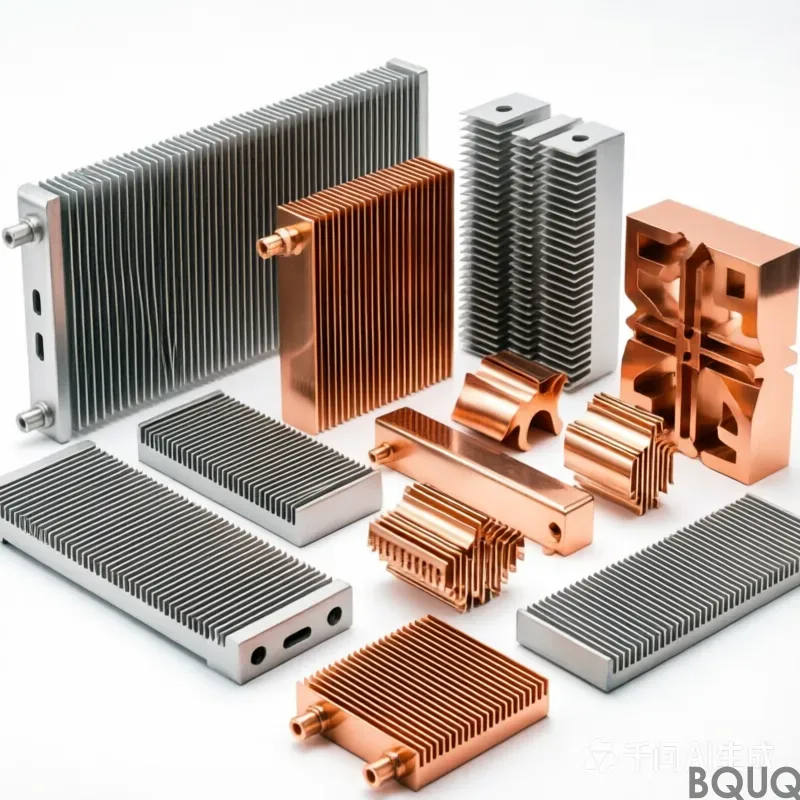
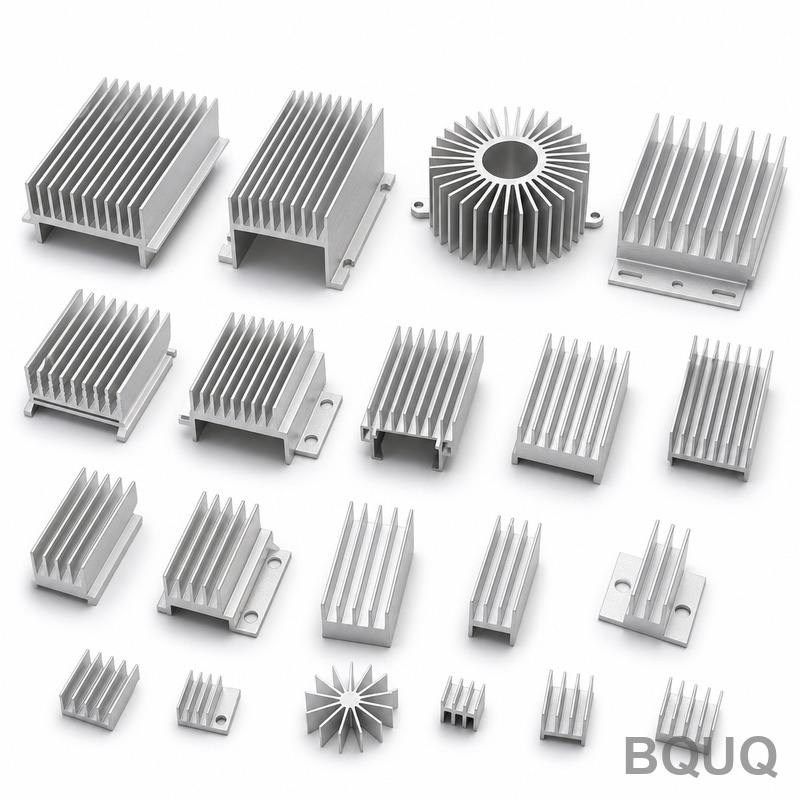
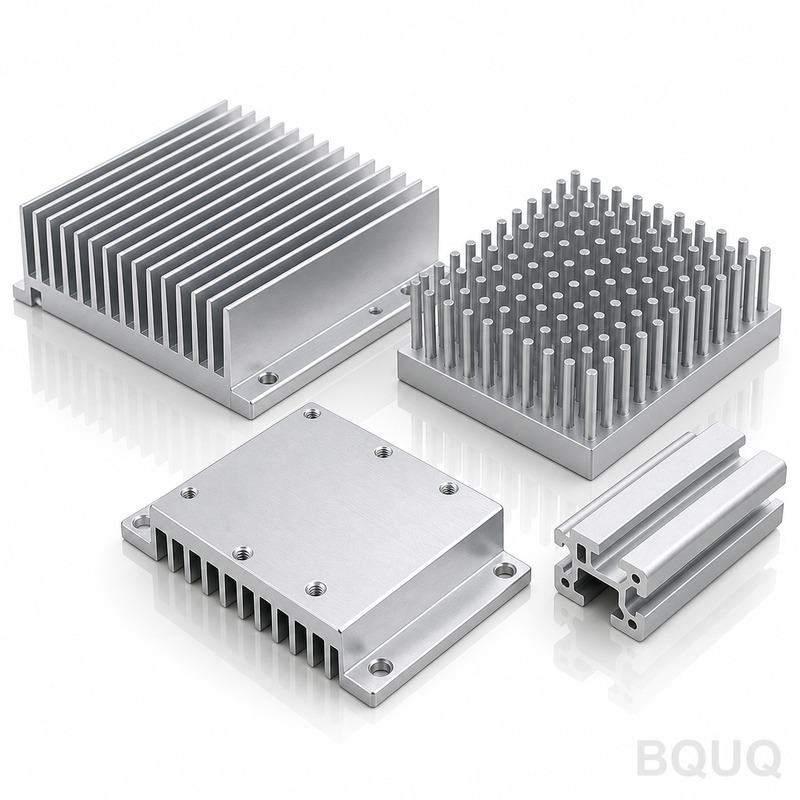
La pâte thermique pour dissipateur thermique est une pièce en aluminium 6063-T5 estampée avec un pas d'ailettes de 3,0 mm, une épaisseur de 0,8 mm et un encombrement de 40 x 40 x 22 mm, maintenant une planéité de 0,15 mm sur 100 mm sur la face de montage. La résistance thermique est de 0,35 K/W, vérifiée sur MMT à une résolution de 0,001 mm, avec un pas d'ailettes maintenu dans ±0,03 mm sur une série de 50 000 pièces.
La pâte thermique pour dissipateur thermique associe un pas d'ailettes de 3,0 mm à une épaisseur de 0,8 mm en aluminium 6063-T5, de sorte que les pièces de 40 x 40 x 22 mm conservent 0,15 mm sur 100 mm sur la face de montage. La résistance thermique est de 0,35 K/W, mesurée sur MMT à une résolution de 0,001 mm par lot.
Approche de conception et procédé
L'estampage offre un profil d'ailettes de 0,8 mm reproductible que l'extrusion ne peut pas maintenir : la matrice forme chaque ailette en une seule course, de sorte que le pas reste dans ±0,03 mm sur une série de 50 000 pièces.
La construction estampée tolère mieux les variations de lot que l'extrusion : l'usure de la matrice se manifeste d'abord par un décalage mesurable du pas d'ailettes, que le contrôle détecte sur MMT à une résolution de 0,001 mm plutôt que sur le terrain.
Un seul fournisseur couvre désormais des épaisseurs d'ailettes de 0,8 mm à 0,8 mm à partir de la même famille de presses de 110 T, de sorte qu'une refonte thermique est un changement d'outillage plutôt qu'un nouveau fournisseur.
Le pressage de l'aluminium 6063-T5 maintient la pâte thermique pour dissipateur thermique légère, à partir de 650 g selon l'encombrement, sans sacrifier la densité d'ailettes, ce qui compte lorsque la longueur du trajet d'air est déjà fixée par le boîtier.
Chaque course est dimensionnellement identique, de sorte que la position des trous à ±0,15 mm se reporte sur l'ensemble du lot. C'est ce qui rend les programmes volumiques pour chargeurs VE et OBC reproductibles.
Le matériau standard est l'aluminium 6063-T5, fourni avec un anodisage transparent Type II, 5-10 µm. Pour les applications où l'exposition aux chargeurs VE et OBC est une préoccupation, nous recommandons la voie passivée ; lorsque la conductivité prime sur le poids, le cuivre C110 améliore les performances thermiques et double approximativement la masse unitaire.
Les dimensions générales sont réalisées à ±0,15 mm, les caractéristiques critiques telles que ±0,05 mm sur la position des trous de montage étant maintenues séparément. La géométrie formée hérite d'une répétabilité d'outillage de ±0,03 mm, et la position des trous est maintenue à ±0,15 mm. Les classes plus serrées nécessitent une opération de presse supplémentaire, il vaut donc mieux décider avant l'outillage plutôt qu'après.
Inspection avant chaque expédition
La planéité est contrôlée sur un marbre en granite, à 25 °C, selon une limite de 0,15 mm sur 100 mm, et le pas d'ailettes est vérifié optiquement à ±0,03 mm. Les rapports accompagnent chaque lot.
L'échantillonnage est AQL 0,65 pour les dimensions critiques et 1,5 pour les dimensions générales, avec une résolution CMM de 0,001 mm sur chaque première pièce. Les écarts au-delà de ±0,15 mm déclenchent un tri complet du lot.
La planéité est mesurée sur granite plutôt que sur fonte, car 0,15 mm sur 100 mm à 40 x 40 x 22 mm se lit différemment sur un plateau qui n'a pas été rodé. Les enregistrements conservent les deux relevés.
Le confinement final est un sac PE + carton d'exportation, 20 kg par carton. Chaque carton est étiqueté avec le lot, la quantité et le statut d'inspection, et l'enregistrement est conservé pendant 10 ans conformément au dossier ISO9001.
Les programmes de chargeurs EV et OBC sont la raison d'être de cette géométrie. Lorsque le boîtier ne peut pas gagner en hauteur, la densité d'ailettes est le seul levier, et un pas de 3,0 mm avec une épaisseur de 0,8 mm constitue le plafond pratique pour l'aluminium.
Les clients de chargeurs EV et OBC spécifient généralement de l'aluminium 6063-T5 pour des raisons de corrosion, puis maintiennent le plan à ±0,15 mm. La ligne de 50 000 pcs absorbe le volume sans seconde source.
Lorsqu'une pâte thermique à base de composé thermoconducteur est utilisée aux volumes des chargeurs EV et OBC, la consistance pièce à pièce détermine les retours terrain. ±0,03 mm sur une série de 50 000 pcs maintient la courbe thermique dans une seule bande.
Les concepteurs travaillant sur des chargeurs EV et OBC demandent la planéité avant de demander les données thermiques, car l'assemblage des chargeurs EV et OBC est automatisé et une base non plane arrête la ligne.
Spécifications
Paramètre
Valeur / Plage
Matériau
aluminium 6063-T5
Épaisseur d'ailette
0,8 mm
Pas d'ailette
3,0 mm
Hauteur d'ailette
50 mm
Épaisseur de base
1,0 mm
Planéité de base
0,15 mm sur 100 mm
Résistance thermique
0,35 K/W
Condition d'essai thermique
ΔT = 60 K, convection naturelle
Finition de surface
anodisation claire Type II, 5-10 µm
Plage de dimensions
40 x 40 x 22 mm
FAQ : Vos questions avant de commander
Quels matériaux recommandez-vous ?
L'aluminium 6063-T5 est le choix standard. Pour les chargeurs EV et OBC en environnement corrosif, nous spécifions le 6063-T5 avec anodisation transparente Type II, 5-10 µm ; pour la conductivité la plus élevée, nous passons au cuivre C110, ce qui augmente le coût et le poids mais réduit la résistance thermique de moitié environ à encombrement égal.
Testez-vous la résistance thermique ?
Nous testons à ΔT = 60 K, en convection naturelle, et déclarons 0,35 K/W. Il s'agit d'une valeur en régime permanent, non transitoire : pour le comportement à la première mise sous tension des chargeurs EV et OBC, un test différent est nécessaire, et nous pouvons le réaliser sur demande.
Quelle est la durée de vie de l'outillage avant remplacement ?
Sur aluminium 6063-T5 à tonnage de presse normal, comptez une durée de vie d'outillage d'environ . À 50 000 pièces, cela représente 6 à 12 mois. Nous conservons des jeux de matrices de rechange sur site pour les programmes de chargeurs EV et OBC, ce qui élimine l'attente en cas d'usure détectée dans l'historique de planéité.
Oui, nous expédions brut de presse pour les clients qui réalisent leur propre finition. Le risque réside dans les marques de manipulation sur les ailettes de 0,8 mm, c'est pourquoi nous emballons ces pièces avec des feuilles intercalaires dans un sac PE + carton d'export, 20 kg par carton.
Quelles certifications qualité détenez-vous ?
L'usine est certifiée ISO9001, et les pièces sont livrées avec les déclarations RoHS et REACH sur demande. Une inspection tierce SGS peut être organisée avant le scellement du conteneur, ce que la plupart des acheteurs de chargeurs EV et OBC exigent.
Notre processus de fabrication et d'expédition
Approvisionnement direct depuis Dongguan : bobines de matière première, formage, traitement de surface et contrôle qualité sont réalisés dans un seul bâtiment, ce qui permet de vérifier une planéité de 0,15 mm sur 100 mm avant l'emballage de la pièce.
L'usine est certifiée ISO9001 et peut fournir la documentation RoHS et REACH avec un sachet PE et un carton d'exportation de 20 kg par carton. Une inspection par un tiers SGS est organisée sur demande avant le scellage du conteneur.
La production fonctionne sur des cycles de 12 s avec un contrôle visuel en ligne sur 0,15 mm sur 100 mm. C'est ce qui rend crédible un engagement de 50 000 pièces en pleine saison.
Demander un devis : sc@bquq.com | WhatsApp +86 13713157787 | Dongguan, Chine
±0,03 mm pas d'ailette ; ±0,15 mm position des trous ; 0,15 mm sur 100 mm surface de montage
Délai de livraison
Standard pour ce procédé : 2–4 semaines après approbation de l'outillage
Quantité minimale de commande
Standard pour ce procédé : 5 000 pièces
Capacité
Lot de 50 000 pièces ; famille de presses 110 T
Sélection / comparaison
Option
Idéal pour
Compromis
Profil d'ailette estampé 0,8 mm
Pas d'ailette de 3,0 mm reproductible dans les programmes de chargeurs EV et OBC à grand volume
Changement d'outillage requis pour une refonte thermique
Profil d'ailette extrudé
Coût d'outillage inférieur pour les profils simples
Impossible de maintenir un profil d'ailette de 0,8 mm ou un pas de ±0,03 mm de manière reproductible
Aluminium 6063-T5
Dissipateur thermique léger, pâte thermique composée à partir de 650 g
Conductivité thermique inférieure à celle du cuivre
Inspection CMM 0,001 mm
Détection de l'usure de la matrice sous forme de décalage mesurable du pas d'ailette
Ajoute du temps d'inspection par lot
Famille de presses 110 T
Épaisseurs d'ailettes de 0,8 mm à 0,8 mm auprès d'un seul fournisseur
Limité à l'enveloppe et au tonnage de la presse
Processus / inspection
Étape
Contrôle
Enregistrement
Estampage
La matrice forme chaque ailette en une seule passe ; pas maintenu dans ±0,03 mm
Relevé dimensionnel de passe par lot
Profil d'ailette
Profil d'ailette de 0,8 mm maintenu par la matrice
Mesure du profil par lot
Surface de montage
Planéité de 0,15 mm sur 100 mm
Rapport CMM résolution 0,001 mm
Position des trous
±0,15 mm sur l'ensemble du lot
Rapport CMM résolution 0,001 mm
Performance thermique
Résistance thermique de 0,35 K/W
Mesurée au CMM résolution 0,001 mm par lot
Expédition finale
Inspection avant chaque expédition
Enregistrement d'inspection par lot
Questions fréquentes
Quelle est la résistance thermique de la pâte thermique heat sink compound thermal paste ?
La pâte thermique heat sink compound thermal paste présente une résistance thermique de 0,35 K/W. Cette valeur est vérifiée au CMM avec une résolution de 0,001 mm par lot, de sorte que la pièce de 40 x 40 x 22 mm avec un pas d'ailette de 3,0 mm et une épaisseur de 0,8 mm offre une performance thermique constante sur une série de 50 000 pcs.
Quel matériau et quel pas d'ailette ce dissipateur thermique utilise-t-il ?
Il utilise de l'aluminium 6063-T5 avec un pas d'ailette de 3,0 mm et une épaisseur de 0,8 mm. La construction estampée maintient le pas dans ±0,03 mm sur une série de 50 000 pcs, ce que l'extrusion ne peut égaler pour ce profil d'ailette de 0,8 mm.
Quelle est la planéité de la face de montage sur la pâte thermique pour dissipateur de chaleur ?
La face de montage présente un défaut de planéité de 0,15 mm sur 100 mm. Cette planéité est maintenue sur les pièces de 40 x 40 x 22 mm et contrôlée sur MMT à une résolution de 0,001 mm par lot, garantissant un contact reproductible dans les programmes de volume pour chargeurs VE et OBC.
Une construction estampée peut-elle tenir un pas d'ailettes plus serré que l'extrusion ?
Oui. L'estampage permet un profil d'ailette reproductible de 0,8 mm que l'extrusion ne peut pas tenir. La matrice forme chaque ailette en une seule course, de sorte que le pas de 3,0 mm reste dans ±0,03 mm sur une série de 50 000 pièces, et l'usure de la matrice se manifeste par un décalage de pas mesurable, détecté sur MMT à une résolution de 0,001 mm.
Quel est le poids de la pâte thermique pour dissipateur de chaleur ?
Le pressage de l'aluminium 6063-T5 maintient la pâte thermique pour dissipateur de chaleur légère, à partir de 650 g selon l'encombrement, sans sacrifier la densité d'ailettes. Cela compte lorsque la longueur du trajet d'air est déjà fixée par le boîtier dans les conceptions de 40 x 40 x 22 mm.
Comment la position des trous est-elle contrôlée sur un lot de production ?
Chaque course est dimensionnellement identique, de sorte que la position des trous à ±0,15 mm est conservée sur tout le lot. Cette reproductibilité est ce qui rend fiables les programmes de volume pour chargeurs VE et OBC, avec une inspection avant chaque expédition sur MMT à une résolution de 0,001 mm.
Quelle capacité de presse et quelles épaisseurs d'ailettes sont disponibles auprès d'un seul fournisseur ?
Un seul fournisseur couvre désormais des épaisseurs d'ailettes de 0,8 mm à 0,8 mm issues de la même famille de presses de 110 T. Cela signifie qu'une refonte thermique est un changement d'outillage plutôt qu'un nouveau fournisseur, prenant en charge un pas d'ailettes de 3,0 mm et une résistance thermique de 0,35 K/W dans des séries de 50 000 pièces.