Pièces usinées de précision pour équipements industriels: Stainless 303 / 304 / 316L, fins at pitch, flatness, thermal resistance. MOQ 10 pcs, ships in 7...
Pièces usinées de précision pour équipements industriels
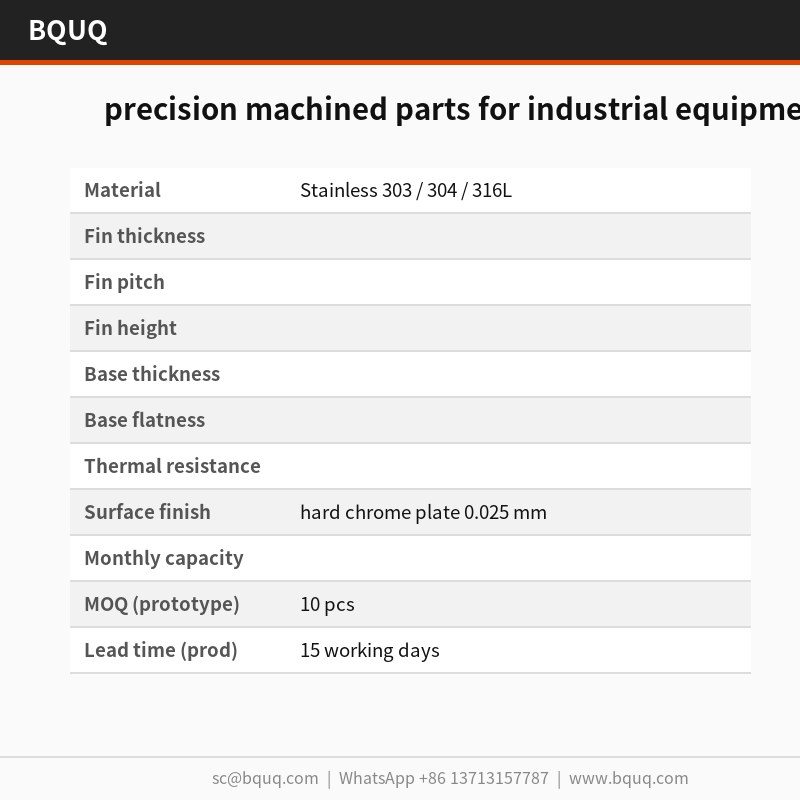
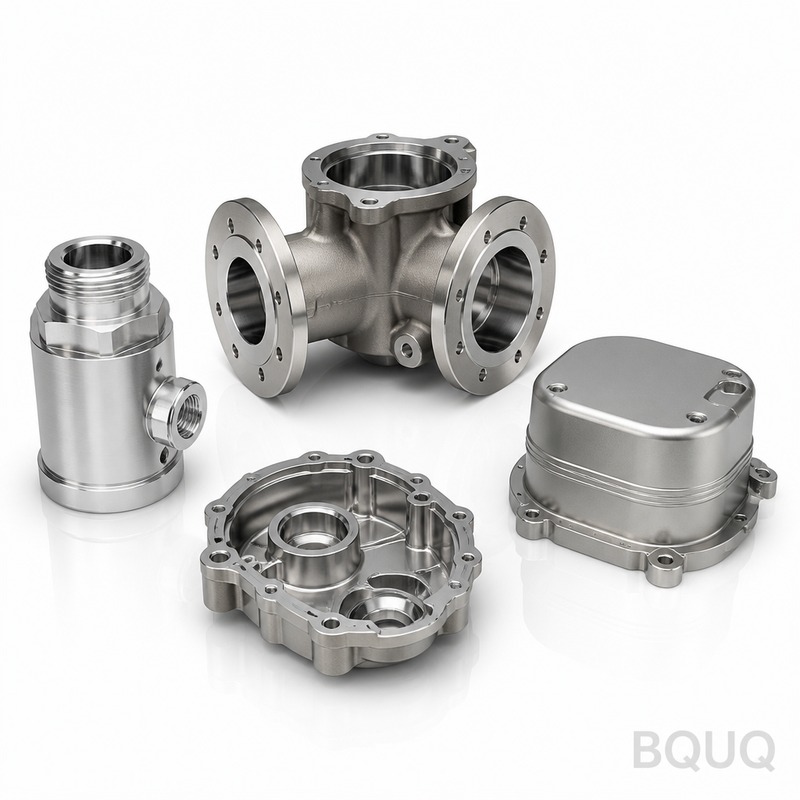
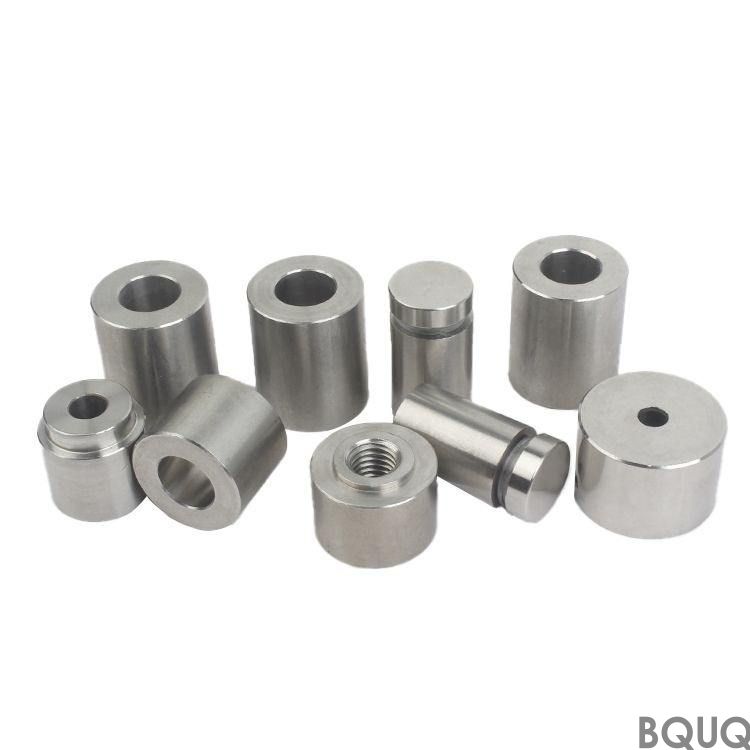
Pièces usinées de précision pour équipements industriels: Stainless 303 / 304 / 316L, fins at pitch, flatness, thermal resistance. MOQ 10 pcs, ships in 7...
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Les pièces usinées de précision pour équipements industriels en inox 303 / 304 / 316L offrent une résistance thermique avec des ailettes à pas constant et une base vérifiée plane avant expédition. Le chromage dur de 0,025 mm est appliqué après formage, protégeant les pieds d'ailettes. La construction estampée maintient le pas d'ailettes sur l'ensemble des lots, de sorte que la position des trous est conservée d'un lot à l'autre pour des programmes aéronautiques répétables en grande série.
Conçues pour l'aéronautique, les pièces usinées de précision pour équipements industriels en inox 303 / 304 / 316L atteignent la résistance thermique requise. Les ailettes mesurent au pas indiqué ; la base est vérifiée plane selon la tolérance avant expédition.
Approche de conception et procédé
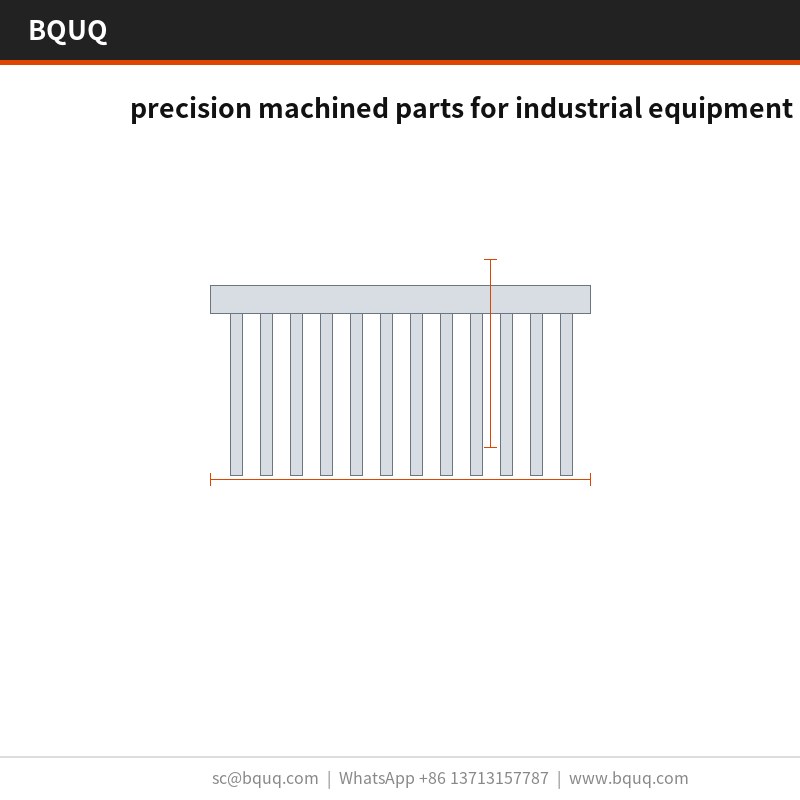
La faible épaisseur d'ailette est le terrain de prédilection de l'estampage : des ailettes à pas serré offrent plus de surface par millimètre cube qu'un profil usiné ou extrudé de même encombrement.
La construction estampée tolère mieux les variations de lot que l'extrusion : l'usure de la matrice se manifeste d'abord par un décalage mesurable du pas d'ailettes, que le contrôle détecte au moment de l'inspection plutôt qu'en service.
Un seul fournisseur couvre désormais plusieurs épaisseurs d'ailettes à partir de la même famille de presses, de sorte qu'une refonte thermique se traduit par un changement d'outillage plutôt que par un nouveau fournisseur.
Chaque course est dimensionnellement identique, de sorte que la position des trous est conservée sur tout le lot. C'est ce qui rend les programmes aéronautiques en grande série répétables.
La finition par chromage dur de 0,025 mm est appliquée après formage, de sorte que la protection contre la corrosion n'est pas entaillée au niveau des pieds d'ailettes comme c'est le cas sur les solutions usinées.
Le matériau standard est l'inox 303 / 304 / 316L, fourni avec chromage dur de 0,025 mm. Pour les applications où l'exposition aéronautique est un critère, nous recommandons la voie de passivation ; lorsque la conductivité prime sur le poids, le cuivre C110 améliore la performance thermique et double approximativement la masse unitaire.
Classes de tolérance que vous pouvez spécifier
Les dimensions générales sont tenues selon les tolérances standard, les caractéristiques critiques telles que celles indiquées étant tenues séparément. La géométrie formée hérite d'une répétabilité d'outillage définie, et la position des trous est maintenue selon la tolérance spécifiée. Les classes plus serrées nécessitent une opération de presse supplémentaire ; il est donc préférable de décider avant la fabrication de l'outillage plutôt qu'après.
Contrôle avant chaque expédition
La planéité est vérifiée sur un marbre selon une limite définie, et le pas d'ailettes est contrôlé optiquement. Les rapports accompagnent chaque lot.
L'échantillonnage est AQL 0,65 pour les dimensions critiques et 1,5 pour les dimensions générales, avec contrôle sur chaque premier article. Les écarts au-delà de la limite déclenchent un tri complet du lot.
Nous inspectons les extrémités d'ailettes pour détecter les bavures et fissures après formage, car l'estampage peut fendre un pied sans modifier aucune cote du plan. La limite de bavure est définie par pièce.
Le confinement final est assuré. Chaque carton est étiqueté avec le lot, la quantité et le statut d'inspection, et l'enregistrement est conservé 10 ans dans le dossier ISO9001.
Applications de cette pièce
En aéronautique, la résistance thermique nominale détermine le besoin de débit d'air résiduel du boîtier. Aux températures de jonction aéronautiques, des ailettes à pas serré maintiennent le delta-T dans le budget du capteur.
Pour les ensembles aéronautiques, la face de montage compte autant que la performance thermique : elle détermine si le matériau d'interface thermique s'étale uniformément ou s'accumule à une extrémité.
Lorsqu'une pièce usinée de précision pour équipements industriels est produite en volumes aéronautiques, la constance pièce à pièce détermine les retours terrain. Une tolérance maîtrisée sur un lot donné maintient la courbe thermique dans une seule bande.
En aéronautique, la base sert généralement aussi d'interface de montage. Une base plane offre une surface stable pour le pad thermique aéronautique.
Spécifications
Paramètre
Valeur / Plage
Matériau
Inox 303 / 304 / 316L
Finition de surface
chromage dur 0,025 mm
Plage de dimensions
Ø2 mm à Ø500 mm
MOQ (prototype)
10 pièces
MOQ (production)
1000 pièces
Délai (prototype)
72 heures
Délai (production)
15 jours ouvrés
FAQ : vos questions avant commande
Quels matériaux recommandez-vous ?
L'inox 303 / 304 / 316L est le choix standard. Pour l'aéronautique en environnement corrosif, nous spécifions le 6063-T5 avec chromage dur 0,025 mm ; pour la conductivité maximale, nous passons au cuivre C110, qui augmente le coût et le poids mais réduit la résistance thermique de moitié environ à encombrement égal.
Les pièces usinées de précision pour équipements industriels peuvent-elles être thermolaquées ou plaquées ?
Oui. Le standard est le chromage dur 0,025 mm. Le thermolaquage RAL 9005 ajoute environ 0,1 mm à la base ; le zinc-nickel est préférable pour la mise à la masse. Notez que tout revêtement ajouté s'interpose entre l'inox 303 / 304 / 316L et le flux d'air, c'est pourquoi nous ne revêtons pas les pieds d'ailettes.
Combien de temps dure l'outillage avant remplacement ?
Sur inox 303 / 304 / 316L à tonnage de presse normal, comptez une durée de vie d'outillage d'environ la valeur indiquée. À ce rythme, cela représente 6 à 12 mois. Nous conservons des jeux de matrices de rechange sur site pour les programmes aéronautiques, ce qui élimine l'attente si une usure apparaît dans le relevé de planéité.
Fabriquez-vous les pièces usinées de précision pour équipements industriels en différentes tailles ?
La gamme couvre Ø2 mm à Ø500 mm, avec des poids unitaires dans la plage indiquée. Comme la base est emboutie, les nouvelles tailles nécessitent un changement d'insert de matrice plutôt qu'une nouvelle ligne de presse, de sorte que le développement prend généralement 2 semaines au lieu de 8.
Pouvez-vous fournir les pièces usinées de précision pour équipements industriels pré-assemblées ?
Oui. Nous pouvons ajouter des clips, des vis ou un carénage de ventilateur sous forme d'ensemble en kit, les pièces étant ensachées et étiquetées par jeu. Cette pratique est courante dans les programmes aéronautiques et ajoute environ 3 jours ouvrés.
Notre processus de fabrication et d'expédition
Approvisionnement direct depuis Dongguan : bobines, formage, traitement de surface et contrôle ont lieu dans un seul bâtiment, de sorte que la planéité est vérifiée avant l'emballage de la pièce.
L'outillage est fabriqué en interne, ce qui permet de maintenir la tolérance sur toute la durée d'un programme plutôt que de dériver pièce après pièce.
La production fonctionne selon les cycles définis avec vision en ligne sur les caractéristiques clés. C'est ce qui rend crédible un engagement de délai en pleine saison.
Demander un devis : sc@bquq.com | WhatsApp +86 13713157787 | Dongguan, Chine
Pas d'ailettes et planéité de base vérifiés ; position des trous conservée sur tout le lot
Délai
Standard pour ce procédé : devis par projet, un changement d'outillage peut affecter le planning
MOQ
Standard pour ce procédé : production par lots, programmes aéronautiques en grande série
Capacité
La même famille de presses couvre plusieurs épaisseurs d'ailettes ; chaque course dimensionnellement identique
Sélection / comparaison
Option
Idéal pour
Compromis
Construction estampée
Surface élevée par millimètre cube avec ailettes à pas serré
L'usure de la matrice se traduit par un décalage mesurable du pas d'ailettes, détecté au contrôle
Profil usiné
Géométries simples et faibles volumes
La protection contre la corrosion peut être entaillée aux pieds d'ailettes après placage
Profil extrudé
Longueurs continues à section uniforme
Tolère moins les variations de lot que l'estampage ; une refonte nécessite un nouvel outillage
Chromage dur 0,025 mm
Protection contre la corrosion après formage
Appliqué après formage, les pieds d'ailettes restent protégés
Procédé / contrôle
Étape
Contrôle
Enregistrement
Formage
Chaque course dimensionnellement identique ; pas d'ailettes surveillé
Mesure du pas d'ailettes
Placage
Chromage dur 0,025 mm appliqué après formage
Relevé d'épaisseur de placage
Planéité de la base
Vérifiée plane avant expédition
Vérification de planéité
Position des trous
Conservée sur tout le lot
Rapport dimensionnel de lot
Contrôle final
Détecte le décalage d'usure de matrice au contrôle plutôt qu'en service
Inspection avant chaque expédition
Questions fréquentes
Quels matériaux sont utilisés pour les pièces usinées de précision pour équipements industriels ?
Le matériau standard est l'inox 303 / 304 / 316L, fourni avec chromage dur 0,025 mm. Cette combinaison atteint la résistance thermique requise et protège les pieds d'ailettes après formage. Le choix du matériau convient à l'exposition aéronautique et aux conditions de service des équipements industriels.
Comment le pas d'ailettes est-il contrôlé en production ?
La faible épaisseur d'ailette est le terrain de prédilection de l'estampage : des ailettes à pas serré offrent plus de surface par millimètre cube qu'un profil usiné ou extrudé de même encombrement. L'usure de la matrice se manifeste d'abord par un décalage mesurable du pas d'ailettes, que le contrôle détecte au moment de l'inspection plutôt qu'en service.
Quelle tolérance pouvez-vous tenir sur la planéité de la base et la position des trous ?
La base est vérifiée plane avant expédition. Chaque course est dimensionnellement identique, de sorte que la position des trous est conservée sur tout le lot. Le pas d'ailettes est mesuré comme paramètre de contrôle. Ces vérifications soutiennent des programmes aéronautiques en grande série répétables, sans défaillances en service.
Le chromage dur est-il appliqué avant ou après le formage ?
La finition par chromage dur de 0,025 mm est appliquée après formage, de sorte que la protection contre la corrosion n'est pas entaillée au niveau des pieds d'ailettes comme c'est le cas sur les solutions usinées. Cela préserve la protection au niveau de la géométrie critique des pieds d'ailettes.
Comment l'estampage se compare-t-il à l'extrusion pour les pièces à ailettes ?
La construction estampée tolère mieux les variations de lot que l'extrusion : l'usure de la matrice se manifeste d'abord par un décalage mesurable du pas d'ailettes, que le contrôle détecte. Un seul fournisseur couvre désormais plusieurs épaisseurs d'ailettes à partir de la même famille de presses, de sorte qu'une refonte thermique se traduit par un changement d'outillage plutôt que par un nouveau fournisseur.
Quel contrôle est effectué avant chaque expédition ?
L'inspection avant chaque expédition comprend la mesure du pas d'ailettes, la vérification de la planéité de la base et le contrôle de la position des trous. La base est vérifiée plane avant expédition. Ces enregistrements confirment que chaque course est dimensionnellement identique et que la position des trous est conservée sur tout le lot.
Pouvez-vous accompagner des programmes aéronautiques en grande série avec une qualité répétable ?
Oui. Chaque course est dimensionnellement identique, de sorte que la position des trous est conservée sur tout le lot. C'est ce qui rend les programmes aéronautiques en grande série répétables. La construction estampée avec chromage dur 0,025 mm et le contrôle avant chaque expédition soutiennent cette répétabilité.