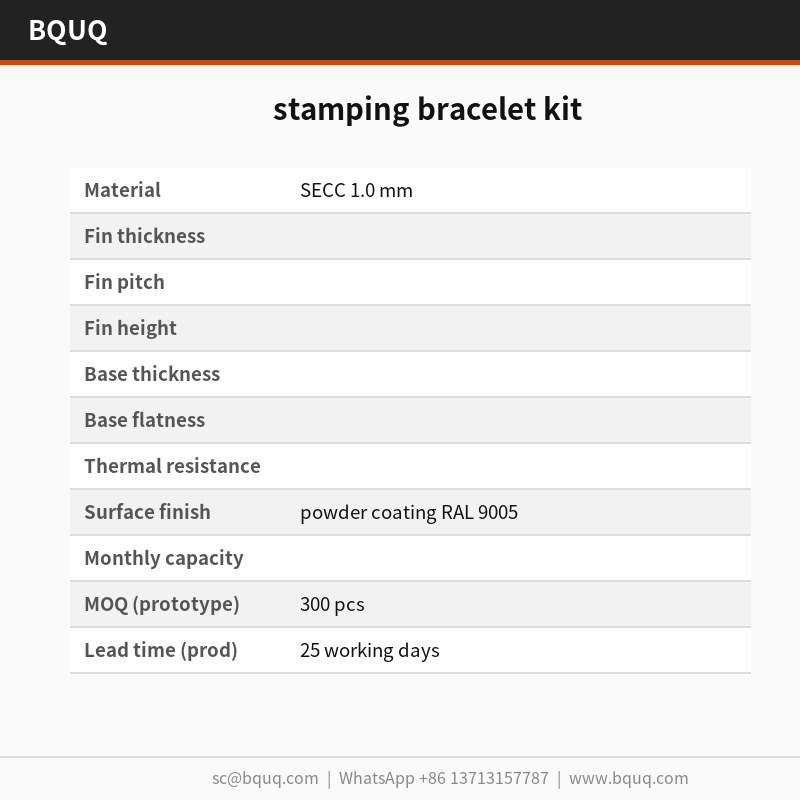
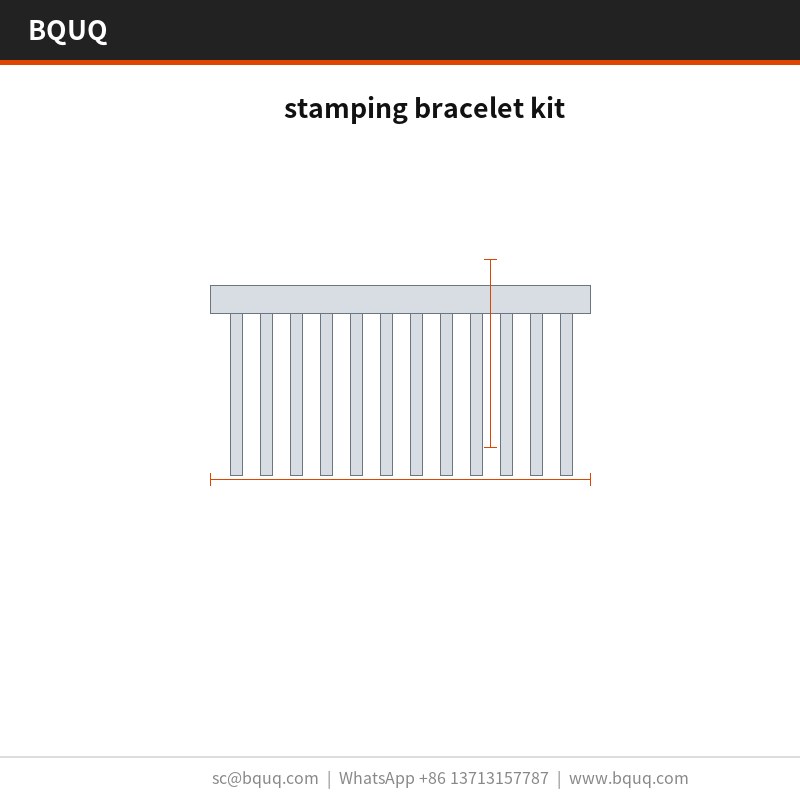
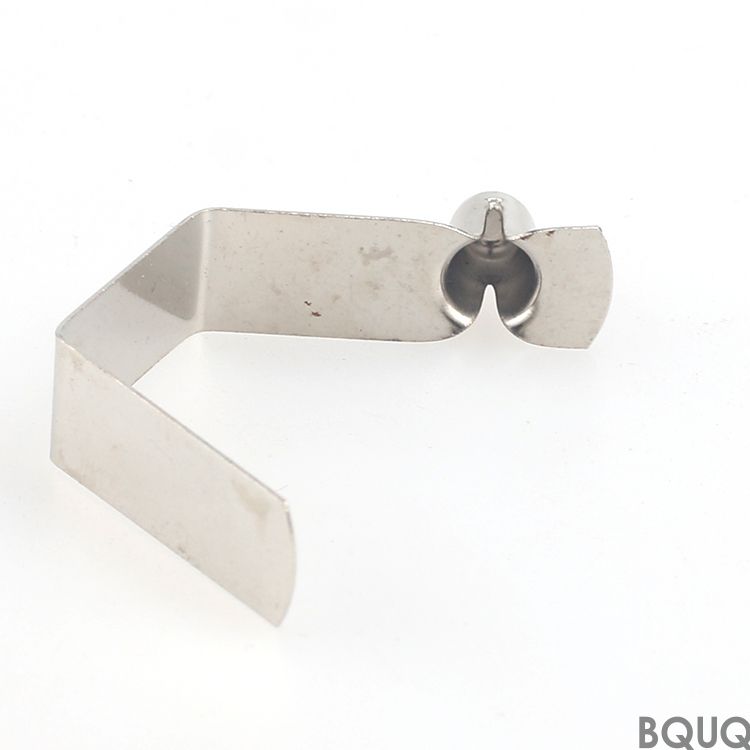
Ce kit de bracelet à estamper est un dissipateur thermique estampé en SECC 1,0 mm avec des ailettes au pas donné, offrant une performance thermique à ΔT = 60 K. La construction monobloc formée à la matrice maintient la planéité de la face de montage directement à la sortie de l'outil, conserve le pas des ailettes dans la tolérance sur toute la série et prend en charge le revêtement par poudre RAL 9005. Il convient aux programmes de volume d'équipements réseau où la répétabilité de la position des trous et la légèreté sont essentielles.
Ce kit de bracelet à estamper couvre en SECC 1,0 mm, avec des ailettes au pas donné. La performance thermique est atteinte à ΔT = 60 K, confirmée par essais, avec le revêtement par poudre RAL 9005 disponible.
L'estampage offre un profil d'ailette répétable que l'extrusion ne peut pas maintenir : la matrice forme chaque ailette en une seule course, de sorte que le pas reste dans la tolérance sur toute une série.
Comme la base et les ailettes sont pressées en une seule pièce, il n'y a aucun joint brasé susceptible de défaillir. La planéité de la face de montage est maintenue directement à la sortie de l'outil, ce qui assure un contact uniforme de l'interface thermique.
La construction estampée tolère mieux les variations de lot que l'extrusion : l'usure de la matrice se manifeste d'abord par un décalage mesurable du pas des ailettes, que le contrôle détecte en production plutôt que sur le terrain.
Le pressage du SECC 1,0 mm garde le kit de bracelet à estamper léger, à partir de selon l'encombrement, sans sacrifier la densité d'ailettes, ce qui compte lorsque la longueur du trajet d'air est déjà fixée par le boîtier.
Chaque course est dimensionnellement identique, de sorte que la position des trous est conservée sur tout le lot. C'est ce qui rend les programmes de volume d'équipements réseau répétables.
Le matériau standard est le SECC 1,0 mm, fourni avec revêtement par poudre RAL 9005. Pour les applications où l'exposition des équipements réseau est préoccupante, nous recommandons la voie passivée ; lorsque la conductivité compte plus que le poids, le cuivre C110 améliore la performance thermique et double environ la masse unitaire.
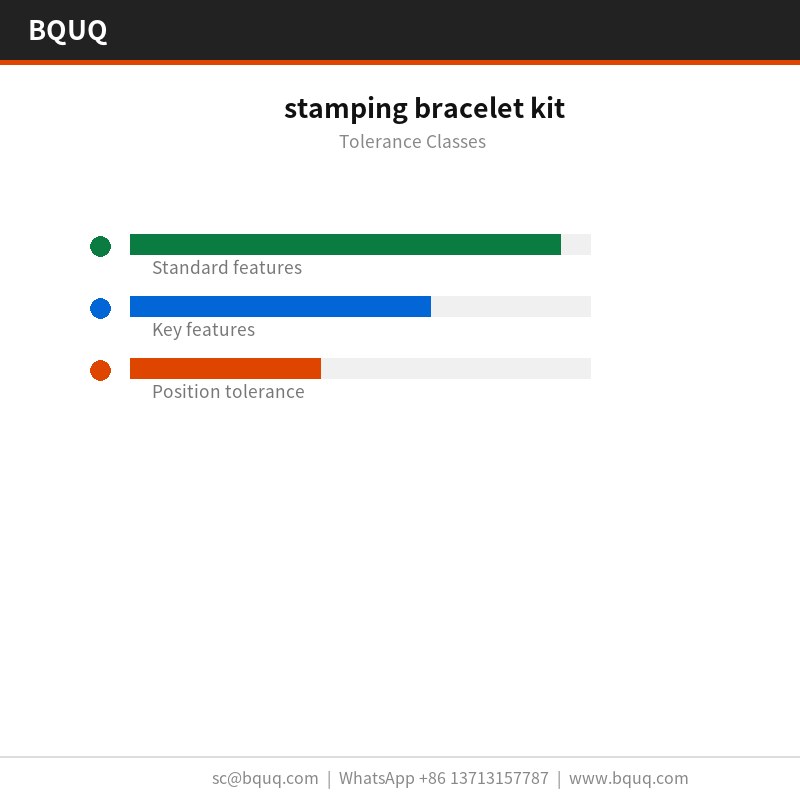
Classes de tolérance que vous pouvez spécifier
Les dimensions générales sont conformes à , avec des caractéristiques critiques telles que tenues séparément. La géométrie formée hérite d'une répétabilité d'outillage de , et la position des trous est tenue à . Les classes plus serrées nécessitent une opération de presse supplémentaire, il vaut donc mieux décider avant l'outillage plutôt qu'après.
Contrôle avant chaque expédition
La planéité est vérifiée sur un contre une limite de , et le pas des ailettes est vérifié optiquement à . Les rapports accompagnent chaque lot.
Le SECC 1,0 mm entrant est contrôlé en épaisseur et en dureté avant d'entrer dans la presse. Après formage, confirme et par rapport au plan.
L'échantillonnage est AQL 0,65 pour les dimensions critiques et 1,5 pour les dimensions générales, avec sur chaque premier article. Les écarts au-delà de déclenchent un tri complet du lot.
Nous inspectons les pointes d'ailettes pour les bavures et les fissures après formage, car l'estampage peut fendre une racine sans décaler aucune dimension du plan. La limite de bavure est fixée par pièce.
Où cette pièce est utilisée
Pour les ensembles d'équipements réseau, la face de montage compte autant que la performance thermique : elle détermine si le matériau d'interface thermique s'étale uniformément ou s'accumule à une extrémité.
Les concepteurs travaillant sur des équipements réseau demandent la planéité avant les données thermiques, car l'assemblage des équipements réseau est automatisé et une base non plane arrête la ligne.
Les conceptions d'équipements réseau utilisent souvent un trajet d'air forcé à 2,0 m/s. à signifie que l'équipement réseau peut tenir sa cible avec une puissance de ventilateur inférieure à la limite acoustique.
Pour les prototypes d'équipements réseau, couvre la revue de plan et le premier article. Les lots de production passent à 25 jours ouvrés une fois la capacité de signée.
Pouvez-vous personnaliser le kit de bracelet à estamper pour notre application ?
Oui. Envoyez un plan ou un échantillon et nous retournons une note DFM sous 3 jours ouvrés. La plupart des personnalisations pour équipements réseau modifient , ou le motif de perçage, et ces trois éléments sont des modifications d'outillage sur la presse existante plutôt qu'une nouvelle machine.
Quel est le délai pour le kit de bracelet à estamper ?
Le prototype est de à partir de l'approbation du plan ; la production est de 25 jours ouvrés après signature du premier article. L'outillage pour une nouvelle pièce prend 20 jours ouvrés. Nous chiffrons , et le fret maritime vers l'Europe prend environ 25 à 30 jours après réservation.
Les dimensions générales sont conformes à ; les dimensions critiques telles que sont tenues séparément. Les caractéristiques formées héritent d'une répétabilité d'outillage de . Si votre plan exige plus serré, indiquez-le-nous avant l'outillage afin que nous puissions prévoir l'opération de presse supplémentaire.
Fabriquez-vous le kit de bracelet à estamper en différentes tailles ?
La famille couvre , avec des poids unitaires de . Comme la base est pressée, les nouvelles tailles nécessitent un changement d'insert de matrice plutôt qu'une nouvelle ligne de presse, le développement prend donc généralement 2 semaines plutôt que 8.
Pouvez-vous fournir le kit de bracelet à estamper pré-assemblé ?
Oui. Nous pouvons ajouter des clips, des vis ou un carénage de ventilateur sous forme d'ensemble en kit, les pièces étant ensachées et étiquetées par ensemble. C'est courant dans les programmes d'équipements réseau et cela ajoute environ 3 jours ouvrés.
Approvisionnement direct depuis Dongguan : bobine, formage, traitement de surface et contrôle ont lieu dans un seul bâtiment, de sorte que la planéité est vérifiée avant l'emballage de la pièce.
L'usine est certifiée ISO9001 et peut expédier la documentation RoHS et REACH avec le . L'inspection par un tiers SGS est organisée sur demande avant le scellement du conteneur.
La production tourne sur des cycles avec vision en ligne sur . C'est ce qui rend un engagement de crédible en haute saison.
Demander un devis : sc@bquq.com | WhatsApp +86 13713157787 | Dongguan, Chine
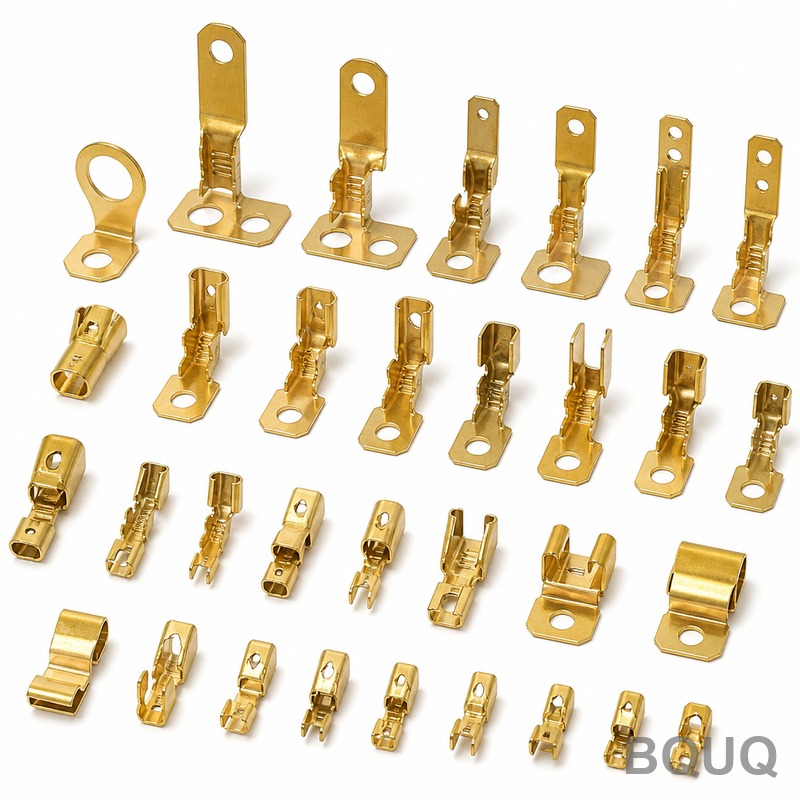
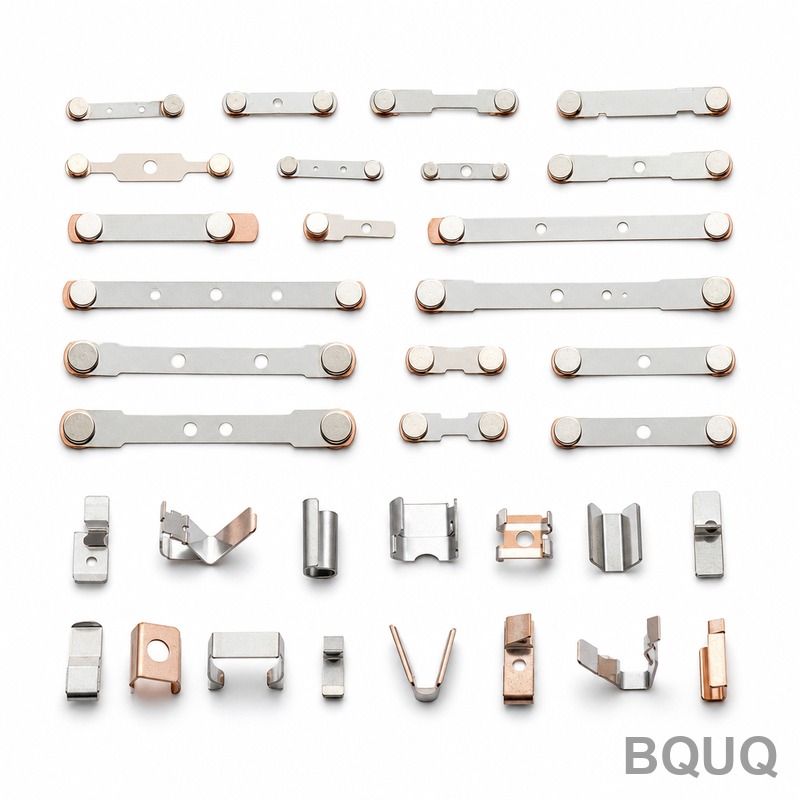
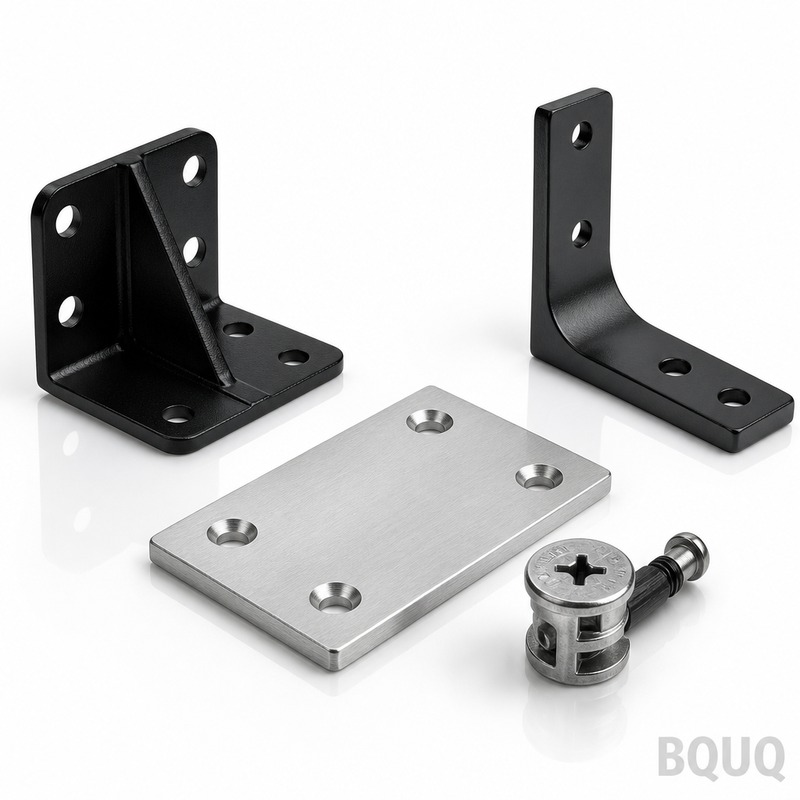
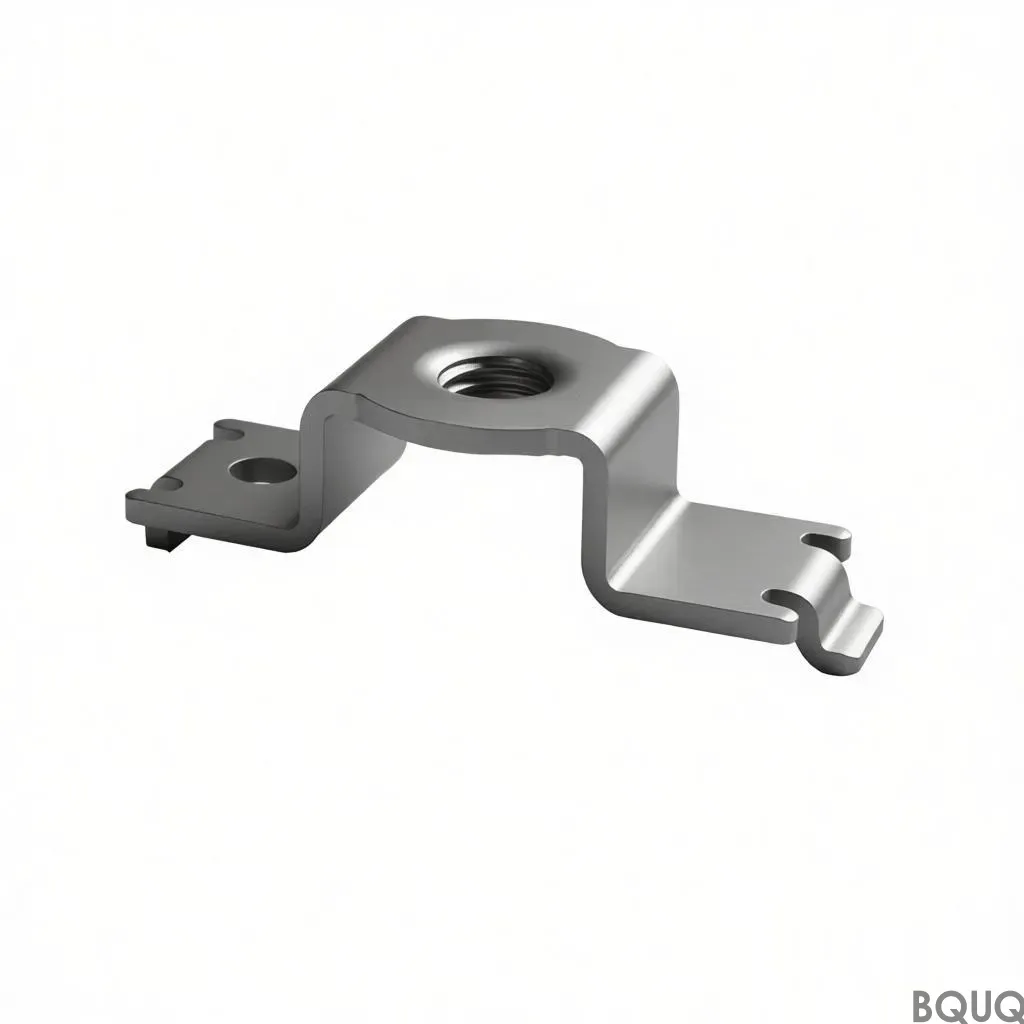
Galerie produit
Spécifications clés et guide de sélection
Comparaison des spécifications
Paramètre
Valeur / Plage
Matériau
SECC 1,0 mm
Tolérance
Pas des ailettes tenu dans la capacité de la matrice ; planéité de la face de montage maintenue directement à la sortie de l'outil
Délai
Standard pour les programmes d'estampage en volume ; confirmé à la commande
MOQ
Selon le programme de volume ; confirmé à la commande
Capacité
Courses d'estampage répétables pour les programmes de volume d'équipements réseau
Sélection / comparaison
Option
Idéal pour
Compromis
SECC 1,0 mm estampé
Profil d'ailette répétable et programmes de volume d'équipements réseau
L'usure de la matrice peut décaler le pas des ailettes avec le temps, détecté par le contrôle
Dissipateur extrudé
Profils constants simples
Ne peut pas maintenir le même profil d'ailette répétable que l'estampage
Ensemble d'ailettes brasées
Géométries complexes
Le joint brasé peut défaillir ; la base et les ailettes estampées sont monobloc
Revêtement par poudre RAL 9005
Aspect fini noir et protection de surface
Ajoute une étape de revêtement ; confirmer l'impact thermique si nécessaire
Procédé / contrôle
Étape
Contrôle
Enregistrement
Formage à la matrice
Chaque ailette formée en une seule course ; pas tenu dans la tolérance sur toute la série
Mesure du pas des ailettes
Pressage base et ailettes
Construction monobloc ; aucun joint brasé
Contrôle visuel et dimensionnel
Face de montage
Planéité maintenue directement à la sortie de l'outil pour un contact uniforme de l'interface thermique
Contrôle de planéité
Contrôle par lot
Usure de la matrice détectée comme un décalage mesurable du pas des ailettes avant utilisation sur le terrain
Rapport de contrôle avant chaque expédition
Finition de surface
Revêtement par poudre RAL 9005 appliqué selon spécification
Vérification du revêtement
Questions fréquentes
En quel matériau le kit de bracelet à estamper est-il fabriqué ?
Le matériau standard est l'acier SECC 1,0 mm. Il est fourni avec revêtement par poudre RAL 9005 lorsque spécifié. L'épaisseur SECC 1,0 mm garde le kit léger tout en maintenant la densité d'ailettes pour les trajets d'air fixes.
Quelle performance thermique puis-je attendre de ce dissipateur estampé ?
La performance thermique est atteinte à ΔT = 60 K, confirmée par essais. La construction estampée monobloc maintient la planéité de la face de montage, ce qui assure un contact uniforme de l'interface thermique. La performance réelle dépend du débit d'air, de la pression de montage et des conditions du boîtier.
Comment l'estampage se compare-t-il à l'extrusion pour le pas des ailettes et la répétabilité ?
L'estampage offre un profil d'ailette répétable que l'extrusion ne peut pas maintenir. La matrice forme chaque ailette en une seule course, de sorte que le pas reste dans la tolérance sur toute une série. L'extrusion peut varier davantage, tandis que l'usure de la matrice en estampage se manifeste par un décalage mesurable du pas des ailettes détecté par le contrôle.
Y a-t-il un risque de défaillance de joint dans ce kit de bracelet estampé ?
Aucun joint brasé n'est utilisé. Comme la base et les ailettes sont pressées en une seule pièce, il n'y a aucun joint brasé susceptible de défaillir. Cela améliore la fiabilité dans les programmes de volume d'équipements réseau où des vibrations et des cycles thermiques peuvent survenir.
Quelles classes de tolérance puis-je spécifier pour le pas des ailettes et la planéité ?
Le pas des ailettes est tenu dans la tolérance sur toute la série, et la planéité de la face de montage est maintenue directement à la sortie de l'outil. Spécifiez le pas et la planéité requis sur le plan. Le contrôle détecte l'usure de la matrice comme un décalage mesurable du pas des ailettes avant expédition.
Quelles options de finition de surface sont disponibles ?
Le revêtement par poudre RAL 9005 est disponible comme finition standard. Le matériau de base est le SECC 1,0 mm. Si votre application nécessite une finition ou une épaisseur de revêtement différente, confirmez avec le fabricant car cela peut affecter la performance thermique et l'ajustement.
Ce kit de bracelet à estamper convient-il aux programmes de volume d'équipements réseau ?
Oui. Chaque course est dimensionnellement identique, de sorte que la position des trous est conservée sur tout le lot. Cette répétabilité rend les programmes de volume d'équipements réseau fiables. La construction légère en SECC 1,0 mm aide également lorsque la longueur du trajet d'air est fixée par le boîtier.