Code HSN des pièces en tôle: Copper C110, tolerance 0.01 mm, surface hard chrome plate 0.025 mm, lead time 15 working days, MOQ 1000 pcs. Capacity for semiconductor equipment. Drawing review and first-article report included.
Code HSN des pièces en tôle
Points clés
L'approvisionnement de pièces de tôlerie selon le code HSN repose sur la capacité du fournisseur : tenir ±0,002 mm sur demande sur des milliers de pièces, avec un délai de production de 10 jours ouvrés et une quantité minimale de commande de 1000 pièces. La matière est l'inox 303/304/316L, l'état de surface Ra 0,4 sur l'alésage et Ra 0,8 en externe. La conception de l'outillage et la validation du procédé doivent être menées en parallèle pour respecter les cycles compressés des dispositifs médicaux.
Si vous approvisionnez des pièces de tôlerie selon le code HSN pour la première fois, la décision porte rarement sur la pièce elle-même. Elle porte sur la capacité du fournisseur à tenir ±0,002 mm sur demande sur un lot de plusieurs milliers de pièces, et sur le maintien des 10 jours ouvrés lorsque le plan change.
Lecture associée : Spécifications de filetage pour CNC : UNC, UNF, métrique et NPT.
Spécifications clés en un coup d'œil
| Paramètre | Valeur / Plage |
|---|---|
| Matière | Inox 303 / 304 / 316L |
| État de surface | Ra 0,4 sur alésage, Ra 0,8 en externe |
| Délai (production) | 10 jours ouvrés |
| MOQ (production) | 1000 pièces |
Contexte marché et technique
La pression sur les délais s'est accentuée dans le secteur des dispositifs médicaux. Ce qui était autrefois un cycle d'outillage et de qualification de 12 semaines est aujourd'hui chiffré à 10 jours ouvrés, ce qui ne fonctionne que si la conception de l'outillage et la validation du procédé sont menées en parallèle.
Le niveau d'exigence technique ne cesse de monter : des ensembles qui acceptaient autrefois ±0,002 mm sur demande spécifient désormais un contrôle plus serré sur les caractéristiques critiques, ce qui déplace la décision vers la conception de l'outillage plutôt que vers l'inspection finale.
Notre méthode de fabrication
La route de fabrication des pièces de tôlerie selon le code HSN commence par une fenêtre de procédé, pas par une machine. Nous fixons d'abord l'état de la matière et la géométrie de l'outillage, puis nous confirmons que ±0,002 mm sur demande est tenu à vitesse de production et non sur une pièce unique en mode lent.
Le traitement thermique et le traitement de surface sont planifiés comme des étapes contrôlées, et non comme des ajouts après coup. Ra 0,4 sur alésage, Ra 0,8 en externe est appliqué sur une plage d'épaisseur définie et vérifié, car une variation à ce niveau provoque plus de défaillances sur le terrain qu'une dérive dimensionnelle.
Voir aussi : Ensemble de pinces CNC usinées sur tour automatique grande série 42 45 46 48.
L'ébavurage et la préparation des arêtes sont spécifiés sur le plan pour les pièces de tôlerie selon le code HSN. Une arête vive qui passe l'inspection dimensionnelle peut néanmoins faire échouer l'assemblage ; le chanfrein d'arête est donc un paramètre contrôlé et non cosmétique.
En savoir plus sur Pince à ressort à alésage carré type 20 pour tour automatique usinée CNC BQUQ.
Matière et état de surface
La spécification de surface pour les pièces de tôlerie selon le code HSN est Ra 0,4 sur alésage, Ra 0,8 en externe, choisie pour l'environnement de service en dispositif médical. L'épaisseur est vérifiée sur un coupon de référence issu du même lot plutôt que supposée à partir des réglages du procédé.
Les demandes de substitution sont fréquentes lorsque l'inox 303 / 304 / 316L est en allocation. Nous qualifions tout substitut selon les mêmes critères de ±0,002 mm sur demande et de Ra 0,4 sur alésage, Ra 0,8 en externe avant expédition, et fournissons le certificat avec le changement.
Les déclarations de contenu recyclé et RoHS/REACH sont disponibles pour les pièces de tôlerie selon le code HSN sur demande. Si votre client en dispositif médical audite l'origine des matières, demandez le certificat de coulée dès le devis, et non à la livraison.
Détail technique complémentaire : Collection de ressorts de contact de batterie BQUQ.
Tolérance et inspection
Les dimensions générales des pièces de tôlerie selon le code HSN sont tenues à ±0,002 mm sur demande ; les caractéristiques critiques sont identifiées sur le plan et contrôlées séparément avec une bande plus serrée.
Lecture recommandée : Conception de ressorts pour charges dynamiques et résonance.
L'inspection de première pièce pour les pièces de tôlerie selon le code HSN rapporte chaque dimension du plan, et non un échantillon. Ce rapport sert de référence pour le reste du lot et pour toute commande ultérieure.
La matière non conforme est mise en quarantaine physiquement, pas seulement dans le système. Pour les pièces de tôlerie selon le code HSN, cela signifie que le lot reste dans une zone identifiée jusqu'à ce que la décision soit documentée, ce qui évite l'erreur d'expédition la plus courante.
Domaines d'utilisation
L'accès pour maintenance compte. Lorsque les pièces de tôlerie selon le code HSN sont des pièces d'usure, nous recommandons de les spécifier comme pièce de rechange avec son propre numéro de pièce afin que la commande ne nécessite pas une revue complète du plan.
Les demandes de rétrofit sont courantes : un ensemble existant nécessite des pièces de tôlerie selon le code HSN dans une taille légèrement différente. Comme la fenêtre de procédé est déjà connue, les 10 jours ouvrés sur un rétrofit sont généralement plus courts que sur une pièce nouvelle.
À confirmer avant commande
Comparez les devis sur la même base : nuance de matière, Ra 0,4 sur alésage, Ra 0,8 en externe, périmètre d'inspection et emballage. Un prix unitaire plus bas qui supprime l'inspection à 100 % n'est pas un coût total plus bas.
Comparez avec Fiabilité des caloducs : durée de vie, orientation et assèchement.
Planifiez le volume de qualification séparément du volume de production. Pour les pièces de tôlerie selon le code HSN, 1000 pièces est le point où le procédé est prouvé ; tout ce qui précède relève du développement de procédé.
Lecture associée : Comment les vias thermiques et les dissipateurs fonctionnent-ils ensemble en conception PCB ?.
FAQ : vos questions avant commande
Quelle tolérance pouvez-vous tenir sur les pièces de tôlerie selon le code HSN ?
Le délai standard pour les pièces de tôlerie selon le code HSN est de 10 jours ouvrés après approbation du plan et validation de l'outillage. Les prototypes sont généralement plus rapides car ils évitent l'outillage, et les commandes répétées le sont encore plus car l'outillage existe.
Quelle est la quantité minimale de commande pour les pièces de tôlerie selon le code HSN ?
Oui. Envoyez le plan dans n'importe quel format courant. Nous l'examinons d'abord pour la fabricabilité et signalons toute caractéristique où ±0,002 mm sur demande nécessiterait une opération supplémentaire, afin que vous puissiez décider avant l'outillage.
Pouvez-vous travailler à partir de notre plan existant ?
Oui. Les certificats de matière, la traçabilité des lots de traitement thermique et les rapports d'inspection de première pièce sont livrés avec la commande. Si votre client en dispositif médical exige une documentation supplémentaire, précisez-le au stade du devis.
Voir aussi : Guide de sélection des presses d'estampage 2024 : mécanique vs hydraulique vs servo, vitesse et force.
Quels états de surface sont disponibles pour les pièces de tôlerie selon le code HSN ?
Oui, et nous le recommandons. Le prototypage de pièces de tôlerie selon le code HSN sans outillage valide l'ajustement et la fonction pour une fraction du coût d'outillage, et fait généralement apparaître un changement de conception avant la découpe de l'acier.
Pouvez-vous réaliser un prototype avant l'outillage ?
Les changements sont documentés par rapport au rapport de première pièce d'origine. Nous identifions les dimensions concernées, re-chiffrons uniquement les opérations affectées et vous indiquons si le stock existant de pièces de tôlerie selon le code HSN reste utilisable.
Si les pièces de tôlerie selon le code HSN sont déjà en production ailleurs, envoyez un échantillon et le plan actuel. Nous établirons un devis sur cette base et vous dirons honnêtement si le changement améliore le coût, le délai, ou ni l'un ni l'autre.
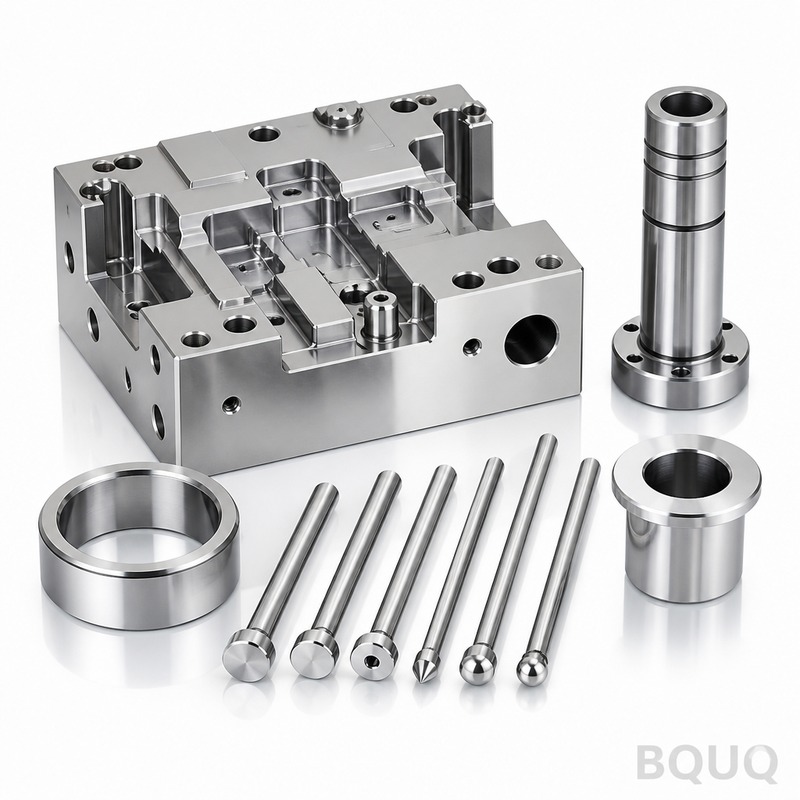
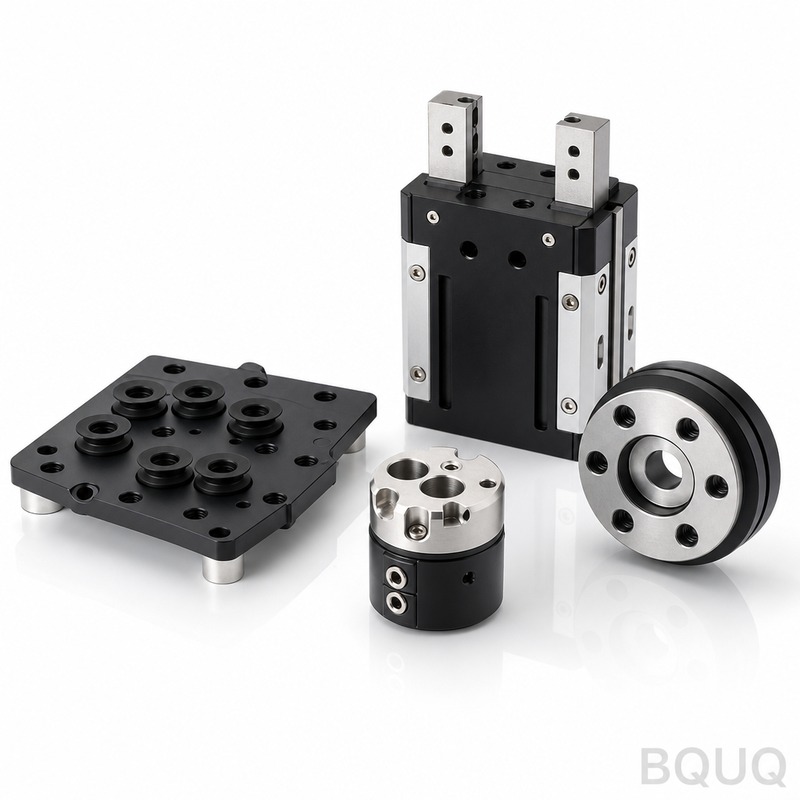
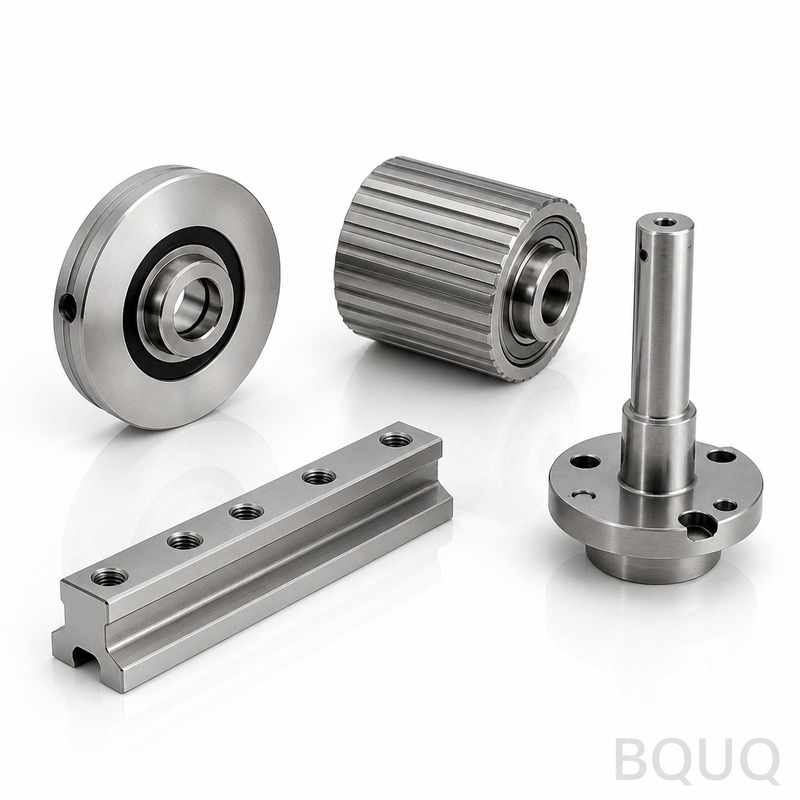
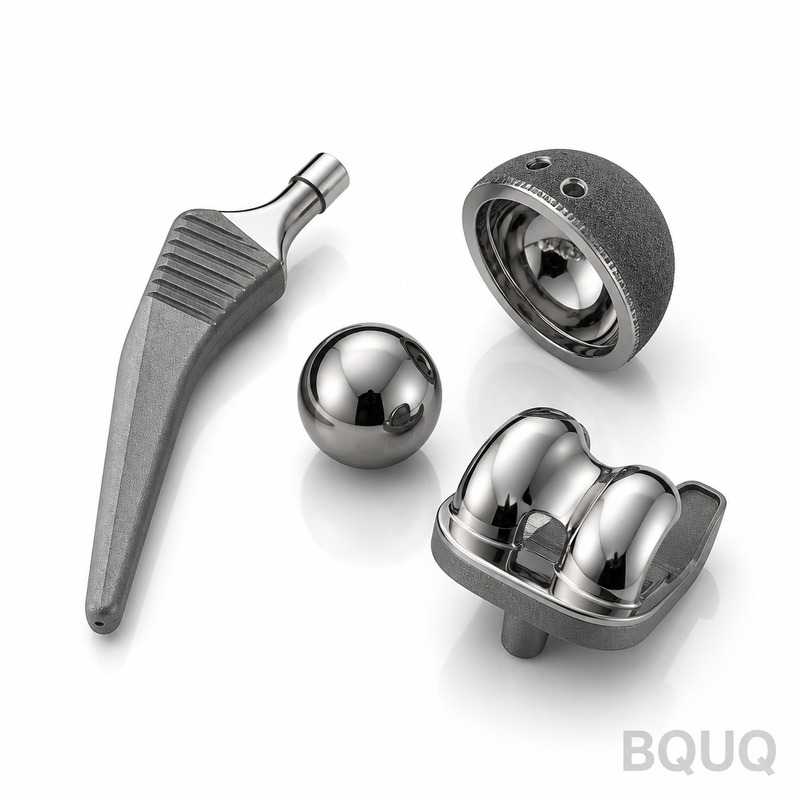
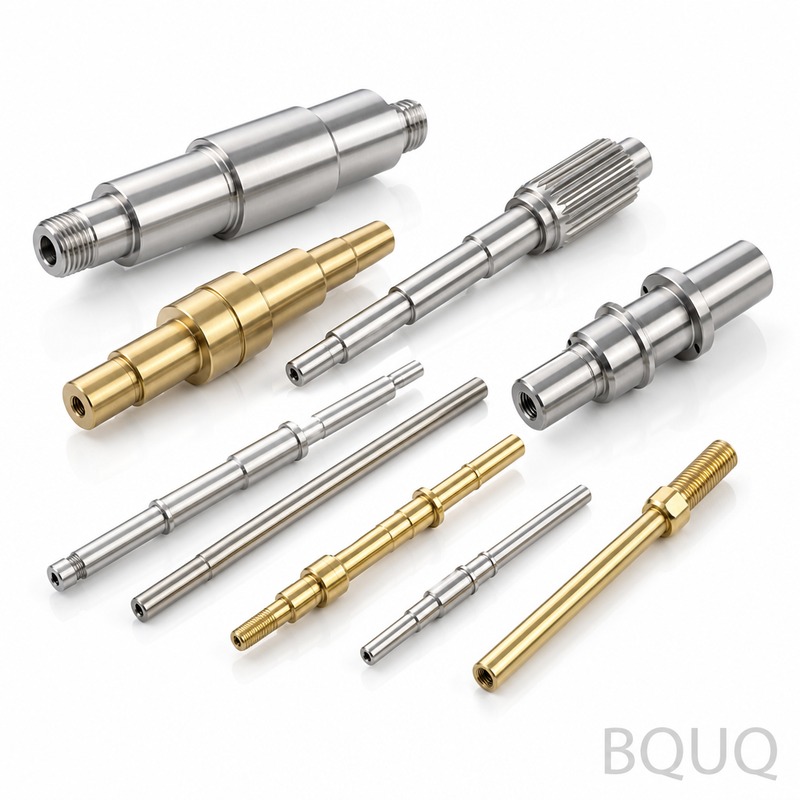
En savoir plus sur Guide de conception des dissipateurs : optimiser la performance thermique des profilés aluminium.
Détail technique complémentaire : Pourquoi les dissipateurs ont-ils des ailettes ? 7 règles d'espacement des ailettes pour la conception thermique 2025.
Spécifications clés et guide de sélection
Comparaison des spécifications
| Paramètre | Valeur / Plage |
|---|---|
| Matière | Inox 303 / 304 / 316L |
| Tolérance | ±0,002 mm sur demande |
| Délai | 10 jours ouvrés (production) |
| MOQ | 1000 pièces (production) |
| Capacité | Lot de plusieurs milliers |
Sélection / comparaison
| Option | Idéal pour | Compromis |
|---|---|---|
| Inox 303 | Usinage à grande vitesse des pièces de tôlerie | Résistance à la corrosion inférieure au 304/316L |
| Inox 304 | Pièces de tôlerie générales pour dispositifs médicaux | Résistance à la corrosion modérée, pas pour chlorures sévères |
| Inox 316L | Implants médicaux et environnements à corrosion sévère | Coût plus élevé et contrôle d'outillage plus strict |
| Finition alésage Ra 0,4 | Surfaces critiques d'étanchéité ou d'appui | Nécessite une avance plus lente et une inspection supplémentaire |
| Finition externe Ra 0,8 | Surfaces externes non critiques | Peut ne pas satisfaire aux exigences d'étanchéité |
Procédé / inspection
| Étape | Contrôle | Enregistrement |
|---|---|---|
| Conception de l'outillage | Fixer l'état de la matière et la géométrie de l'outillage | Document de fenêtre de procédé |
| Validation du procédé | Mener en parallèle conception et validation de l'outillage | Rapport de validation |
| Production | Tenir ±0,002 mm sur demande à vitesse de production | Journal d'inspection en cours de production |
| Inspection finale | Vérifier les caractéristiques critiques plus serrées que ±0,002 mm | Rapport d'inspection dimensionnelle |
| État de surface | Ra 0,4 sur alésage, Ra 0,8 en externe | Relevé de mesure de rugosité de surface |
Questions fréquentes
Quel code HSN s'applique aux pièces de tôlerie en inox ?
Les codes HSN pour les pièces de tôlerie dépendent de la matière et du procédé. Pour les pièces en inox 303/304/316L, les codes courants relèvent du 7326 pour les autres ouvrages en fer ou en acier. Confirmez auprès de votre courtier en douane, car la tolérance ±0,002 mm et l'état de surface Ra 0,4 ne changent pas le code.
Pouvez-vous tenir ±0,002 mm sur demande sur des milliers de pièces ?
Oui, nous tenons ±0,002 mm sur demande à vitesse de production, et non sur une seule pièce en mode lent. Cela nécessite de fixer d'abord l'état de la matière et la géométrie de l'outillage, puis de valider la fenêtre de procédé. Le MOQ est de 1000 pièces et le délai de 10 jours ouvrés.
Lecture recommandée : Délai d'outillage d'estampage : ce que les semaines couvrent réellement.
Quel est le délai pour 1000 pièces de tôlerie en inox 316L ?
Le délai de production est de 10 jours ouvrés pour 1000 pièces, à condition que la conception de l'outillage et la validation du procédé soient menées en parallèle. Si le plan change, les 10 jours ouvrés peuvent nécessiter une revalidation. La matière est l'inox 316L avec finition externe Ra 0,8.
Comparez avec Dissipateurs aluminium estampés de précision et ailettes de refroidissement fabriqués sur mesure en Chine.
Quel état de surface pouvez-vous obtenir sur les pièces de tôlerie ?
Nous obtenons Ra 0,4 sur alésage et Ra 0,8 en externe pour les pièces de tôlerie en inox 303/304/316L. Ces finitions sont tenues sur des lots de plusieurs milliers de pièces. Des finitions plus serrées peuvent nécessiter un contrôle de procédé et une inspection supplémentaires.
Exigez-vous une quantité minimale de commande pour la production ?
Oui, le MOQ est de 1000 pièces pour la production de pièces de tôlerie. Cela s'applique à l'inox 303/304/316L avec ±0,002 mm sur demande et un délai de 10 jours ouvrés. Des quantités de prototype peuvent être disponibles séparément.
Comment assurez-vous le contrôle des tolérances lorsque le plan change ?
Lorsque le plan change, nous refixons l'état de la matière et la géométrie de l'outillage, puis revalidons la fenêtre de procédé. Le délai de 10 jours ouvrés peut être affecté. Nous confirmons ±0,002 mm sur demande à vitesse de production avant d'expédier les lots de 1000 pièces.
Que dois-je confirmer avant de commander des pièces de tôlerie ?
Confirmez la nuance de matière (303/304/316L), la tolérance ±0,002 mm sur demande, l'état de surface Ra 0,4 sur alésage et Ra 0,8 en externe, le MOQ de 1000 pièces et le délai de 10 jours ouvrés. Vérifiez également que la conception de l'outillage et la validation du procédé peuvent être menées en parallèle pour votre calendrier de dispositif médical.