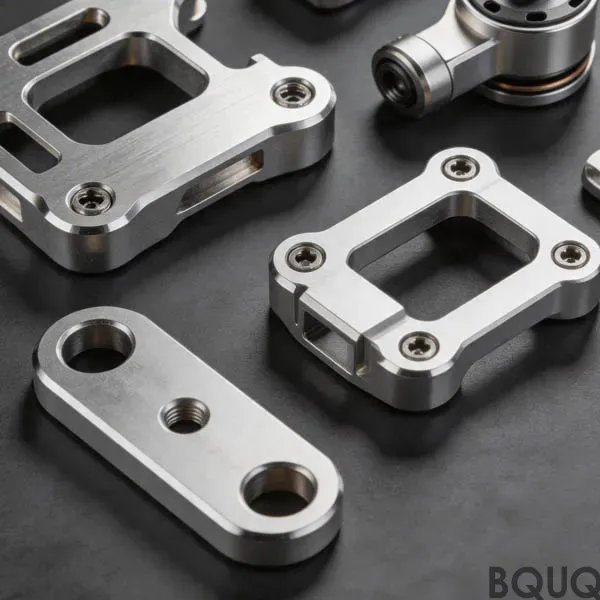
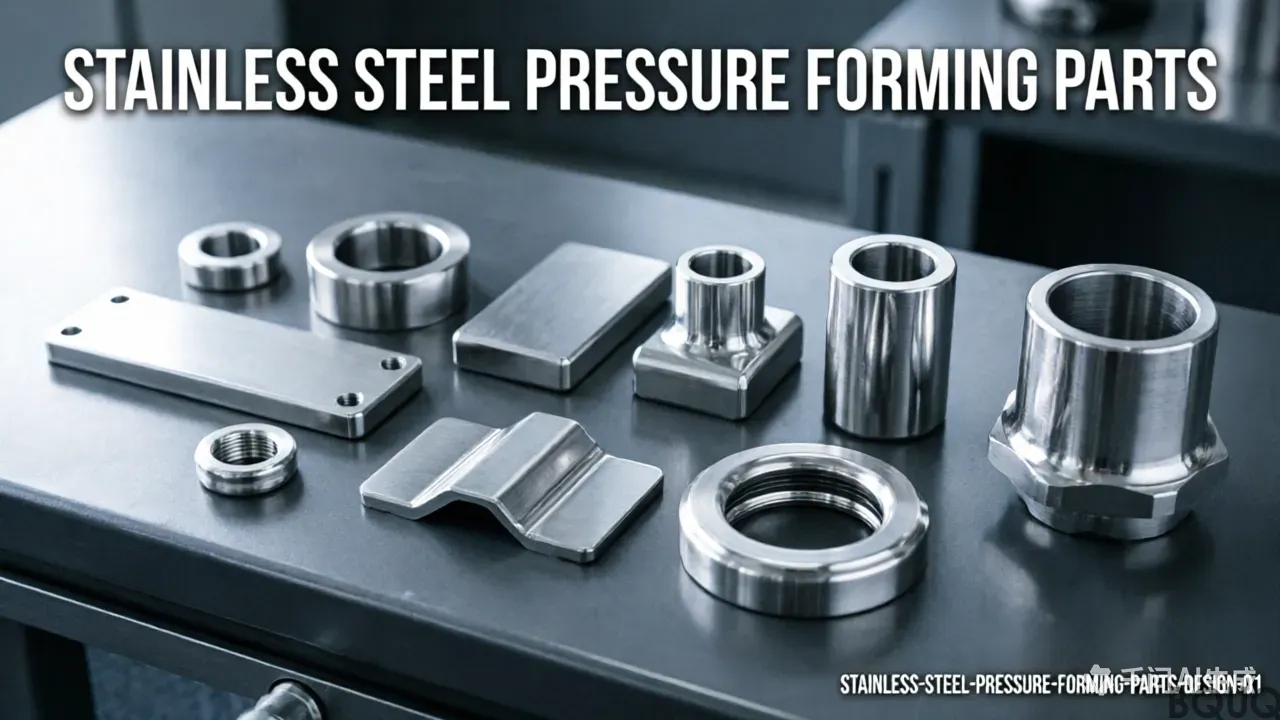
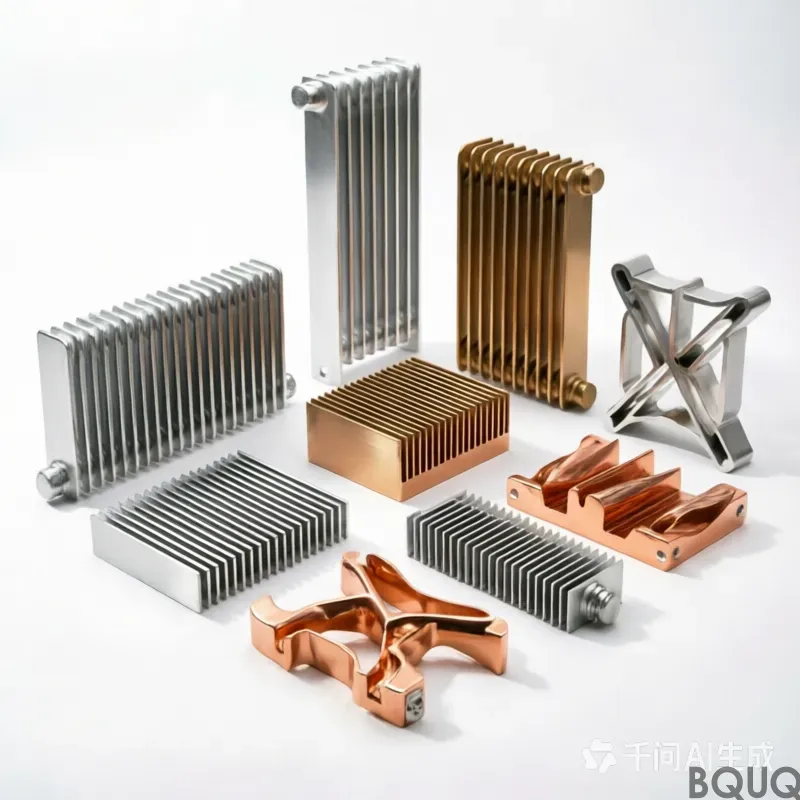
fabricant de pièces en tôle : POM / PEEK / nylon, tolérance 0,01 mm, placage dur au chrome en surface 0,025 mm, délai de livraison 15 jours ouvrables, quantité minimale de commande 200 pièces. Capacité pour dispositif médical. Revue de dessin et rapport de première pièce inclus.
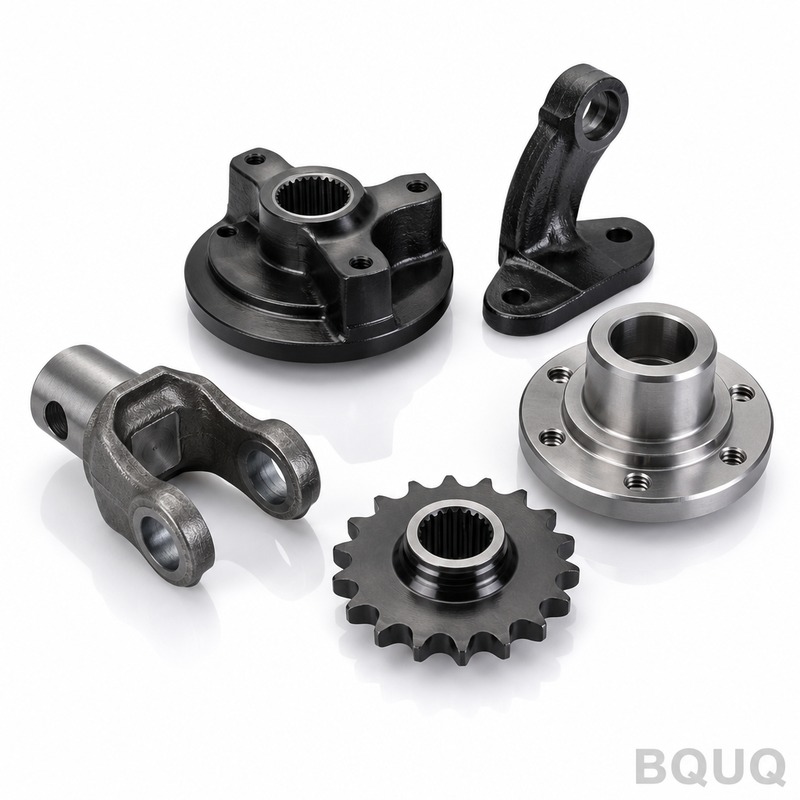
Fabricant de pièces en tôle
Points clés
L'approvisionnement auprès d'un fabricant de pièces en tôle commence par une fenêtre de processus définie : aluminium 6061-T6, ±0,01 mm sur les caractéristiques critiques, Ra 0,4 sur l'alésage et Ra 0,8 en externe, délai de production de 20 jours ouvrés et MOQ de 500 pcs. Face à l'incertitude tarifaire et logistique, les acheteurs exigent de plus en plus une seconde source qualifiée ; les tolérances et la conception de l'outillage sont donc documentées avant la production plutôt que vérifiées uniquement lors du contrôle final.
Les fournisseurs capables de chiffrer un fabricant de pièces en tôle ne manquent pas. Ce qui manque, ce sont des fournisseurs capables d'expliquer pourquoi ±0,01 mm a été choisi, ce qu'apportent Ra 0,4 sur l'alésage et Ra 0,8 en externe à la durée de vie, et comment les 20 jours ouvrés sont garantis lorsqu'un outillage doit être réparé.
À lire également : Tendances de l'industrie de la fabrication de ressorts et évolution technologique pour 2025.
Spécifications clés en un coup d'œil
| Paramètre | Valeur / Plage |
|---|---|
| Matériau | Aluminium 6061-T6 |
| État de surface | Ra 0,4 sur l'alésage, Ra 0,8 en externe |
| Délai (production) | 20 jours ouvrés |
| MOQ (production) | 500 pcs |
Contexte marché et technique
L'incertitude tarifaire et logistique a fait de la qualification régionale une priorité dans le dispositif médical. Les acheteurs demandent de plus en plus une seconde source qualifiée, ce qui modifie la façon dont un fabricant de pièces en tôle est spécifié et dont les tolérances sont documentées.
Le niveau d'exigence technique ne cesse de monter : des ensembles qui acceptaient autrefois ±0,01 mm spécifient désormais un contrôle plus serré sur les caractéristiques critiques, ce qui déplace la décision vers la conception de l'outillage plutôt que vers le contrôle final.
Notre méthode de fabrication
La route d'un fabricant de pièces en tôle commence par une fenêtre de processus, pas par une machine. Nous fixons d'abord l'état du matériau et la géométrie de l'outillage, puis nous confirmons que ±0,01 mm est tenu à la vitesse de production et non sur une pièce unique produite lentement.
L'outillage est conçu autour de la capabilité mesurée du processus : ±0,01 mm est une conséquence de la géométrie de l'outillage et non un filtre d'inspection. C'est pourquoi 20 jours ouvrés sont réalistes et non optimistes.
Voir aussi : Qu'est-ce que le processus de passivation de l'acier inoxydable et guide des spécifications ?.
En production, le fabricant de pièces en tôle fonctionne avec des contrôles en cours de processus à intervalles fixes. Les opérateurs relèvent les dimensions toutes les 30 à 50 pièces, ce qui détecte l'usure de l'outillage avant que le lot ne dérive au-delà de ±0,01 mm.
Matériau et état de surface
L'état du matériau compte autant que la nuance. Un aluminium 6061-T6 livré dans un revenu incorrect dérivera après usinage ; c'est pourquoi le fabricant de pièces en tôle procède à un détensionnement avant finition lorsque la géométrie est asymétrique.
Là où le fabricant de pièces en tôle subit des charges de contact, la dureté du matériau est spécifiée en parallèle de la tolérance dimensionnelle. Une dureté sans méthode d'essai définie est la source la plus fréquente de litiges au contrôle réception.
Les demandes de substitution sont fréquentes lorsque l'aluminium 6061-T6 est en allocation. Nous qualifions tout substitut selon les mêmes critères ±0,01 mm et Ra 0,4 sur l'alésage, Ra 0,8 en externe avant expédition, et fournissons le certificat avec le changement.
Tolérance et inspection
Les dimensions générales d'un fabricant de pièces en tôle sont tenues à ±0,01 mm ; les caractéristiques critiques sont identifiées sur le plan et contrôlées séparément avec une bande plus serrée.
En savoir plus sur Techniques et spécifications de meulage des extrémités de ressorts pour la fabrication de précision de ressorts hélicoïdaux.
La capabilité du processus est suivie par caractéristique. Lorsque le Cpk descend sous le seuil convenu chez le fabricant de pièces en tôle, nous ajustons le processus ou reclassons la caractéristique, plutôt que de trier les pièces en fin de production.
La matière non conforme est mise en quarantaine physiquement, pas seulement dans le système. Pour le fabricant de pièces en tôle, cela signifie que le lot reste dans une zone identifiée jusqu'à ce que la décision soit documentée, ce qui évite l'erreur d'expédition la plus courante.
Domaines d'application
Le dispositif médical est le principal domaine d'application du fabricant de pièces en tôle, où la pièce subit généralement une charge continue et une large plage de températures plutôt que des conditions de laboratoire.
Détail technique : Poignées et tirants CNC sur mesure.
En assemblage, le fabricant de pièces en tôle est généralement contraint par la pièce d'accouplement plutôt que par sa propre spécification. Partager le plan d'interface en amont évite la défaillance courante où les deux pièces sont dans les tolérances mais ne s'assemblent pas.
À confirmer avant commande
Planifiez le volume de qualification séparément du volume de production. Pour le fabricant de pièces en tôle, 500 pcs est le point où le processus est prouvé ; tout ce qui précède relève du développement de processus.
Confirmez le circuit de réapprovisionnement. Si le fabricant de pièces en tôle est documenté avec des plans d'outillage et un rapport de première pièce archivé, une commande répétée des années plus tard reproduit la pièce d'origine au lieu de l'approximer.
Lecture recommandée : Où acheter des ressorts métalliques sur mesure en ligne : Top 7 fournisseurs.
FAQ : vos questions avant commande
Quelle est la quantité minimale de commande pour un fabricant de pièces en tôle ?
Les dimensions générales sont tenues à ±0,01 mm. Les caractéristiques critiques sont identifiées sur le plan et tenues dans une bande plus serrée, avec la méthode de mesure indiquée afin que le contrôle réception corresponde au nôtre.
À comparer avec : Analyse de rupture de fatigue du ressort matériel et technologie de prévision de la durée de vie.
Combien de temps prend la production pour un fabricant de pièces en tôle ?
Les quantités de prototype démarrent bien en dessous des minimums de production. Les séries de production d'un fabricant de pièces en tôle démarrent à 500 pcs, seuil où la fenêtre de processus est prouvée et où le coût unitaire se stabilise.
Quels états de surface sont disponibles pour un fabricant de pièces en tôle ?
Le délai standard d'un fabricant de pièces en tôle est de 20 jours ouvrés après approbation du plan et validation de l'outillage. Les prototypes sont généralement plus rapides car ils évitent l'outillage, et les commandes répétées le sont encore plus car l'outillage existe.
Pouvez-vous réaliser un prototype avant l'outillage ?
Oui, et nous le recommandons. Le prototypage d'un fabricant de pièces en tôle sans outillage valide l'ajustement et la fonction pour une fraction du coût d'outillage, et fait généralement apparaître une modification de conception avant la découpe de l'acier.
Comment gérez-vous une modification de conception en cours de programme ?
Les modifications sont documentées par rapport au rapport de première pièce d'origine. Nous identifions les dimensions concernées, ne re-chiffrons que les opérations affectées et vous indiquons si le stock existant de pièces en tôle reste utilisable.
La capacité pour le fabricant de pièces en tôle est de . Ce chiffre correspond à la capacité installée, pas à un argument commercial, et c'est lui qui détermine si les 20 jours ouvrés tiennent lorsque votre volume augmente.
À lire également : Fabrication additive vs soustractive 2024 : 5 règles hybrides pour pièces de précision.
Voir aussi : Qu'est-ce que le retour élastique dans l'emboutissage des métaux et comment le compenser ?.
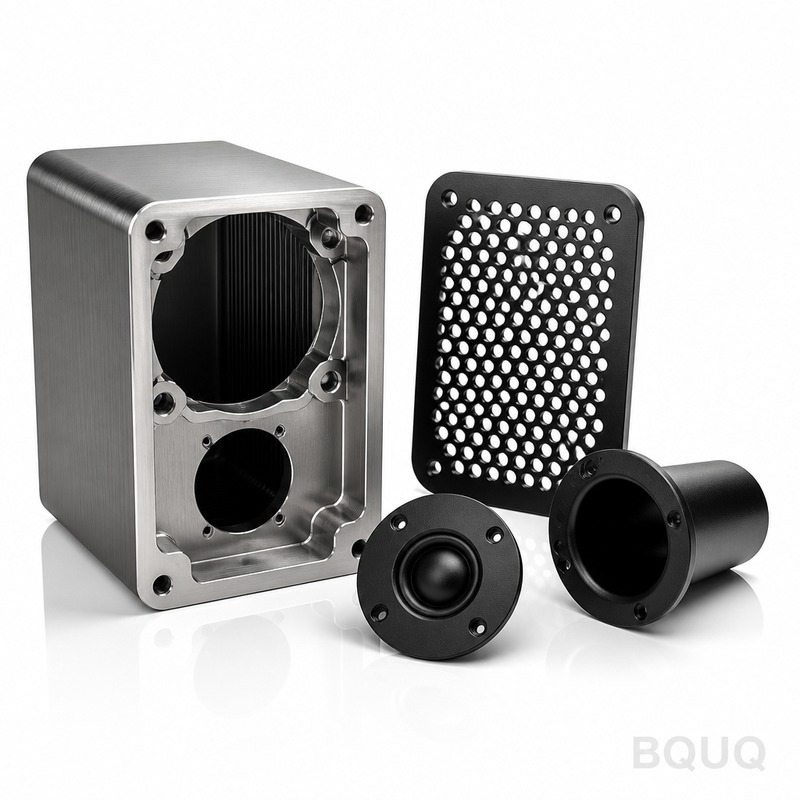
En savoir plus sur Capsules de blindage embouties : accord RF et fixation sur carte.
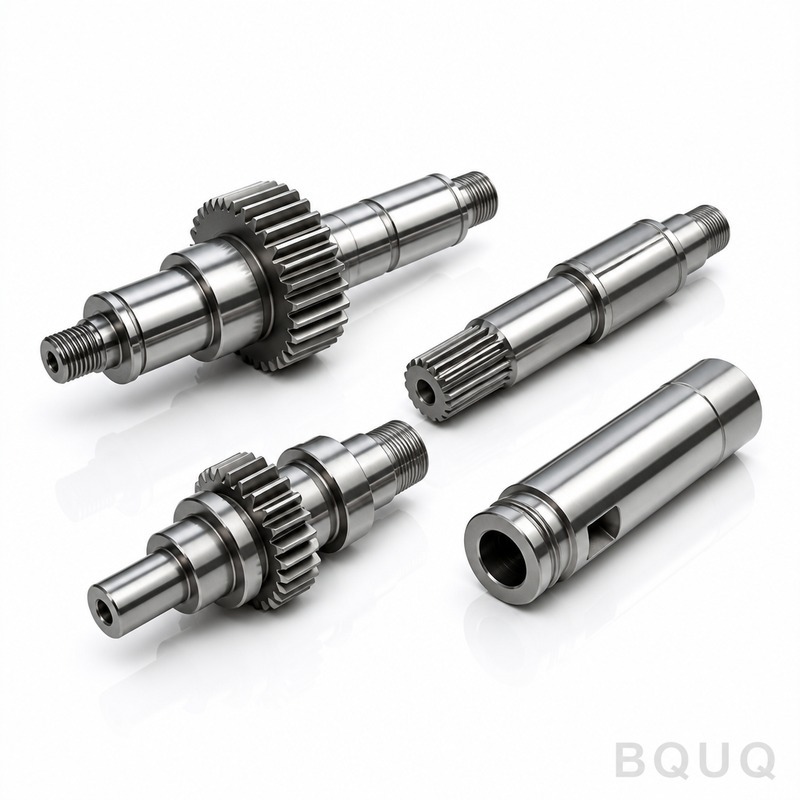
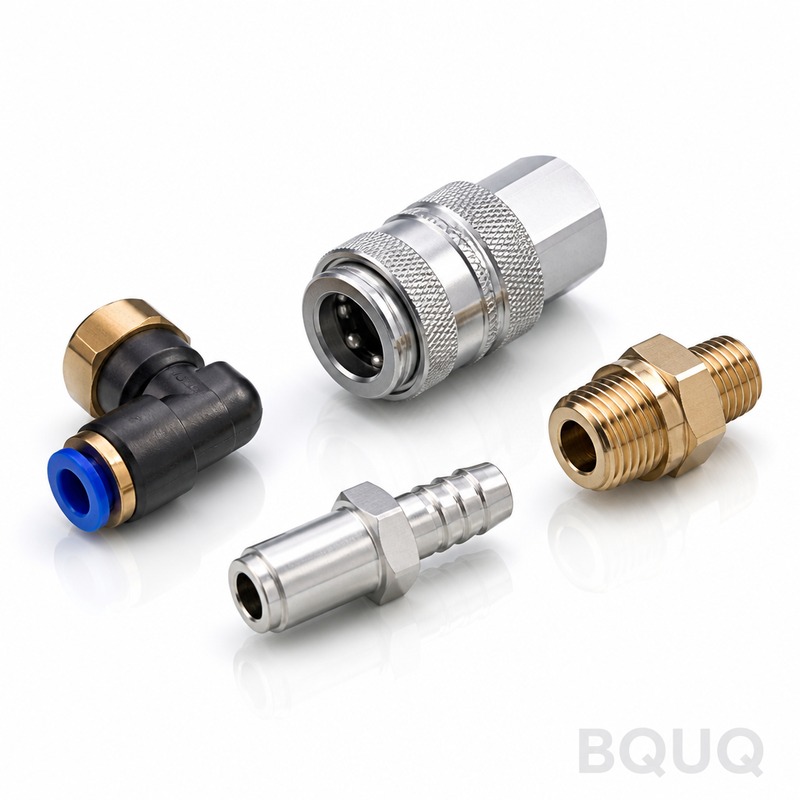
Détail technique : Dissipateurs à ailettes serties sur mesure.
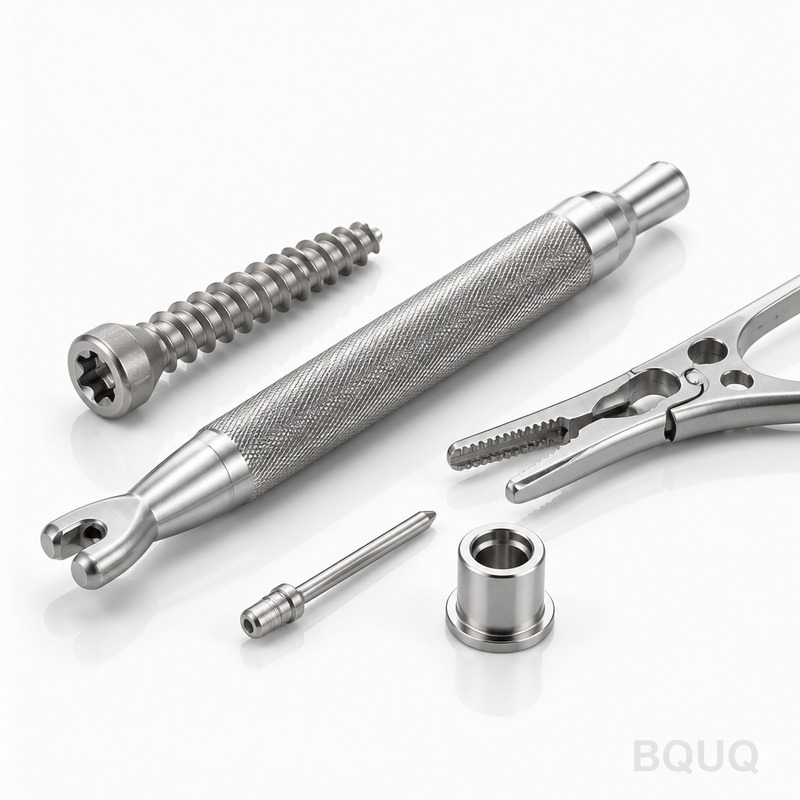
Lecture recommandée : Contrôle de la taille et technologie de détection intelligente en ligne du ressort de précision.
Spécifications clés et guide de sélection
Comparaison des spécifications
| Paramètre | Valeur / Plage |
|---|---|
| Matériau | Aluminium 6061-T6 |
| Tolérance | ±0,01 mm sur les caractéristiques critiques |
| Délai | 20 jours ouvrés (production) |
| MOQ | 500 pcs (production) |
| Capacité | Vitesse de production avec géométrie d'outillage fixée avant lancement |
Sélection / comparaison
| Option | Idéal pour | Compromis |
|---|---|---|
| Source qualifiée unique | Programmes stables et à faible risque avec demande mature | Aucune couverture de seconde source en cas de perturbation tarifaire ou logistique |
| Seconde source qualifiée | Dispositifs médicaux et programmes sensibles aux tarifs | Effort supplémentaire de qualification et de documentation |
| Tolérance plus serrée (±0,01 mm) | Caractéristiques critiques dans des ensembles à exigence technique croissante | Reporte le coût et le risque sur la conception de l'outillage plutôt que sur le contrôle final |
| État de surface standard | Surfaces externes non critiques | Peut ne pas satisfaire aux exigences de durée de vie Ra 0,4 alésage ou Ra 0,8 externe |
| Protection de la réparation d'outillage | Programmes avec engagement de délai de 20 jours ouvrés | Nécessite des fenêtres de maintenance planifiées et une stratégie d'outillage de rechange |
Processus / inspection
| Étape | Contrôle | Enregistrement |
|---|---|---|
| Définition de la fenêtre de processus | Fixer d'abord l'état du matériau et la géométrie de l'outillage | Fenêtre de processus documentée avant sélection de la machine |
| Validation de la tolérance | Confirmer ±0,01 mm à la vitesse de production, pas sur une pièce unique produite lentement | Enregistrement de capabilité à vitesse de production |
| État de surface | Ra 0,4 sur l'alésage, Ra 0,8 en externe | Enregistrement de mesure d'état de surface |
| Maintenance de l'outillage | Protéger le délai de 20 jours ouvrés lorsque l'outillage doit être réparé | Journal de réparation et de maintenance de l'outillage |
| Contrôle final | Vérifier les caractéristiques critiques par rapport aux tolérances documentées | Rapport d'inspection lié aux exigences du plan |
Questions fréquentes
Quel matériau et quelle finition pouvez-vous fournir pour les pièces en tôle ?
Nous fournissons de l'aluminium 6061-T6 avec Ra 0,4 sur l'alésage et Ra 0,8 en externe. Ces finitions soutiennent la durée de vie des caractéristiques critiques, et l'état du matériau est fixé dans la fenêtre de processus avant production afin que ±0,01 mm soit tenu à la vitesse de production.
Quelle tolérance pouvez-vous tenir sur les caractéristiques critiques ?
Nous tenons ±0,01 mm sur les caractéristiques critiques. La décision est reportée sur la conception de l'outillage plutôt que sur le contrôle final, et nous confirmons la tolérance à la vitesse de production plutôt que sur une pièce unique produite lentement.
Quels sont le délai de production et le MOQ ?
Le délai de production est de 20 jours ouvrés et le MOQ de 500 pcs. Nous protégeons l'engagement de 20 jours ouvrés lorsque l'outillage doit être réparé en intégrant la maintenance et l'outillage de rechange dans la fenêtre de processus.
Pourquoi les acheteurs demandent-ils une seconde source qualifiée ?
L'incertitude tarifaire et logistique a fait de la qualification régionale une priorité, en particulier dans le dispositif médical. Une seconde source qualifiée modifie la façon dont un fabricant de pièces en tôle est spécifié et dont les tolérances sont documentées, ce qui réduit le risque d'approvisionnement.
Comment confirmez-vous ±0,01 mm à la vitesse de production ?
Nous partons d'une fenêtre de processus, pas d'une machine. L'état du matériau et la géométrie de l'outillage sont fixés d'abord, puis nous confirmons que ±0,01 mm est tenu à la vitesse de production plutôt que sur une pièce unique produite lentement.
À comparer avec : Pièces en titane usinées CNC sur mesure.
Que dois-je confirmer avant de commander des pièces en tôle ?
Confirmez l'état du matériau, la géométrie de l'outillage, les tolérances des caractéristiques critiques, l'état de surface Ra 0,4 alésage et Ra 0,8 externe, le délai de 20 jours ouvrés et le MOQ de 500 pcs. Confirmez également comment la réparation de l'outillage est protégée et si une seconde source qualifiée est requise.
Comment l'état de surface affecte-t-il la durée de vie ?
Ra 0,4 sur l'alésage et Ra 0,8 en externe sont spécifiés pour soutenir la durée de vie des caractéristiques critiques. Ces valeurs sont liées à la fenêtre de processus et à la conception de l'outillage ; elles sont donc documentées avant production plutôt que corrigées au contrôle final.