
Usiner le titane à 0,01 mm exige des montages rigides et des vitesses de coupe faibles. BQUQ usine le Ti-6Al-4V et établit des devis en 12 heures.
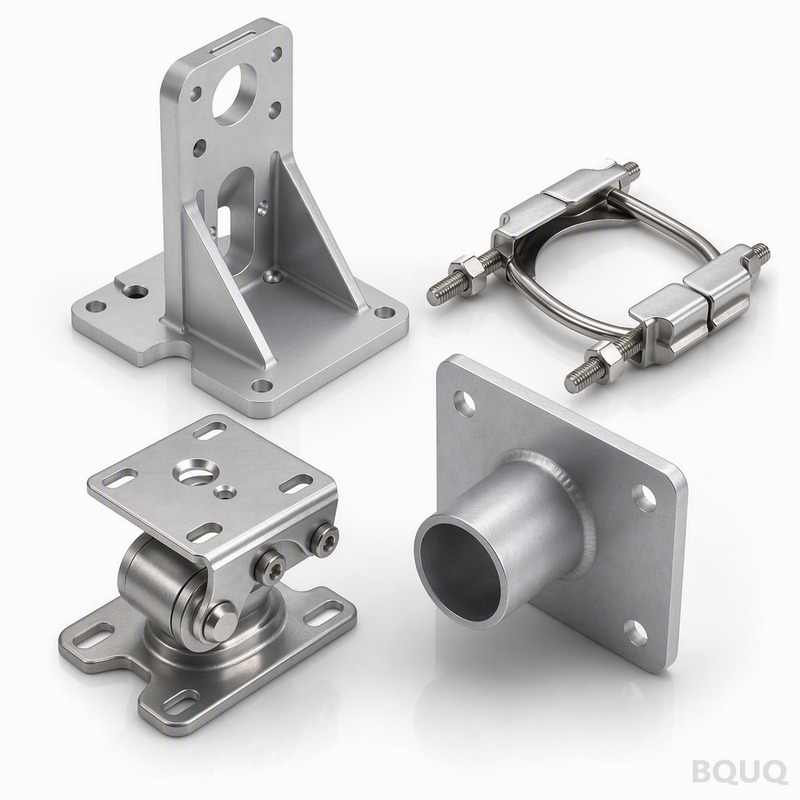
Usinage du titane : comment un atelier CNC maintient des tolérances serrées
Un atelier CNC bien équipé maintient ±0,01 mm sur le titane chaque jour ; un atelier négligé gratte des pièces à ±0,05 mm. Le titane n'est pas lent parce qu'il est dur — il est lent parce qu'il est tenace, élastique et retient la chaleur dans la zone de coupe. Cette combinaison pénalise l'outillage flexible, les avances timides et les ateliers qui traitent le titane comme de l'acier inoxydable.
Le titane est un métal en croissance pour les implants médicaux, les supports aérospatiaux, les cadres robotiques et les pièces grand public haut de gamme précisément parce qu'il est résistant par gramme et biocompatible. C'est aussi l'un des matériaux les moins indulgents qu'un programme CNC puisse toucher. Avant d'envoyer un dessin de titane pour devis, il est utile de savoir contre quoi l'atelier se bat, ce que les nuances vous coûtent réellement, et quelles spécifications de tolérance sont réalistes sur une surface usinée par rapport à une surface rectifiée.
Pourquoi le titane punit l'arête de coupe
La difficulté d'usinage du titane provient de quatre faits physiques, et non de chiffres de dureté. Sa conductivité thermique est d'environ 7 W/m·K — environ un septième de celle de l'acier et un vingtième de celle de l'aluminium — donc la chaleur de coupe reste dans la pointe de l'outil au lieu de partir avec le copeau. Son module d'élasticité est faible, environ 114 GPa, donc les sections minces se défléchissent loin de la fraise et reprennent leur forme après le passage. Il s'écrouit rapidement, ce qui signifie qu'un outil qui frotte au lieu de couper crée immédiatement une peau durcie qui ruine l'arête suivante. Et ses copeaux sont minces et résistants, concentrant la charge sur une très petite longueur d'arête de coupe.
Ces quatre faits établissent les règles d'usinage. La vitesse de coupe doit rester faible, l'avance doit rester suffisamment élevée pour couper sous la couche écrouie, et l'outil ne doit jamais s'attarder. Les ateliers qui ne respectent pas cela brûlent du carbure à un rythme qui apparaît directement dans votre devis.
Nuances de titane que vous usinerez réellement
Tous les titanes ne s'usinent pas de la même manière. La nuance 2 est l'alliage commercialement pur courant ; la nuance 5 — Ti-6Al-4V — est le cheval de bataille pour les pièces structurelles ; les nuances 9 et 23 sont les versions spécialisées pour les tubes, l'hydraulique et le travail médical. Le tableau ci-dessous donne les propriétés typiques, traitez donc les chiffres comme des plages plutôt que comme des absolus de fiche technique.
| Nuance | Résistance à la traction nominale | Utilisation typique | Usinabilité relative vs nuance 5 |
|---|---|---|---|
| Nuance 2 (CP) | ~345 MPa | Tôle, chimie, matériel marin | Légèrement plus facile, copeaux collants |
| Nuance 5 (Ti-6Al-4V) | ~900–1000 MPa | Aérospatial, robotique, pièces CNC structurelles | Référence |
| Nuance 9 (Ti-3Al-2.5V) | ~620 MPa | Tubes hydrauliques, pièces sous pression | Similaire à la nuance 5 |
| Nuance 23 (Ti-6Al-4V ELI) | ~895 MPa | Implants médicaux, cryogénie | Similaire, contrôle de lot plus strict |
Le choix de la nuance déplace les coûts plus que la plupart des acheteurs ne le pensent. Le prix de la matière première de la nuance 5 est déjà bien supérieur à celui de l'inox, et le billette de qualité ELI pour le travail médical ajoute la traçabilité et la documentation de lot par-dessus. Si votre pièce n'a pas besoin de la certification bio ou du pedigree de fatigue, la nuance 5 est généralement le choix par défaut honnête, et la CP nuance 2 vaut le coup d'œil pour les pièces formées ou légèrement chargées.
Ce que la machine et l'outillage doivent faire pour maintenir ±0,01 mm
Maintenir une tolérance serrée sur le titane est principalement un problème de rigidité. La machine doit avoir suffisamment de couple pour maintenir une vitesse faible et une avance régulière sans caler ; une broche légère qui faiblit en pleine coupe laisse une marque visible sur la surface. L'outillage doit être court et trapu — le surplomb est une déflexion, et la déflexion est là où la tolérance meurt.
| Variable d'usinage | Plage typique pour Ti-6Al-4V | Pourquoi c'est important |
|---|---|---|
| Vitesse de coupe (tournage, carbure) | 30–70 m/min | Au-dessus, la durée de vie de l'arête s'effondre |
| Avance (tournage d'ébauche) | 0,15–0,3 mm/tour | Doit rester au-dessus du seuil d'écrouissage |
| Profondeur de passe (ébauche) | 1–3 mm | Assez profonde pour couper sous la peau durcie |
| Lubrifiant | Inondation haute pression ou à travers la broche | Doit atteindre l'arête de coupe, pas le tas de copeaux |
| Revêtement d'outil | AlTiN ou similaire | Résiste à la chaleur à l'interface |
Le point pratique à retenir : attendez-vous à des temps de cycle sur le titane d'environ trois à cinq fois plus longs que ce que la même pièce prendrait en aluminium 6061, plus une usure d'outil plus importante. Ce n'est pas un atelier lent ; c'est le matériau. Un devis qui promet des vitesses de style aluminium sur le titane est un devis qui échouera en production, généralement juste après le premier changement d'outil.
Où la tolérance se brise sur les pièces en titane
La plupart des défaillances de tolérance sur le titane ne sont pas le positionnement de la machine. Elles sont thermiques et mécaniques. Un arbre long et mince usiné à des taux d'enlèvement élevés grandira sous l'effet de la chaleur et mesurera plus grand jusqu'à ce qu'il refroidisse. Les tubes à paroi mince se défléchissent pendant la coupe et reprennent une forme différente de celle impliquée par le trajet d'outil. Les caractéristiques profondes laissent l'outil se défléchir, produisant une conicité. Le maintien de la pièce compte autant que la coupe — des mors doux, des lunettes et des supports placés aux bons endroits sont ce qui empêche une paroi de 0,5 mm de vibrer.
C'est pourquoi un fournisseur responsable établit le devis sur le dessin, pas sur le nom du matériau. La même pièce en Ti-6Al-4V de 60 mm de long avec un trou traversant de 3 mm est un travail très différent d'un bras en porte-à-faux de 150 mm. Lorsque les tolérances sont à ±0,01 mm ou plus serrées, demandez comment l'atelier prévoit de maintenir la pièce, comment ils gèrent la chaleur, et si les diamètres critiques sont tournés en un seul montage. Si vous voulez voir comment la précision de positionnement et la répétabilité sont jugées avant l'expédition des pièces, notre article sur la précision CNC vs la répétabilité explique les deux chiffres qui décident réellement du rendement.
Lire un dessin de pièce en titane comme un acheteur
Conseils pratiques de dessin pour le titane, dans l'ordre où ils affectent votre devis :
- Spécifiez la tolérance uniquement sur les caractéristiques qui s'accouplent ou tournent. La dilatation thermique du titane, environ 8,6 µm/m·K, signifie qu'une caractéristique non contrainte de 100 mm peut bouger de plus d'un micron par 10°C de changement de température d'atelier — une face cosmétique n'a pas besoin de ±0,01 mm.
- Spécifiez honnêtement la finition pour les filetages et les surfaces de contact. Les diamètres rectifiés sur le titane sont une opération séparée, plus coûteuse ; ne demandez pas des finitions rectifiées sur des surfaces tournées qui ne verront jamais un roulement.
- Fournissez la nuance et l'état (recuit, recuit de laminage, ELI). "Titane" seul force l'atelier à supposer l'interprétation la plus coûteuse.
- Dites à l'atelier ce que fait la pièce. Savoir qu'une caractéristique porte une charge ou scelle un joint change la façon dont ils programment la passe de finition.
Chaque lot de pièces en titane que nous expédions comprend un rapport d'inspection dimensionnelle, et les caractéristiques critiques sont vérifiées sur une MMT — la même discipline décrite dans notre guide pour lire les rapports d'inspection MMT. Si vous évaluez un fournisseur pour du travail en titane, demandez un rapport d'échantillon de lot et vérifiez vous-même la colonne des écarts.
Où le titane s'intègre dans votre modèle de coûts
La billette de titane brut coûte couramment dix à vingt-cinq fois plus par kilogramme que l'aluminium 6061, et le temps d'usinage est trois à cinq fois plus long. Cette combinaison signifie qu'une pièce en titane n'est pas une petite prime — c'est généralement une ligne budgétaire différente. Elle ne gagne son coût que là où l'application a besoin du rapport résistance/poids, de la résistance à la corrosion, de la biocompatibilité ou de la durée de vie en fatigue. Pour tout le reste, l'aluminium 7075 ou l'acier inoxydable 17-4PH vous mène la plupart du chemin à une fraction du prix.
Lorsque l'application a réellement besoin de titane, bien l'usiner est une routine — c'est juste une question d'expérience, de rigidité et de devis honnête. Nous usinons des composants en titane en production sur notre ligne de composants de précision CNC et nos cellules de tournage CNC, et les questions que nous posons avant de deviser sont exactement celles ci-dessus. Envoyez le dessin avec la nuance et les notes fonctionnelles, et le devis que vous recevrez reflétera la pièce réelle, pas une estimation prudente.
Questions fréquemment posées
Q : Quelle tolérance l'usinage CNC peut-il réellement maintenir sur le titane ?
R : Avec un montage rigide, des vitesses faibles et une température stable, ±0,01 mm est réalisable sur les caractéristiques usinées, et ±0,005 mm sur les diamètres courts et bien supportés. Les caractéristiques rectifiées vont encore plus serré. Des montages lâches ou des sections longues et minces poussent la capacité réelle à ±0,05 mm ou pire.
Q : Pourquoi l'usinage du titane est-il si coûteux par rapport à l'aluminium ?
R : Deux raisons qui se cumulent : la billette brute coûte environ 10 à 25 fois plus par kilogramme que l'aluminium 6061, et les temps de cycle sont 3 à 5 fois plus longs car les vitesses de coupe doivent rester près de 30–70 m/min avec une usure d'outil plus importante. Les deux apparaissent ligne par ligne dans un devis réel.
Q : Ai-je besoin de Ti-6Al-4V ELI (nuance 23) pour chaque pièce en titane ?
R : Non. La nuance ELI comporte un contrôle de pureté et une documentation supplémentaires pour les implants médicaux et le travail cryogénique, et elle coûte plus cher. Pour les pièces structurelles de style aérospatial ou robotique, la nuance 5 standard est généralement le choix correct et moins cher.
Q : Les pièces en titane peuvent-elles être anodisées ou revêtues ?
R : Oui. Le titane peut être anodisé pour la couleur ou la résistance à l'usure, et des revêtements courants comme l'AlTiN s'appliquent aux outils plutôt qu'aux pièces. Si vous avez besoin d'un traitement de surface spécifique, indiquez-le sur le dessin afin que la surépaisseur de finition soit planifiée avant l'usinage, pas après.
Q : Comment dois-je envoyer une pièce en titane pour un devis ?
R : Envoyez le modèle 3D ou le dessin 2D avec la nuance de titane, l'état, la quantité et toutes notes fonctionnelles à sc@bquq.com ou WhatsApp +86 13713157787. BQUQ renvoie un devis dans les 12 heures ouvrables.
Rédigé par l'équipe d'ingénierie BQUQ. BQUQ est une usine source certifiée ISO9001 à Dongguan, en Chine, exploitant des lignes d'usinage CNC, d'emboutissage des métaux, de ressorts sur mesure, de dissipateurs thermiques et de pinces sous un même toit. Envoyez les dessins à sc@bquq.com ou WhatsApp +86 13713157787 pour un devis sous 12 heures ouvrables. www.bquq.com


