
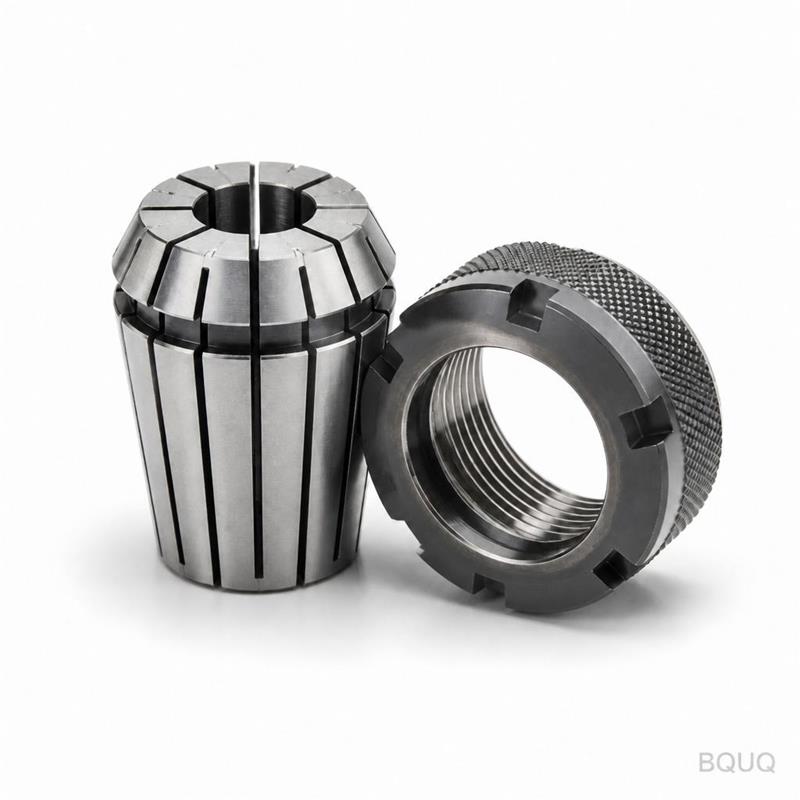
Sélection des porte-outils pour CNC : couple, faux-rond et accès
Réponse courte : adaptez le porte-outil aux trois contraintes qui cassent réellement les pièces — le couple, le faux-rond et l'accès. Pour une fraise en carbure de 12 mm dans l'aluminium à 1,5×D, un mandrin à pince ER32 maintient un faux-rond de 0,008–0,015 mm et transmet environ 40–60 N·m, ce qui suffit. Passez à une fraise de 20 mm à 4×D dans l'acier et vous avez besoin d'un porte-outil hydraulique ou à frettage à 0,003 mm de faux-rond et 150 N·m+ ; un mandrin à pince vibrera et arrachera. La portée décide du reste : si le corps du porte-outil heurte la paroi avant que la fraise n'atteigne la profondeur, aucune précision ne aidera. BQUQ fournit des recommandations de porte-outils et de montages avec chaque demande de devis d'usinage CNC dans les 12 heures ouvrables.
Pourquoi le porte-outil décide de votre tolérance avant la machine
La précision de positionnement d'une machine CNC est une spécification sur papier. Ce qui atteint réellement la pièce est la somme de la broche, du porte-outil, de la pince et de la fraise. Le porte-outil est le maillon faible de cette chaîne car c'est le seul élément qui est serré et desserré de façon répétée, et le seul dont vous choisissez la rigidité au moment du montage.
Trois modes de défaillance expliquent la plupart des rebuts liés au porte-outil :
Faux-rond — excentricité radiale à la pointe de la fraise. Chaque 0,01 mm de faux-rond double approximativement la charge de copeau sur une dent. Dans une fraise à 4 dents, cela signifie qu'une arête fait 40 % du travail, s'use en premier et décale l'alésage. Pour un trou alésé tenu à H7, un faux-rond supérieur à 0,01 mm suffit généralement à perdre la tolérance.
Perte de couple — la capacité du porte-outil à résister à l'arrachement de la fraise et au glissement torsionnel. Cela compte surtout en ébauche lourde et avec les fraises à forte hélice qui génèrent une forte traction axiale. Un porte-outil qui glisse en cours de coupe ne ruine pas seulement la pièce ; il met la fraise au rebut et peut endommager le cône de la broche.
Interférence d'accès — le corps du porte-outil, l'écrou ou les méplats de clé entrant en collision avec une paroi, un bossage ou un montage. C'est de la géométrie, pas de la précision, et c'est la raison pour laquelle les ateliers possèdent cinq familles de porte-outils au lieu d'une.
Sur le site de BQUQ à Dongguan, les quatre lignes de production — usinage CNC, emboutissage des métaux, ressorts sur mesure et dissipateurs thermiques — partagent la même logique de magasin d'outils. Un porte-outil adapté à un profil d'ailette de dissipateur thermique ne convient pas à un mandrin de ressort trempé, et les règles de sélection ci-dessous sont celles que nous appliquons.
Quel faux-rond pouvez-vous réellement attendre de chaque type de porte-outil ?
Les valeurs de faux-rond ci-dessous sont des valeurs typiques mesurées à 3×D de la ligne de jauge avec une pince propre et neuve et une queue de fraise de bonne qualité. Considérez-les comme indicatives, non garanties — l'état de la broche et l'usure de la pince dominent en pratique.
| Type de porte-outil | Faux-rond typique à 3×D | Vitesse maximale réaliste | Meilleure utilisation |
|---|---|---|---|
| Mandrin à pince ER (ER16/ER20/ER32) | 0,008–0,015 mm | 20 000–25 000 tr/min | Fraisage général, perçage, taraudage |
| Mandrin de perçage (sans clé) | 0,03–0,08 mm | 6 000 tr/min | Perçage non critique uniquement |
| Expansion hydraulique | 0,003–0,005 mm | 30 000–40 000 tr/min | Finition, alésage, outils de petit diamètre |
| Frettage (induction) | 0,002–0,004 mm | 40 000 tr/min+ | Finition à grande vitesse, poches profondes |
| À vis latérale / Weldon | 0,02–0,05 mm | 15 000 tr/min | Ébauche lourde, couple élevé |
| Mandrin de fraisage mécanique | 0,005–0,010 mm | 25 000 tr/min | Ébauche lourde avec bonne précision |
Deux remarques pratiques. Premièrement, le faux-rond se mesure sur un cône propre — un seul copeau ou une trace de graisse sur le cône de la broche peut ajouter 0,02 mm instantanément. Deuxièmement, la qualité de la pince compte plus que la marque du porte-outil au niveau ER : une pince ER32 usée peut doubler le faux-rond d'une pince neuve, et les pinces doivent être retirées selon un calendrier, pas sur défaillance.
Pour les travaux où le faux-rond détermine directement la tolérance — alésages, portées de roulement, montures optiques — le porte-outil n'est pas un poste où économiser. Notre article sur la tolérance d'alésage détaille comment le faux-rond, la géométrie de l'alésoir et l'avance interagissent sur un appel H7 réel.
Quel couple votre coupe exige-t-elle réellement ?
La demande de couple évolue avec la matière, le diamètre de fraise, l'engagement radial et la profondeur axiale. Le porte-outil doit transmettre plus que ce que la fraise génère, avec une marge pour les coupes interrompues et les points durs qui apparaissent toujours dans la matière réelle.
| Opération | Fraise | Demande de couple typique | Classe de porte-outil minimale |
|---|---|---|---|
| Ébauche aluminium, 1,5×D axial | 12 mm 3 dents | 15–25 N·m | ER32 |
| Ébauche aluminium, 3×D axial | 16 mm 3 dents | 40–60 N·m | ER32 / mandrin mécanique |
| Ébauche acier, 1×D axial | 16 mm 4 dents | 60–90 N·m | Mandrin mécanique / vis latérale |
| Ébauche acier, 2×D axial | 20 mm 4 dents | 120–180 N·m | Vis latérale / mandrin mécanique lourd |
| Finition inox | 8 mm 4 dents | 8–15 N·m | Hydraulique / frettage |
| Taraudage M10 dans l'acier | — | 25–40 N·m | Porte-taraud à tension-compression |
Le schéma : le couple est rarement le facteur limitant dans l'aluminium, et presque toujours le facteur limitant en ébauche d'acier et d'inox. C'est pourquoi un atelier travaillant des pièces mixtes conserve à la fois un jeu de pinces et un jeu de vis latérale ou de mandrin mécanique.
Il existe un second problème de couple que les tableaux oublient — l'arrachement. Les fraises à forte hélice en coupe axiale profonde génèrent une force axiale de type vis qui peut extraire la queue de fraise d'une pince. Les symptômes sont un changement soudain de profondeur, un sifflement et un fond de poche rebuté. Si vous le constatez, la solution n'est pas plus de force de serrage sur l'écrou ; c'est un porte-outil avec un verrouillage mécanique positif (vis latérale, ou porte-outil hydraulique avec une queue ayant une surface rectifiée h6 appropriée).
Quand la portée et l'accès priment-ils sur la précision ?
Constamment. Un porte-outil avec un faux-rond parfait de 0,002 mm est inutile si l'écrou heurte la paroi de la pièce à 30 mm de profondeur. Les problèmes d'accès se présentent sous trois formes :
- Cavités profondes — le diamètre du corps du porte-outil doit être inférieur à l'ouverture de la cavité, et le col doit être assez long pour atteindre le fond. Les porte-outils à frettage à col fin existent précisément pour cela.
- Caractéristiques proches de la paroi — un écrou plus grand de 10 mm que la queue de fraise limite la proximité d'usinage d'un épaulement. Les porte-pinces ER à écrou fin ou un corps à frettage résolvent cela.
- Dégagements et caractéristiques arrière — aucun porte-outil droit ne les atteint. C'est là qu'une tête à angle droit, ou un procédé entièrement différent (tournage avec outils motorisés), devient la bonne réponse.
Pour le travail 5 axes, la contrainte change encore : le porte-outil doit dégager la pièce sur toute la plage d'inclinaison, pas seulement dans une orientation. C'est un problème de montage et de porte-outil à la fois, traité plus en détail dans montage 5 axes.
Une règle utile issue de nos propres fiches de réglage : choisissez le porte-outil qui vous permet d'usiner la caractéristique dans une seule orientation, puis vérifiez s'il peut survivre à la coupe. La précision est négociable ; l'accès ne l'est pas.
Quel porte-outil pour quelle matière et quelle caractéristique ?
La matrice ci-dessous est celle que nous utilisons lors du chiffrage. Elle suppose un centre d'usinage vertical ou un tour moderne avec un cône propre et un état de broche raisonnable.
| Matière / caractéristique | Premier choix | Solution de repli | À éviter |
|---|---|---|---|
| Aluminium, ébauche à fort MRR | ER32 ou mandrin mécanique | Vis latérale | Mandrin de perçage |
| Aluminium, finition paroi mince | Frettage ou hydraulique | ER avec pince neuve | Vis latérale |
| Acier, fraisage général | Mandrin mécanique | ER32 | Hydraulique (limite de couple) |
| Inox, finition | Hydraulique | Frettage | Vis latérale (faux-rond) |
| Titane, ébauche à basse vitesse | Vis latérale | Mandrin mécanique | Hydraulique |
| Laiton, petites caractéristiques | ER16 / ER20 | Hydraulique | Vis latérale |
| Poches profondes, petite fraise | Frettage à col fin | ER à écrou fin | ER standard |
| Alésage à H7 | Hydraulique | Frettage | Pince ER |
| Taraudage | Porte-taraud à tension-compression | Porte-taraud rigide (synchro) | Mandrin de perçage |
Deux entrées méritent un commentaire. Les porte-outils hydrauliques ne sont pas des outils d'ébauche — la chambre de pression interne qui leur donne leur précision limite aussi le couple qu'ils peuvent transmettre, et les surcharger endommage définitivement la membrane. Les porte-outils à vis latérale échangent le faux-rond contre l'adhérence, ils appartiennent donc aux passes d'ébauche où vous laisserez 0,3–0,5 mm pour une passe de finition dans un meilleur porte-outil.
Cette stratégie à deux porte-outils — ébaucher avec une vis latérale, finir avec un hydraulique ou un frettage — est une pratique standard en travail de précision et l'une des améliorations qualité les moins coûteuses disponibles. Elle coûte un changement d'outil supplémentaire par caractéristique.
Mandrin à pince : le cheval de trait, et où il échoue
Le mandrin à pince ER est la solution par défaut pour une raison : bon marché, flexible, disponible dans tous les cônes, et suffisamment bon pour la majorité du fraisage et du perçage. Il échoue dans trois situations prévisibles.
1. Saturation de couple. Au-delà d'environ 60 N·m, la pince commence à glisser sur la queue. L'écrou semble serré, mais l'adhérence est uniquement frictionnelle.
2. Dérive du faux-rond. Les pinces ER ne sont aussi rondes que l'écrou qui les comprime. Un écrou usé, ou serré sans que la pince soit logée dans la bague excentrique, ajoute immédiatement du faux-rond.
3. Portée. Les écrous ER standard sont encombrants. Si votre caractéristique est à moins de 15 mm d'une paroi, vous avez besoin d'une variante à écrou fin ou d'un autre porte-outil.
Le couple de serrage compte plus que la plupart des opérateurs ne le pensent. Un écrou ER32 serré à 80 N·m au lieu des 100–136 N·m spécifiés (selon le fabricant) perd une fraction significative de son adhérence. Une clé dynamométrique sur l'établi est un moyen peu coûteux d'éliminer toute une classe de problèmes.
Pour le tournage, la décision équivalente se situe entre un mandrin à pince, un mandrin 3 mors et des mors doux. Les mors doux alésés in situ donnent la meilleure concentricité pour un diamètre spécifique et sont traités dans mors doux et maintien d'œuvre.
Ce que cela signifie pour votre demande de devis
Lorsque vous envoyez une pièce à BQUQ, la décision du porte-outil fait partie du plan de processus, pas d'une réflexion après coup. Trois éléments de votre dessin ou modèle changent la réponse :
- Appels de tolérance — un alésage à ±0,005 mm ou un appel de position vraie serré nous pousse vers des porte-outils hydrauliques ou à frettage, ce qui affecte le temps de cycle et le prix.
- Rapport profondeur/diamètre de la caractéristique — tout ce qui dépasse 4×D nécessite un porte-outil à longue portée, une avance réduite ou un procédé différent.
- Matière — l'ébauche d'acier et d'inox consomme le budget de couple du porte-outil ; l'aluminium rarement.
Nous réalisons de l'usinage CNC à ±0,005 mm, tournage et fraisage sur quatre lignes de production dans une seule usine à Dongguan, avec une MOQ flexible à partir de quantités prototypes. Les devis sont envoyés dans les 12 heures ouvrables, et le devis inclut les hypothèses d'outillage et de maintien d'œuvre que nous avons utilisées — afin que vous puissiez voir où se situe le coût. Si une modification de conception nous permettait d'utiliser un porte-outil moins cher et un cycle plus court, nous vous le dirons.
Envoyez vos dessins à sc@bquq.com ou WhatsApp +86 13713157787 pour un devis tenant compte du porte-outil.
Questions fréquentes
Q : Quel faux-rond dois-je spécifier pour un porte-outil CNC ?
R : Spécifiez le faux-rond à la pointe de la fraise, pas à la ligne de jauge du porte-outil, et indiquez la distance. Pour le fraisage général, 0,010 mm de faux-rond à 3×D est un objectif raisonnable. Pour l'alésage, le perçage ou les portées de roulement, 0,005 mm ou mieux est réaliste avec un porte-outil hydraulique ou à frettage. Rappelez-vous que l'usure de la pince et l'état du cône de broche peuvent ajouter 0,01 mm ou plus à eux seuls.
Q : Un porte-outil hydraulique est-il meilleur qu'un porte-outil à frettage ?
R : Ils résolvent des problèmes qui se recoupent de manière différente. Les porte-outils hydrauliques donnent un faux-rond de 0,003–0,005 mm, amortissent bien les vibrations et se libèrent avec une vis de pression, mais ils sont limités en couple et inadaptés à l'ébauche lourde. Les porte-outils à frettage donnent un faux-rond de 0,002–0,004 mm et une excellente rigidité sans pièces mobiles, mais nécessitent une unité à induction et sont plus lents à changer. De nombreux ateliers utilisent les deux, en choisissant par opération.
Q : Pourquoi ma fraise sort-elle de la pince pendant l'ébauche ?
R : Les fraises à forte hélice génèrent une forte traction axiale, et une pince n'adhère que par friction. Les causes habituelles sont des écrous sous-serrés, une pince usée ou contaminée, une queue de fraise huileuse, ou une coupe qui dépasse la capacité de couple du porte-outil. Corrigez le montage plutôt que de trop serrer : nettoyez la queue, remplacez la pince, serrez au couple spécifié, ou déplacez la passe d'ébauche vers une vis latérale ou un mandrin mécanique.
Q : Puis-je utiliser une seule famille de porte-outils pour l'aluminium et l'acier ?
R : Pas de manière optimale. L'aluminium récompense la vitesse élevée et un bon faux-rond, donc les mandrins à pince ER et les porte-outils à frettage fonctionnent bien. L'ébauche d'acier exige du couple, ce qui oriente vers les vis latérales ou les mandrins mécaniques. Un compromis pratique est un jeu ER32 pour l'aluminium et la finition, plus un mandrin mécanique pour l'ébauche d'acier. Cela couvre la plupart des ateliers à travail mixte sans grand inventaire de porte-outils.
Q : Comment le choix du porte-outil affecte-t-il le prix d'une pièce usinée CNC ?
R : Indirectement mais clairement. Un porte-outil qui impose une seconde opération de finition, une avance plus lente ou une portée plus longue ajoute du temps de cycle. Inversement, spécifier une tolérance qui nécessite réellement un porte-outil hydraulique ajoute un coût d'outillage par montage. Sur les petites séries, le montage du porte-outil et du maintien d'œuvre peut dominer le prix, c'est pourquoi nous listons nos hypothèses de maintien d'œuvre dans chaque devis.
Ressources associées
- À propos de BQUQ et de nos quatre lignes de production à Dongguan : /about/
- Services d'usinage CNC, tolérances et matières : /cnc-machining/
- Pièces fraisées CNC avec planification de processus tenant compte du porte-outil : /cnc-milling-parts/
- Pièces tournées CNC et maintien d'œuvre par pince/mors doux : /cnc-turning-parts/
- Tendances du secteur de la fabrication de précision : /industry-dynamics/
- Articles techniques et guides d'ingénierie : /bquq-blog/
- Questions fréquentes sur l'approvisionnement en Chine : /faq/
- Études de cas et exemples de refonte DFM : /case/
- Contacter l'équipe d'ingénierie : /contact/
Rédigé par l'équipe d'ingénierie BQUQ. BQUQ (Dongguan) exploite l'usinage CNC (±0,005 mm), l'emboutissage des métaux, les ressorts sur mesure et la production de dissipateurs thermiques dans une seule usine ISO9001. Approvisionnement direct depuis Dongguan, Chine — devis en 12 heures : sc@bquq.com | WhatsApp +86 13713157787 | www.bquq.com


