
Les tours suisses maintiennent des tolérances serrées sur les pièces petites et longues grâce à une douille de guidage. Découvrez quand le tour suisse surpasse le tour conventionnel. Devis BQUQ en 12 heures.
Usinage CNC suisse : ce que c'est et quand vous en avez réellement besoin
L'usinage suisse est la solution lorsque la pièce est petite, longue et précise : il maintient la concentricité et la rectitude sur des pièces d'environ 0,5 mm à 32 mm de diamètre, avec des rapports longueur/diamètre qu'aucun tour conventionnel ne peut gérer. Si votre pièce est une goupille, un manchon, un connecteur ou un composant d'implant d'un diamètre inférieur à environ 30 mm, le tour suisse vaut le supplément de tarif — pour une bride de 100 mm, c'est de l'argent gaspillé.
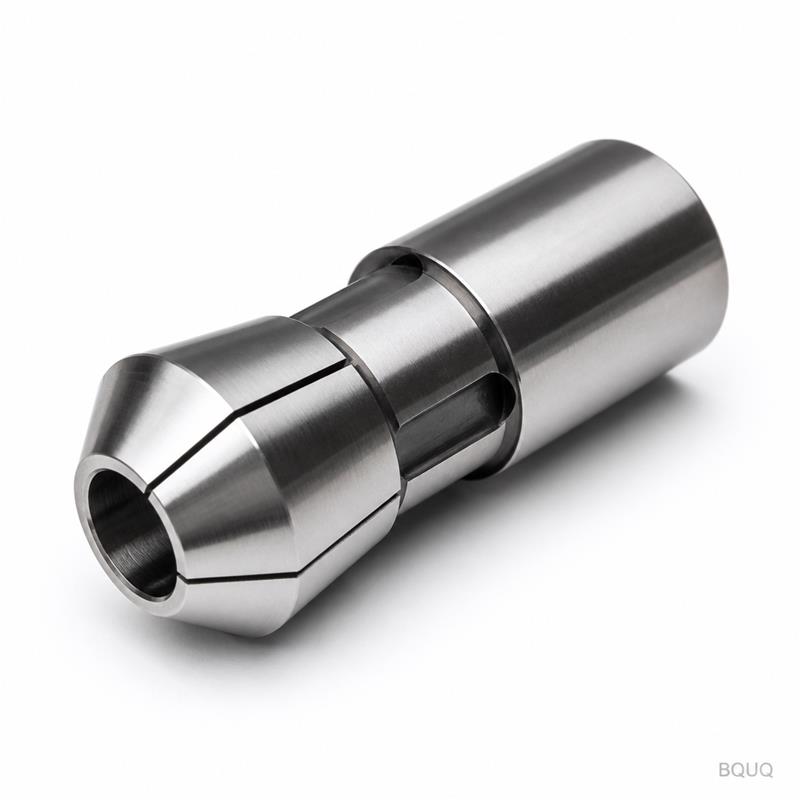
Les tours CNC de type suisse ressemblent aux tours CNC conventionnels mais fonctionnent selon un principe différent. Au lieu que la pièce tourne pendant qu'un outil se déplace le long de celle-ci, la barre de matière glisse à travers une douille de guidage pendant que les outils coupent près de cette douille. La coupe se fait juste au point de support, c'est pourquoi les pièces longues et fines ne se déforment pas et pourquoi la rondeur et la concentricité sont aussi bonnes que la broche de la machine. Ce guide explique comment fonctionne l'usinage suisse, les tolérances et les formes de pièces qu'il maîtrise réellement, et le point de croisement honnête où un tour conventionnel est l'outil le moins cher.
En quoi un tour suisse est différent
Dans un tour CNC conventionnel, le mandrin saisit la barre et la pièce s'étend sans support dans l'espace ; usiner une caractéristique loin du mandrin signifie que la pièce fléchit, et les rapports longueur/diamètre au-delà d'environ 3:1 ou 4:1 nécessitent une lunette ou une contre-pointe. Un tour suisse inverse la logique : la poupée mobile glisse sur l'axe Z et pousse la barre à travers une douille de guidage fixe ou coulissante, tandis que les outils coupent le matériau juste à la face de la douille. La longueur non supportée du matériau à la coupe est toujours courte — souvent moins de quelques millimètres — donc un arbre de rapport longueur/diamètre de 20:1 est usiné droit, rond et concentrique sans broutement.
| Facteur d'usinage | Tour CNC conventionnel | Tour de type suisse |
|---|---|---|
| Support de la pièce | Mandrin + contre-pointe/lunette | Douille de guidage à la coupe |
| Rapport L/D pratique | ~3:1 à 4:1 sans support | 10:1 à 20:1+ courant |
| Plage de diamètres typique | 5 mm à 300 mm+ | ~0,5 mm à 32 mm standard |
| Concentricité sur pièces longues | Dérive avec la longueur non supportée | Maintenue à la douille |
| Opérations multiples | Généralement deux configurations ou plus | Une configuration avec contre-broche et outils rotatifs |
| Taux horaire machine | Inférieur | Supérieur |
Le prix de l'approche suisse est la machine elle-même : un tour suisse avec contre-broche et outils rotatifs est un équipement complexe et coûteux, et son enveloppe de travail est délibérément petite. C'est pourquoi la technologie se concentre autour des petites pièces de précision — médicales, horlogères, électroniques, composants automobiles de carburant et de frein — où la géométrie et les tolérances justifient le tarif.
Les tolérances que l'usinage suisse donne réellement
Les machines suisses gagnent leur réputation sur des caractéristiques qu'un tour conventionnel peine à réaliser : des diamètres longs qui doivent rester ronds et droits, et des caractéristiques aux extrémités opposées d'une pièce longue qui doivent s'aligner. L'usinage près de la douille de guidage signifie que les forces de coupe agissent sur une section courte et bien supportée, donc la rondeur sur un diamètre de 3 mm peut être maintenue dans la plage des faibles microns et les diamètres courent couramment à ±0,005 mm ou mieux avec un contrôle de processus stable. La concentricité entre un diamètre tourné et une surface fraisée ou un trou transversal sur une pièce longue est maintenue car la référence ne change pas — la pièce ne quitte jamais la douille.
| Type de pièce | Taille typique | Pourquoi le suisse lui convient |
|---|---|---|
| Composants de guide médical | 0,5–3 mm de diamètre | Long, fin, sans bavure, tolérance serrée |
| Goupilles horlogères et d'instruments | 1–6 mm de diamètre | Caractéristiques concentriques, finition fine |
| Connecteurs et broches de contact | 1–8 mm de diamètre | Grand volume, perçages transversaux, méplats fraisés |
| Pièces de vannes carburant/frein | 5–20 mm de diamètre | Diamètres multiples, sièges d'étanchéité |
| Fixations et pièces de tour automatique | 3–25 mm de diamètre | Formes complexes en une seule passe |
La revendication de tolérance à faire est modeste et correcte : l'usinage suisse maintient les mêmes tolérances par caractéristique qu'un bon tournage conventionnel — ±0,005 mm est réaliste sur les diamètres critiques — et il les maintient sur des géométries où un tour conventionnel ne peut même pas tenter la pièce. Les perçages transversaux, les méplats fraisés, les rainures et les opérations de contre-plongée s'exécutent tous en un seul serrage avec une contre-broche, ce qui élimine l'erreur de configuration entre les opérations. Pour une pièce qui nécessite deux configurations conventionnelles, le serrage unique de la voie suisse est souvent l'avantage de tolérance qui compte.
Quand vous n'avez pas besoin d'usinage suisse
Le suisse n'est pas une technologie de tournage polyvalente. La douille de guidage contraint le travail à la barre dans l'enveloppe de la machine, donc une bride de 60 mm de diamètre, un arbre long de plus de 32 mm, ou un boîtier de grande taille serré ne peuvent pas du tout être usinés sur une machine suisse standard. Pour ceux-là, un tour CNC conventionnel — souvent avec une contre-pointe ou une lunette pour le support — est l'outil correct et moins cher. Le supplément de tarif du suisse n'est justifié que lorsque la géométrie de la pièce exploite réellement la douille : petit diamètre, rapport longueur/diamètre élevé, ou de nombreuses opérations sur une petite pièce.
La logique de croisement reflète ce que nous avons écrit sur la précision CNC vs la répétabilité : choisissez le processus qui répond à la tolérance avec le moins de risque de configuration, pas la machine la plus impressionnante. Un arbre de précision de 12 mm de diamètre sur 80 mm de long est une pièce suisse. Une poulie de 50 mm de diamètre ne l'est pas, et la chiffrer en suisse ajoute simplement du coût. Le volume compte aussi — le suisse excelle dans les petites pièces à grand volume où l'automatisation de la machine et l'alimentation en barres fonctionnent sans surveillance ; pour une poignée de prototypes, le coût de configuration domine dans les deux cas.
Ce qu'il faut envoyer pour un devis suisse
Le dessin doit être aussi complet que pour tout travail de tournage, plus quelques notes spécifiques au suisse. Indiquez le diamètre de la barre et l'état du matériau — les machines suisses fonctionnent à partir de barres, donc la taille du stock doit correspondre à la douille de guidage, et le stock hexagonal ou carré nécessite la douille correspondante. Signalez explicitement les tolérances critiques de concentricité et de faux-rond, car ce sont les caractéristiques que l'usinage suisse existe pour maintenir. Si la pièce nécessite des bords sans bavure — courant pour les pièces médicales et électroniques — dites-le ; les pièces suisses reçoivent souvent une passe d'ébavurage ou un processus secondaire, et le devis doit l'inclure honnêtement.
Indiquez également à l'atelier la quantité annuelle. La configuration suisse est complexe — douilles de guidage, configuration de l'alimentateur de barres, disposition des outils — donc le prix par pièce diminue fortement avec le volume. Un atelier qui exécute le tournage de précision de type suisse comme une ligne plutôt que comme une nouveauté demandera le volume avant de chiffrer, car cela change les choix d'outillage et de programmation. Pour une vue complète de la façon dont le travail de petites pièces est tarifé, notre guide des coûts d'usinage CNC détaille la logique de configuration et de temps de cycle ligne par ligne.
Le suisse face aux alternatives, honnêtement
Pour les très petites pièces à grand volume, le suisse concurrence les tours automatiques à cames et les machines multi-broches ; le suisse gagne en flexibilité et en changement rapide, tandis que les automatiques à cames gagnent en vitesse brute à des volumes énormes. Pour les pièces à l'extrémité petite avec une précision extrême, le suisse est souvent la seule voie pratique. Pour tout ce qui est plus grand que l'enveloppe, le tournage CNC conventionnel est la réponse. Le choix est dicté par la géométrie, et le fournisseur honnête le dira — un atelier de composants de précision CNC qui exécute à la fois des capacités conventionnelles et suisses peut chiffrer le même dessin des deux manières et laisser les chiffres décider, ce qui est exactement ce que nous faisons chez BQUQ avant de recommander une voie.
Questions fréquemment posées
Q : Quelle est la différence entre un tour suisse et un tour CNC régulier ?
R : Sur un tour suisse, la barre glisse à travers une douille de guidage pendant que les outils coupent juste à la douille, donc les pièces longues et fines restent supportées à la coupe. Un tour conventionnel maintient le stock dans un mandrin, laissant une longueur non supportée qui fléchit au-delà d'environ 3:1 à 4:1 en rapport longueur/diamètre.
Q : Quelles tailles de pièces sont usinées en suisse ?
R : Typiquement des barres de 0,5 mm à 32 mm de diamètre, avec le point idéal en dessous d'environ 20 mm. Les pièces plus grandes que l'enveloppe de la machine ne peuvent pas du tout être usinées en suisse et relèvent d'un tour conventionnel.
Q : Quand dois-je choisir l'usinage suisse plutôt que le tournage CNC conventionnel ?
R : Lorsque la pièce est petite, longue (rapport longueur/diamètre supérieur à environ 4:1), nécessite une concentricité serrée entre les caractéristiques d'extrémité, ou combine le tournage avec le fraisage et le perçage transversal en un seul serrage. Sinon, un tour conventionnel est moins cher pour la même tolérance.
Q : Quelles tolérances l'usinage suisse peut-il maintenir ?
R : Les diamètres critiques maintiennent couramment ±0,005 mm ou mieux avec un contrôle de processus stable, et la rondeur sur les petits diamètres bien supportés se situe dans la plage des faibles microns. Le plus grand avantage est de maintenir ces tolérances sur des pièces longues et fines qu'un tour conventionnel ne peut pas supporter.
Q : L'usinage suisse coûte-t-il plus cher que le tournage conventionnel ?
R : Oui — les machines suisses ont des taux horaires plus élevés et une configuration plus complexe. Le supplément est rentabilisé par moins de configurations, moins de rebuts sur les pièces fines, et un fonctionnement à grand volume sans surveillance. Pour les grandes pièces simples, le tour conventionnel est la réponse la moins chère et correcte.
Rédigé par l'équipe d'ingénierie BQUQ. BQUQ est une usine source certifiée ISO9001 à Dongguan, en Chine, exécutant des lignes d'usinage CNC, d'emboutissage des métaux, de ressorts sur mesure, de dissipateurs thermiques et de pinces sous un même toit. Envoyez les dessins à sc@bquq.com ou WhatsApp +86 13713157787 pour un devis sous 12 heures ouvrables. www.bquq.com


