
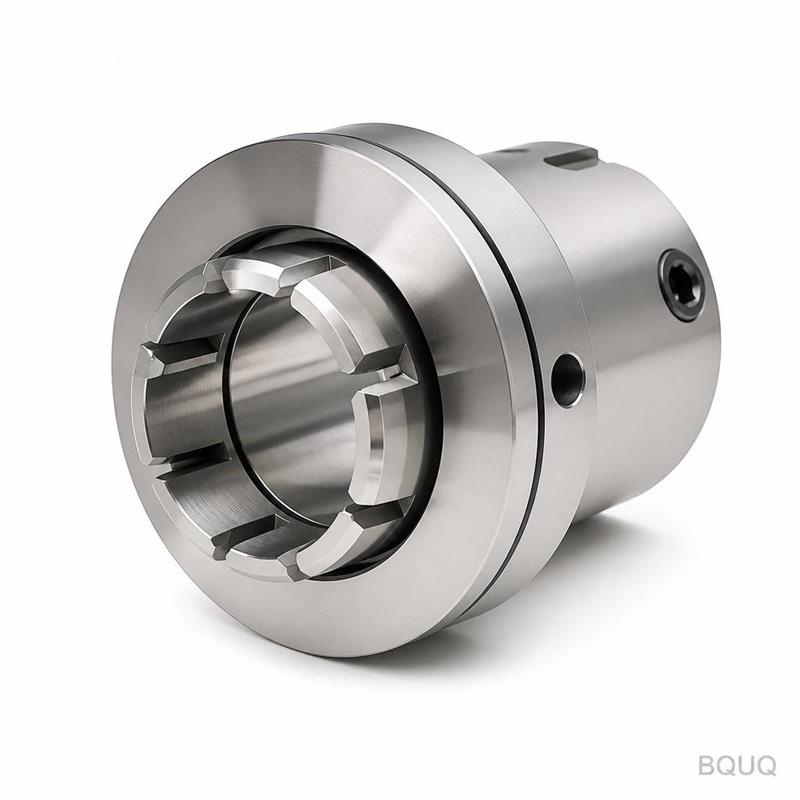
Outils motorisés en tournage CNC : fraisage sur tour
Réponse courte : les outils motorisés transforment un tour CNC en centre de tournage capable de fraiser, percer, tarauder et rainurer sans seconde prise. Une pièce avec six méplats fraisés, un perçage transversal et un taraudage en bout peut être finie en un seul cycle, en tenant ±0,005 mm sur les diamètres tournés et environ ±0,02 mm sur les caractéristiques fraisées. Les outils motorisés l'emportent lorsque votre pièce est d'abord ronde et ensuite fraisée — ils réduisent généralement de 15 à 40 % le coût de la répartition du travail entre un tour et une fraiseuse, mais seulement lorsque la géométrie s'y prête réellement.
La plupart des pièces ne sont ni purement rondes ni purement plates. Un arbre moteur comporte un tourillon tourné, une rainure de clavette fraisée et un bout taraudé. Un raccord hydraulique présente un filetage, un six pans et un orifice percé transversalement. Si vous tournez les formes rondes sur un tour puis reprenez le montage pour les formes fraisées, vous payez deux fois la mise en place, et chaque re-serrage ajoute une couche d'erreur d'empilage. Les outils motorisés existent pour supprimer cette seconde mise en place.
Qu'est-ce qu'un outil motorisé sur un tour CNC ?
Un outil motorisé — aussi appelé outil entraîné — est un porte-outil sur la tourelle du tour qui embarque son propre moteur et fait tourner une fraise, un foret ou un taraud tandis que la broche principale s'arrête, s'indexe ou tourne lentement. Un outil de tour standard est fixe et coupe parce que la pièce tourne. Un outil motorisé fait tourner son propre outil, de sorte que le tour peut réaliser des opérations de fraisage comme le ferait un centre d'usinage. Le facilitateur est l'axe C : la broche principale devient un axe rotatif programmable capable de maintenir une position angulaire, de sorte qu'un méplat fraisé par l'outil motorisé se positionne à un angle connu par rapport à la référence de la pièce. Sans l'axe C, les outils motorisés n'auraient aucun moyen de s'indexer sur la bonne face.
Outils motorisés à axe C vs axe Y
C'est la distinction la plus importante en fraisage sur tour, et elle change les pièces que vous pouvez réaliser.
Une machine à axe C seul approche la pièce radialement. Vous pouvez percer et tarauder sur le diamètre et fraiser des méplats, mais vous ne pouvez pas déplacer l'outil hors de l'axe de la machine, ce qui limite les poches et les caractéristiques excentrées. Une tourelle à axe Y se déplace de haut en bas hors centre, de sorte que l'outil peut être positionné n'importe où sur la face de la pièce. Cela libère les poches, rainures et méplats qui ne passent pas par l'axe central, et supprime la solution de contournement maladroite consistant à simuler des caractéristiques excentrées en interpolant X et C ensemble. Une tête de tournage-fraisage à axe B pivote et ajoute des caractéristiques inclinées et un contournage quasi 5 axes en une seule prise.
| Configuration | Liberté de fraisage | Tolérance typique des caractéristiques | Pièces idéales |
|---|---|---|---|
| Tour 2 axes + seconde opération sur fraiseuse | Illimitée sur la fraiseuse | ±0,02–0,05 mm après re-montage | Petit volume, fraisage complexe |
| Outils motorisés à axe C | Perçage/taraudage radial, méplats | ±0,02–0,03 mm | Perçages transversaux, six pans, méplats simples |
| Outils motorisés à axe Y | Poches excentrées, rainures, méplats | ±0,01–0,02 mm | La plupart des pièces d'abord rondes avec fraisage |
| Tournage-fraisage à axe B | Caractéristiques inclinées et profilées | ±0,005–0,01 mm | Pièces à haute valeur en une seule prise |
Que peuvent réellement faire les outils motorisés ?
La liste des opérations est plus large que ce que la plupart des acheteurs imaginent. Voici ce qu'un tour à outils motorisés bien réglé gère, et ce qu'il tient réalistement.
| Opération | Tolérance typique | Remarques |
|---|---|---|
| Perçage transversal sur le diamètre | ±0,05 mm en position | Plus facile avec axe Y ; nécessite un méplat ou un pointage préalable |
| Perçage axial sur la face en bout | ±0,02 mm en position | Pointer pour éviter la dérive |
| Fraisage de méplats ou six pans | ±0,02 mm sur plats | L'indexation de l'axe C fixe l'angle |
| Rainurage | ±0,02 mm en largeur | Le diamètre et la rigidité de l'outil dominent |
| Taraudage à la puissance | Classe 6H typique | Le taraudage rigide évite la dérive du taraud |
| Gravure ou marquage de face | Esthétique | Capacité gratuite, pas de seconde mise en place |
Une règle primordiale : gardez le stock de fraisage léger. Un porte-outil motorisé est moins rigide qu'une broche de fraiseuse, donc un fraisage lourd nécessite de nombreuses passes peu profondes et use rapidement les outils. Lorsqu'une caractéristique exige un enlèvement de matière sérieux, une vraie fraiseuse reste la réponse honnête. La deuxième règle est de planifier les changements d'outils. Chaque porte-outil entraîné occupe une station de tourelle, et si une pièce nécessite quatre outils motorisés différents, vous risquez de manquer de stations avant de manquer de caractéristiques. Les bons programmeurs regroupent les opérations par outil, et non par ordre de plan, afin que l'axe C s'indexe le moins possible.
Quand les outils motorisés surpassent une fraiseuse séparée
Les outils motorisés l'emportent lorsque les caractéristiques fraisées sont secondaires par rapport à une pièce fondamentalement tournée. La valeur réside dans l'élimination de la mise en place et l'intégrité de la référence, pas dans la puissance de fraisage brute. Si une pièce est ronde avec quelques petits détails fraisés, un cycle d'outil motorisé bat deux opérations sur deux machines, tant en coût qu'en précision. Si la pièce est un bloc plat avec un seul alésage percé, une fraiseuse est moins chère et plus simple. Le point de basculement se situe généralement lorsque le temps de fraisage sur le tour dépasserait environ un quart du cycle total.
Il y a aussi un argument qualité. Chaque fois qu'une pièce quitte un mandrin et est re-serée, vous injectez une nouvelle erreur d'alignement. La concentricité entre un diamètre tourné et un alésage fraisé est bien plus facile à contrôler lorsque les deux sont usinés dans le même serrage. Les acheteurs recherchant une position vraie entre des caractéristiques rondes et plates devraient demander à leur fournisseur de chiffrer la pièce comme une seule opération d'outil motorisé avant d'accepter un plan à deux machines.
Un exemple concret clarifie l'économie. Supposons qu'un arbre en inox de 40 mm nécessite un perçage transversal de 6 mm, deux méplats fraisés et un bout taraudé M5. En deux opérations, cela représente un réglage de tour, un montage de fraiseuse, deux manutentions et deux points d'inspection. En un cycle d'outil motorisé, c'est une barre en entrée, une pièce finie en sortie, avec le perçage transversal et les méplats partageant la même référence que les diamètres tournés. À quelques centaines de pièces, la différence en main-d'œuvre de mise en place paie généralement à elle seule le taux machine plus élevé, et le taux de rebut dû au re-serrage diminue d'autant.
Notes sur la précision et l'état de surface
Les diamètres tournés sur un bon tour atteignent ±0,005 mm et Ra 0,8 µm sans difficulté. Les caractéristiques fraisées avec outils motorisés sont plus lâches — comptez ±0,02 mm et Ra 1,6 µm — car le porte-outil est moins rigide et le porte-à-faux effectif de l'outil est plus long. Les coupes interrompues dues aux perçages transversaux ou aux méplats rendent le broutage plus probable, donc les avances sont réglées de manière conservatrice. Si un plan exige ±0,005 mm sur une poche fraisée, c'est réellement difficile avec des outils motorisés et une fraiseuse est la voie défendable. Méfiez-vous de tout atelier qui promet une tolérance de fraisage sur un outil entraîné sans voir le plan.
L'état de surface sur les faces usinées avec outils motorisés dépend aussi de la trajectoire de l'outil. Une fraise à surfacer passée en une seule passe laisse un méplat plus propre qu'une fraise en bout avancée par paliers sur la même largeur. Pour les méplats esthétiques, demandez une passe de finition avec un outil affûté et une faible profondeur de coupe. Pour les méplats de positionnement fonctionnels, privilégiez la planéité et la position plutôt que l'aspect esthétique — une trace d'outil légèrement visible sur une face de montage n'affecte pas le fonctionnement de la pièce, et payer pour une face cachée parfaitement esthétique est de l'argent dépensé pour rien.
Coût et temps de cycle : le vrai compromis
Les outils motorisés ne sont pas gratuits. Les porte-outils coûtent plus cher, la programmation est plus complexe et le taux machine est plus élevé. Ce que vous récupérez, c'est une mise en place au lieu de deux, moins de manutention, moins de montages et un contrôle de référence plus serré. Pour une pièce à 500–5 000 exemplaires, cette différence se situe généralement dans la fourchette de 15 à 40 % sur le coût unitaire. En quantité prototype, l'économie de mise en place est proportionnellement plus importante, mais la surcharge de programmation peut l'annuler.
La façon la plus claire de décider est de poser deux questions. Premièrement, quelle fraction du cycle de la pièce est consacrée au fraisage ? Deuxièmement, quelle est l'étroitesse de la relation entre les caractéristiques tournées et fraisées ? Un contenu de fraisage élevé et des relations lâches favorisent une fraiseuse ou un tour-fraiseuse. Un faible contenu de fraisage et des relations serrées favorisent les outils motorisés. Envoyez-nous le plan et nous chiffrerons les deux voies plutôt que de choisir silencieusement celle qui remplit notre planning.
Règles de conception pour les pièces usinées avec outils motorisés
Gardez ces points à l'esprit et un atelier de délai court pourra vous chiffrer en toute confiance. Minimisez le nombre de faces de la pièce nécessitant un fraisage, car chaque face consomme une indexation d'axe C et souvent un changement d'outil. Évitez les poches très profondes nécessitant de longs outils de petit diamètre — ils broutent et cassent. Donnez-vous une référence claire ; un épaulement tourné constitue une excellente référence pour les caractéristiques fraisées. Spécifiez honnêtement les tolérances de fraisage avec outils motorisés plutôt que de mettre par défaut chaque caractéristique à ±0,005 mm, car une tolérance excessive est une surcharge pure. Et si la pièce nécessite vraiment un fraisage lourd, concevez-la comme une pièce fraisée et cessez d'essayer de la forcer sur un tour.
Questions fréquentes
Q : Les outils motorisés sont-ils identiques à une machine de tournage-fraisage ?
R : Non, bien qu'ils se recoupent. Les outils motorisés désignent un outil motorisé sur la tourelle d'un tour, généralement avec un axe C. Une véritable machine de tournage-fraisage possède un axe B ou une seconde broche et peut approcher la pièce sous plus d'angles avec bien plus de puissance de fraisage. Si votre pièce est principalement tournée avec un fraisage léger, les outils motorisés sont l'outil le moins cher ; s'il s'agit véritablement de travail 5 axes, vous voulez la tour-fraiseuse.
Q : Quelle tolérance les outils motorisés peuvent-ils tenir sur les caractéristiques fraisées ?
R : Prévoyez ±0,02 mm sur les méplats et poches fraisés et ±0,05 mm sur la position des perçages transversaux pour un travail normal. Des caractéristiques serrées et bien supportées peuvent atteindre ±0,01 mm, mais les outils motorisés sont moins rigides qu'une fraiseuse, donc considérez un fraisage inférieur à ±0,01 mm comme une demande spéciale plutôt qu'une valeur par défaut. Les diamètres tournés tiennent toujours ±0,005 mm.
Q : Combien les outils motorisés économisent-ils par rapport à deux mises en place ?
R : Typiquement 15–40 % à 500–5 000 pièces, grâce à l'élimination de la mise en place et à moins de manutention. L'économie provient de la suppression d'une seconde machine, d'un second montage et d'un second serrage, et non d'une coupe plus rapide du tour. À très faible volume, la surcharge de programmation peut l'emporter sur l'économie de mise en place, donc le volume compte.
Q : Peut-on fraiser une rainure de clavette avec des outils motorisés ?
R : Oui. Une rainure ou clavette sur un arbre est l'un des travaux d'outils motorisés les plus courants, tenu autour de ±0,02 mm en largeur. Pour les clavettes longues ou une tolérance serrée sur les flancs, une fraiseuse avec une fraise à rainurer appropriée peut être plus fiable, et nous le dirons sur le devis au lieu de le forcer sur le tour.
Q : Quels détails de plan vous faut-il pour chiffrer des pièces usinées avec outils motorisés ?
R : Un fichier STEP ou un plan 2D coté, la matière, la quantité, la finition et toute indication de position vraie entre les caractéristiques rondes et fraisées. Ces indications de relation déterminent si la pièce appartient à un tour à outils motorisés ou à une fraiseuse. Envoyez-les à sc@bquq.com et nous retournons un devis sous 12 heures ouvrées.
Ressources associées
- Tournage CNC vs fraisage : choisir le bon procédé — comment décider quand une pièce appartient à un tour, une fraiseuse, ou les deux.
- Services d'usinage CNC — tournage, fraisage et travail sur tour en une seule prise depuis une usine source de Dongguan.
- À propos de BQUQ — une usine source ISO9001 exploitant des lignes de CNC, emboutissage, ressorts et dissipateurs thermiques sous un même toit.
- Contactez-nous — envoyez votre plan pour un devis sous 12 heures ouvrées.
Rédigé par l'équipe d'ingénierie BQUQ. BQUQ est une usine source certifiée ISO9001 à Dongguan, en Chine, exploitant des lignes d'usinage CNC, d'emboutissage des métaux, de ressorts sur mesure, de dissipateurs thermiques et de pinces sous un même toit. Envoyez vos plans à sc@bquq.com ou WhatsApp +86 13713157787 pour un devis sous 12 heures ouvrées. www.bquq.com


