
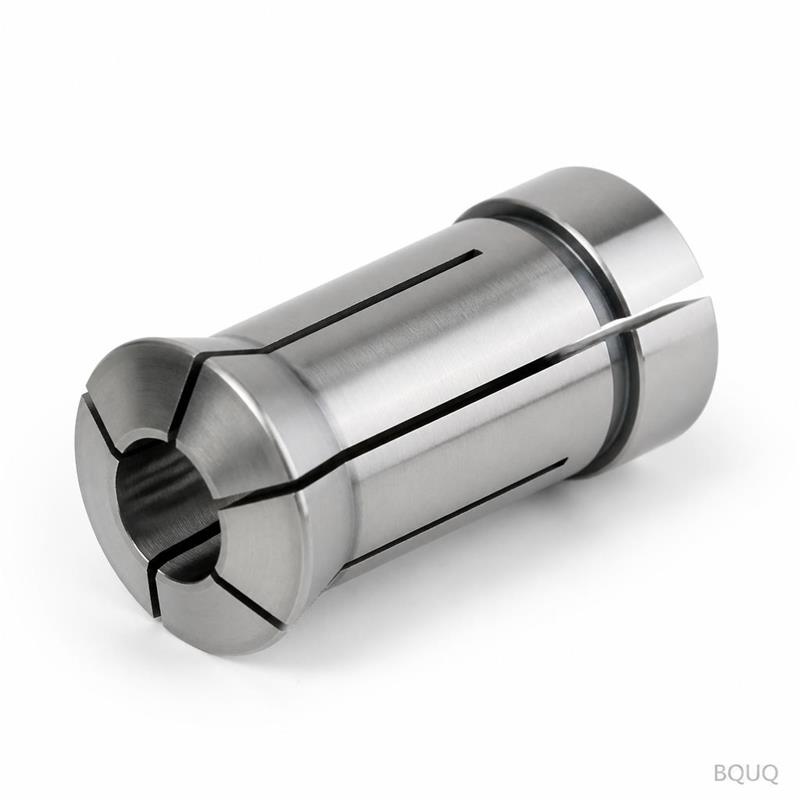
Pinces porte-outils pour fraisage : rigidité sous charge latérale
Réponse courte : Une pince porte-outil ne maintient un outil de fraisage de manière rigide que lorsque trois conditions sont réunies — une longueur de serrage sur la queue occupant les 2/3 de l'alésage, un couple de serrage de l'écrou correct, et une pince ronde et propre. Sous charge latérale, une pince ER32 avec une queue de 20 mm à une longueur de jauge de 60 mm fléchit typiquement de 10 à 25 µm sous une force radiale de 1 kN, et cette déflexion augmente approximativement avec le cube du porte-à-faux. Étendez le même outil à 90 mm et la déflexion peut tripler. Les acheteurs doivent spécifier le TIR (0,005-0,010 mm typique pour la qualité précision), le couple de l'écrou et la longueur de serrage, pas seulement « ER32 ». BQUQ usine et rectifie ces pinces dans une seule usine ISO9001 à Dongguan et chiffre en 12 heures ouvrées.
Pourquoi la charge latérale est la mauvaise question à poser en premier
Le fraisage n'est pas du perçage. Un foret pousse principalement le long de son propre axe, de sorte que le rôle de la pince est essentiellement un maintien axial. Un outil de fraisage subit une force de coupe radiale qui change de direction à chaque passage de dent, et cette force agit comme un moment de flexion sur l'ensemble de l'empilage : queue de l'outil, pince, écrou, corps du porte-outil, cône de broche.
Ce moment de flexion est ce que les ingénieurs entendent par « charge latérale ». Il ne casse pas les pinces. Il fléchit l'ensemble, et la flexion se manifeste par :
- Déflexion de l'outil au niveau de l'arête de coupe — la source dominante d'erreur dimensionnelle et de broutement.
- Micro-glissement entre la queue et l'alésage de la pince — la source d'arrachement et de dérive progressive du TIR.
- Charge inégale des dents — une lèvre coupe plus que les autres, ce qui use l'outil plus rapidement et dégrade l'état de surface.
La question utile n'est donc pas « une pince porte-outil peut-elle supporter une charge latérale ? » mais « de combien cet ensemble de pince spécifique fléchit-il, et quelle part de la charge atteint l'alésage de la pince plutôt que la face de broche ? »
La géométrie qui contrôle réellement la rigidité
Longueur de serrage : la règle des 2/3
Une pince serre le long de son alésage. Si la queue de l'outil n'entre que dans le premier tiers de la pince, la partie arrière de la pince se referme vers l'intérieur sans rien toucher, la pince s'incline dans l'écrou, et l'ensemble perd à la fois la concentricité et la rigidité.
La règle de travail dans la plupart des ateliers : insérer la queue de manière à ce qu'elle occupe au moins les deux tiers de l'alésage de la pince, et jamais moins que le diamètre de la queue en longueur. Pour une pince ER32 (46 mm au total, environ 40 mm d'alésage utile), une queue de 20 mm doit s'insérer sur 26-30 mm de profondeur.
| Taille de pince | Plage d'alésage nominale | Serrage utile typique | Serrage minimum pour une queue de 12 mm |
|---|---|---|---|
| ER16 | 1-10 mm | ~24 mm | 12-16 mm |
| ER20 | 1-13 mm | ~30 mm | 12-16 mm |
| ER25 | 1-16 mm | ~34 mm | 14-18 mm |
| ER32 | 2-20 mm | ~40 mm | 16-22 mm |
| ER40 | 3-26 mm | ~46 mm | 18-26 mm |
Les chiffres sont typiques pour les pinces standard DIN 6499 ; vérifiez par rapport au plan du fournisseur spécifique.
Porte-à-faux : la pénalité cubique
La déflexion d'un porte-à-faux évolue avec le cube de la longueur non supportée. Passer d'une longueur de jauge de 50 mm à 75 mm représente une augmentation de longueur de 1,5× et une augmentation théorique de déflexion de 3,4× pour la même force. C'est pourquoi une pince porte-outil courte surpasse souvent un porte-outil plus long, nominalement « plus rigide ».
Conséquence pratique : choisissez la pince la plus courte qui dégage la pièce et le montage. Si vous devez atteindre une grande profondeur, acceptez que vous échangez de la rigidité contre de la portée et réduisez la profondeur de passe radiale en conséquence.
Type d'écrou et roulement
L'écrou a deux fonctions : il pousse la pince dans le cône à 16° du porte-outil, et il doit le faire sans tordre la pince. Un écrou simple frotte sur la face de la pince et peut la faire légèrement tourner lors du serrage. Un écrou à roulement (à aiguilles ou à billes) découple la rotation du serrage, de sorte que le même couple manuel produit une force de serrage plus élevée et plus constante.
| Type d'écrou | Force de serrage à couple égal | Constance du TIR | Meilleure utilisation |
|---|---|---|---|
| Écrou simple | Référence | Correcte | Finition légère, faible volume |
| Écrou à billes | ~1,3-1,6× la référence | Bonne | Fraisage général |
| Écrou à aiguilles | ~1,5-1,8× la référence | Très bonne | Ébauche lourde, RPM élevés |
Les multiplicateurs sont des plages indicatives issues des données typiques des fournisseurs, pas des valeurs garanties.
Ce que le TIR vous coûte réellement dans une coupe de fraisage
Le faux-rond total indiqué est la somme de l'erreur du cône du porte-outil, de l'erreur de la pince, de l'erreur d'assise de l'écrou et de l'erreur de la queue. Un TIR de 0,010 mm à la face de la pince peut devenir 0,020-0,030 mm à la pointe de l'outil une fois le porte-à-faux ajouté.
En fraisage, le faux-rond signifie qu'une lèvre fait la majeure partie du travail. Avec un outil à 4 lèvres et un faux-rond de 0,020 mm, la lèvre haute peut supporter 40-60 % de charge de copeau en plus que la moyenne. Cette lèvre s'émousse en premier, chauffe en premier et fixe la limite d'usure pour tout l'outil.
Pour un traitement plus approfondi de la mesure et du contrôle de ce phénomène, consultez notre guide sur comment mesurer et contrôler le TIR des pinces.
Pression de serrage : combien suffit, et quand est-ce trop
Plus de couple n'est pas automatiquement mieux. Un serrage excessif d'une pince au-delà de sa plage élastique évasera définitivement l'alésage, après quoi elle ne serrera plus jamais uniformément — même au couple correct. Un serrage insuffisant laisse la queue glisser sous une charge latérale alternée.
Une approche pratique pour les pinces ER :
1. Nettoyez l'alésage de la pince, le cône du porte-outil et les filets de l'écrou. Un seul copeau dans le cône peut ajouter 0,01 mm de TIR.
2. Placez d'abord la pince dans l'écrou, puis vissez sur le porte-outil — ne forcez jamais une pince chargée dans le cône.
3. Serrez au couple nominal du fabricant du porte-outil avec une clé dynamométrique, pas au feeling.
4. Revérifiez après les 30 premières minutes de coupe ; les nouveaux ensembles se tassent souvent.
Nous couvrons la mécanique de ceci dans comment la pression de serrage des pinces affecte la précision et la durée de vie des outils.
Adapter la conception du porte-outil au travail de fraisage
Le corps du porte-outil lui-même compte. L'épaisseur de paroi au niveau du cône, la précision de l'angle à 16°, la dureté de la surface du cône et la concentricité du filetage de l'écrou contribuent tous au résultat final. Un porte-outil rectifié après traitement thermique conserve sa géométrie bien plus longtemps qu'un porte-outil rectifié avant.
Pour une analyse complète de ces variables, voir conception des pinces porte-outils : cône, écrou et géométrie du corps.
| Opération de fraisage | Porte-outil suggéré | Longueur de serrage | Cible TIR typique |
|---|---|---|---|
| Finition, petites fraises | Pince porte-outil ER16 / ER20 | ≥2/3 de l'alésage | 0,005-0,010 mm |
| Fraisage général | Pince porte-outil ER32 | ≥2/3 de l'alésage | 0,008-0,015 mm |
| Ébauche lourde | Pince porte-outil ER40 ou TG100 | ≥2/3 de l'alésage | 0,010-0,020 mm |
| Grande portée | Pince porte-outil prolongée, profondeur de passe réduite | ≥2/3 de l'alésage | 0,015-0,025 mm |
| Production à grand volume | Pince porte-outil à changement rapide | ≥2/3 de l'alésage | 0,005-0,010 mm |
Les cibles de TIR sont des valeurs typiques pour les porte-outils de qualité précision ; les qualités générales peuvent être plus larges.
Quand une pince porte-outil est le mauvais choix
Les pinces porte-outils sont d'excellents généralistes, mais elles ne sont pas toujours la réponse rigide :
- Charge radiale très élevée avec porte-à-faux court — un porte-outil à frettage ou hydraulique gagne généralement en rigidité et en TIR.
- Queues d'outils avec méplats ou embouts weldon — une pince serre une queue ronde ; un porte-outil à verrouillage latéral est conçu pour le méplat.
- Changements d'outils répétés à grand volume — les systèmes à changement rapide réduisent l'erreur de réglage, mais ajoutent des interfaces qui doivent chacune être contrôlées.
Pour la plupart des ateliers de mécanique et la production à volume moyen, cependant, une pince porte-outil ER ou TG bien fabriquée avec une longueur de serrage et un couple corrects est le meilleur équilibre entre coût, précision et flexibilité.
Ce qu'il faut spécifier à l'achat
Si vous vous approvisionnez en pinces porte-outils ou en pinces qui vont dedans, inscrivez ces éléments sur le plan ou le bon de commande :
- Série de pince et taille d'alésage, avec classe de tolérance.
- Précision du cône du corps et exigence de rectification après traitement thermique.
- Type d'écrou (simple, à billes, à aiguilles) et couple nominal.
- Limite de TIR mesurée à une distance spécifiée de la face.
- Matériau et dureté du corps et de la pince.
- Classe d'équilibrage si l'application dépasse environ 15 000 RPM.
BQUQ produit des pinces porte-outils et des pinces assorties sur quatre lignes de production dans une seule usine à Dongguan, avec usinage CNC tenu à ±0,005 mm et contrôle qualité ISO9001. Le MOQ est flexible, ce qui compte si vous validez un nouveau porte-outil avant de vous engager sur un volume. Parcourez la gamme de pinces porte-outils et la série de pinces pour tours automatiques pour les tailles que nous produisons le plus souvent.
Questions fréquentes
Q : Puis-je utiliser une pince porte-outil ER pour du fraisage lourd ?
R : Oui, dans certaines limites. Une pince ER32 ou ER40 avec une longueur de serrage complète, un écrou à roulement au couple nominal et un porte-à-faux court gère la plupart des ébauches dans l'acier et l'aluminium. La contrainte est généralement la déflexion, pas le serrage. Si vous avez besoin d'une rigidité maximale à grande portée, un porte-outil à frettage ou hydraulique surpassera une pince. Pour le fraisage général, une pince porte-outil correctement réglée est tout à fait adéquate.
Q : Quel faux-rond est acceptable pour une pince porte-outil de fraisage ?
R : Pour les travaux de finition, visez un TIR de 0,005-0,010 mm à la face de la pince. Pour le fraisage général, 0,010-0,015 mm est utilisable. Au-dessus d'environ 0,020 mm, une lèvre commence à supporter une charge de copeau disproportionnée, ce qui raccourcit la durée de vie de l'outil et dégrade l'état de surface. Mesurez toujours à la pointe de l'outil, pas seulement à la pince, car le porte-à-faux amplifie le faux-rond.
Q : Pourquoi mon outil sort-il de la pince pendant le fraisage ?
R : L'arrachement provient presque toujours d'une longueur de serrage insuffisante ou d'une force de serrage insuffisante. Si la queue ne repose que dans le premier tiers de la pince, l'alésage arrière ne la contacte jamais. Combinez cela avec un écrou simple serré au feeling, et une charge latérale alternée fait sortir l'outil. Nettoyez l'alésage, insérez sur deux tiers de profondeur et serrez l'écrou au couple nominal du fabricant du porte-outil.
Q : Un écrou à roulement améliore-t-il vraiment la rigidité en fraisage ?
R : Il améliore la constance du serrage, ce qui soutient la rigidité. Un écrou à roulement convertit une plus grande part de votre couple de serrage en force de serrage axiale au lieu de friction contre la face de la pince, typiquement 1,3-1,8× plus à effort manuel égal. Cela signifie moins de risque de sous-serrage et moins de risque de tordre la pince lors du serrage. Le corps du porte-outil et le cône fixent toujours le plafond de rigidité.
Q : À quelle fréquence faut-il remplacer les pinces de fraisage ?
R : Remplacez-les lorsque le TIR dérive au-delà de votre cible, lorsque l'alésage présente des rayures ou un évasement, ou lorsque la pince ne serre plus uniformément une queue connue comme bonne. En production mixte, de nombreux ateliers inspectent les pinces trimestriellement et retirent plus souvent celles utilisées pour l'ébauche. Les pinces sont des consommables ; une pince usée vous coûte silencieusement de la durée de vie d'outil et des rebuts bien avant de tomber en panne visiblement.
Ressources associées
- À propos de BQUQ et de notre empreinte manufacturière à Dongguan : /about/
- Pinces porte-outils, porte-outils et mandrins de puissance : /tool-holder-collet-chucks/
- Série de pinces pour tours automatiques pour machines à poupée mobile et à cames : /auto-lathe-collets/
- Mandrins de puissance et maintien de pièces de type suisse : /power-chucks-swiss/
- Tendances de l'industrie dans la fabrication de précision : /industry-dynamics/
- Articles techniques et guides d'ingénierie : /bquq-blog/
- Questions fréquentes : /faq/
- Études de cas : /case/
- Contactez l'équipe d'ingénierie : /contact/
Rédigé par l'équipe d'ingénierie BQUQ. BQUQ (Dongguan) exploite l'usinage CNC (±0,005 mm), l'emboutissage des métaux, les ressorts sur mesure et la production de dissipateurs thermiques dans une seule usine ISO9001. Approvisionnement direct depuis Dongguan, Chine — devis en 12 heures : sc@bquq.com | WhatsApp +86 13713157787 | www.bquq.com


