
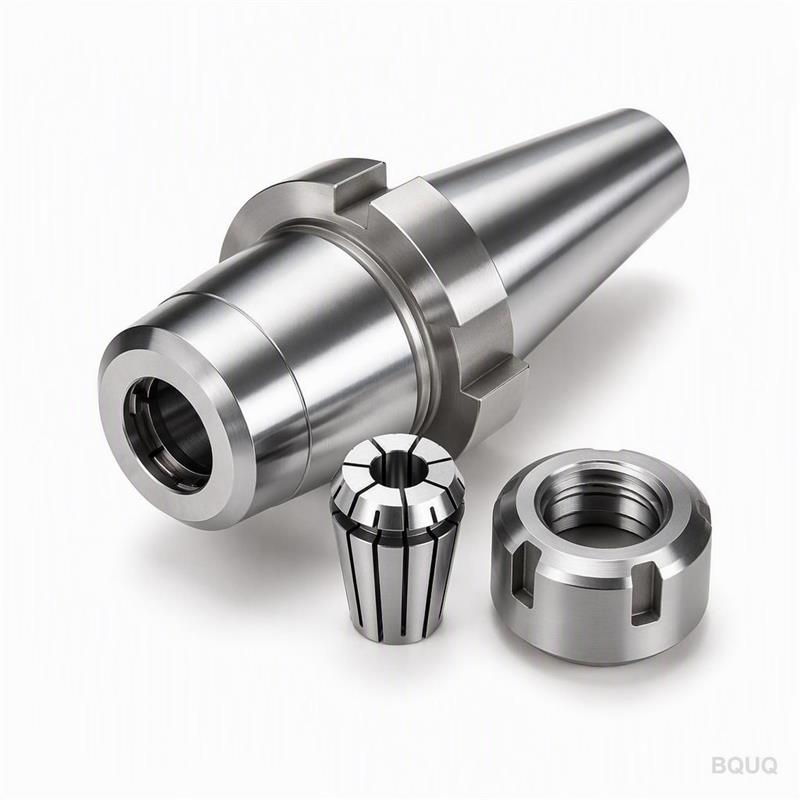
Pinces porte-outils dans les outils à tourelle fixe et les tourelles
Réponse courte : Dans les outils à tourelle fixe, les pinces porte-outils se montent directement sur la plaque coulissante et s'indexent en déplaçant les axes X/Z, elles doivent donc être courtes, légères et répétables à 0,005–0,010 mm près ; dans une tourelle, la même pince porte-outil se place dans une station motorisée ou statique et doit résister aux chocs d'indexation et au liquide de refroidissement. Les pinces porte-outils ER et TG dominent dans les deux cas car elles maintiennent un TIR de ±0,005 mm sur une broche en bon état, acceptent une plage de queue de 1–20 mm et coûtent bien moins cher que les porte-outils hydrauliques ou à frettage. Choisissez ER16–ER32 pour la plupart des travaux sur tourelle fixe, ER25–ER40 pour les tourelles, et vérifiez le couple de l'écrou, la propreté de la cône et le faux-rond avant de blâmer la machine.
Pourquoi les pinces porte-outils dominent dans les outils à tourelle fixe
Un tour à tourelle fixe n'indexe pas une tourelle. Il monte chaque outil sur une seule plaque de chariot transversal, puis déplace la plaque en X et Z pour amener le bon outil à la pièce. Cette architecture récompense les outils compacts, légers et prévisibles. Une pince porte-outil réunit ces trois qualités.
La physique compte. Chaque gramme sur la plaque coulissante représente une masse que le servomoteur doit accélérer et décélérer des milliers de fois par poste. Une pince porte-outil ER32 de 1 kg accélère plus vite et se stabilise plus proprement qu'un porte-outil hydraulique de 3,5 kg de préhension équivalente. Sur une machine à tourelle fixe fonctionnant avec des cycles de 8 secondes, cette différence se voit sur l'état de surface et la durée de vie des outils, pas seulement sur le temps de cycle.
Les outils à tourelle fixe entassent également les outils. L'espacement entre porte-outils adjacents peut être de 20–40 mm. Une pince porte-outil avec un écrou fin et un corps court s'insère là où un mandrin de puissance encombrant ne le peut pas. C'est pourquoi le tournage de petites pièces — connecteurs, broches, composants de montre, vis médicales — est massivement basé sur les pinces.
Le compromis est la plage de diamètre de serrage et la transmission du couple. Les pinces serrent par déformation élastique, elles ne peuvent donc pas égaler un mandrin à 3 ou 4 mors sur des coupes lourdes interrompues. Dans les outils à tourelle fixe, c'est rarement la contrainte, car les pièces sont petites et les profondeurs de passe modestes.
Ce que la plaque coulissante exige d'un porte-outil
- Faible masse. Gardez l'ensemble sous environ 1,5 kg lorsque c'est possible.
- Longueur de jauge courte. Moins de porte-à-faux signifie moins de déformation sous charge radiale.
- Positionnement répétable. Un outil qui se place différemment après chaque changement détruit les décalages.
- Circuit de liquide de refroidissement. Les buses traversantes ou dirigées battent l'arrosage sur les petites pièces.
- Tolérance aux collisions. Les outils à tourelle fixe sont proches de la pièce ; un porte-outil léger et remplaçable coûte moins cher à perdre qu'une broche.
Comportement des pinces porte-outils dans une tourelle
Une tourelle ajoute deux charges qu'une plaque à tourelle fixe ne voit jamais : le choc d'indexation et la variation d'une station à l'autre. Lorsque la tourelle s'indexe, le porte-outil subit une secousse rotationnelle. Tout jeu dans l'écrou, la cône ou l'interface de montage convertit cette secousse en dérive de faux-rond.
Les stations statiques sont simples. Une pince porte-outil dans une station statique d'extérieur ou d'intérieur se comporte comme n'importe quel porte-outil de tour, à condition que l'interface de montage — VDI, BMT ou à boulonner — soit bien en place et correctement serrée. Le faux-rond mesuré à la face de la pince doit rester dans 0,010 mm pour le tournage général et 0,005 mm pour la finition.
Les stations motorisées sont plus difficiles. Une pince porte-outil motorisée tourne à 3 000–8 000 tr/min sur de nombreuses tourelles, ce qui signifie que l'équilibrage et la concentricité de la cône deviennent les facteurs limitants, pas la préhension. Au-dessus d'environ 6 000 tr/min, un écrou ER déséquilibré vibrera, polira la cône et perdra lentement de la force de serrage.
Guide de sélection des stations de tourelle
| Type de station | Porte-outil typique | Série de pince | Limite de vitesse (indicative) | Meilleure utilisation |
|---|---|---|---|---|
| Tournage extérieur statique | Bloc à boulonner ou VDI | ER25–ER40 | N/A | Tournage d'arbres, dressage |
| Alésage intérieur statique | Porte-barre d'alésage | ER16–ER25 | N/A | Petits alésages, travail arrière |
| Fraisage motorisé | Porte-outil motorisé | ER16–ER20 | 4 000–8 000 tr/min | Plats, rainures, trous transversaux |
| Perçage motorisé | Porte-outil motorisé | ER11–ER16 | 6 000–8 000 tr/min | Trous transversaux, perçage hors axe |
| Reprise par contre-broche | Pince porte-outil ou mandrin de puissance | ER20–ER32 | N/A | Tournage arrière |
Ces plages sont indicatives. Les limites réelles dépendent du constructeur de la tourelle, du grade d'équilibrage du porte-outil et de la géométrie de la pièce. Déclasser toujours pour les outils longs.
Faux-rond, force de serrage et les chiffres qui comptent vraiment
Deux chiffres décident si une pince porte-outil fonctionne en service sur tourelle fixe ou tourelle : le faux-rond total indiqué (TIR) et la rétention de la force de serrage.
Le TIR se mesure à l'alésage de la pince avec une barre d'essai rectifiée, pas sur le corps du porte-outil. Un porte-outil avec un faux-rond de corps de 0,003 mm peut encore montrer 0,015 mm à la barre si la cône est sale ou l'écrou usé. BQUQ usine les corps de pinces porte-outils à ±0,005 mm sur équipements CNC, et la cône est rectifiée, pas tournée, car la cône est la seule surface qui transfère à la fois la concentricité et la préhension.
La force de serrage dépend du couple de l'écrou et de l'état de la cône. Sous-serré, la pince glisse ; sur-serré, vous déformez l'écrou et finalement la pince. Les écrous ER ont un couple spécifié — couramment 80 N·m pour ER32, 130 N·m pour ER40 — et ce chiffre suppose une cône propre et non lubrifiée.
| Série de pince | Plage d'alésage | Couple d'écrou typique | TIR typique (porte-outil neuf) | Rôle courant tourelle fixe/tourelle |
|---|---|---|---|---|
| ER11 | 0,5–7 mm | 20–25 N·m | 0,005–0,010 mm | Micro-perçage, petites fraises |
| ER16 | 1–10 mm | 40–45 N·m | 0,005–0,010 mm | Fraisage motorisé, petit alésage |
| ER20 | 1–13 mm | 60–70 N·m | 0,005–0,010 mm | Travail motorisé général |
| ER25 | 1–16 mm | 80–100 N·m | 0,005–0,010 mm | Extérieur statique, contre-broche |
| ER32 | 2–20 mm | 100–136 N·m | 0,005–0,010 mm | Tournage statique principal |
| ER40 | 3–26 mm | 130–176 N·m | 0,008–0,015 mm | Arbres plus grands, statique lourd |
Les valeurs de couple sont des chiffres publiés typiques et varient selon la conception de l'écrou. Considérez-les comme des points de départ, pas comme des absolus.
Note sur les séries TG et DA
Les pinces TG100 et TG150 offrent plus de préhension que les ER à alésage comparable en raison de leur cône plus abrupte et de leur paroi plus épaisse. Elles sont courantes dans les stations de tourelle effectuant un fraisage plus lourd. Les pinces DA apparaissent dans les anciens montages à tourelle fixe et dans les mandrins de perçage. Si vous spécifiez de nouveaux outils, ER est généralement le choix le mieux supporté ; si vous adaptez une machine existante, adaptez-vous à ce que la tourelle accepte déjà.
Pratiques de réglage qui évitent la plupart des défaillances
La plupart des « problèmes de pinces porte-outils » en travail sur tourelle fixe et tourelle sont des problèmes de réglage. Le porte-outil est blâmé pour ce qu'une cône sale, un écrou usé ou un outil de mauvaise longueur a causé.
Nettoyer la cône à chaque changement
Un copeau de 0,01 mm sur la cône se traduit par environ 0,02–0,04 mm de faux-rond de barre. Essuyez la cône et la pince avec un chiffon non pelucheux et un léger film d'huile. N'utilisez pas de graisse. N'utilisez pas de papier abrasif sur la cône.
Serrer l'écrou correctement
Utilisez une clé dynamométrique ou une clé à pinces porte-outils appropriée, pas une barre fabriquée en atelier. Placez la pince dans l'écrou avant de visser l'écrou sur le corps — c'est l'erreur d'assemblage la plus courante et elle endommage la cône.
Garder un porte-à-faux court
Dans les outils à tourelle fixe, le porte-à-faux est la variable de déformation dominante. Un outil maintenu à 40 mm de porte-à-faux se déforme environ huit fois plus que le même outil à 20 mm, car la déformation évolue avec le cube de la longueur. Si vous devez atteindre, utilisez une barre d'extension de pince porte-outil plutôt qu'un outil plus long.
Adapter la pince à la tâche
- Pinces à alésage rond pour forets et alésoirs.
- Pinces à rainure de clavette ou à alésage hexagonal pour outils de forme et barres hexagonales.
- Pinces étanches pour opérations avec arrosage traversant ou copeaux abondants.
- Pinces polies miroir là où l'évacuation des copeaux importe.
Pour plus d'informations sur l'adéquation entre porte-outil et opération, voir comment sélectionner un système de pinces.
Quand dépasser la pince porte-outil standard
Les pinces porte-outils ne sont pas toujours la solution. Trois situations vous poussent ailleurs.
Changements d'outils à grand volume. Si les opérateurs changent d'outil des dizaines de fois par poste, un système de pinces porte-outils à changement rapide réduit considérablement le temps de réglage. Voir systèmes de pinces à changement rapide pour les compromis.
Préhension très élevée sur grands diamètres. Au-dessus d'environ 30 mm, ou lorsque vous devez transmettre un couple élevé sur une courte longueur de serrage, un mandrin de puissance ou un mandrin de puissance hydraulique l'emporte. Les machines de type suisse utilisent souvent un mandrin de puissance sur la broche principale et des pinces sur le guide-coussinet. Nos mandrins de puissance pour machines suisses couvrent cette combinaison.
Pièces multi-opérations. Sur les machines multitâches, le porte-outil doit résister au fraisage, au tournage et parfois au mouvement de l'axe B. Cela modifie l'exigence de rigidité. Voir pinces porte-outils sur machines multitâches.
Liste de contrôle des pinces porte-outils pour tourelle fixe et tourelle
| Vérification | Cible | Pourquoi c'est important |
|---|---|---|
| Faux-rond du corps | ≤0,005 mm | Définit le seuil de faux-rond de la barre |
| État de la cône | Pas de rayures, pas de fretting | Transfère la préhension et la concentricité |
| Filetage de l'écrou | Libre, sans grippage | Évite les lectures de couple faussées |
| Ajustement de la pince | Contact sur toute la longueur | Évite la charge ponctuelle et le glissement |
| Masse de l'ensemble | Moins d'environ 1,5 kg en tourelle fixe | Réponse du servomoteur et finition |
| Équilibrage (motorisé) | Adapté au régime | Vibration et usure de la cône |
| Circuit de refroidissement | Pince étanche si arrosage traversant | L'infiltration de copeaux détruit les cônes |
Approvisionnement en pinces porte-outils pour machines à tourelle fixe et tourelles
L'outillage pour tourelle fixe et tourelle est une activité de volume avec des tolérances serrées, ce qui correspond exactement au profil d'une usine en approvisionnement direct. BQUQ (Dongguan) réalise de l'usinage CNC à ±0,005 mm, de l'emboutissage des métaux, des ressorts sur mesure et de la production de dissipateurs thermiques sur quatre lignes de production dans une seule usine ISO9001. Les corps de pinces porte-outils, les écrous et les clés sont usinés et rectifiés en interne, de sorte que la cône et le filetage de l'écrou sont contrôlés comme un seul ensemble plutôt que sourcés séparément.
Pour les acheteurs, trois points pratiques :
1. Envoyez l'interface de la machine, pas seulement la taille de la pince. VDI 30, BMT 45, les motifs à boulonner et les montages à queue droite pour tourelle fixe nécessitent tous des corps différents. Un dessin ou une photo du porte-outil existant évite une révision.
2. Spécifiez la tolérance de cône et le couple d'écrou ensemble. Une cône serrée avec un écrou mou glisse quand même.
3. Demandez un rapport de faux-rond. Une mesure avec barre d'essai rectifiée à l'alésage de la pince est le seul chiffre d'acceptation significatif.
Les pinces porte-outils ER standard et les pinces pour tours automatiques sont des profils en stock ; les corps sur mesure, les longueurs prolongées et les conceptions d'écrous spéciales sont devisés sur plan. Le MOQ est flexible et les devis reviennent en 12 heures ouvrables. Explorez pinces porte-outils et pinces pour tours automatiques pour la gamme standard.
Questions fréquentes
Q : Puis-je utiliser la même pince porte-outil en tourelle fixe et en tourelle ?
R : Parfois, mais pas toujours. Un porte-outil à queue droite ou à boulonner adapté à une plaque de tourelle fixe n'a généralement pas l'interface VDI ou BMT nécessaire à une tourelle. Si la tourelle accepte une queue droite dans un bloc de serrage, le même porte-outil peut fonctionner, à condition qu'il soit équilibré pour les stations motorisées. Pour les stations statiques, l'interface de montage est la seule vraie différence.
Q : Quel faux-rond puis-je attendre d'une pince porte-outil ER neuve ?
R : Une pince porte-outil ER de qualité doit maintenir un TIR de 0,005–0,010 mm à l'alésage de la pince avec une barre d'essai rectifiée, mesuré avec une cône propre et un couple d'écrou correct. Des valeurs supérieures à 0,015 mm indiquent généralement une cône sale, un écrou usé ou une pince endommagée plutôt qu'un porte-outil défectueux. Remesurez après nettoyage avant de rejeter la pièce.
Q : Quel couple d'écrou les pinces porte-outils ER nécessitent-elles ?
R : Les chiffres typiques sont 20–25 N·m pour ER11, 40–45 N·m pour ER16, 80–100 N·m pour ER25, 100–136 N·m pour ER32 et 130–176 N·m pour ER40. Ce sont des valeurs publiées indicatives et elles varient selon la conception de l'écrou. Utilisez toujours une clé dynamométrique ou la clé appropriée, et ne sur-serrez jamais pour compenser une pince qui glisse — corrigez plutôt la cône.
Q : Pourquoi ma pince porte-outil perd-elle de la préhension après quelques heures ?
R : Les causes habituelles sont une cône contaminée, un écrou étiré ou grippé, une pince usée au-delà de sa plage élastique ou une dilatation thermique dans une station motorisée. Inspectez la cône pour du fretting, vérifiez l'état du filetage de l'écrou et confirmez que la pince n'est pas utilisée en dehors de sa plage d'alésage déclarée. Les pinces étanches aident là où copeaux et liquide de refroidissement sont présents.
Q : Les pinces TG sont-elles meilleures que les ER pour le fraisage sur tourelle ?
R : Les pinces TG100 et TG150 offrent généralement une préhension et une rigidité supérieures aux ER à alésage comparable, ce qui convient au fraisage plus lourd sur tourelle. Les ER restent plus largement supportées et moins chères à remplacer. Si votre tourelle utilise déjà des TG, restez en TG ; si vous spécifiez de nouveaux outils, choisissez en fonction de l'exigence de préhension plutôt que de la disponibilité seule.
Ressources associées
- À propos de BQUQ et de notre usine de Dongguan : /about/
- Pinces porte-outils et corps ER standard : /tool-holder-collet-chucks/
- Pinces pour tours automatiques pour machines suisses et à cames : /auto-lathe-collets/
- Mandrins de puissance pour broches principales de type suisse : /power-chucks-swiss/
- Tendances de l'industrie en matière de maintien de pièces de précision : /industry-dynamics/
- Articles techniques et guides d'ingénierie : /bquq-blog/
- Questions fréquentes : /faq/
- Études de cas et notes d'application : /case/
- Contacter l'équipe d'ingénierie : /contact/
Rédigé par l'équipe d'ingénierie BQUQ. BQUQ (Dongguan) réalise de l'usinage CNC (±0,005 mm), de l'emboutissage des métaux, des ressorts sur mesure et de la production de dissipateurs thermiques dans une seule usine ISO9001. Approvisionnement direct depuis Dongguan, Chine — devis en 12 heures : sc@bquq.com | WhatsApp +86 13713157787 | www.bquq.com


