
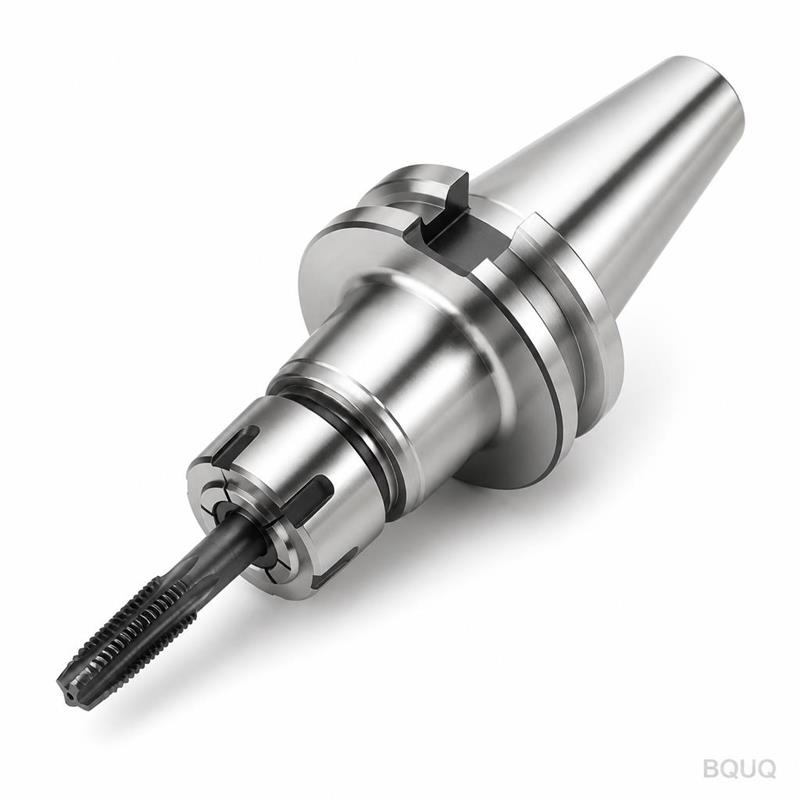
Maintien d'œuvre pour le tournage dur : rigidité et faux rond
Réponse courte : Pour le tournage dur d'aciers à 45–65 HRC, le maintien d'œuvre doit garantir un faux rond total indiqué (TIR) de 0,005 mm ou mieux au diamètre de serrage et une rigidité radiale suffisante pour que les efforts de coupe ne déchargent jamais les mors. Un mandrin à pinces de précision avec un TIR de 0,003–0,005 mm et un contact sur 360° surpasse généralement un mandrin à spirale à 3 mors dans ce cas, car le contact linéaire en trois points laisse le broutement des pièces trempées apparaître précocement. En pratique, les ateliers qui usinent de l'acier à roulement trempé maintiennent une tolérance de diamètre de 0,01–0,02 mm et un Ra de 0,4 µm avec un maintien par pinces, tandis que la même pièce dans un mandrin à 3 mors usé dérive au-delà de 0,03 mm et présente des marques de broutement en quelques dizaines de pièces.
Pourquoi le tournage dur pénalise-t-il un maintien d'œuvre faible ?
Le tournage dur remplace la rectification sur les pièces au-dessus d'environ 45 HRC. L'attrait est évident : un seul montage, pas de meule abrasive, pas d'élimination de liquide de refroidissement, et des temps de cycle souvent 30–50 % plus courts qu'une voie rectification-et-rodage. Le revers est que la mécanique de coupe change.
Lorsque vous tournez de l'acier trempé avec une plaquette CBN ou céramique, le copeau se forme dans une zone étroite à haute pression. Les efforts spécifiques de coupe sont plusieurs fois supérieurs à ceux sur un 1045 recuit, et l'outil repousse la pièce avec une force qui se répète à chaque tour. Si la pièce peut se déplacer radialement ne serait-ce que de 2–3 µm sous cette charge, l'outil suit la déflexion. Le résultat n'est pas une erreur lisse — c'est une surface lobée et ondulée qui apparaît sur un tracé de circularité et ressemble à un léger grondement.
Trois modes de défaillance remontent au maintien d'œuvre :
- Broutement. La boucle pièce–montage–broche a une fréquence propre. Une faible rigidité de serrage abaisse cette fréquence dans la plage excitée par l'effort de coupe intermittent ou périodique, et la pièce se met à vibrer.
- Cône et évasement. Si les mors ou la pince permettent à l'extrémité libre de s'écarter, la pièce se tourne conique même si la trajectoire de l'outil est droite.
- Dérive dimensionnelle. Un mauvais support radial permet à la pièce de se décaler légèrement entre les passes d'ébauche et de finition, de sorte que le diamètre fini varie dans le lot.
Le tournage dur ne pardonne aucun de ces défauts, car vous ne pouvez pas dresser la meule ni effacer l'erreur par étincelage. Le maintien d'œuvre doit être correct avant la première coupe.
Quel faux rond pouvez-vous réellement tenir ?
Le faux rond est la somme de toutes les erreurs de la chaîne, et le tournage dur les expose toutes. Le tableau ci-dessous montre les contributions typiques au TIR mesurées sur la pièce, d'après la pratique standard en atelier avec un équipement bien entretenu.
| Source d'erreur | Contribution typique au TIR de la pièce | Remarques |
|---|---|---|
| Faux rond du nez de broche | 0,001–0,003 mm | Mesurer avec une barre de contrôle, pas un mandrin |
| Faux rond du corps de mandrin/pince | 0,002–0,005 mm | Se dégrade avec l'usure et les copeaux |
| Erreur de serrage de la pince ou des mors | 0,002–0,008 mm | Terme dominant dans la plupart des montages |
| Variation du diamètre extérieur de la pièce | 0,002–0,010 mm | La tolérance de la barre compte |
| Dilatation thermique pendant le cycle | 0,002–0,005 mm | Croît sur les 20–30 premières pièces |
Additionnez ces valeurs dans le pire des cas et vous êtes déjà à 0,02 mm avant que l'outil ne touche la pièce. C'est pourquoi les ateliers de tournage dur s'attaquent d'abord à l'élément de serrage : c'est le plus grand levier unique, et c'est le moins cher à remplacer.
Un objectif réaliste pour la production en tournage dur est un TIR de 0,005 mm ou mieux au serrage, ce qui laisse suffisamment de budget pour les effets de broche et thermiques afin de maintenir la pièce finie dans 0,01–0,015 mm. Si votre procédé nécessite 0,005 mm au total sur le diamètre fini, vous avez besoin d'un serrage à 0,003 mm et d'un environnement thermiquement stable.
Mandrin à pinces vs mandrin à 3 mors vs mandrin à 6 mors
| Critère | Mandrin à pinces de précision | Mandrin à spirale à 3 mors | Mandrin à 6 mors |
|---|---|---|---|
| Géométrie de contact | 360° complet | 3 contacts linéaires | 6 contacts linéaires |
| TIR de serrage typique | 0,003–0,005 mm | 0,02–0,05 mm | 0,01–0,02 mm |
| Rigidité radiale | Élevée, symétrique | Modérée | Élevée |
| Déformation des parois minces | Faible | Élevée | Modérée |
| Temps de changement | Secondes (échange de pince) | Minutes (réalésage des mors) | Minutes |
| Idéal pour le tournage dur | Oui, petites à moyennes pièces | Travaux légers uniquement | Pièces de plus grand diamètre |
La pince l'emporte en tournage dur pour une raison structurelle : une pince correctement en place se ferme uniformément sur toute la circonférence, de sorte que la force de serrage est équilibrée et la pièce ne peut ni s'ovaliser ni se décaler. Un mandrin à 3 mors applique la force en trois points, et sur une pièce trempée à faible ductilité, ces points deviennent des concentrations de contraintes qui se manifestent par des lobes sur un tracé de circularité.
Pour les plus grands diamètres où une pince est peu pratique, un mandrin à 6 mors est le compromis — plus de points de contact, moins de déformation, mais toujours pas le support circulaire complet d'une pince.
Quelle force de serrage est suffisante — et excessive ?
Le tournage dur nécessite un serrage suffisant pour résister à l'effort de coupe tangentiel, mais l'acier trempé n'a presque aucune capacité de déformation locale. Serrez excessivement une bague à 60 HRC et vous ne verrez pas le dommage avant qu'elle ne reprenne sa forme et que le diamètre soit hors tolérance.
Une approche pratique consiste à partir de l'effort de coupe. Pour une passe typique de tournage dur à 0,2 mm de profondeur de passe et 0,1 mm/tr d'avance sur acier à 55 HRC, l'effort tangentiel se situe souvent dans la plage de 200–600 N selon la géométrie de la plaquette et la préparation d'arête. Le frottement disponible au serrage est la force de serrage multipliée par le coefficient de frottement effectif — typiquement 0,1–0,15 pour des surfaces trempées et rectifiées.
Cela signifie qu'une pièce de 50 mm de diamètre peut nécessiter 8–15 kN de force de serrage pour rester en place avec un facteur de sécurité raisonnable. Un mandrin à pinces de précision en bon état fournit cela confortablement. Le risque n'est pas une force trop faible sur une pince bien dimensionnée — c'est une force trop élevée sur une paroi mince ou une surface déjà finie.
Deux règles vous évitent les ennuis :
1. Dimensionnez la pince sur la barre réelle, pas sur la nominale. Une pince de 25 mm sur une barre de 24,95 mm ne serre que sur le nez et perd la plupart de sa rigidité.
2. Serrez sur une surface qui sera usinée, ou sur une portée de serrage dédiée. Ne serrez jamais sur une face d'étanchéité finie et trempée.
D'où vient réellement le faux rond dans un montage à pinces ?
La plupart des « faux ronds de pince » ne viennent pas de la pince. C'est l'une de cinq choses, par ordre approximatif de fréquence :
- Saleté ou copeaux sur la cône. Un seul copeau de 10 µm sous le nez de la pince incline tout l'ensemble. C'est la première cause de pics soudains de faux rond en production.
- Pince usée ou évasée. Après des milliers de cycles, l'alésage s'use de façon inégale, surtout du côté face à la coupe.
- Cône de mandrin endommagée. La fretting et la corrosion sur la cône interne du mandrin se transmettent directement à la pince.
- Couple de serrage de l'écrou incorrect. Un sous-serrage laisse la pince mal en place ; un sur-serrage déforme le nez. Suivez le couple indiqué par le fabricant du mandrin.
- Variation de la barre. Si la barre est ovale ou présente un défaut, la pince serre les points hauts et la pièce tourne faux.
C'est ici que les jauges d'inspection de pinces gagnent leur place dans une cellule de tournage dur. Vérifier le TIR de l'alésage de la pince et le contact de la cône selon un calendrier permet de détecter l'usure avant qu'elle ne devienne de la ferraille. Pour un aperçu plus large de l'interaction entre l'amortissement et la qualité du serrage, voir l'amortissement des vibrations des pinces.
Une séquence simple d'audit du faux rond
1. Contrôlez le nez de broche avec une barre de contrôle. Notez la valeur.
2. Installez le mandrin, contrôlez la cône du mandrin. Soustrayez la valeur de la broche.
3. Installez un pion de référence connu bon dans une pince neuve. Contrôlez à 10 mm du nez.
4. Répétez avec la pince de production. La différence est l'usure de votre pince.
5. Répétez avec la barre de production. La différence est la variation de la barre.
Toute étape qui ajoute plus de 0,003 mm mérite attention avant de toucher aux paramètres de coupe.
Rigidité : la partie du problème que le faux rond ne couvre pas
Le faux rond est une mesure statique. La rigidité est dynamique, et le tournage dur est un processus dynamique. Un montage peut indiquer 0,002 mm à l'arrêt et pourtant broutier à 3000 tr/min.
La chaîne de rigidité va du roulement de broche → corps de mandrin → pince → pièce → porte-à-faux. Le porte-à-faux de la pièce est généralement le maillon le plus faible et le plus souvent ignoré. En règle générale, maintenez la longueur non supportée sous 2× le diamètre de serrage pour le tournage dur. Au-delà, utilisez une contre-pointe ou une lunette, ou acceptez une profondeur de passe plus légère.
Autres leviers de rigidité :
- Raccourcissez le porte-à-faux du mandrin à pinces. Un mandrin monté sur une longue barre d'extension se comporte comme un cantilever. Utilisez l'adaptateur le plus court qui atteint la pièce.
- Adaptez la série de pinces à la charge. Les pinces ER sont pratiques mais leur plage de serrage et leur rigidité conviennent aux travaux plus légers. Pour le tournage dur, une pince de tour dédiée ou un mandrin motorisé avec mors trempés et rectifiés tient mieux.
- Gardez l'écrou propre et correctement serré. L'écrou fait partie du chemin de charge.
- Équilibrez l'ensemble. À 4000 tr/min, un mandrin déséquilibré ajoute une force radiale tournante que la pièce perçoit comme du faux rond.
Pour les petites pièces trempées de petit diamètre — goupilles, bagues, composants de montre — le problème de rigidité devient plus difficile car la pièce elle-même est flexible. Les pinces pour petits diamètres couvrent les compromis géométriques plus en détail.
Choisir le bon maintien d'œuvre pour votre cellule de tournage dur
Il n'y a pas de réponse unique, mais l'arbre de décision est court.
| Caractéristique de la pièce | Maintien d'œuvre recommandé | Pourquoi |
|---|---|---|
| Diamètre extérieur < 30 mm, TIR serré | Mandrin à pinces de précision (pince de tour ou de tour automatique) | Serrage circulaire, changement rapide |
| Diamètre extérieur 30–80 mm, paroi mince | Mandrin à pinces ou mandrin à 6 mors | Répartit la force de serrage |
| Diamètre extérieur > 80 mm, coupes lourdes | Mandrin motorisé avec mors supérieurs rectifiés | Force de serrage plus élevée, alésage plus grand |
| Porte-à-faux long, L/D > 3 | Mandrin à pinces + contre-pointe ou lunette | Contrôle la déflexion |
| Petites pièces à grand volume | Pince de tour automatique à changement rapide | Temps de cycle et répétabilité |
| Tournage dur de type suisse | Douille de guidage + pince | Support au plan de coupe |
Pour le travail de type suisse et à tête glissante, la douille de guidage est effectivement la moitié avant du système de maintien d'œuvre, et son état compte autant que la pince derrière elle. BQUQ fournit des pinces de tour automatique et des mandrins motorisés pour machines suisses construits dans la même classe de tolérance, afin que les supports avant et arrière restent appariés.
Si vous utilisez un tour CNC conventionnel et avez besoin à la fois de la qualité de serrage et de la précision côté outil, les mandrins à pinces porte-outils couvrent le côté rotatif du même problème.
Adapter le type de pince à l'opération
- Tournage dur d'un diamètre extérieur fini : utilisez une pince de précision trempée et rectifiée avec un alésage adapté à la barre à 0,01 mm près.
- Tournage dur avec coupes interrompues : privilégiez l'épaisseur de paroi et le contact de cône plutôt que la plage de serrage.
- Travaux de seconde opération sur pièces trempées : un mandrin à pinces à changement rapide réduit le temps de réglage sans sacrifier le TIR.
- Surfaces de serrage filetées ou cannelées : utilisez une forme d'alésage adaptée à la caractéristique, ou une pince à mors doux dédiée.
La discipline de processus compte autant que le matériel
Même un mandrin à pinces parfait dérivera si le processus autour est laxiste.
- Nettoyez la cône à chaque changement. Un pinceau à copeaux et un essuyage prennent dix secondes et préviennent la plupart des pics de faux rond.
- Serrez l'écrou au couple spécifié, avec une clé dynamométrique. Le serrage à la main n'est pas une spécification.
- Préchauffez la machine. Faites tourner 20–30 minutes de cycles à vide avant de mesurer la première pièce.
- Mesurez au serrage et au diamètre fini. La différence vous indique si l'erreur est liée au maintien d'œuvre ou à l'outil.
- Suivez la durée de vie des pinces par nombre de pièces, pas par calendrier. Remplacez selon un calendrier dérivé de votre propre audit de faux rond.
Questions fréquentes
Q : Puis-je faire du tournage dur avec un mandrin à 3 mors standard ?
R : Uniquement pour des travaux légers sur des pièces plus grandes et rigides. Un mandrin à spirale à 3 mors tient typiquement un TIR de 0,02–0,05 mm et serre en trois points, ce qui favorise les lobes et le broutement sur acier trempé. Si vous devez en utiliser un, alésez les mors supérieurs en place au diamètre de serrage et gardez une profondeur de passe légère. Pour tout ce qui nécessite mieux que 0,02 mm, passez à un mandrin à pinces.
Q : Quel TIR dois-je spécifier pour un mandrin à pinces de tournage dur ?
R : Spécifiez 0,005 mm ou mieux sur la pièce, ce qui signifie généralement une combinaison mandrin et pince évaluée à 0,003–0,005 mm. Rappelez-vous que le faux rond de broche et la variation de la barre s'y ajoutent. Si votre tolérance de pièce finie est de 0,01 mm, viser 0,003 mm au serrage laisse une marge raisonnable pour la dérive thermique et l'usure de l'outil.
Q : À quelle fréquence faut-il remplacer les pinces en tournage dur ?
R : Cela dépend du nombre de cycles et de la dureté de la pièce. En production continue de tournage dur, de nombreux ateliers inspectent les pinces tous les 5 000–10 000 cycles et les remplacent lorsque le TIR de l'alésage dépasse environ 0,008 mm. Les pinces trempées, rectifiées et trempées conservent leur géométrie plus longtemps que les pinces standard. Suivez cela avec un audit de faux rond plutôt qu'un intervalle calendaire fixe.
Q : Le liquide de refroidissement affecte-t-il le maintien d'œuvre en tournage dur ?
R : Il affecte davantage la stabilité thermique que le serrage. Le tournage dur fonctionne souvent à sec ou avec une lubrification minimale, ce qui signifie que la pièce et le montage chauffent et se dilatent. Cette dilatation thermique se manifeste par une lente dérive dimensionnelle sur les 20–30 premières pièces. Contrôler l'environnement thermique — cycles de préchauffage, temps de cycle constants et température de liquide de refroidissement stable lorsqu'il est utilisé — fait plus pour le contrôle dimensionnel que de changer le mandrin.
Q : Un mandrin à pinces est-il assez rigide pour des coupes interrompues sur acier trempé ?
R : Généralement oui, si la pince est bien en place et le porte-à-faux de la pièce court. Les coupes interrompues imposent des charges d'impact, donc privilégiez une pince à paroi épaisse avec un bon contact de cône plutôt qu'une large plage de serrage. Maintenez la longueur non supportée sous environ 2× le diamètre de serrage, réduisez légèrement l'avance par tour et envisagez une nuance de plaquette plus tenace. Si le broutement persiste, le porte-à-faux en est généralement la cause, pas la pince.
Ressources associées
- À propos de BQUQ et de notre empreinte manufacturière à Dongguan : /about/
- Pinces de tour automatique et maintien d'œuvre de précision : /auto-lathe-collets/
- Mandrins motorisés pour machines de type suisse : /power-chucks-swiss/
- Mandrins à pinces porte-outils pour tours CNC : /tool-holder-collet-chucks/
- Tendances de l'industrie en usinage de précision : /industry-dynamics/
- Articles techniques et guides d'ingénierie : /bquq-blog/
- Questions fréquentes : /faq/
- Études de cas : /case/
- Contactez notre équipe d'ingénierie : /contact/
Rédigé par l'équipe d'ingénierie BQUQ. BQUQ (Dongguan) exploite l'usinage CNC (±0,005 mm), l'emboutissage des métaux, les ressorts sur mesure et la production de dissipateurs thermiques dans une seule usine ISO9001. Approvisionnement direct depuis Dongguan, Chine — devis en 12 heures : sc@bquq.com | WhatsApp +86 13713157787 | www.bquq.com


