
Mandrins de puissance pour le tournage en production : actionnement hydraulique ou pneumatique, force de serrage à vitesse et sécurité des mors. BQUQ usine des mandrins de puissance à la classe 0,005 mm.
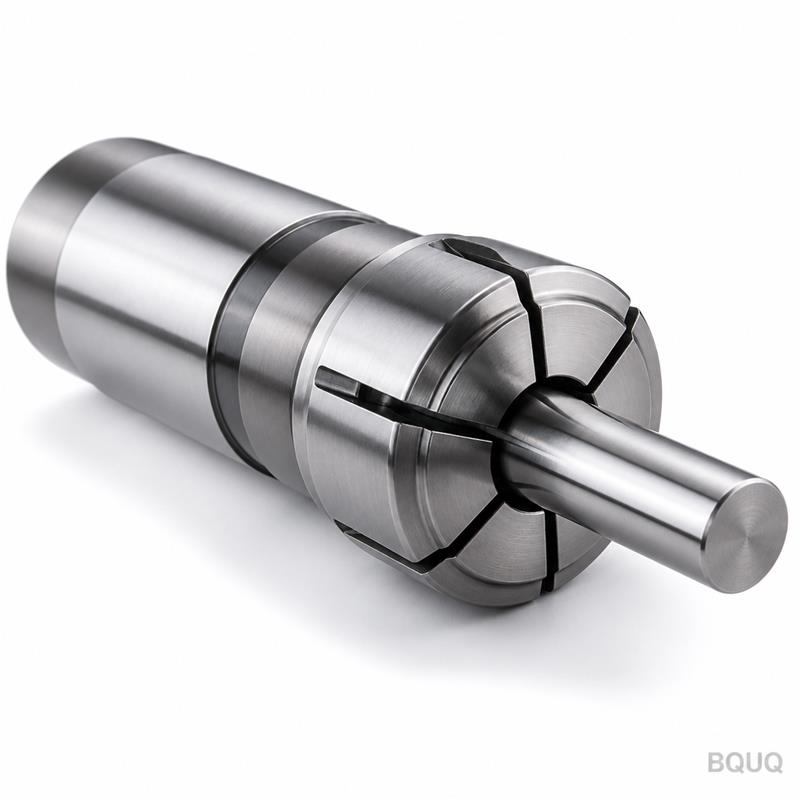
Mandrins de Puissance : Serrage Hydraulique et Pneumatique pour le Tournage en Production
Un mandrin de puissance est un mandrin auto-centrant qui s'ouvre et se ferme sous pression hydraulique ou pneumatique au lieu d'être actionné à la main, offrant à un tour de production des changements de pièces rapides et répétables avec une force de serrage réglée par l'opérateur plutôt que par la force du bras. L'actionnement hydraulique porte la force ; l'actionnement pneumatique porte la vitesse ; les deux existent car le serrage manuel est le goulot d'étranglement que personne ne budgétise.
Sur un tour manuel, le mandrin est un accessoire. Sur un tour de production, le mandrin est un mécanisme — il effectue des milliers de cycles par équipe, doit serrer avec une force répétable et ne doit pas lâcher lorsque la vitesse de broche et les forces de coupe le sollicitent. Les mandrins de puissance automatisent ce cycle. Ce guide couvre leur fonctionnement, le choix entre hydraulique et pneumatique, et la physique de la force de serrage qui détermine si vos pièces restent en place.
Anatomie d'un Mandrin de Puissance
Un système de mandrin de puissance comporte quatre parties. Le corps du mandrin se monte sur le nez de broche. À l'intérieur, un mécanisme — généralement une liaison à coin-crochet ou à levier — convertit le mouvement axial en mouvement radial des mors. L'actionneur est un vérin hydraulique ou pneumatique monté derrière la broche, relié par un tube de tirage traversant l'alésage de la broche. Et les mors, généralement au nombre de trois, portent des mors durs trempés ou des mors mous usinables qui touchent réellement la pièce.
Le mécanisme est important car il définit la personnalité du mandrin. Les mandrins à coin-crochet sont la norme de production : rigides, précis, et leur force de serrage peut être ajustée en régulant la pression. Les mandrins à levier maintiennent mieux la force à vitesse dans certains designs car la géométrie de la liaison compense les effets centrifuges. Les mandrins à vis sans fin sont l'ancêtre manuel. Pour le travail sur barre, un mandrin à alésage traversant permet au stock de passer à travers la broche ; pour les ébauches serrées, un centre fermé offre plus de rigidité.
| Type de mandrin | Actionnement | Points forts typiques | Limites typiques |
|---|---|---|---|
| Mandrin de puissance à coin-crochet | Hydraulique ou pneumatique | Rigide, précis, force ajustable | Course de mors limitée par taille |
| Mandrin de puissance à levier | Hydraulique | Bon maintien de force à vitesse | Plus de pièces, coût plus élevé |
| Mandrin à vis sans fin | Manuel (versions motorisées existent) | Faible coût, grande course de mors | Plus lent, force moins répétable |
| Mandrin de puissance à alésage traversant | Hydraulique/pneumatique | Travail sur barre et sur pièce sur une seule broche | Force de mors inférieure vs centre fermé |
Hydraulique vs Pneumatique : Le Vrai Compromis
Les mandrins pneumatiques sont moins chers et plus rapides à cycler — l'air d'atelier est partout et un vérin pneumatique se déplace rapidement. Mais l'air est compressible, donc le serrage pneumatique est plus souple et la force diminue en cas de fuite du système ou de baisse du compresseur. Les mandrins hydrauliques coûtent plus cher et nécessitent une pompe et un réservoir, mais l'huile est presque incompressible : le serrage est rigide, la force est répétable, et la même taille de mandrin peut fournir une force de serrage nettement plus élevée au niveau des mors. Le choix suit la pièce : les alliages légers et les pièces délicates fonctionnent bien en pneumatique ; l'acier et l'ébauche agressive exigent de l'hydraulique.
| Facteur | Pneumatique | Hydraulique |
|---|---|---|
| Alimentation typique | Air d'atelier, 6–8 bar | Huile, jusqu'à ~70 bar typique |
| Rigidité du serrage | Souple (l'air se comprime) | Rigide (l'huile presque incompressible) |
| Vitesse de cycle | Rapide | Légèrement plus lente mais réglable |
| Plage de force de serrage typique (mandrin de 6 po, typique) | ~5–15 kN | ~20–50 kN |
| Coût et maintenance | Faible | Plus élevé, système d'huile à entretenir |
Les valeurs de force sont des plages catalogue typiques pour un mandrin de taille moyenne et varient avec la pression, le poids des mors et la conception. Le schéma à retenir : le pneumatique gagne sur la vitesse et le prix pour les travaux légers ; l'hydraulique gagne partout où la rigidité et la force de serrage décident de la coupe.
Force de Serrage à Vitesse : La Physique Incontournable
Voici le chiffre qui surprend les nouveaux opérateurs : la force de serrage d'un mandrin au repos n'est pas sa force de serrage à 4 000 tr/min. Les mors sont des masses sur un support rotatif, et la force centrifuge tente de les projeter vers l'extérieur, s'opposant au serrage. Plus les mors sont grands et lourds — les mors mous en particulier — plus vous perdez de force à mesure que la vitesse augmente. Un mandrin évalué pour une force de serrage complète au repos peut perdre un tiers ou plus de cette force à haute vitesse avec des mors lourds.
| Vitesse de broche | Force de serrage typique conservée (illustratif) |
|---|---|
| 0 tr/min (évaluation statique) | 100 % |
| ~2 000 tr/min, mors légers | ~90–100 % |
| ~4 000 tr/min, mors légers | ~70–85 % |
| ~4 000 tr/min, mors mous lourds | ~50–70 % |
Ce sont des schémas de rétention illustratifs, pas une courbe universelle — chaque fabricant de mandrins publie un graphique force-de-serrage-vitesse pour son modèle et son jeu de mors, et vous devriez fuir tout fournisseur qui ne peut pas en montrer un. Les règles opérationnelles : usinez les mors mous légers, ajoutez un facteur de sécurité à la force de serrage pour l'ébauche lourde, et ne supposez jamais que l'évaluation statique s'applique à votre vitesse maximale.
Mors, Sécurité et Maintenance
Les mors durs existent en deux philosophies. Les mors durs trempés avec inserts striés ou en forme de tarte sont pour les travaux répétitifs à diamètres fixes. Les mors mous usinables sont alésés ou tournés au contour exact de la pièce, ce qui répartit le serrage sur une plus grande surface — la bonne réponse pour les pièces à parois minces, les formes inhabituelles et les travaux où le marquage de la pièce n'est pas acceptable. Quel que soit le mors, la ligne de serrage doit être aussi basse que possible pour réduire la flexion sur la pièce, et la force de serrage doit être réglée pour la pièce, pas pour le maximum du mandrin.
La sécurité sur un mandrin de puissance n'est pas optionnelle : une perte de pression doit faire échouer le mandrin en position fermée ou être verrouillée contre le démarrage de la broche, la course du tube de tirage doit être vérifiée avant la fermeture de la porte, et la force de serrage doit être mesurée périodiquement avec un dynamomètre plutôt que supposée à partir du manomètre. La maintenance consiste principalement à lubrifier les glissières à coin et à vérifier l'usure des stries des mors — un mandrin qui cesse de se recentrer est généralement un mandrin sale ou sec avant d'être un mandrin usé. Notre comparaison pinces vs mandrins à mors couvre quand passer des mandrins à mors aux pinces pour les petits travaux ronds, et le guide du mandrin à pince 2J montre l'alternative à pince pour les tours suisses et automatiques.
Lorsque le travail nécessite un mandrin ou un mandrin à pince usiné à une tolérance réelle — sièges de mors, cônes et alésages de positionnement dans la classe 0,005 mm — BQUQ usine des mandrins de puissance et mandrins de type suisse ainsi que des pinces pour tours automatiques sur équipement CNC sous un même toit ISO9001 à Dongguan. Envoyez votre nez de broche, vos tailles de barre ou d'ébauche et vos exigences de mors à sc@bquq.com pour un devis sous 12 heures ouvrables.
Questions Fréquemment Posées
Q : De quelle force de serrage ai-je réellement besoin ?
R : Suffisamment pour que la pièce ne puisse pas tourner ou se retirer sous la coupe la plus lourde, avec une marge de sécurité — généralement 2 à 3 fois le couple de coupe calculé. Mesurez-la avec un dynamomètre de force de serrage à la vitesse de fonctionnement plutôt que de vous fier uniquement au manomètre.
Q : Un mandrin pneumatique est-il assez précis pour le tournage de précision ?
R : Oui, pour de nombreux travaux — la précision de centrage du mandrin est définie par son mécanisme et ses mors, pas par le fluide. Les mandrins pneumatiques maintiennent bien leur précision ; leur limite est une force de serrage plus souple et moins répétable, ce qui importe plus pour les coupes lourdes que pour la tolérance.
Q : Pourquoi ma pièce glisse-t-elle à haute vitesse alors qu'elle tenait bien à basse vitesse ?
R : La force centrifuge sur les mors combat votre serrage, et elle croît avec le carré de la vitesse. Les mors mous lourds perdent le plus. Consultez le graphique force-vitesse du fabricant et soit augmentez la pression, allégez les mors, soit réduisez la vitesse maximale.
Q : À quelle fréquence dois-je vérifier la force de serrage sur un mandrin de puissance ?
R : Planifiez une vérification de la force de serrage à chaque changement de travail majeur et à intervalles réguliers — mensuel est courant pour les cellules de production — ainsi qu'à chaque changement de type de mors ou en cas de dérive de qualité. La force diminue avec l'usure et la contamination bien avant que le mandrin ne paraisse mauvais.
Q : Puis-je faire passer du stock en barre à travers un mandrin de puissance ?
R : Uniquement à travers un mandrin à alésage traversant avec une broche et un tube de tirage qui dégagent la barre. Si le travail sur barre est dans votre avenir, achetez la version à alésage traversant dès le départ — la conversion d'un mandrin à centre fermé pour le travail sur barre signifie son remplacement.
Rédigé par l'équipe d'ingénierie BQUQ. BQUQ est une usine source certifiée ISO9001 à Dongguan, en Chine, exploitant des lignes d'usinage CNC, d'emboutissage des métaux, de ressorts sur mesure, de dissipateurs thermiques et de pinces sous un même toit. Envoyez vos dessins à sc@bquq.com ou WhatsApp +86 13713157787 pour un devis sous 12 heures ouvrables. www.bquq.com


