
Les pinces surpassent les mandrins à mors sur les petits diamètres grâce à une prise périphérique complète et un centrage de classe 0,005 mm. BQUQ usine les deux, ISO9001, devis en 12 heures.
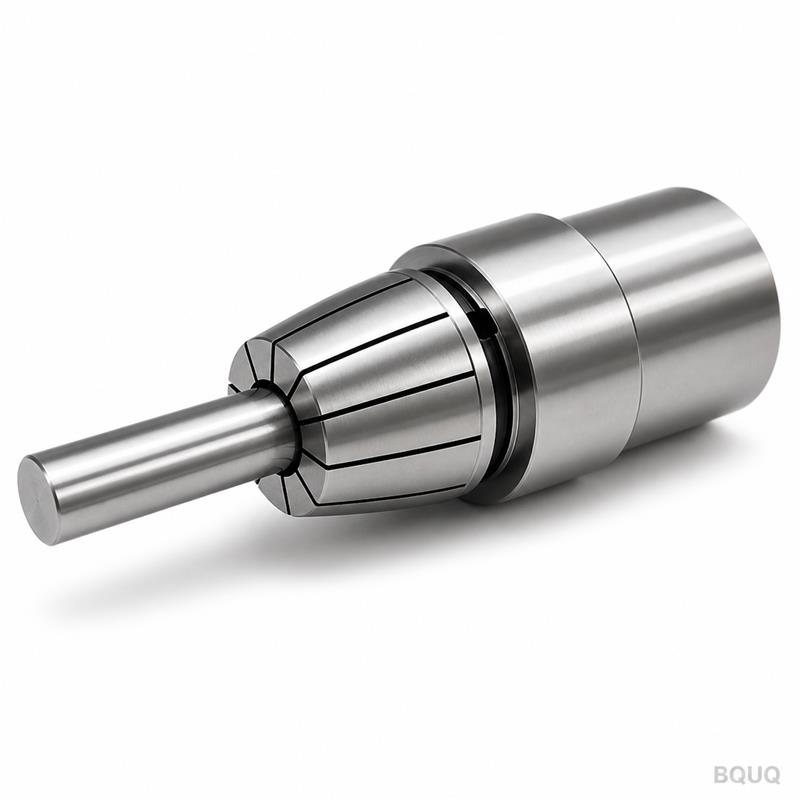
Pinces vs Mandrins à mors : maintien de précision pour petits diamètres
Pour le travail sur barres de petit diamètre, les pinces surpassent les mandrins à mors sur les deux critères qui comptent — le centrage et la répétabilité — car une pince enserre toute la circonférence avec un alésage rectifié concentrique à son cône, tandis qu'un mandrin concentre la force sur trois ou six mors et comporte davantage de pièces mobiles. Les pinces maintiennent généralement un faux-rond de classe 0,005 mm ; les mandrins à mors sur petits diamètres présentent typiquement un faux-rond d'un ordre de grandeur supérieur en sortie d'usine. Les mandrins l'emportent en plage de serrage, en force de serrage brute et pour les grands diamètres.
Le débat pince contre mandrin est en réalité un débat de diamètre. En dessous d'environ 25 à 30 mm, les pinces sont la réponse de précision : elles centrent mieux, répètent mieux et tournent plus vrai car leur géométrie est plus simple — un alésage rectifié, un cône rectifié, et aucun mécanisme de mors à user. Au-dessus de cette plage, et chaque fois que la pièce varie fortement en taille, les mandrins à mors prennent le relais car ils serrent tout ce qui se trouve dans leur course de mors et fournissent une force de serrage qu'aucune pince fendue ne peut égaler. Choisir le bon système pour chaque travail vaut mieux que de défendre un camp comme solution universelle.
Ce qu'est réellement chaque système
Un système de maintien par pince est une douille conique (ou un mandrin qui en contient une) qui se referme sur la barre sur toute sa circonférence. Dans sa forme la plus simple — la pince à ressort sur un tour automatique ou à poupée mobile — la douille est tirée dans un cône et les doigts fendus se ferment uniformément. La prise est continue autour de la barre, et l'alésage qui serre est la même surface qui a été rectifiée concentrique au cône d'assise.
Un mandrin à mors est un mécanisme : une vis sans fin ou une plaque à coin déplace trois, quatre ou six mors vers l'intérieur simultanément. Les mors serrent en des points discrets ou de courts arcs, et le mécanisme entre l'actionnement et la pièce — vis sans fin, glissières, montage des mors — comporte des jeux, de l'usure et des déflexions que les pinces n'ont pas.
| Propriété | Pince (à ressort) | Mandrin à mors (3 mors auto-centrant) |
|---|---|---|
| Contact de serrage | Circonférence complète | 3 points/arcs |
| Faux-rond typique, petit diamètre | Classe 0,005–0,010 mm | 0,02–0,05 mm typique, sortie d'usine |
| Plage de serrage | Une taille ± petite fenêtre | Course des mors, large |
| Force de serrage | Modérée, limitée par la barre de tirage | Élevée, multipliée mécaniquement |
| Pièces mobiles | Aucune (la douille fléchit) | Vis sans fin/coin, mors, glissières |
| Pièces d'usure | Alésage, cône | Glissières de mors, vis sans fin, mors |
| Zone de diamètre optimale | Petit (environ moins de 25–30 mm) | Moyen à grand |
Les chiffres sont des valeurs commerciales typiques, pas une guerre de spécifications — un mandrin rectifié et contrôlé avec des mors doux peut approcher le faux-rond d'une pince, et une pince dans un cône sale peut tourner moins bien qu'un bon mandrin. Le point structurel demeure : la pince a moins de sources d'erreur.
Pourquoi les pinces centrent mieux
Le centrage dans une pince vient de la géométrie ; le centrage dans un mandrin vient d'un mécanisme. L'alésage de la pince est rectifié dans la même famille de montage que le cône d'assise, donc lorsque le cône s'assied, l'alésage se trouve sur l'axe de broche dans la classe de faux-rond de la pince. La force de serrage est appliquée uniformément autour de la circonférence par des doigts qui fléchissent également — il n'y a pas de mors qui serre plus fort d'un côté.
Un mandrin à mors centre en déplaçant trois mors à égale distance — ce qu'il ne fait qu'aussi bien que le mécanisme à vis sans fin ou à coin est fabriqué et entretenu. L'usure des glissières de mors, le jeu de la vis sans fin et les erreurs de montage des mors ajoutent tous de l'excentricité, et les erreurs augmentent à mesure que les mors s'étendent loin du centre. Sur les petits diamètres, où les mors sont proches de leur limite intérieure, les erreurs absolues du mécanisme deviennent une fraction importante de la taille de la pièce.
| Source d'erreur | Pince | Mandrin à mors |
|---|---|---|
| Géométrie de serrage | Alésage rectifié au cône | Positions des mors issues du mécanisme |
| Effet de l'usure | Usure lente alésage/cône | Vis sans fin, glissières, mors s'usent tous |
| Symétrie de la force de serrage | Uniforme par conception | Dépend de l'état des mors/vis sans fin |
| Effet de la taille de pièce | La classe tient à tout alésage | Les erreurs augmentent aux petits diamètres |
| Répétabilité de re-serrage | Très élevée | Bonne à modérée |
Répétabilité : le chiffre de production
En production, la répétabilité importe souvent plus que la précision absolue : la pièce doit revenir au même centre à chaque cycle, cycle après cycle. Les pinces sont la référence ici. La même pince serrant la même taille de barre revient essentiellement à la même position car rien ne bouge sauf la flexion élastique des doigts, et les doigts reviennent par action de ressort au même alésage.
Les mandrins à mors répètent bien lorsqu'ils sont en bon état, mais ils répètent à travers un mécanisme — et les mécanismes dérivent. Les mors re-rectifiés ou re-coupés, les copeaux dans la vis sans fin et les variations thermiques dans le corps du mandrin déplacent tous le centre de serrage entre les cycles. Pour les travaux qui maintiennent des tolérances serrées sur le diamètre et la position, cette dérive fait la différence entre un processus stable et un processus nécessitant un ajustement constant. Lorsque la production mélange de nombreuses tailles de pièces sur une seule machine, cependant, le réglage instantané de plage du mandrin bat le changement de pinces — c'est pourquoi les deux coexistent sur le même atelier.
Force de serrage et rigidité
L'avantage honnête du mandrin à mors est la force. Un mandrin à coin ou à levier multiplie la force de la barre de tirage ou hydraulique en force de serrage des mors qu'une pince fendue ne peut égaler, et cette force est ce qui maintient rigidement les pièces de grande taille ou les coupes interrompues. Les pinces serrent avec la force de la barre de tirage répartie sur le cône — adéquat pour le tournage sur barre et la finition, marginal pour l'ébauche lourde de grandes sections.
Le compromis est le marquage et la déformation. Une pince répartit sa force de serrage (plus faible) sur toute la circonférence, donc elle marque moins les pièces molles ou à paroi mince que des mors qui concentrent la force en trois points. Pour les tubes à paroi mince et les surfaces finies, cela fait de la pince le choix le plus doux malgré une force totale plus faible — la répartition de la force, pas seulement son ampleur, décide de la déformation.
| Caractéristique du travail | Pince favorisée | Mandrin à mors favorisé |
|---|---|---|
| Diamètres de barre sous ~25 mm | Fortement | — |
| Grands diamètres | — | Fortement |
| Mélange de tailles variées sur une machine | — | Fortement |
| Ébauche lourde, coupes interrompues | — | Fortement |
| Pièces à paroi mince / molles | Fortement | — |
| Travaux de finition à tolérances serrées | Fortement | — |
| Changement rapide entre pièces | — (si le changement de pince est rapide) | Fortement |
Plage de serrage : la victoire décisive du mandrin
La plage est là où le mandrin n'a tout simplement pas de rival. Un seul mandrin à 3 mors serre toute barre dans sa course de mors — de quelques millimètres jusqu'à sa capacité — tandis qu'une pince serre une taille plus une fraction de millimètre. Un atelier qui usine un diamètre différent chaque heure ne peut pas changer de pinces chaque heure ; il utilise un mandrin. Une ligne de production qui tourne la même barre pendant un an ne peut pas justifier le faux-rond d'un mandrin quand une pince maintient la tolérance à moindre coût.
Le juste milieu moderne est le mandrin à pinces : un corps de mandrin qui contient des pinces, offrant à l'opérateur la commodité de montage d'un mandrin à mors avec le centrage de classe pince, et des conceptions à changement rapide qui échangent les pinces en quelques secondes. Sur les tours automatiques et à poupée mobile, le mandrin à pinces est la norme de maintien ; sur les tours CNC généraux, c'est une option choisie lorsque la précision sur petites barres domine le travail. Notre guide du mandrin à pinces 2J couvre la famille de mandrins à pinces la plus courante pour les machines suisses et automatiques.
Lequel devriez-vous acheter ?
Appliquez le test du diamètre et du mélange. Si le travail est sur barre de moins d'environ 25 à 30 mm, maintient des tolérances serrées et tourne en quantités raisonnables, les pinces ou un mandrin à pinces sont la réponse de précision — et sur les machines à barre, il n'y a pas vraiment de choix, car l'architecture de la machine exige des pinces. Si le travail est de grande taille, varié en dimensions ou fortement interrompu, un mandrin à mors est la réponse pratique, et son faux-rond est géré avec des mors doux et un contrôle plutôt qu'éliminé.
Pour les ateliers qui font les deux, la configuration standard est un mandrin pour la plage et un mandrin à pinces pour les travaux de précision sur barre, échangés à chaque montage. Lorsque le travail de précision domine, achetez d'abord le système à pinces et gardez le mandrin pour les tailles inhabituelles. BQUQ usine les deux côtés de cette décision — pinces à ressort pour tours automatiques dans les familles 36/46/52/60/630/643 pour le travail sur petites barres, et mandrins à pinces suisses/2J pour les machines conçues autour du maintien par pinces — toutes rectifiées à la classe 0,005 mm sous contrôle ISO9001 dans une seule usine à Dongguan. Voir la gamme de pinces pour tours automatiques et les mandrins à pinces suisses et 2J, lire le guide des pinces pour tours automatiques pour le système familial, et envoyez vos tailles de pièces et tolérances à sc@bquq.com pour une recommandation et un devis sous 12 heures ouvrables.
Questions fréquemment posées
Q : Pourquoi les pinces sont-elles plus précises que les mandrins à mors sur les petites pièces ?
R : Une pince serre avec un alésage rectifié concentrique à son cône, sans mécanisme entre l'assise et la pièce. Un mandrin à mors centre à travers une vis sans fin ou un coin avec des mors, des glissières et de l'usure — chacun ajoutant une erreur qui compte le plus aux petits diamètres.
Q : Quand dois-je utiliser un mandrin à mors au lieu d'une pince ?
R : Lorsque les diamètres sont grands, que les tailles changent souvent, ou que la coupe est assez lourde pour nécessiter une force de serrage de niveau mandrin. Un mandrin serre tout ce qui se trouve dans sa course de mors ; une pince serre une seule taille. La plage et la force sont les raisons d'être du mandrin.
Q : Un mandrin à mors peut-il être aussi précis qu'une pince ?
R : Avec des mors doux alésés en place et un contrôle soigneux, un mandrin peut approcher la précision d'une pince pour un diamètre de pièce spécifique. Mais il doit être réglé à nouveau pour chaque nouvelle taille, tandis que la précision de la pince est intégrée. Les pinces gagnent en commodité et en constance.
Q : Les pinces endommagent-elles les pièces molles ou à paroi mince ?
R : Moins que les mors. Une pince répartit sa prise sur toute la circonférence, donc la pression est uniforme ; les mors concentrent la force en trois points. Pour les tubes à paroi mince, un alésage de pince dégagé peut répartir et adoucir davantage la prise.
Q : Qu'est-ce qu'un mandrin à pinces et en quoi diffère-t-il d'un mandrin à mors ?
R : Un mandrin à pinces est un corps de mandrin qui contient des pinces au lieu de mors, combinant un montage rapide avec un centrage de classe pince. Il serre une taille de barre par pince, donc il convient mieux aux séries de production de barres constantes qu'aux travaux variés.
Rédigé par l'équipe d'ingénierie BQUQ. BQUQ est une usine source certifiée ISO9001 à Dongguan, en Chine, exploitant des lignes d'usinage CNC, d'emboutissage des métaux, de ressorts sur mesure, de dissipateurs thermiques et de pinces sous un même toit. Envoyez vos plans à sc@bquq.com ou WhatsApp +86 13713157787 pour un devis sous 12 heures ouvrables. www.bquq.com


