
Les numéros de type 36/46/52/60/630/643 sont des codes de famille de pinces, pas des tailles de barre. BQUQ usine des pinces automatiques de tour à ressort à la classe 0,005 mm sous ISO9001.
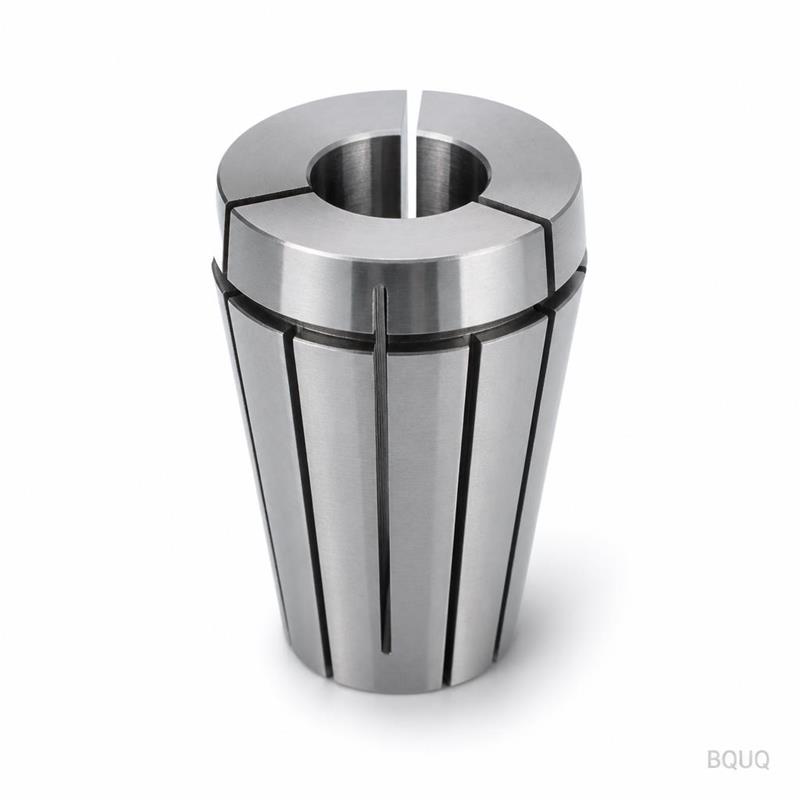
Pinces automatiques de tour : types, tailles et signification des numéros de type
Les numéros de type de pince automatique de tour tels que 36, 46, 52, 60, 630 et 643 sont des codes de famille qui fixent le diamètre du corps de la pince, l'angle du cône et le filetage afin que la pince se siège et se tire correctement dans une famille de machines — ils ne vous indiquent pas la taille de la barre. Vous choisissez un type en fonction de votre machine et de votre mandrin, puis vous choisissez l'alésage en fonction de votre matière. Commander « une pince 52 » sans vérifier la taille d'alésage et le filetage est la façon dont les mauvaises pièces sont expédiées.
La confusion est compréhensible. Chaque dessin de pince porte un numéro, et les nouveaux venus le lisent comme une capacité nominale, de la même manière qu'une taille de mandrin indique la course des mors. Ce n'est pas ce genre de numéro. Un code de type identifie l'interface entre la pince et le tube de tirage ou le nez du mandrin : le cône qui la siège, le filetage qui la tire, et le diamètre du corps qui la centre. Tout ce qui suit — l'alésage, la géométrie de préhension, le motif des fentes — est une décision distincte prise pour la barre spécifique que vous coupez.
Ce que fait une pince automatique de tour
Une pince automatique de tour est l'élément de maintien de pièce sur un tour automatique à cames ou un tour automatique CNC qui maintient une barre ronde, hexagonale ou carrée pendant que la broche tourne. Elle se trouve à l'intérieur ou juste devant le nez de la broche, se ferme sur la barre par un cône, et s'ouvre pour laisser la barre avancer entre les cycles.
La plupart sont des pinces à ressort : un manchon durci et fendu avec un nez conique. Tirez le manchon dans un cône correspondant et les fentes permettent aux doigts de se fermer sur la barre ; poussez-le et les doigts s'ouvrent par ressort. Parce que la préhension est répartie sur toute la circonférence, la pince centre la barre bien mieux qu'un mandrin à mors, c'est pourquoi le travail de précision sur barre est effectué avec des pinces.
La pince est une pièce d'usure par conception. Elle saisit, relâche et alimente des milliers de fois par équipe, elle est donc rectifiée, durcie et traitée comme un outillage consommable — pas comme une partie de la machine. Traiter une pince comme permanente est la source la plus courante de faux rond progressif sur un tour par ailleurs bon.
Le système de numéros de type : codes de famille, pas tailles
Chaque fabricant de tours automatiques et chaque maison de pinces de rechange organise les pinces en familles. Le code de famille — sur les machines couramment vues dans le commerce, ce sont les types 36, 46, 52, 60, 630 et 643, ainsi que des codes plus petits tels que 15 et 25 — se réfère au corps de la pince et à sa géométrie de siège. Toutes les pinces d'une même famille partagent le diamètre du corps, l'angle du cône et le filetage de tirage. Elles ne diffèrent que par l'alésage et les fentes pour la forme de la barre.
| Famille de type | Ce que le code fixe | Ce que vous devez encore spécifier |
|---|---|---|
| 36 | Diamètre du corps, cône, filetage pour cette classe de machine | Diamètre et forme de l'alésage, motif des fentes |
| 46 | Diamètre du corps, cône, filetage pour cette classe de machine | Diamètre et forme de l'alésage, motif des fentes |
| 52 | Diamètre du corps, cône, filetage pour cette classe de machine | Diamètre et forme de l'alésage, motif des fentes |
| 60 | Diamètre du corps, cône, filetage pour cette classe de machine | Diamètre et forme de l'alésage, motif des fentes |
| 630 | Diamètre du corps, cône, filetage pour cette classe de machine | Diamètre et forme de l'alésage, motif des fentes |
| 643 | Diamètre du corps, cône, filetage pour cette classe de machine | Diamètre et forme de l'alésage, motif des fentes |
Le point clé est la deuxième colonne : un code de type n'apparaît jamais dans la spécification de l'alésage. Deux pinces de type 52 pour la même machine peuvent maintenir une barre de 6 mm et une barre de 12 mm ; les pinces se ressemblent de l'extérieur et sont complètement différentes à l'intérieur. Le seul rôle du code est de garantir que l'extérieur — le cône de siège et le filetage — correspond à votre broche.
Si vous achetez des pinces de remplacement pour une machine existante, la commande correcte la plus rapide est : marque et modèle de la machine, référence du mandrin ou du tube de tirage, les marquages de la pince actuelle, et la taille et la forme de la barre. Cette combinaison élimine toute conjecture sur la famille. Une usine qui usine des pinces quotidiennement peut alors confirmer la famille et l'alésage en un seul échange plutôt que de deviser à partir d'une photo.
Ce que les numéros ne vous disent pas
Les erreurs les plus coûteuses proviennent de ce que le code de type laisse ouvert. Trois détails causent presque tous les désaccords.
Premièrement, l'angle du cône et sa profondeur de siège. Les pinces de la même famille fabriquées par différents producteurs peuvent se sièger à des profondeurs légèrement différentes même lorsque le cône correspond, car la longueur du cône de siège interagit avec le nez du mandrin. Cela se manifeste par un faux rond ou une pince qui ne se siège que sur son bord avant.
Deuxièmement, le filetage. Le pas et le diamètre du filetage de tirage sont spécifiques à la famille. Une pince avec le bon corps mais le mauvais filetage ne se serrera pas correctement, ou croisera le filetage du tube de tirage. C'est pourquoi le contrôle du filetage est plus important que le numéro estampé lorsque vous achetez auprès d'une seconde source.
Troisièmement, le motif des fentes et la largeur des fentes. Les pinces pour barres rondes ont généralement trois fentes, et les pinces polygonales sont fendues pour garder les coins soutenus. La largeur des fentes contrôle jusqu'où les doigts peuvent se fermer et combien ils reviennent par ressort. Des fentes trop larges pour la taille de l'alésage affaiblissent les doigts ; trop étroites et la pince ne se fermera pas assez pour saisir une barre sous-dimensionnée.
Comment la préhension fonctionne réellement
Le cône convertit la traction du tube de tirage en préhension radiale. Lorsque la pince est tirée dans son siège, le nez conique est comprimé vers l'intérieur. Chaque doigt fendu agit comme un cantilever, et la surface de l'alésage — généralement rectifiée après durcissement — transmet cette force à la barre.
La rectitude et la tolérance de la barre décident de la répartition uniforme de la charge sur les doigts. Une barre pliée ou surdimensionnée force un doigt à s'ouvrir et laisse le doigt opposé à peine en contact, ce qui se lit directement comme un faux rond de la pièce à la broche. La barre ronde pour le travail à la pince doit être étirée ou rectifiée à une bonne classe de tolérance et vérifiée pour la rectitude avant d'approcher la broche.
| Paramètre | Valeur typique (industrie) | Pourquoi c'est important |
|---|---|---|
| Angle inclus du cône | Spécifique à la famille, généralement ~10–30° | Définit la force de préhension vs la course du tube de tirage |
| Finition de surface de l'alésage | Ra 0,2–0,4 µm rectifié | Transfère la préhension sans marquer la barre |
| Dureté de la pince | 45–58 HRC typique | Durée de vie vs retour élastique des fentes |
| Jeu de travail, alésage à barre | ~0,01–0,05 mm typique | Permet l'avance de la barre ; ne doit pas dépasser la plage de préhension |
| Nombre de fentes | 3 pour rond ; plus pour alésages polygonaux | Fermeture uniforme sans écraser les coins |
Les valeurs ci-dessus sont des plages typiques dans le commerce, pas une spécification d'un seul fabricant. Le dessin de votre fournisseur de pinces est l'autorité pour les valeurs exactes de la famille.
L'effet pratique : une pince correctement dimensionnée maintient une barre ronde avec un faux rond total dans la plage des microns au nez, c'est pourquoi les automatiques et les tours de type suisse maintiennent des tolérances que les mandrins à mors ne peuvent pas égaler. Si vous voulez la comparaison complète des pinces par rapport aux mandrins à mors, notre article pinces vs mandrins à mors expose les chiffres.
Tailles : l'alésage vient en dernier
La sélection de la taille est un ordre en trois étapes : famille de machine d'abord (donne le numéro de type), puis confirmation du mandrin ou du tube de tirage (donne le cône et le filetage), puis alésage adapté à la barre.
Alésage = forme de la barre plus dimension de la barre. La barre ronde utilise le diamètre nominal ; la barre hexagonale utilise la dimension sur plats ; le carré utilise également la dimension sur plats. L'alésage est usiné à la taille de la barre avec un petit jeu de travail pour que la barre puisse passer, mais assez petit pour que les doigts saisissent encore avant de buter. C'est la fenêtre qu'un tableau des tailles de pinces documente — lisez les tableaux par taille de barre, jamais par nom de machine seul.
Parce que l'alésage correct est proche de la dimension de la barre, une pince est effectivement spécifique à la taille. Une pince de type 46 ne maintient pas « une barre de 6 à 12 mm ». Si votre production utilise plusieurs tailles de barres, vous avez besoin de plusieurs alésages dans cette famille. C'est normal, et c'est pourquoi les ensembles de pinces sont organisés par échelle d'alésage plutôt que par machine.
Commander auprès d'une usine de pinces
Une demande de devis complète pour des pinces est courte mais précise. Envoyez : le type de machine et le code de famille de pince si connu, la référence du filetage du mandrin ou du tube de tirage, le matériau de la barre, la forme et la dimension nominale avec sa classe de tolérance, et la classe de faux rond dont vous avez besoin pour la pièce finie.
C'est l'information que nous demandons chez BQUQ avant de deviser des pinces automatiques de tour, car c'est la même information dont notre ligne CNC a besoin pour usiner l'ébauche, rectifier l'alésage et couper les fentes dans le bon ordre. Nous fabriquons des pinces à ressort pour les familles 36/46/52/60/630/643 en alliage durci et acier à ressort sur des équipements de tournage qui maintiennent ±0,005 mm en production, sous contrôle de processus ISO9001. Envoyez les détails de la machine et la spécification de la barre à sc@bquq.com et vous obtenez un prix sous 12 heures ouvrables. Notre gamme de pinces automatiques de tour à ressort montre les familles, et si vous avez aussi besoin du côté mandrin, nous construisons des mandrins de pinces suisses et 2J dans la même usine.
Questions fréquemment posées
Q : Le numéro de type sur une pince me dit-il la taille maximale de la barre ?
R : Non. Le numéro fixe le corps de la pince, le cône et la famille de filetage pour qu'elle s'adapte à une classe de machine. La capacité de barre vient de la machine et du mandrin, et l'alésage est usiné par taille de barre. Indiquez toujours à la fois le type et l'alésage lors de la commande.
Q : Une pince de type 46 peut-elle s'adapter dans un mandrin de type 52 ?
R : Seulement si le cône de siège, le diamètre du corps et le filetage sont identiques, ce qui n'est normalement pas le cas. Différents codes de type existent parce que les interfaces diffèrent. Forcer une mauvaise famille risque une pince coincée ou un tube de tirage endommagé.
Q : Pourquoi les pinces à ressort existent-elles en versions d'alésage rond et polygonal ?
R : L'alésage copie la section transversale de la barre. Les pinces rondes saisissent la barre ronde tout autour ; les alésages hexagonaux et carrés sont fendus pour que les coins plats restent soutenus et que la barre ne soit pas écrasée. Faites correspondre la forme de l'alésage à la forme de la barre ou la préhension en souffre.
Q : Qu'est-ce qui s'use en premier sur une pince automatique de tour ?
R : L'alésage et le cône de siège. L'usure de l'alésage se manifeste par un glissement ou un diamètre fini légèrement plus grand ; l'usure du cône se manifeste par un faux rond qui persiste après le nettoyage. Les deux sont mesurables, et les deux justifient le remplacement lorsque la tolérance de la pièce commence à dériver.
Q : Que dois-je envoyer pour un devis rapide de pince ?
R : Marque et modèle de la machine, la référence du filetage du mandrin ou du tube de tirage, le matériau et la forme de la barre avec la taille nominale et la tolérance, et la classe de faux rond requise. BQUQ devis à partir de ces données sous 12 heures ouvrables — envoyez-le à sc@bquq.com ou WhatsApp +86 13713157787.
Rédigé par l'équipe d'ingénierie BQUQ. BQUQ est une usine source certifiée ISO9001 à Dongguan, en Chine, exploitant des lignes d'usinage CNC, d'emboutissage des métaux, de ressorts sur mesure, de dissipateurs thermiques et de pinces sous un même toit. Envoyez les dessins à sc@bquq.com ou WhatsApp +86 13713157787 pour un devis sous 12 heures ouvrables. www.bquq.com


