
Une alimentation de barres stable nécessite une barre droite, une douille de guidage et un alésage de pince dimensionnés comme une chaîne unique. BQUQ usine les pinces à la classe 0,005 mm, ISO9001.
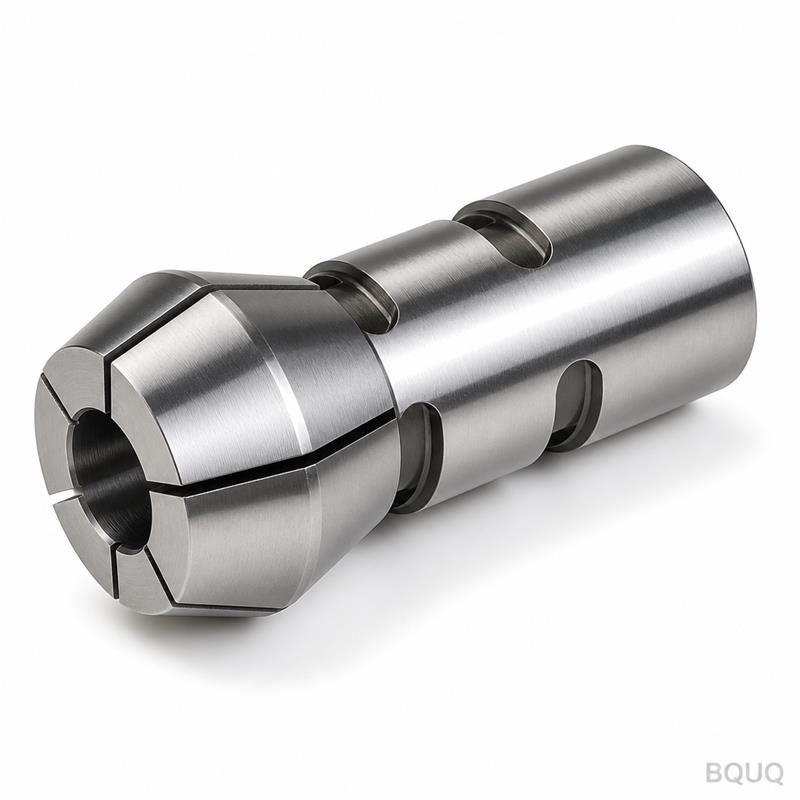
Alimentation de barres et maintien de pièce : garder le stock stable à haute vitesse
La précision de l'alimentation de barres commence avant la première coupe : la barre doit arriver à la pince droite, centrée et sans vibration, ce qui signifie que la douille de guidage du chargeur de barres, l'alésage de la pince et — sur les machines suisses — la douille de guidage doivent être dimensionnés à la barre et maintenus comme une chaîne unique. Une barre stable est une barre droite et bien soutenue ; l'instabilité au niveau du chargeur se manifeste par une dispersion de longueur, des vibrations et un faux rond à la broche.
Sur un tour automatique ou suisse, la barre est à la fois la pièce, le système d'avance et l'élément structurel. Elle est poussée, serrée, tournée et coupée dans le même cycle, et chaque élément qu'elle touche laisse une empreinte sur la pièce. Les ateliers qui traitent l'alimentation de barres comme un problème de plomberie — il suffit d'amener le stock à la broche — passent leurs journées à courir après les vibrations et les variations de longueur que la chaîne d'alimentation a causées en premier lieu. Cet article parcourt la chaîne, du râtelier à barres au nez de la pince.
La chaîne d'alimentation : un système, cinq éléments
De l'arrière vers l'avant, une machine à barres présente la barre à travers une séquence d'alésages : la douille de guidage du tube du chargeur, le doigt d'avance ou poussoir (sur les automatiques à cames), la pince de broche ou de poupée, et sur les machines suisses la douille de guidage à la zone de coupe. Chaque élément doit laisser passer la barre, la guider et, dans le cas de la pince, la serrer. Chacun est un point d'usure.
La logique de la chaîne est simple : la barre ne peut être aussi droite et stable que l'élément le plus faible qu'elle traverse. Une douille usée laisse la barre fléchir et fouetter entre le chargeur et la broche. Un doigt d'avance qui serre de manière inégale pousse la barre de travers dans la pince. Un alésage de pince trop lâche pour la barre lui permet de vibrer au niveau du serrage. Une douille de guidage usée laisse la barre fléchir exactement là où les outils coupent.
| Élément | Fonction | Symptôme de défaillance |
|---|---|---|
| Douille de guidage du chargeur | Supporter la barre sur sa longueur | Flèche de la barre, fouettement, bruit |
| Doigt d'avance / poussoir | Avancer la barre entre les cycles | Avance inégale, dispersion de longueur |
| Pince de broche / poupée | Serrage et rotation de la barre | Glissement, faux rond au serrage |
| Douille de guidage (suisse) | Supporter la barre à la zone de coupe | Vibrations, dérive dimensionnelle sur les pièces longues |
| Barre elle-même | Être la pièce | Fouettement, flexion, problèmes d'avance |
Rectitude et tolérance de la barre : la cause racine
Aucun système d'alimentation ne corrige une mauvaise barre. Une barre qui arrive enroulée, cintrée ou avec une extrémité avant pliée fouette en tournant, et l'amplitude du fouettement croît avec la longueur non soutenue et la vitesse. La première amélioration de l'alimentation de barres n'est pas matérielle — il s'agit de spécifier une barre droite et de tolérance constante, et de vérifier l'extrémité avant de chaque nouvelle barre avant de l'introduire.
La tolérance de la barre interagit avec chaque alésage de la chaîne. Une barre surdimensionnée se coince dans la douille ou la pince ; une barre sous-dimensionnée vibre et se serre de manière inégale. Pour les barres rondes, un bon grade étiré ou supérieur est le point de départ pratique pour le travail à la pince, et le diamètre de la barre doit se situer dans le jeu de fonctionnement de chaque alésage qu'elle traverse. Lorsque la barre varie sur sa longueur — une barre étirée est rarement parfaitement ronde ou droite — la pince serre différentes sections différemment, et les diamètres finis suivent.
| État de la barre | Effet sur le maintien de pièce | Solution |
|---|---|---|
| Extrémité avant pliée | Ne s'introduit pas, coince la douille | Redresser ou écrouter l'extrémité |
| Courbure de couronne / cintrage | Fouettement à vitesse | Barre redressée |
| Diamètre surdimensionné | Coince dans la pince ou la douille | Vérifier le grade ; trier la barre |
| Diamètre sous-dimensionné | Vibre, serrage inégal | Vérifier le grade ; douille plus serrée |
| Calamine / saleté en surface | Usure des alésages, glissement du serrage | Spécifier une barre propre et étirée |
À retenir : la qualité de la barre est un paramètre de maintien de pièce. Achetez la barre comme s'il s'agissait d'un composant de machine, car au moment où elle atteint la pince, c'en est un.
Dimensionnement de la chaîne : douille, pince, douille de guidage
Chaque alésage de la chaîne est dimensionné à la barre avec un jeu — mais le jeu correct diffère selon la fonction. Les jeux de la douille et du poussoir sont généreux : ils guident, ne serrent pas, et doivent tolérer les variations de rectitude de la barre sans se coincer. L'alésage de la pince est serré : il serre, et son jeu de fonctionnement se mesure en centièmes de millimètre. La douille de guidage se situe entre les deux : assez serrée pour soutenir la barre contre les efforts de coupe, assez lâche pour lui permettre de tourner et d'avancer sans grippage.
Faites correspondre les tailles lors du réglage pour une nouvelle taille de barre : alésage de la douille au-dessus du nominal de la barre, alésage de la pince au nominal de la barre avec jeu de fonctionnement, alésage de la douille de guidage près du nominal de la barre avec jeu de rotation. Si les éléments proviennent de fournisseurs différents, indiquez la taille réelle mesurée de la barre — pas le nominal — au fabricant de chacun, car une barre réelle de 6,05 mm dans un alésage de pince de 6,00 mm est une conversation différente d'une barre nominale de 6,00 mm.
| Élément de chaîne | Intention de jeu | Relation typique avec la barre |
|---|---|---|
| Douille de guidage du chargeur | Guider, sans coincement | Barre + 0,5–1,0 mm typique |
| Doigt d'avance / poussoir | Pousser sans marquer | Proche de la barre, serrage à ressort |
| Alésage de pince | Serrage centré | Nominal barre + 0,01–0,05 mm typique |
| Douille de guidage | Supporter, permettre la rotation | Barre + ~0,005–0,02 mm typique |
Considérez ces chiffres comme des points de départ typiques — le matériau de la barre, la vitesse de la machine et la tolérance de la pièce les font tous varier. La discipline qui compte est que chaque alésage soit délibérément dimensionné, et non hérité du travail précédent.
Vibrations et fouettement à vitesse
Le fouettement de la barre est le mode de défaillance à haute vitesse : lorsque la vitesse de broche augmente, une longue barre non soutenue entre le chargeur et la pince commence à fléchir et à tournoyer, secouant la machine et modulant la coupe. Les solutions classiques sont le soutien et la longueur. Un chargeur de barres avec une douille appropriée soutient la barre sur sa longueur. Garder le porte-à-faux de la barre entre le chargeur et la pince court — certaines machines utilisent une lunette ou un tube de support de barre — augmente la vitesse à laquelle le fouettement commence.
Sur les machines suisses, la douille de guidage supprime le fouettement : la barre est soutenue à la coupe, donc sa longueur libre n'est que ce qui dépasse de la douille, et l'usinage se fait sur cette section courte et rigide. C'est la raison structurelle pour laquelle les machines suisses tiennent les pièces élancées à des vitesses qui font vibrer une machine à poupée fixe. Notre comparaison automatique à cames vs suisse et le guide des systèmes de pinces suisses couvrent l'architecture en détail.
Usure : la chaîne vieillit ensemble
La chaîne d'alimentation s'use ensemble et doit être inspectée ensemble. La douille s'use là où la barre frotte, le doigt d'avance s'use à son point de serrage, l'alésage de la pince s'use à la zone de serrage, et la douille de guidage s'use là où la barre glisse sous charge. Chacun s'use à un rythme différent — la douille de guidage généralement la plus rapide sur une machine suisse, la douille du chargeur la plus lente — mais le symptôme est partagé : la barre perd son soutien et les pièces dérivent.
Intégrez la chaîne dans le calendrier de maintenance de notre guide de maintenance des pinces : nettoyez les alésages à chaque quart de travail, vérifiez l'usure de la douille et de la douille de guidage selon un calendrier, et suivez les tendances des diamètres des pièces comme indicateur de santé de la chaîne. Lorsque des vibrations ou une dispersion de longueur apparaissent, vérifiez toute la chaîne, pas seulement la pince — remplacer une pince neuve devant une douille de guidage usée ne résout rien.
Réglage pour une nouvelle taille de barre
La séquence de réglage pour une nouvelle taille de barre : mesurer la barre réelle, dimensionner la douille et le poussoir en conséquence, ajuster l'alésage de la pince, régler la douille de guidage (suisse), puis valider la chaîne par un essai — avance, serrage, coupe, et vérification des diamètres et longueurs à vitesse. L'essai est important car le comportement du jeu ne se manifeste que sous rotation et charge de coupe ; une chaîne qui semble correcte à la main peut encore fouetter à la vitesse de fonctionnement.
Ne mélangez pas les tailles de barres dans une même pince : une pince est spécifique à une taille, et une barre de quelques centièmes sous l'alésage sera serrée sur le bord de sa fenêtre. Lorsque la production change souvent de taille, étiquetez les éléments de la chaîne par taille afin que le changement soit un échange, pas une session de réingénierie. BQUQ usine l'extrémité pince de cette chaîne — pinces à ressort pour tours automatiques dans les familles 36/46/52/60/630/643, mandrins à pinces suisses et 2J, et alésages compatibles douille de guidage rectifiés à la classe 0,005 mm sous contrôle ISO9001. Voir la gamme de pinces pour tours automatiques et les mandrins à pinces suisses et 2J, et envoyez les détails de la machine et de la barre à sc@bquq.com pour un devis sous 12 heures ouvrables.
Questions fréquemment posées
Q : Pourquoi ma machine à barres vibre-t-elle uniquement sur les pièces longues ?
R : Une longue barre non soutenue fouette entre le chargeur et la pince lorsque la vitesse augmente. Soutenez la barre avec une douille appropriée, raccourcissez le porte-à-faux, ou passez à une machine de type suisse où la douille de guidage soutient la barre à la coupe.
Q : Quel doit être le serrage de l'alésage de la douille de guidage ?
R : Proche de la barre — généralement le nominal de la barre plus quelques microns de jeu de rotation — afin qu'elle soutienne la barre contre les efforts de coupe tout en lui permettant de tourner et d'avancer. Trop serré, elle coince ; trop lâche, elle laisse la barre fléchir au niveau des outils.
Q : Une seule pince peut-elle gérer une barre dont la taille varie ?
R : Uniquement dans sa petite fenêtre de serrage. Une barre qui varie au-delà de quelques centièmes de millimètre sera serrée de manière inégale et produira une dispersion de diamètre. Maintenez la barre dans son grade ou triez-la, et dimensionnez chaque élément de la chaîne à la barre réelle.
Q : Qu'est-ce qui s'use en premier dans la chaîne d'alimentation ?
R : Sur les machines suisses, généralement la douille de guidage, car la barre glisse à travers elle sous pleine charge de coupe. Sur les automatiques à cames, l'alésage de la pince et le doigt d'avance partagent l'usure. Inspectez la chaîne ensemble — un seul élément usé déstabilise la barre.
Q : La rectitude de la barre est-elle vraiment importante si la pince la serre ?
R : Oui. La pince ne serre que là où elle entre en contact ; une barre cintrée est tenue au nez mais fouette derrière, et l'extrémité libre tourne de manière excentrique quelle que soit la qualité de la pince. Une barre droite est l'amélioration de stabilité la moins chère dans l'alimentation de barres.
Rédigé par l'équipe d'ingénierie BQUQ. BQUQ est une usine source certifiée ISO9001 à Dongguan, en Chine, exploitant l'usinage CNC, l'emboutissage des métaux, les ressorts sur mesure, les dissipateurs thermiques et les lignes de pinces sous un même toit. Envoyez les dessins à sc@bquq.com ou WhatsApp +86 13713157787 pour un devis sous 12 heures ouvrables. www.bquq.com


