
Systèmes de pinces 2J vs 16C et douilles de guidage fixes ou coulissantes pour tours à poupée mobile, plus la logique de dimensionnement. BQUQ fournit des mandrins à pinces suisses usinés CNC.
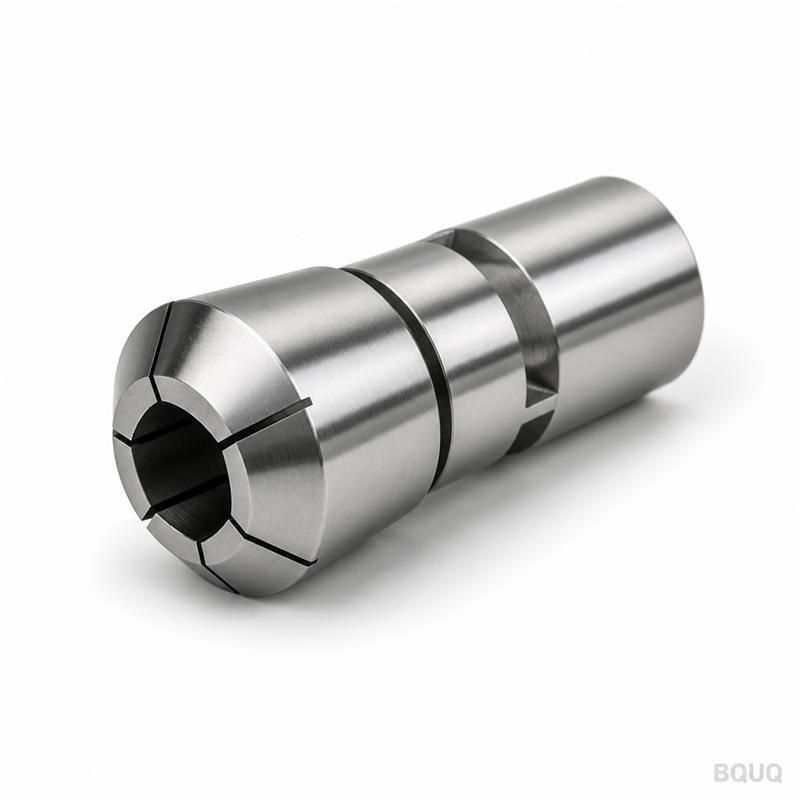
Systèmes de pinces suisses : 2J, 16C et la question de la douille de guidage
Un système de pinces suisses a deux fonctions distinctes : la pince de broche doit saisir la barre pour pouvoir l'avancer et la faire tourner, et la douille de guidage doit soutenir cette même barre exactement là où les outils coupent. Les familles 2J et 16C sont les deux systèmes de pinces que vous rencontrerez le plus souvent sur les tours à poupée mobile et les tours automatiques, et le choix entre eux est principalement une question de diamètre de barre, de conception de la broche de la machine et du degré de contrôle de la longueur axiale dont vous avez besoin.
Avant toute opération de coupe, un tour à poupée mobile détermine comment la barre brute est maintenue. La barre se déplace dans une pince de broche rotative, qui la saisit, la libère et l'avance. Derrière les outils, une douille de guidage comble l'espace de support afin qu'une barre élancée ne se plie pas ou ne fouette pas sous l'effet de la coupe. Si ces deux éléments sont corrects, la machine conserve sa précision naturelle ; si l'un ou l'autre est incorrect, rien en aval — outillage, vitesses, liquide de refroidissement — ne peut sauver la pièce. Ce guide passe en revue les deux systèmes de pinces, puis répond à la question de la douille de guidage que tout ingénieur de réglage finit par se poser.
Ce que signifie réellement un « système de pinces »
Un système de pinces est plus qu'une simple pince. C'est la chaîne complète : le corps de pince, le mandrin ou l'adaptateur qui le loge dans la broche, l'écrou de serrage ou le tube de tirage, et la géométrie d'alésage qui correspond à votre matière. Acheter la pince sans vérifier le mandrin, c'est acheter un presse-papier. Le numéro du système — 2J, 16C, 5C, 3J — définit la forme du corps de la pince, le filetage ou la conicité, et donc les mandrins et adaptateurs auxquels elle s'adapte.
Deux faits importent lors de la comparaison des systèmes. Premièrement, le numéro définit la famille d'interface, et non la taille de votre barre : une pince 2J existe avec des alésages allant d'environ 3 mm jusqu'à environ 38 mm. Deuxièmement, les pinces du même système sont interchangeables entre les mandrins conçus pour ce système, c'est pourquoi des ateliers entiers se standardisent sur une seule famille et achètent des pinces de rechange plutôt que des mandrins de rechange. Les matériaux des pinces comptent également — les bonnes pinces sont usinées à partir d'acier allié trempé ou d'acier à ressort, rectifiées sur l'alésage de préhension, et fendues pour que les segments se resserrent uniformément. C'est exactement ainsi que BQUQ usine ses pinces pour tours automatiques : tournées et fraisées CNC à partir d'acier allié trempé, puis traitées thermiquement, avec un alésage maintenu à une classe de 0,005 mm.
2J vs 16C : les deux chevaux de trait suisses
La pince 2J est la pince de maintien classique des tours à poupée mobile et des tours automatiques — corps court, cône compact, conçue pour les machines où la broche est également le mécanisme d'avance. La famille 16C est l'ancien système américain, plus grand, également utilisé sur les machines suisses mais beaucoup plus courant sur les tours CNC conventionnels et les machines à décolleter avec mandrins à pinces. Les maximums de catalogue typiques pour les barres rondes sont le premier filtre :
| Système de pinces | Barre ronde max. typique | Pas en pouces typique | Où on le voit le plus |
|---|---|---|---|
| 5C | ~27 mm (1-1/16 po) | 1/64 po | Tours manuels et CNC, atelier d'outillage |
| 16C | ~41 mm (1-5/8 po) | 1/64 po | Tours CNC, machines à décolleter, travaux suisses plus importants |
| 2J | ~38 mm (1-1/2 po) | 1/64 po | Tours à poupée mobile, automatiques, broches compactes |
| 3J | ~51 mm (2 po) | 1/64 po | Travaux automatiques lourds et multibroches |
Ce sont des maximums de catalogue, pas des recommandations — la qualité de préhension diminue à mesure que l'on approche du sommet de la plage de toute pince, et les alésages hexagonaux ou carrés sacrifient toujours de la capacité (typiquement 10 à 25 %) en raison de la géométrie des coins. À retenir : choisissez le plus petit système qui couvre votre plus grand diamètre de barre, puis dimensionnez l'alésage en fonction de la barre réelle.
En dessous du maximum, le choix est dicté par la machine. Le corps plus court d'un système 2J convient à l'enveloppe de broche étroite d'une machine suisse et laisse plus de place au mécanisme d'avance ; un système 16C offre une plus grande capacité et une base installée très profonde de mandrins et d'adaptateurs. Si vous équipez une nouvelle ligne de mandrins à pinces pour machines suisses, posez deux questions : quel nez de broche la machine porte-t-elle, et quel est le plus grand diamètre de barre que vous utiliserez jamais ? La réponse choisit généralement la famille pour vous.
La question de la douille de guidage : fixe ou coulissante
Voici la partie de l'usinage suisse qui déroute les personnes venant des tours conventionnels. Sur une machine suisse à poupée mobile, la poupée se déplace, poussant la barre à travers une douille de guidage montée près de la zone d'outillage. Cette douille supporte la charge de maintien réelle pendant la coupe : elle positionne la barre à quelques centièmes de millimètre près des outils. Fixe et coulissante font référence à la manière dont la douille est montée.
Avec une douille fixe (stationnaire), la douille est ancrée au bâti de la machine et la barre glisse à travers elle ; c'est la disposition classique qui donne aux machines suisses leur célèbre support pour les pièces longues et élancées. Avec une douille coulissante (mobile), la douille est portée avec la poupée, de sorte que le point de support se déplace avec la barre — une disposition utilisée sur les machines qui nécessitent une course de broche principale plus longue ou qui souhaitent usiner des caractéristiques plus éloignées de la face de la douille sans perdre de support. Les différences sont couvertes en profondeur dans notre guide sur les douilles de guidage fixes vs coulissantes ; la version courte est dans le tableau :
| Facteur | Douille fixe | Douille coulissante |
|---|---|---|
| Point de support | Stationnaire, à la zone d'outillage | Se déplace avec la poupée |
| Jeu typique par rapport à la barre | Faible, ~0,003–0,008 mm typique | Souvent élargi, ~0,01–0,02 mm typique |
| Idéal pour | Pièces longues et élancées, rapport L/D élevé, finition fine | Course de broche principale plus longue, ébauche plus lourde |
| Modèle d'usure | L'alésage de la douille s'use à la zone de coupe | L'usure est répartie sur la course de la douille |
| Coût de réglage | Faible, mais la douille doit être dimensionnée avec précision | Plus élevé, plus de pièces mobiles à aligner |
Les valeurs de jeu sont des plages de fonctionnement typiques, pas des spécifications — la valeur correcte dépend du diamètre de la barre, du matériau et de la vitesse de broche. Quel que soit le type, l'alésage de la douille doit être dimensionné au plus près de la matière réelle : trop lâche, la barre fléchit et marque la finition ; trop serré, elle se grippe ou brûle.
Choix et entretien de la douille
Les douilles de guidage sont des consommables à la durée de vie longue mais finie, et leur choix de matériau suit l'économie de votre production :
| Type de douille | Facteur de durée de vie typique | Niveau de coût | Utilisation typique |
|---|---|---|---|
| Acier à outils trempé, simple | Usure abrasive | Le plus bas | Séries courtes, matériaux tendres |
| Carbure de tungstène, massif | Usure et écaillage | Élevé | Séries longues, alliages abrasifs |
| Carbure avec chemise remplaçable | Remplacement de la chemise | Moyen par cycle | Travaux à grand volume, délais rapides |
| Douille fendue ou réglable | Ajustement fin du jeu | Moyen | Travaux de précision à jeu serré |
Une douille usée se manifeste d'abord par une bande surélevée sur la barre, une finition qui se ternit ou une dérive dimensionnelle à l'avant de la pièce. Vérifiez l'alésage de la douille avec la barre retirée à chaque changement de travail, et remplacez la douille avant qu'elle ne marque la matière — sauver une série de pièces rayées coûte plus cher que n'importe quelle douille. Notre article sur les douilles de guidage couvre les intervalles d'inspection et le diagnostic d'usure plus en détail.
Là où le système rencontre l'usine
Un système de pinces ne performe qu'aussi bien que les pièces dont il est fait. Le corps de la pince doit être concentrique au cône dans lequel il se loge, l'alésage doit correspondre à la matière à quelques centièmes de millimètre près, et les segments trempés doivent fléchir uniformément pendant des milliers de cycles. C'est pourquoi BQUQ usine les pinces et les mandrins sur des centres de tournage et de fraisage CNC avec une capacité de ±0,005 mm, puis vérifie les alésages sur chaque lot plutôt que d'en échantillonner un seul. Si vous équipez une ligne suisse — pinces, mandrins ou une configuration complète de mandrin 2J — envoyez les tailles de matière et les détails de la broche à l'équipe d'ingénierie BQUQ et obtenez un devis sous 12 heures ouvrées.
Questions fréquemment posées
Q : Quelle est la différence entre une pince 2J et une pince 16C ?
R : Ce sont des familles de corps et de cônes différentes. La 2J est un système plus court courant sur les tours à poupée mobile et les tours automatiques, couvrant typiquement les barres rondes jusqu'à environ 38 mm ; la 16C est le système américain plus grand, typiquement jusqu'à environ 41 mm, courant sur les tours CNC. Le mandrin décide de celui dont vous avez besoin.
Q : Le numéro d'un système de pinces indique-t-il la capacité de la barre ?
R : Non. Le numéro du système identifie la famille d'interface et approximativement son maximum, mais la capacité réelle dépend de l'alésage que vous commandez. Une pince 2J est disponible depuis de petits alésages jusqu'à environ 38 mm, donc vous spécifiez toujours la taille de l'alésage séparément.
Q : Pourquoi un tour à poupée mobile a-t-il besoin d'une douille de guidage alors qu'un tour conventionnel n'en a pas ?
R : Parce que la poupée glisse et que la barre n'est pas supportée entre la broche et les outils. La douille supporte la barre à la zone de coupe, empêchant la déflexion et les vibrations qui ruineraient les pièces élancées. Les tours conventionnels maintiennent plutôt des barres courtes et rigides dans un mandrin.
Q : Douille fixe ou coulissante — laquelle donne une meilleure rondeur ?
R : Les douilles fixes donnent généralement le support le plus serré car la barre est guidée immédiatement au niveau des outils, c'est pourquoi elles dominent le travail de précision suisse. Les machines à douille coulissante échangent une partie de cela pour une course plus longue et une plus grande flexibilité. Les résultats de rondeur dépendent du réglage dans les deux cas.
Q : À quel point l'alésage de la douille doit-il correspondre au diamètre de la barre ?
R : Typiquement à quelques microns près jusqu'à environ 0,02 mm selon la taille de la barre et le type de douille. Trop lâche provoque de la flexion et des marques ; trop serré provoque du grippage et de la chaleur. Commandez des douilles dimensionnées en fonction de la matière mesurée, pas de la taille nominale.
Rédigé par l'équipe d'ingénierie BQUQ. BQUQ est une usine source certifiée ISO9001 à Dongguan, en Chine, exploitant des lignes d'usinage CNC, d'emboutissage des métaux, de ressorts sur mesure, de dissipateurs thermiques et de pinces sous un même toit. Envoyez les dessins à sc@bquq.com ou WhatsApp +86 13713157787 pour un devis sous 12 heures ouvrées. www.bquq.com


