
Les tours à cames usinent la barre dans une broche fixe ; les tours suisses font avancer la barre à travers une douille de guidage. BQUQ fabrique des pinces et des mandrins pour les deux, ISO9001.
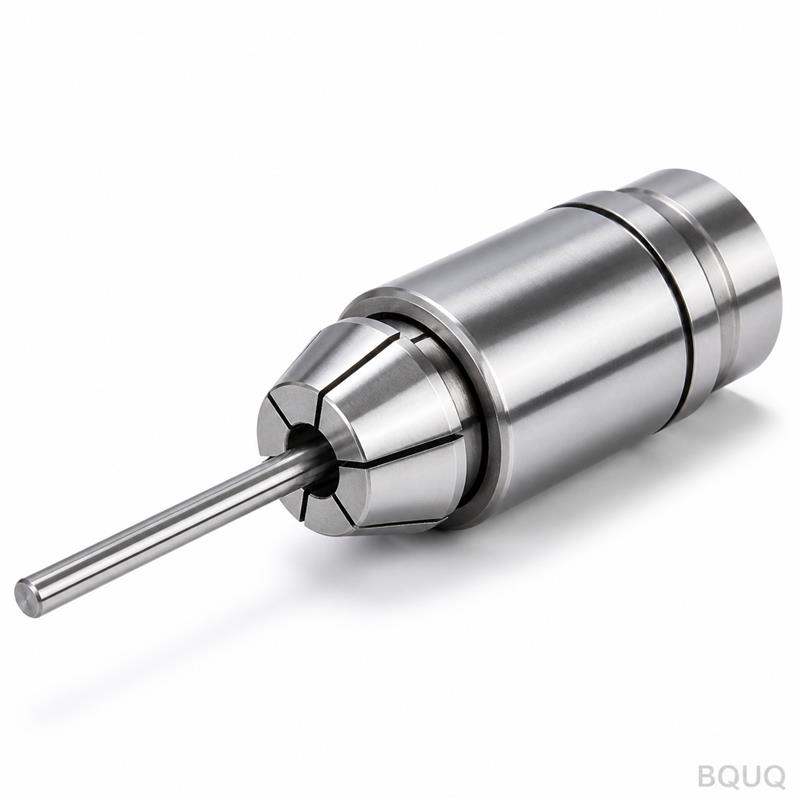
Tours à cames vs tours CNC suisses : différences de systèmes de serrage
Les tours à cames et les tours CNC suisses usinent tous deux des pièces à partir de barres maintenues dans des pinces élastiques, mais ils diffèrent par le contrôle du mouvement : un tour à cames déplace ses outils via des cames mécaniques tandis que la barre est maintenue dans une broche fixe, et un tour suisse fait avancer la barre et la poupée mobile à travers une douille de guidage afin que les outils coupent directement à la face de la douille. La conséquence pour le serrage est que les tours à cames dépendent de la pince pour le maintien et le contrôle de la longueur, tandis que les machines suisses partagent cette tâche entre une pince et une douille de guidage.
Les deux types de machines sont des producteurs de précision alimentés en barres, et tous deux sont la raison pour laquelle les pinces élastiques existent dans les familles de types (36, 46, 52, 60, 630, 643) que BQUQ usine. Mais les architectures de serrage sont réellement différentes, et les pinces qui conviennent à l'une ne conviennent souvent pas à l'autre. Choisir le type de machine — ou la pince pour une machine existante — commence par comprendre où la barre est supportée et qui décide de la longueur de la pièce.
Les deux architectures en une image
Un tour à cames est une machine à une ou plusieurs broches où des cames mécaniques sur un arbre à cames entraînent les coulisses d'outils et l'ouverture/fermeture de la pince. La broche maintient la barre dans une pince au nez de broche ; les outils avancent et se rétractent pendant que les cames tournent. La longueur de la pièce est contrôlée en amenant la barre contre une butée ou par l'indexation de la pince elle-même, puis en tronçonnant.
Un tour CNC suisse est une machine à poupée mobile. La poupée, serrant la barre dans une pince, coulisse axialement sur un guide et fait avancer la barre à travers une douille de guidage fixe ou coulissante. Les outils sont disposés autour de la douille de guidage et coupent la barre lorsqu'elle s'étend juste au-delà de la douille. La barre est supportée au point de coupe, et non en porte-à-faux depuis la broche.
| Caractéristique | Tour à cames | Tour CNC suisse |
|---|---|---|
| Mouvement des coulisses | Cames mécaniques | Axes servo CNC |
| Support de barre à la coupe | Pince de broche uniquement | Pince + douille de guidage |
| Contrôle de la longueur de pièce | Butée d'avance / indexation pince | Position de l'axe de la poupée |
| Diamètre de barre typique | Petit à moyen | Petit, souvent sous ~32 mm de classe |
| Temps de changement de configuration | Changement de cames, heures | Changement de programme, minutes |
| Meilleure forme de pièce | Tournage simple à modéré | Pièces longues et fines, profils complexes |
Les plages sont typiques, pas des limites — les tours à cames produisent encore de grands volumes de pièces simples à très faible coût unitaire, et les machines suisses excellent là où les pièces sont longues par rapport à leur diamètre ou nécessitent un fraisage complexe dans le même cycle.
Serrage : le rôle de la pince sur chaque machine
Sur un tour à cames, la pince est toute l'histoire du serrage. Elle maintient la barre pour l'usinage, la libère pour la course d'avance, et son comportement axial interagit avec le mécanisme d'avance qui pousse la nouvelle barre vers la butée. La force de serrage de la pince doit être suffisante pour résister aux forces de tronçonnage et de tournage, et suffisamment constante pour que la longueur avancée ne varie pas.
Sur un tour suisse, la pince de la poupée maintient la barre pour l'avance et la rotation, tandis que la douille de guidage — elle-même souvent un élément de type pince avec son propre alésage — supporte la barre juste au niveau des outils. La pince de poupée dans une machine suisse est un élément de maintien et d'avance ; la douille de guidage est l'élément de précision qui détermine la rectitude et l'absence de vibration de la barre étendue.
| Fonction | Pince de tour à cames | Pince de poupée suisse | Douille de guidage |
|---|---|---|---|
| Maintien de la barre pour la coupe | Oui | Oui | Non — supporte, permet la rotation |
| Avance de la barre entre les cycles | Oui | Oui (mouvement de la poupée) | Non — la barre glisse à travers |
| Contrôle de la rectitude de la barre à l'outil | Indirect | Indirect | Oui — supporte au point de coupe |
| Modèle d'usure | Alésage et cône | Alésage et cône | Usure de l'alésage due au glissement de la barre |
Contrôle de la longueur : là où les deux divergent vraiment
La précision de longueur est la différence de serrage la plus nette. Sur un tour à cames, la longueur avancée est réglée mécaniquement : la barre avance vers une butée, la pince se serre, et la butée se rétracte. Si la pince saisit la barre quelques microns plus tôt ou plus tard, ou si le frottement de la barre contre le doigt d'avance varie, la longueur avancée change et la longueur de la pièce dérive. Les conceptions de pinces à longueur fixe aident en ne tirant pas la barre axialement lors du serrage — la différence entre les pinces à longueur fixe et à rappel est l'une des premières choses à vérifier lorsque les longueurs de pièces sur tour à cames varient.
Sur un tour suisse, l'axe de la poupée est un servo CNC, donc la longueur de la pièce est une commande de position, pas un événement dépendant du frottement. Le comportement axial de la pince importe moins pour la longueur ; ce qui importe, c'est qu'elle serre assez fort pour pousser la barre à travers la douille de guidage sans glisser, car la poupée pousse littéralement la barre vers l'avant à travers la douille entre les opérations.
La règle pratique pour les acheteurs : si vous voyez une dispersion de longueur sur un tour à cames, examinez la constance de serrage de la pince et le mécanisme d'avance avant de blâmer la machine. Si vous voyez une dispersion de longueur sur un tour suisse, examinez la pince de poupée pour un glissement sous la poussée d'avance et l'alésage de la douille de guidage pour l'usure.
Avance de barre et l'autre partenaire de la pince
Les tours à cames utilisent historiquement des doigts d'avance — des éléments de type pince élastique dans le chargeur de barres ou à l'arrière de la broche — qui ne serrent la barre que pendant la course d'avance, puis se libèrent pour que la pince principale fasse la coupe. Le doigt d'avance est dimensionné à la barre comme une pince, et des doigts d'avance usés provoquent des longueurs d'avance irrégulières tout comme des pinces usées.
Les machines suisses tirent la barre d'un chargeur à travers la poupée et la douille de guidage en continu. L'interface entre le chargeur de barres, la pince de poupée et la douille de guidage est une chaîne d'alésages qui doivent tous laisser passer la barre : un liner dans le tube du chargeur, l'alésage de la pince, et l'alésage de la douille. Chacun est dimensionné à la barre, et chacun est un point d'usure. Notre guide sur l'avance de barre et le serrage couvre cette chaîne en détail.
| Élément du chemin de barre | Tour à cames | Tour suisse |
|---|---|---|
| Tube du chargeur de barres | Doigt d'avance à l'arrière de la broche | Tube liner, barre poussée vers l'avant |
| Maintien principal | Pince de broche | Pince de poupée |
| Support de la zone de coupe | Aucun (nez de broche) | Douille de guidage aux outils |
| Points d'usure d'alésage | Pince, doigt d'avance | Pince, douille, liner |
Choisir la pince pour la machine
Les deux types de machines acceptent des pinces élastiques de la même logique de famille : faites correspondre le numéro de type à l'interface du mandrin et du tube de tirage de la machine, puis faites correspondre l'alésage à la barre. Mais l'accent diffère. Pour les tours à cames, privilégiez la constance de serrage et le comportement à longueur fixe — la pince participe au contrôle de la longueur. Pour les machines suisses, privilégiez le maintien de la pince de poupée sous la poussée d'avance et traitez la douille de guidage comme une pièce d'usure de précision avec sa propre spécification d'alésage et son calendrier de remplacement.
Les configurations suisses ajoutent un deuxième élément que la plupart des acheteurs oublient : la douille de guidage elle-même. Les douilles fixes font tourner la barre dans un alésage de palier lisse ; les douilles coulissantes se déplacent avec la poupée et éliminent l'exposition de la barre entre la douille et la coupe. Les deux types nécessitent que leurs alésages soient adaptés à la barre avec la même discipline qu'un alésage de pince. Nous détaillons le choix fixe-ou-coulissant dans notre couverture de la douille de guidage des systèmes de pinces suisses.
Ce qu'une usine devrait offrir
Une usine de pinces qui sert les deux types de machines peut proposer le bon élément pour chacun : pinces élastiques pour tours à cames dans les familles 36/46/52/60/630/643, pinces de poupée suisses, ébauches de douilles de guidage ou douilles finies, et les mandrins qui les accueillent. BQUQ usine des pinces et des mandrins de pinces en alliage durci et en acier à ressort sur une ligne CNC maintenant ±0.005 mm, sous contrôle ISO9001 dans une seule usine à Dongguan — avec des lignes de ressorts, d'emboutissage, de dissipateurs thermiques et CNC à côté, la même usine qui vous propose une pince peut proposer les pièces que ces machines fabriqueront. Voir la gamme de pinces pour tours automatiques et les mandrins de pinces suisses et 2J, puis envoyez la marque, le modèle et la spécification de barre à sc@bquq.com pour un devis sous 12 heures ouvrables.
Questions fréquemment posées
Q : Les tours à cames et les tours suisses utilisent-ils les mêmes pinces ?
R : Pas habituellement. La famille de pinces (numéro de type, cône et filetage) doit correspondre à l'interface du mandrin et du tube de tirage de la machine, et les pinces de poupée suisses fonctionnent avec un système de douille de guidage qu'un tour à cames n'a pas. Spécifiez toujours la marque et le modèle de la machine.
Q : Pourquoi les tours suisses tiennent-ils mieux les pièces longues et fines ?
R : La barre est supportée par la douille de guidage immédiatement derrière les outils, donc la zone de coupe voit une section courte et rigide de barre. Un tour à cames coupe une barre en porte-à-faux, qui fléchit et vibre à mesure que la longueur augmente.
Q : Quelle machine a besoin de pinces à longueur fixe ?
R : Les tours à cames en bénéficient le plus, car la longueur de la pièce est contrôlée par l'avance mécanique et tout rappel axial de la pince la déplace. Les machines suisses contrôlent la longueur par la position de l'axe servo, donc le glissement de serrage importe plus que le comportement de rappel.
Q : Qu'est-ce qui s'use plus vite sur un tour suisse, la pince ou la douille ?
R : Habituellement la douille de guidage, car la barre glisse à travers sous pleine charge de coupe tandis que la pince ne fait que serrer et libérer. Les douilles sont des pièces d'usure de précision — vérifiez l'alésage et remplacez selon le calendrier avant que le balancement de la barre ne ruine les pièces.
Q : Les tours à cames sont-ils obsolètes face aux CNC suisses ?
R : Non. Les tours à cames gagnent toujours sur les pièces simples à grand volume avec un coût de cycle très bas, et leur simplicité mécanique convient aux longues séries stables. Le CNC suisse gagne sur la complexité, les changements rapides et la géométrie fine. Les besoins en pinces suivent la machine, pas la mode.
Rédigé par l'équipe d'ingénierie BQUQ. BQUQ est une usine source certifiée ISO9001 à Dongguan, en Chine, exploitant l'usinage CNC, l'emboutissage des métaux, les ressorts sur mesure, les dissipateurs thermiques et les lignes de pinces sous un même toit. Envoyez les dessins à sc@bquq.com ou WhatsApp +86 13713157787 pour un devis sous 12 heures ouvrables. www.bquq.com


