
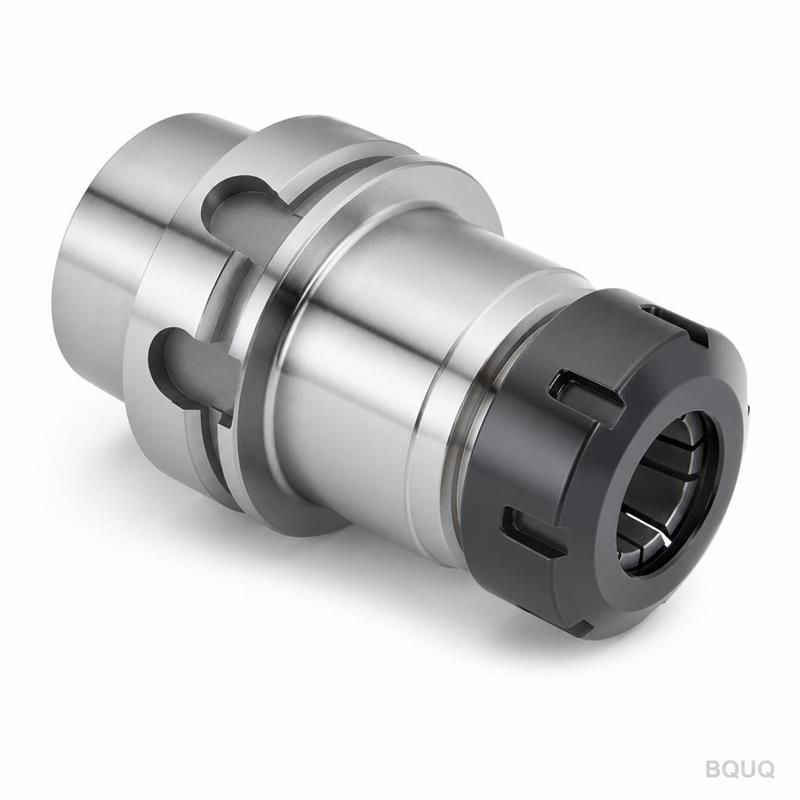
Diamètre de nez de pince : appairer la douille et la barre
Réponse courte : Le diamètre de nez de pince doit correspondre à l'alésage de la douille de guidage à environ 0,005–0,010 mm près pour le travail de type suisse, et la barre doit se situer dans la plage de serrage de la pince — généralement ±0,05 mm de la valeur nominale pour une pince élastique standard. Si le nez est sous-dimensionné, la douille ne peut pas soutenir la barre ; s'il est surdimensionné, la pince ne s'assiéra pas dans le mandrin ou la conicité de broche. Faites correspondre les trois — nez de pince, alésage de douille et diamètre de barre — avant de couper le métal. BQUQ chiffre ces ensembles appairés en 12 heures ouvrables.
Le diamètre de nez de pince est l'une de ces dimensions qui semble triviale sur un dessin et provoque des rebuts sur le terrain. Il se situe à l'intersection de trois tolérances distinctes : la pince elle-même, la douille de guidage (ou nez de mandrin) et la barre que vous faites passer à travers. Si l'empilement est incorrect, vous obtenez du faux rond, de l'extraction, du broutement ou une douille qui s'use en une semaine.
Ce guide explique comment le diamètre de nez est défini, comment il interagit avec les douilles de guidage en usinage de type suisse, et comment spécifier des ensembles pince-douille appairés pour le travail sur tour CNC. Il est destiné aux ingénieurs et aux acheteurs qui s'approvisionnent en pinces, douilles et mandrins porte-pince auprès d'un partenaire de fabrication.
Qu'est-ce que le diamètre de nez de pince ?
Le diamètre de nez est le diamètre extérieur de la pince à sa face avant — l'extrémité qui fait face à la pièce. Sur une pince élastique, c'est le bord avant du corps fendu et conique. Sur une pince de type suisse, c'est la face qui repose à l'intérieur ou contre la douille de guidage.
Il ne faut pas le confondre avec :
- Diamètre d'alésage — le diamètre intérieur qui serre la barre.
- Diamètre de corps — la section cylindrique principale qui s'assied dans le mandrin ou la broche.
- Angle de conicité — l'angle inclus contre lequel l'écrou de serrage ou le mandrin pousse.
Le diamètre de nez est important car c'est la surface qui se positionne contre la douille ou le nez de mandrin. Si le nez n'est pas concentrique avec l'alésage de la douille, la barre n'est pas soutenue là où elle doit l'être — juste à la zone de coupe.
Diamètre de nez vs diamètre de corps
Sur la plupart des pinces de style ER, le diamètre de nez est légèrement inférieur au diamètre de corps, et la conicité se situe entre les deux. Sur les pinces de type suisse et les douilles de guidage, la géométrie du nez est plus critique car la douille soutient la barre directement derrière l'outil.
Une relation typique ressemble à ceci :
| Caractéristique | Fonction typique | Tolérance critique |
|---|---|---|
| Diamètre de nez | Se positionne contre la douille ou la face de mandrin | Concentricité à l'alésage |
| Diamètre de corps | S'assied dans le mandrin ou la broche | Ajustement à l'alésage du mandrin |
| Diamètre d'alésage | Serre la barre | Plage de serrage |
| Angle de conicité | Transmission de la force de serrage | Correspondance d'angle avec l'écrou/mandrin |
Pourquoi le nez est la surface de positionnement
En usinage de type suisse, la douille de guidage est la référence. La barre glisse à travers la douille et la pince pousse la barre vers l'avant. Le nez de la pince doit s'aligner avec l'alésage de la douille pour que la barre ne dévie pas lors de son avance. Tout désalignement se manifeste par une conicité, un faux rond ou une longueur de pièce incohérente.
Comment le diamètre de nez interagit-il avec la douille de guidage ?
Sur les tours de type suisse, la douille de guidage et la pince fonctionnent par paire. La douille maintient la barre stable à la zone de coupe ; la pince la serre et l'avance. Le diamètre de nez de la pince doit être appairé à l'alésage de la douille afin que les deux forment un chemin de support continu.
La règle empirique :
- Alésage de douille = diamètre de barre + 0,005 à 0,010 mm de jeu (pour un ajustement glissant).
- Alésage de pince = diamètre de barre dans la plage de serrage de la pince.
- Nez de pince = concentrique avec l'alésage de la douille à 0,005 mm TIR près pour les travaux de précision.
Si le nez de la pince est sous-dimensionné par rapport à la douille, la barre peut dévier entre les deux. S'il est surdimensionné, la pince peut ne pas entrer dans le siège de la douille, ou elle peut se coincer et user la face de la douille.
Ajustement glissant vs ajustement serrant
La douille est un ajustement glissant — la barre doit la traverser. La pince est un ajustement serrant — elle doit tenir la barre sans glisser. Ces deux exigences tirent dans des directions opposées, c'est pourquoi les ensembles appairés sont importants.
Une erreur courante consiste à acheter une pince et une douille séparément chez différents fournisseurs et à supposer que les diamètres de nez correspondront. Ils ne le font généralement pas, car le diamètre de nez n'est pas une dimension normalisée dans toutes les familles de pinces.
Exemple d'empilement de tolérances
Considérons une barre de 6 mm :
| Composant | Nominal | Tolérance | Résultat |
|---|---|---|---|
| Barre | 6,000 mm | ±0,010 mm | 5,990–6,010 mm |
| Alésage de douille | 6,010 mm | +0,005/−0,000 mm | 6,010–6,015 mm |
| Alésage de pince | 6,000 mm | ±0,010 mm | 5,990–6,010 mm |
| Nez de pince | Appairé à la douille | ±0,005 mm TIR | Doit s'aligner |
Si la barre arrive à 6,010 mm et l'alésage de la douille est de 6,010 mm, la barre ne glissera pas. Si la barre est de 5,990 mm et la douille de 6,015 mm, la barre vibrera. Le nez de la pince doit être suffisamment concentrique pour que la barre ne dévie pas lors de la transition de la douille à la pince.
Comment appairer le diamètre de nez de pince à la barre ?
L'appairage est un processus en trois étapes : mesurer la barre, sélectionner la douille, puis sélectionner la pince.
Étape 1 : Mesurer la barre réelle
Ne vous fiez pas au diamètre nominal. Les barres étirées à froid et rectifiées varient selon la nuance et le fournisseur. Mesurez en plusieurs points et notez le maximum et le minimum. Pour le travail de type suisse, une barre rectifiée et polie est préférée car elle maintient mieux le diamètre.
Étape 2 : Sélectionner la douille de guidage
L'alésage de la douille doit être le diamètre maximal de la barre plus 0,005–0,010 mm. Cela donne un ajustement glissant sans jeu excessif. Pour les travaux de haute précision, certains ateliers utilisent un jeu aussi serré que 0,003 mm, mais cela nécessite une barre très régulière.
Étape 3 : Sélectionner la pince
L'alésage de la pince doit serrer la barre sans buter. Une pince élastique a généralement une plage de serrage d'environ ±0,05 mm autour du nominal. Si la barre est en dehors de cette plage, la pince ne se fermera pas correctement ou ne se desserrera pas.
Le diamètre de nez de la pince doit alors correspondre au siège de la douille. Dans les ensembles appairés, la pince et la douille sont rectifiées ensemble ou à la même référence afin que le nez s'aligne avec l'alésage de la douille.
Tableau d'appairage
| Diamètre de barre | Alésage de douille (typique) | Alésage de pince | Correspondance du nez de pince |
|---|---|---|---|
| 3,000 mm | 3,005–3,010 mm | 3,000 mm | Concentrique au siège de douille |
| 6,000 mm | 6,005–6,010 mm | 6,000 mm | Concentrique au siège de douille |
| 10,000 mm | 10,005–10,010 mm | 10,000 mm | Concentrique au siège de douille |
| 12,000 mm | 12,005–12,010 mm | 12,000 mm | Concentrique au siège de douille |
Ce sont des valeurs indicatives. Le jeu réel dépend de l'état de surface de la barre, de la vitesse et du matériau.
Que se passe-t-il lorsque le diamètre de nez est incorrect ?
Un diamètre de nez incorrect se manifeste de manière prévisible. Reconnaître le symptôme vous aide à remonter à la dimension.
Nez sous-dimensionné
Un nez sous-dimensionné laisse un espace entre la pince et la douille. La barre peut dévier dans cet espace, produisant :
- Une conicité sur les pièces longues.
- Un faux rond qui change avec la position de la barre.
- Du broutement à la zone de coupe.
- Une longueur de pièce incohérente en travail de type suisse.
Nez surdimensionné
Un nez surdimensionné ne s'assiéra pas correctement. Il peut :
- Se coincer dans le siège de la douille.
- Empêcher la pince de se fermer complètement.
- User la face de la douille.
- Faire que la pince tourne excentrée.
Nez usé
Même un nez correctement dimensionné s'use avec le temps. Les barres abrasives, une force de serrage élevée et une mauvaise lubrification accélèrent l'usure. Un nez usé perd sa concentricité et commence à produire les mêmes symptômes qu'un nez sous-dimensionné. C'est pourquoi les schémas d'usure des pinces doivent être vérifiés régulièrement sur les travaux à grand volume.
Comment le diamètre de nez diffère-t-il selon les types de pinces ?
Le diamètre de nez n'est pas une dimension universelle. Il varie selon la famille de pinces, et chaque famille a sa propre douille ou mandrin correspondant.
| Type de pince | Caractéristique typique du nez | Composant correspondant |
|---|---|---|
| Pince ER | Nez plus petit que le corps, conicité derrière | Mandrin ou écrou de pince ER |
| Pince 5C | Nez avec filetage externe ou rainure de clavette | Mandrin ou fermoir 5C |
| Pince de type suisse | Nez appairé à la douille de guidage | Douille de guidage suisse |
| Pince de tour automatique | Nez appairé au nez de broche | Broche de tour automatique |
| Pince R8 | Nez avec rainure de clavette | Broche R8 |
Pour le travail de type suisse et de tour automatique, le nez est généralement appairé à la douille ou à la broche, et non à une norme. C'est pourquoi la compatibilité pince-douille est une question de conception distincte de la sélection de la pince.
Type suisse vs tour automatique
Les pinces de type suisse sont conçues pour les machines à poupée mobile, où la barre se déplace à travers une douille de guidage. Les pinces de tour automatique sont conçues pour les machines à poupée fixe, où la pince est dans la broche. La géométrie du nez reflète cela : les pinces suisses ont un nez qui s'aligne avec la douille, tandis que les pinces de tour automatique ont un nez qui s'assied dans la broche.
Peut-on utiliser une pince standard avec une douille personnalisée ?
Parfois, mais c'est un compromis. Les pinces standard ont des diamètres de nez rectifiés à une taille nominale. Des douilles personnalisées peuvent être fabriquées pour correspondre, mais l'ajustement n'est aussi bon que les deux tolérances le permettent.
La meilleure approche est de spécifier la pince et la douille comme un ensemble appairé. C'est courant en usinage de type suisse, où la douille et la pince sont rectifiées à la même référence. BQUQ produit des ensembles pince et douille appairés pour les applications de type suisse et de tour automatique, avec des diamètres de nez maintenus au siège de la douille.
Si vous utilisez une pince standard, vérifiez la plage de serrage de la pince avant de supposer qu'elle tiendra votre barre. La plage de serrage et le diamètre de nez sont des limites distinctes.
Comment spécifier un ensemble pince et douille appairé ?
Spécifiez l'ensemble par fonction, pas seulement par dimension. Une bonne spécification comprend :
- Diamètre et tolérance de la barre.
- Alésage et jeu de la douille.
- Alésage et plage de serrage de la pince.
- Diamètre de nez et concentricité à l'alésage.
- Matériau et dureté.
- État de surface sur l'alésage et le nez.
Ce qu'il faut inclure sur le dessin
| Paramètre | Exemple | Notes |
|---|---|---|
| Diamètre de barre | 6,000 ±0,010 mm | Mesurer la barre réelle |
| Alésage de douille | 6,008 +0,004/−0,000 mm | Ajustement glissant |
| Alésage de pince | 6,000 ±0,010 mm | Dans la plage de serrage |
| Concentricité du nez | 0,005 mm TIR | Au siège de douille |
| Dureté | 58–62 HRC (typique) | Pour la résistance à l'usure |
| Finition d'alésage | Ra 0,4 µm (typique) | Pour le serrage et le desserrage |
Ces valeurs sont indicatives. Votre application peut nécessiter des limites plus serrées ou plus lâches.
Pourquoi les ensembles appairés réduisent les rebuts
Lorsque la pince et la douille sont appairées, la barre est soutenue en continu de la douille à la pince. Cela réduit la déviation, améliore l'état de surface et prolonge la durée de vie des outils. Cela rend également le réglage plus rapide car les deux composants sont déjà alignés.
Pour les travaux à grand volume, les ensembles appairés valent généralement le coût supplémentaire. Pour les travaux à faible volume ou de prototypage, une pince standard avec une douille ajustée peut être acceptable.
Où BQUQ intervient-il ?
BQUQ est une usine de fabrication de précision ISO9001 à Dongguan, en Chine. Nous exploitons quatre lignes de production dans une seule usine : usinage CNC (±0,005 mm), emboutissage des métaux, ressorts sur mesure et production de dissipateurs thermiques. Nous fabriquons des pinces, des douilles de guidage, des mandrins porte-pince et des ensembles appairés pour les applications de type suisse et de tour automatique.
Nous établissons des devis en 12 heures ouvrables et travaillons avec un MOQ flexible, vous pouvez donc commander un ensemble appairé pour un essai avant de vous engager sur des volumes de production. Si vous avez besoin d'aide pour appairer le diamètre de nez à votre douille et à votre barre, envoyez-nous le diamètre de la barre, l'alésage de la douille et le modèle de machine.
- Pinces de tour automatique pour machines à poupée fixe.
- Mandrins de puissance pour machines de type suisse pour le travail à poupée mobile.
- Mandrins porte-pince pour outils pour le fraisage et le perçage.
Questions fréquentes
Q : Qu'est-ce que le diamètre de nez de pince ?
R : Le diamètre de nez de pince est le diamètre extérieur de la pince à sa face avant — l'extrémité qui fait face à la pièce ou à la douille de guidage. C'est la surface de positionnement qui doit s'aligner avec l'alésage de la douille ou le nez de mandrin. Il ne faut pas le confondre avec le diamètre d'alésage (qui serre la barre) ou le diamètre de corps (qui s'assied dans le mandrin). Sur les pinces de type suisse, le diamètre de nez est appairé au siège de la douille de guidage.
Q : Quel doit être le jeu de la douille de guidage ?
R : Pour la plupart des travaux de type suisse, l'alésage de la douille doit être 0,005–0,010 mm plus grand que le diamètre maximal de la barre. Cela donne un ajustement glissant sans jeu excessif. Pour les travaux de haute précision, le jeu peut être aussi serré que 0,003 mm, mais cela nécessite une barre rectifiée très régulière. Trop serré et la barre ne glissera pas ; trop lâche et la barre déviera à la zone de coupe.
Q : Puis-je utiliser une pince ER standard avec une douille de guidage suisse ?
R : Généralement non. Les pinces ER sont conçues pour les machines à poupée fixe et ont une géométrie de nez qui ne correspond pas aux douilles de guidage suisses. Les pinces de type suisse ont un nez qui s'aligne avec l'alésage de la douille. Utiliser une pince ER dans une application suisse produira généralement du faux rond, de la conicité ou un mauvais état de surface. Utilisez plutôt un ensemble pince et douille de type suisse appairé.
Q : Que se passe-t-il si le nez de la pince est sous-dimensionné ?
R : Un nez sous-dimensionné laisse un espace entre la pince et la douille. La barre peut dévier dans cet espace, produisant une conicité sur les pièces longues, un faux rond qui change avec la position de la barre, du broutement à la zone de coupe et une longueur de pièce incohérente. Le symptôme ressemble souvent à un problème de douille, mais la cause profonde est l'appairage nez-douille.
Q : Comment mesurer le diamètre de nez de pince ?
R : Mesurez le diamètre extérieur à la face avant avec un micromètre ou un comparateur de banc, en prenant des lectures en plusieurs points autour de la circonférence pour vérifier la concentricité. Pour les ensembles appairés, mesurez le nez par rapport à l'alésage à l'aide d'un indicateur à cadran sur un mandrin. Vérifiez l'usure au bord du nez, car c'est la zone qui entre en contact avec le siège de la douille.
Ressources associées
- À propos de BQUQ et de notre usine de Dongguan : /about/
- Pinces, douilles et mandrins porte-pince : /auto-lathe-collets/
- Tendances de l'industrie en usinage de précision : /industry-dynamics/
- Articles techniques sur les pinces et l'outillage : /bquq-blog/
- Questions fréquentes : /faq/
- Études de cas de productions : /case/
- Contacter l'équipe d'ingénierie : /contact/
Rédigé par l'équipe d'ingénierie BQUQ. BQUQ (Dongguan) exploite l'usinage CNC (±0,005 mm), l'emboutissage des métaux, les ressorts sur mesure et la production de dissipateurs thermiques dans une seule usine ISO9001. Approvisionnement direct depuis Dongguan, Chine — devis en 12 heures : sc@bquq.com | WhatsApp +86 13713157787 | www.bquq.com


