
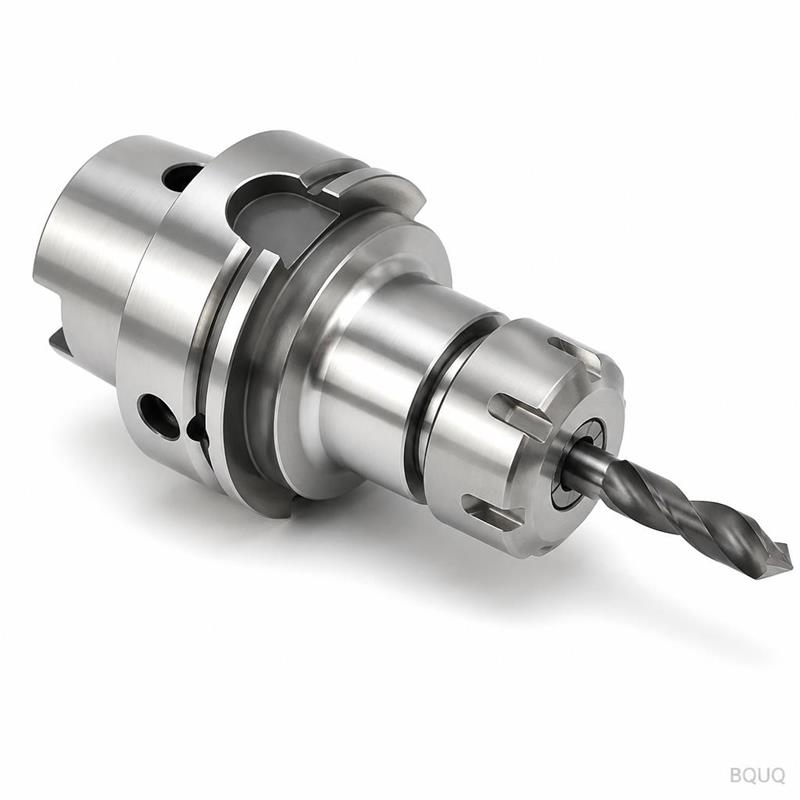
Plage de serrage des pinces : ce qu'une pince peut réellement tenir
Réponse courte : une pince ER standard tient une plage d'environ 1 mm au total (0,039 in), soit environ ±0,5 mm autour de son alésage nominal — une pince ER32 de 10 mm serre environ 9,5–10,0 mm, pas 8–12 mm. Les pinces 5C sont bien plus précises, typiquement +0,000/-0,015 mm sur la taille nominale, donc une pince 5C tient essentiellement un seul diamètre. Les pinces de type suisse se situent entre les deux, souvent 0,1–0,5 mm de fermeture utilisable selon la conception de la broche. La plage de serrage est un compromis : plus la fermeture est large, plus la concentricité se dégrade et plus la durée de vie de la pince diminue.
Pourquoi une pince ne peut pas tenir « n'importe quelle taille proche de 10 mm »
Une pince n'est pas un mors de mandrin. C'est un manchon fendu en acier trempé (ou parfois en cuivre béryllium, bronze ou doublé de carbure) qui est comprimé par un siège conique. Les fentes permettent à l'alésage de se rétrécir. Lorsque vous fermez une pince, chaque segment entre deux fentes se courbe vers l'intérieur, et l'alésage devient une forme légèrement polygonale plutôt qu'un cercle parfait.
Cette géométrie est toute l'histoire de la plage de serrage. Une pince à 8 fentes se ferme en 8 arcs. Plus vous la fermez, plus les arcs s'aplatissent et plus le motif de contact passe d'une « prise sur tout le cercle » à un « contact linéaire sur les bords des fentes ». La surface de contact diminue, la force de serrage par unité de surface augmente, et la pièce ou le queue d'outil commence à subir une charge ponctuelle.
Il y a trois conséquences pratiques :
1. La concentricité se dégrade. La pince ne repose plus symétriquement sur le cône, donc le TIR augmente.
2. La force de serrage devient inégale. Certains segments mordent, d'autres touchent à peine.
3. La durée de vie de la pince diminue. Des fissures de fatigue apparaissent aux racines des fentes, et une fois qu'une pince a été sur-fermée, elle ne retrouve jamais son alésage d'origine.
C'est pourquoi chaque norme sérieuse de pince — DIN 6499 pour ER, ISO 15488, la spécification 5C et les diverses normes de type suisse — définit un alésage nominal plus une petite fenêtre de fermeture, et non une large plage de tailles.
Quelle est la plage de serrage réelle des types de pinces courants ?
Le tableau ci-dessous donne des valeurs typiques. Considérez-les comme des indications d'ingénierie, et non comme un substitut au plan de votre fabricant de pinces.
| Type de pince | Exemple d'alésage nominal | Plage de fermeture typique | Fenêtre de serrage utilisable | Notes |
|---|---|---|---|---|
| ER8 / ER11 | 3 mm | ~0,5 mm au total | 2,75–3,0 mm | Les petites pinces se ferment moins en termes absolus |
| ER16 / ER20 | 6 mm | ~1,0 mm au total | 5,5–6,0 mm | Fermeture standard DIN 6499 |
| ER25 / ER32 | 10 mm | ~1,0 mm au total | 9,5–10,0 mm | Taille la plus courante en atelier |
| ER40 / ER50 | 20 mm | ~1,0 mm au total | 19,0–20,0 mm | Corps plus grand, même fermeture nominale |
| 5C rond | 12 mm | ~0,015 mm | essentiellement nominal uniquement | Trempé, plage élastique minimale |
| 5C d'urgence (doux) | n'importe lequel | 0,5–1,0 mm | alésé à la taille | À aléser soi-même, puis il est nominal |
| Type suisse (douille de guidage) | 5 mm | 0,1–0,5 mm | dépend de la broche | Les versions doublées carbure serrent plus fort |
| TG100 / TG150 | 12 mm | ~1,0 mm | 11,0–12,0 mm | Force de serrage supérieure à ER |
Deux choses ressortent. Premièrement, les pinces ER de toutes tailles partagent à peu près la même fermeture absolue — environ 1 mm — quel que soit le diamètre du corps. Deuxièmement, les pinces 5C ne sont pas vraiment « fermables » au sens ER ; elles sont trempées à ressort pour serrer un diamètre nominal avec quelques microns de compliance.
La règle du 1 mm pour les pinces ER
La norme DIN 6499 définit les pinces ER comme se fermant d'environ 1 mm au total sur l'alésage nominal. En pratique, la plupart des fabricants recommandent de n'utiliser que la moitié supérieure de cette fenêtre — environ 0,5 mm — pour toute application où le faux rond compte. Si vous devez tenir 9,0 mm dans une ER32, achetez la pince de 9 mm, pas celle de 10 mm comprimée.
Une règle empirique utile : l'alésage de la pince doit être à moins de 0,5 % du diamètre de la pièce pour les travaux de précision, et à moins de 2 % pour les travaux généraux. Pour une queue de 10 mm, cela fait 9,95–10,0 mm pour la précision et 9,8–10,2 mm pour l'usinage général.
Pourquoi la 5C se comporte différemment
Les pinces 5C sont trempées et rectifiées à un alésage nominal avec une très petite plage élastique. La spécification classique 5C permet à la pince de se fermer sur le diamètre nominal et de le serrer, mais elle ne tolère pas d'être utilisée comme une pince « à plage ». Si vous devez tenir 11,8 mm, vous achetez une pince 5C de 11,8 mm — ou vous achetez une 5C douce (d'urgence) et l'alésez à la taille.
C'est une caractéristique, pas une limitation. Parce que la pince est dimensionnée pour la pièce, le TIR peut être maintenu à quelques microns, et le serrage est uniforme sur toute la circonférence. C'est pourquoi la 5C reste la référence pour les travaux de précision en deuxième opération sur tour.
Comment la plage de serrage affecte-t-elle le faux rond et la précision ?
Le faux rond et la plage de serrage sont directement en compromis. Une pince utilisée à son alésage nominal repose symétriquement dans le cône et serre sur un cercle complet. Une pince fermée de 0,8 mm repose légèrement hors axe et serre sur une bande de contact réduite.
| Fermeture par rapport au nominal | Impact typique sur le TIR | Motif de contact | Utilisation recommandée |
|---|---|---|---|
| 0 mm (nominal) | Meilleur possible, par ex. ≤0,005 mm | Cercle complet | Tournage de précision, rectification, inspection |
| 0,1–0,3 mm | Légère augmentation, souvent ≤0,01 mm | Presque cercle complet | Fraisage et perçage CNC généraux |
| 0,3–0,5 mm | Notable, 0,02–0,05 mm | Bande réduite | Ébauche, travaux non critiques |
| >0,5 mm | Médiocre et imprévisible | Contact bord/ligne | À éviter là où la précision compte |
Ces chiffres sont typiques pour une pince de bonne qualité, trempée et rectifiée, dans un cône propre et non endommagé. Vos valeurs dépendront de l'écrou de mandrin, de l'état du cône et de la broche.
Si vous recherchez un TIR à un chiffre de microns, la pince n'est qu'un maillon de la chaîne. Le cône, l'écrou et la queue comptent tous. Notre guide sur le TIR des pinces et ce qui le détermine réellement décompose cette chaîne, et la comparaison pince contre mandrin à 3 mors montre où une pince gagne et où elle ne gagne pas.
Comment choisir la bonne pince pour un diamètre donné ?
La décision est plus simple que ce que la plupart des gens pensent. Suivez ces étapes :
1. Mesurez le diamètre réel de la queue ou de la pièce. Pas le nominal. Une queue de foret « 10 mm » fait souvent 9,95 mm ; une barre « 10 mm » peut faire 9,90 mm.
2. Choisissez la pince dont l'alésage nominal est égal ou légèrement supérieur au diamètre mesuré.
3. Vérifiez la fermeture. Si la différence dépasse 0,5 mm pour ER, passez à la taille inférieure.
4. Vérifiez la plage propre du mandrin. Un mandrin porte-pince avec écrou a une plage de serrage définie ; la dépasser endommage l'écrou et le cône.
5. Pour les travaux à grand volume ou de haute précision, optez pour du sur mesure. Un alésage dédié adapté à votre pièce élimine complètement le compromis.
Pour les tours de type suisse, la même logique s'applique à la douille de guidage, mais les tolérances sont plus serrées et la douille est généralement doublée de carbure. Le guide du diamètre de nez de pince couvre la façon dont la géométrie du nez interagit avec l'avance de barre et la douille de guidage.
Quand acheter une pince sur mesure plutôt que de comprimer une pince standard
Les alésages sur mesure ont du sens lorsque :
- Le diamètre de la pièce est non standard (par ex. 7,42 mm) et le volume justifie une pince dédiée.
- La pièce est à paroi mince et ne peut pas tolérer une charge ponctuelle d'une pince sur-fermée.
- Le matériau est tendre (aluminium, laiton, plastiques) et vous avez besoin d'une surface de contact maximale pour éviter le marquage.
- Vous utilisez un tour de type suisse ou un tour automatique où la pince fait partie de la chaîne de précision de la machine.
BQUQ fabrique des pinces à alésage rond, hexagonal, carré et à profil spécial, y compris des variantes polies miroir et trempées, dans une seule usine à Dongguan. Les alésages sur mesure sont chiffrés à partir d'un plan en 12 heures ouvrées, et le MOQ est flexible — une pièce est possible pour un prototype, avec un prix dégressif en volume.
Qu'en est-il des pinces à ressort et des pinces de tour automatique ?
Les pinces à ressort (aussi appelées mandrins porte-pince à ressort ou pinces de tour automatique) constituent une famille différente des ER et 5C. Elles sont utilisées sur les tours automatiques et les machines de type suisse, et elles sont conçues autour d'un diamètre de barre spécifique avec une plage de fermeture définie intégrée dans la came ou l'actionnement hydraulique de la machine.
| Famille | Fenêtre de serrage typique | Actionnement | Utilisation |
|---|---|---|---|
| Pince de tour automatique (type 15) | 0,1–0,3 mm | Came / levier | Tours automatiques de petit diamètre |
| Pince de tour automatique (type 25) | 0,1–0,5 mm | Came / levier | Tours automatiques de taille moyenne |
| Pince de tour automatique (type 36–46) | 0,2–0,8 mm | Came / levier | Travaux sur barres plus grandes |
| Pince de type suisse | 0,1–0,5 mm | Hydraulique / pneumatique | Tours CNC de type suisse |
| Douille de guidage | 0,01–0,05 mm | Fixe ou rotative | Support de barre suisse |
La différence clé est que les pinces de tour automatique et de type suisse sont conçues pour être actionnées de façon répétée à des cadences élevées, donc la plage de fermeture est fonction de la course de la machine, pas seulement de l'élasticité de la pince. Dépasser la course prévue fissure la pince aux racines des fentes.
Notre gamme de pinces de tour automatique couvre les corps courants de type 15, 25 et 36–46, et la page mandrins de puissance pour machines suisses couvre le côté actionnement hydraulique et pneumatique.
Comment la conception du mandrin porte-pince limite-t-elle la plage de serrage ?
Une pince ne représente que la moitié du système. Le corps du mandrin, l'angle du cône, l'écrou et le mécanisme de fermeture fixent tous la limite réelle.
- Angle du cône. ER utilise un cône de 8° (16° inclus). L'angle détermine l'avantage mécanique et le comportement autobloquant. Un cône usé modifie la fermeture effective.
- Conception de l'écrou. Un écrou standard contre un écrou à roulement change la quantité de couple qui atteint la pince. Les écrous à roulement permettent une force de serrage plus élevée pour le même effort de clé.
- Course de fermeture. Les mandrins de puissance et les mandrins hydrauliques ont une course définie. La dépasser sur-ferme la pince.
- État du cône. La saleté, les bosses ou le fretting dans le cône font que la pince repose hors axe, ce qui réduit la plage utilisable.
Pour les applications de maintien d'outil, la gamme mandrins porte-pince pour porte-outils couvre les corps ER, TG et DA avec écrous assortis. Pour le maintien de pièce, un mandrin porte-pince avec écrou offre le serrage le plus prévisible car l'écrou contrôle directement la traction axiale.
Maintenance qui préserve la plage de serrage
Une pince qui a été sur-fermée ne retrouvera pas sa forme. Pour garder la plage utilisable :
- Ne jamais fermer une pince sans pièce ni outil à l'intérieur.
- Nettoyer le cône et les fentes de la pince avant chaque changement.
- Ranger les pinces dans leurs alésages d'origine ou dans un rack, pas en vrac dans un tiroir.
- Remplacer les pinces qui montrent des fissures aux racines des fentes, une décoloration ou un alésage qui ne correspond plus à sa taille nominale.
- Serrer l'écrou selon les spécifications du fabricant — un sous-serrage provoque le glissement, un sur-serrage écrase la pince.
Questions fréquentes
Q : Puis-je utiliser une pince ER32 de 10 mm pour tenir un foret de 9 mm ?
R : Uniquement pour les travaux grossiers. Cela représente 1 mm de fermeture, soit toute la plage DIN 6499 et bien au-delà des 0,5 mm recommandés pour la précision. Le TIR augmentera et le foret risque de glisser. Achetez la pince de 9 mm, ou un jeu 9–10 mm, et gardez la pince de 10 mm pour les queues nominales de 10 mm. Le coût de la pince correcte est bien inférieur au coût d'une pièce rebutée.
Q : Une plage de serrage plus large est-elle toujours pire ?
R : Pas toujours — cela dépend de l'application. Pour le perçage grossier, le taraudage ou le maintien d'une barre dans un tour de deuxième opération, une fermeture plus large est pratique et la pénalité de précision n'a pas d'importance. Le problème apparaît lorsque vous avez besoin de concentricité, d'état de surface ou de répétabilité. Alors la plage utilisable la plus large est d'environ la moitié de la fermeture nominale, et un alésage dédié est encore mieux.
Q : De combien une pince 5C peut-elle réellement se fermer ?
R : Une pince 5C ronde trempée n'a que quelques microns de plage élastique — en pratique, elle serre un seul diamètre nominal. Les pinces 5C douces ou d'urgence peuvent être alésées à n'importe quelle taille dans l'épaisseur de paroi du corps, après quoi elles se comportent comme des pinces nominales. Si vous avez besoin d'une plage, la 5C n'est pas la bonne famille ; utilisez plutôt ER ou une pince à ressort.
Q : La plage de serrage change-t-elle avec le matériau de la pince ?
R : Oui. L'acier à ressort trempé donne la fermeture standard mais est sujet aux fissures de fatigue en cas de sur-fermeture. Les pinces en cuivre béryllium et en bronze tolèrent une fermeture plus importante et sont utilisées là où la résistance à la corrosion ou les propriétés non magnétiques comptent. Les douilles de guidage suisses doublées carbure tiennent des tolérances plus serrées mais n'ont presque aucune plage de fermeture. Le choix du matériau suit l'application, pas l'inverse.
Q : Comment savoir si ma pince est sur-fermée ?
R : Vérifiez l'alésage au micromètre ou à la jauge à broches par rapport à sa taille nominale — une pince usée lira surdimensionnée et ne se fermera pas uniformément. Recherchez des fissures aux racines des fentes, des bandes polies sur le cône, ou une pièce qui ne répète plus son TIR après un nouveau serrage. L'un de ces signes signifie que la pince a perdu sa plage élastique et doit être remplacée plutôt que réutilisée.
Ressources associées
- À propos de BQUQ et de notre usine à Dongguan : /about/
- Pinces de tour automatique et gammes de pinces à ressort : /auto-lathe-collets/
- Mandrins de puissance pour machines de type suisse : /power-chucks-swiss/
- Mandrins porte-pince pour porte-outils (ER, TG, DA) : /tool-holder-collet-chucks/
- Tendances de l'industrie en fabrication de précision : /industry-dynamics/
- Articles techniques et guides d'ingénierie : /bquq-blog/
- Questions fréquentes : /faq/
- Études de cas : /case/
- Contactez notre équipe d'ingénierie : /contact/
Rédigé par l'équipe d'ingénierie BQUQ. BQUQ (Dongguan) exploite l'usinage CNC (±0,005 mm), l'emboutissage des métaux, les ressorts sur mesure et la production de dissipateurs thermiques dans une seule usine ISO9001. Approvisionnement direct depuis Dongguan, Chine — devis en 12 heures : sc@bquq.com | WhatsApp +86 13713157787 | www.bquq.com


