
Ce que promet réellement une classe de faux-rond de pince : mesurée où et comment, plus l‘accumulation jusqu‘à la pièce. BQUQ usine des pinces de précision à une classe de 0,005 mm.
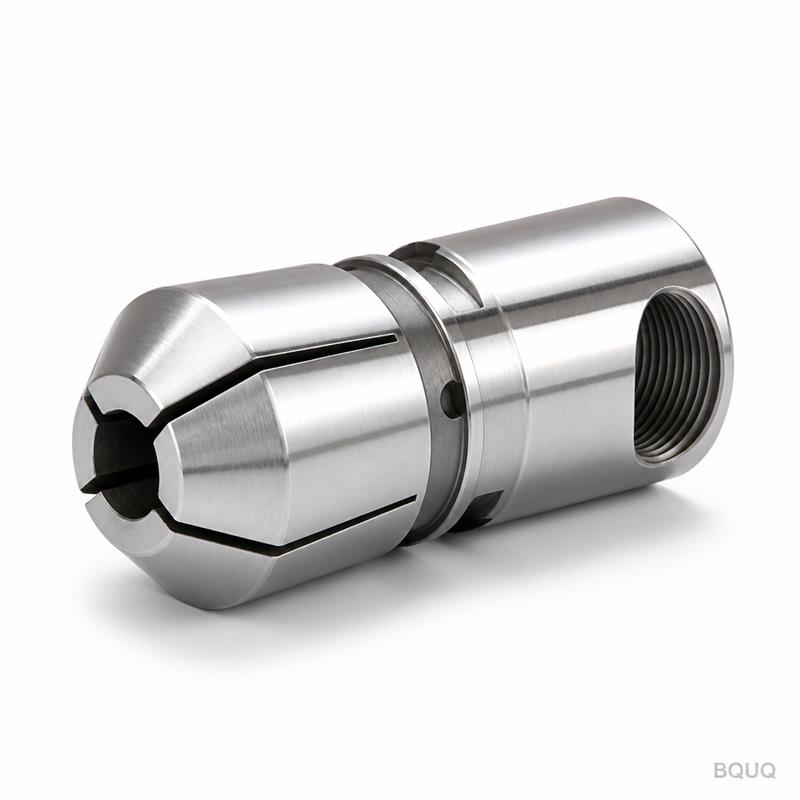
Classes de Précision des Pinces : Ce que Promet Réellement la Spécification de Faux-Rond
La classe de faux-rond d'une pince est une promesse concernant une mesure spécifique : le faux-rond total indiqué au nez de la pince, mesuré avec une barre d'essai rectifiée de précision, sur un siège propre, dans une configuration contrôlée. Ce n'est pas une promesse concernant votre pièce, votre broche ou la pointe de votre outil — tout ce qui se trouve en aval de la pince ajoute sa propre erreur. Lisez la classe pour ce qu'elle est, et vos pièces correspondront à la fiche technique au lieu de la décevoir.
Les catalogues de pinces mettent les valeurs de faux-rond en première page pour une raison : c'est la première chose que les acheteurs comparent. Mais le même 0,005 mm imprimé sur deux pinces différentes peut décrire deux réalités différentes selon la façon dont il a été mesuré, avec quelle barre, et à quelle distance du nez. Ce guide décode la spécification : quelles classes existent, comment elles sont mesurées, et où va le véritable budget d'erreur une fois la pince sur votre machine.
L'Échelle des Classes et le Coût de Chaque Niveau
La précision des pinces est généralement vendue en trois grandes catégories, et le prix augmente plus vite que les chiffres. Les pinces standard servent au perçage et au fraisage général ; les pinces de précision existent pour les opérations de finition ; les pinces de haute précision sont destinées aux travaux où le faux-rond est la caractéristique principale. Les catégories ne sont pas une norme légale — l'ISO 15488 définit la géométrie et la méthode d'essai pour les pinces ER, tandis que les fabricants définissent leurs propres étiquettes de classe par-dessus, alors comparez les conditions d'essai avant de comparer les chiffres.
| Classe (typique) | Faux-rond au nez typique | Multiple de coût typique | Où la classe justifie son prix |
|---|---|---|---|
| Standard | ~0,015 mm | 1,0× | Perçage, ébauche, porte-outil général |
| Précision | ~0,005–0,008 mm | 1,5–3× | Finition, alésage, position de trou serrée |
| Haute précision | ≤0,005 mm | 3×+ | Micro-outils, caractéristiques critiques, usure minimale de l'outil |
Ce sont des catégories industrielles typiques avec des relations de prix typiques, et non un tableau fixe — chaque fabricant publie les siennes. La leçon économique est la même partout : le faux-rond coûte de l'argent selon une courbe, alors achetez la classe dont l'opération la plus serrée a besoin, pas celle qui fait bonne figure dans le catalogue. Si un outil sur dix nécessite de la précision, achetez neuf pinces standard et une de précision.
Comment une Classe de Faux-Rond est Réellement Mesurée
Le test standard est extrêmement spécifique. La pince est nettoyée et installée dans un porte-pince propre. Une barre d'essai, rectifiée au diamètre nominal exact de la queue et droite au niveau submicronique, est serrée avec le couple spécifié. Un comparateur lit la surface de la barre pendant que la broche ou le porte-pince tourne lentement — le faux-rond total indiqué (TIR) est la différence entre les lectures haute et basse. Le chiffre est normalement indiqué au nez, et parfois de nouveau à une distance définie, car le faux-rond augmente avec la distance de la prise si la barre s'incline.
Trois détails décident si deux chiffres « identiques » sont comparables. Premièrement, la barre : une barre de qualité production avec 0,005 mm de sa propre courbure dominerait la lecture. Deuxièmement, la position : le faux-rond au nez et le faux-rond à 50 mm peuvent différer de plus que la classe elle-même si la pince saisit avec une quelconque inclinaison. Troisièmement, le couple : des écrous sous-serrés ou sur-serrés changent la lecture plus que la différence entre les classes. Une fiche technique qui ne précise pas la barre, la distance et le couple est une fiche marketing.
| Variable de mesure | Pourquoi c'est important |
|---|---|
| Rectitude de la barre d'essai | L'erreur de la barre s'ajoute directement à la lecture |
| Position du comparateur | Le faux-rond augmente avec la distance du nez |
| Couple de l'écrou | Modifie le repli et l'assise de la pince |
| Propreté du siège | Un grain de copeau est un événement de faux-rond |
| Vitesse de rotation | La rotation manuelle lente est standard ; la vitesse ajoute sa propre dynamique |
L'Accumulation : De la Classe de la Pince à la Réalité de la Pièce
C'est ici que naît la plupart des déceptions. La classe de la pince est un terme dans un budget d'erreur qui comprend : le faux-rond du nez de broche, la précision du cône du mandrin ou du porte-pince, la concentricité du siège de la pince, la classe de la pince, l'assise de l'écrou, la rectitude de l'outil ou de la barre — et pour le maintien de pièce, la rondeur et la rectitude propres du matériau. Une pince à 0,005 mm sur une broche avec un faux-rond de nez de 0,01 mm produit des pièces de la classe 0,015 mm, et ce n'est pas la faute de la pince. Notre explication du faux-rond des pinces parcourt toute la chaîne, de la broche à la pièce.
La méthode pratique consiste à mesurer l'assemblage, pas le composant. Montez la pince et le mandrin, serrez une barre d'essai rectifiée, et lisez le TIR au nez et à une distance de travail. Ce chiffre est ce que votre processus a réellement. S'il répond à votre exigence, la classe fait son travail ; sinon, mesurez en remontant la chaîne — siège du mandrin, cône du porte-pince, broche — jusqu'à ce que vous trouviez le terme qui ne justifie pas sa place.
| Assemblage | Contribution TIR typique à surveiller |
|---|---|
| Nez de broche | État de la machine ; vérifier avec un porte-pince maître |
| Cône du mandrin/porte-pince | Les cônes sales ou endommagés dominent |
| Siège de la pince | L'usure et les copeaux ici ruinent toute pince |
| Classe de la pince | Le chiffre que vous avez acheté |
| Rectitude de la barre/outil | Souvent le plus grand terme caché |
Que Faire avec la Classe
Achetez en fonction d'un besoin mesuré, pas d'un titre accrocheur. Définissez le faux-rond que votre caractéristique la plus serrée exige réellement au point de coupe, remontez la chaîne avec des contributions réalistes, et vous aboutirez à une classe — généralement inférieure à ce que suggère le marketing. Ensuite, vérifiez à la réception avec votre propre barre et comparateur, et revérifiez après que la pince a été en service, car l'usure, la rouille et les mauvais traitements dégradent les classes plus vite que les catalogues ne l'admettent.
La qualité de fabrication est ce qui fait ou défait les classes. L'alésage, le cône et les fentes d'une pince doivent être usinés et finis pour que les segments de repli restent concentriques sous charge — c'est pourquoi BQUQ usine des pinces à ressort pour tour automatique et des mandrins de serrage en alliage durci et acier à ressort sur des équipements CNC avec une capacité de ±0,005 mm, traités thermiquement et vérifiés plutôt que supposés. La même discipline s'applique aux mandrins de serrage pour porte-outils qui accueillent les pinces ER. Envoyez votre exigence de faux-rond et vos tailles de barres à sc@bquq.com pour un devis sous 12 heures ouvrables.
Questions Fréquemment Posées
Q : Que signifie réellement « faux-rond de 0,005 mm » sur une pince ?
R : Cela signifie le faux-rond total indiqué au nez de la pince, mesuré avec une barre d'essai rectifiée dans un siège propre et correctement serré — pas le faux-rond de votre pièce. Attendez-vous à ce que le chiffre augmente à la pointe de l'outil ou à la surface de la pièce à mesure que la chaîne ajoute sa propre erreur.
Q : Pourquoi mes pièces présentent-elles plus de faux-rond que la classe de la pince ?
R : La pince est un terme dans une chaîne d'erreurs qui comprend le faux-rond du nez de broche, l'état du cône du mandrin, la propreté du siège et la rectitude du matériau. Mesurez l'assemblage avec une barre d'essai et remontez la chaîne pour trouver le véritable contributeur.
Q : Une pince de classe précision vaut-elle le supplément de prix ?
R : Uniquement là où l'opération l'exige — finition, alésage et caractéristiques critiques. Pour le perçage général et l'ébauche, une pince standard donne le même résultat. Achetez de la précision pour les outils qui décident de votre tolérance, du standard pour le reste.
Q : Comment dois-je vérifier la classe de faux-rond d'une pince à la réception ?
R : Nettoyez le siège, montez la pince dans un porte-pince propre, serrez une barre d'essai rectiligne et rectifiée au diamètre nominal de la queue, serrez l'écrou au couple spécifié, et lisez le TIR au nez et à une distance définie en faisant tourner la broche lentement à la main.
Q : Une pince de haute précision peut-elle réparer un mandrin usé ?
R : Non. La pince s'installe dans le mandrin, donc l'usure, la saleté ou l'excentricité du cône du mandrin se transmettent directement à la pièce. Réparez d'abord le siège, puis dépensez pour la classe de la pince — améliorer la pince sur un mandrin usé, c'est payer pour une précision que vous ne pouvez pas utiliser.
Rédigé par l'équipe d'ingénierie BQUQ. BQUQ est une usine source certifiée ISO9001 à Dongguan, en Chine, exploitant des lignes d'usinage CNC, d'emboutissage des métaux, de ressorts sur mesure, de dissipateurs thermiques et de pinces sous un même toit. Envoyez les dessins à sc@bquq.com ou WhatsApp +86 13713157787 pour un devis sous 12 heures ouvrables. www.bquq.com


