
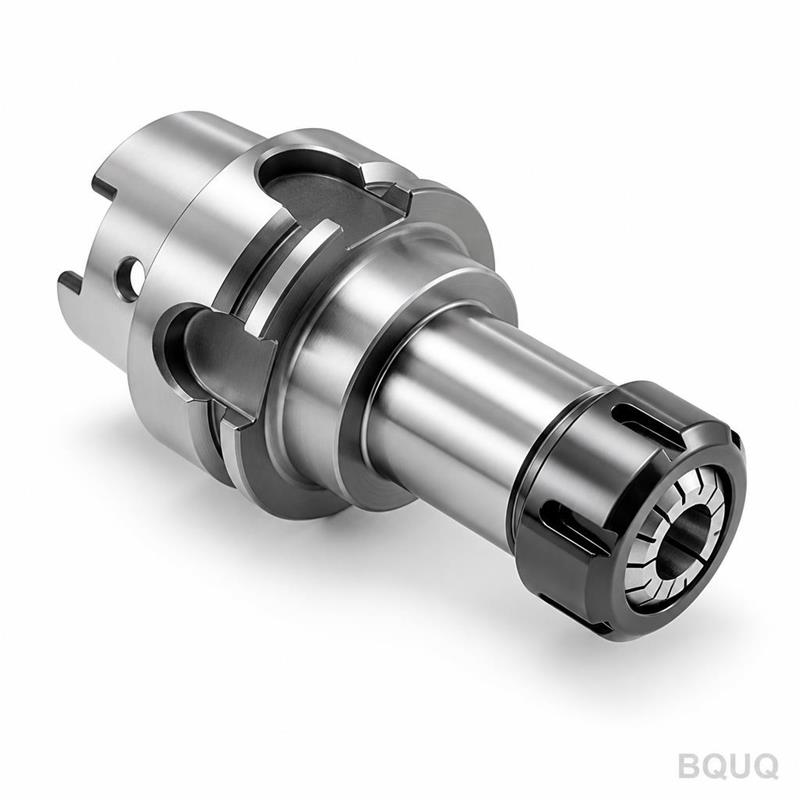
Classes de précision des pinces : AA, A et standard expliquées
Réponse courte : Les classes de précision des pinces décrivent le faux-rond (TIR) autorisé pour une pince neuve. Selon la norme DIN 6499, une pince ER standard est généralement limitée à environ 0,015 mm de TIR, une classe « A » à environ 0,010 mm, et une classe « AA » à environ 0,005 mm ou moins. La classe est une tolérance de fabrication, pas une promesse de performance : elle n'est valable que si la pince, l'écrou, le cône du porte-outil et la broche sont tous propres, serrés au couple et concentriques. Choisissez AA lorsque la tolérance de votre caractéristique est inférieure à environ ±0,02 mm ou que la durée de vie de votre outil est dominée par le faux-rond. Choisissez la classe standard pour le perçage, l'ébauche et les travaux généraux où un faux-rond de 0,01 à 0,02 mm est absorbé en aval.
Que mesure réellement une « classe de précision de pince » ?
Une classe de précision de pince est une spécification du faux-rond radial de l'alésage de la pince par rapport à son cône, mesuré sur un mandrin de contrôle certifié à une distance définie de la face de la pince. C'est une valeur statique, à l'état neuf.
Trois choses méritent d'être distinguées, car les acheteurs les confondent souvent :
- Faux-rond de la pince (TIR) — la classe. Mesuré sur la pince seule, dans un porte-outil maître, à une longueur de référence donnée.
- Faux-rond de l'assemblage — ce que vous obtenez réellement dans la broche, y compris le cône du porte-outil, l'écrou et la force de serrage. Il est toujours supérieur à la classe de la pince.
- Répétabilité — la constance avec laquelle la pince se repositionne au même endroit après un changement d'outil. Elle n'est pas couverte par la classe, mais elle conditionne l'usinage sans surveillance.
En pratique, une pince AA à 0,005 mm dans un porte-outil usé avec un écrou rayé peut facilement donner 0,03 mm en pointe d'outil. La classe fixe le plancher, pas le plafond.
Pourquoi le cône, et non l'alésage, sert de référence
Le cône arrière de 8° (ER) ou 16° (TG) de la pince est la surface qui se positionne dans le porte-outil. Toute erreur à cet endroit est amplifiée au niveau de l'outil, car la pince est un manchon flexible — le cône contrôle l'axe, et l'alésage le suit. C'est pourquoi les limites de classe sont spécifiées par rapport au cône, et pourquoi un cône bosselé ou grippé détruit la précision même si l'alésage est parfait.
L'échelle des classes : standard, A, AA et au-delà
Différentes normes et fabricants utilisent des appellations légèrement différentes. Le tableau ci-dessous fait correspondre les noms courants aux valeurs de TIR typiques pour les pinces de style ER.
| Classe | Limite de TIR typique (neuve) | Référence normative courante | Utilisation typique |
|---|---|---|---|
| Standard / « ordinaire » | 0,015 mm (0,0006") | DIN 6499 / ISO 15488 base | Perçage, taraudage, ébauche, arrosage |
| A (précision) | 0,010 mm (0,0004") | DIN 6499 Classe 1 | Fraisage général, alésage, semi-finition |
| AA (haute précision) | 0,005 mm (0,0002") | DIN 6499 Classe 2 / « UP » | Fraisage de finition, petites fraises, alésages serrés |
| Ultra / AAA (indicatif) | 0,003 mm ou moins | Spécifique au fabricant | Micro-outils, finition miroir, contrôle |
Deux mises en garde. Premièrement, les chiffres ci-dessus sont des valeurs typiques indicatives — vérifiez toujours par rapport au certificat d'inspection du fournisseur, car « AA » n'est pas un terme protégé par la loi. Deuxièmement, certains catalogues indiquent le faux-rond à 4×D (quatre fois le diamètre de l'outil) et d'autres à la face de la pince. Une valeur de 0,005 mm à la face peut devenir 0,015 mm à 4×D. Comparez ce qui est comparable.
Une classe supérieure coûte-t-elle beaucoup plus cher ?
Oui, et de façon non linéaire. Passer du standard à A est généralement une étape modeste. Passer de A à AA implique généralement des cycles de rectification plus serrés, un dressage plus fréquent de la meule, un rodage supplémentaire de l'alésage et un contrôle à 100 % plutôt que par échantillonnage. C'est pourquoi les pinces AA coûtent couramment 1,5 à 3 fois le prix de la classe standard pour la même taille. Le supplément correspond à un travail réel, pas à une étiquette.
Quel faux-rond votre procédé peut-il réellement tolérer ?
Le faux-rond affecte trois résultats : la précision dimensionnelle, l'état de surface et la durée de vie de l'outil. La relation est à peu près linéaire pour les deux premiers et plus marquée pour la durée de vie de l'outil.
| Application | Tolérance de la caractéristique | Classe recommandée | Pourquoi |
|---|---|---|---|
| Perçage traversant, trous de passage | ±0,10 mm | Standard | Le faux-rond décale légèrement la position du trou ; le foret se centre |
| Taraudage | Classe 6H | Standard ou A | Le faux-rond provoque une asymétrie des flancs du filet, rarement hors tolérance |
| Fraise d'ébauche | ±0,10 mm | Standard | Les charges sont élevées ; le faux-rond est un facteur mineur |
| Fraisage de semi-finition | ±0,05 mm | A | Contrôle la conicité de paroi et l'équilibre des charges de coupe |
| Fraisage de finition, petites fraises (<3 mm) | ±0,02 mm | AA | Les outils minuscules cassent sous la flexion induite par le faux-rond |
| Alésage, perçage de précision, contrôle | ±0,01 mm ou moins | AA | La taille de l'alésage suit directement l'axe de l'outil |
| Micro-perçage (<1 mm) | ±0,02 mm | AA | Le faux-rond est la cause dominante de casse |
Une règle empirique utile : maintenez le faux-rond de l'assemblage en dessous d'environ 10 % de la plus petite tolérance de caractéristique que vous devez respecter. Si vous devez tenir ±0,02 mm, visez moins de 0,002 mm au niveau de l'outil — ce qui signifie réalistement des pinces AA plus un bon porte-outil, et non des pinces AA seules.
Pour les travaux de petit diamètre en particulier, la correspondance entre la taille de l'outil et celle de la pince compte autant que la classe, ce qui est traité dans notre guide sur les pinces pour outils de petit diamètre.
Où la classe est détruite : les facteurs d'assemblage
La classe est une condition de départ. Quatre facteurs d'assemblage la consomment régulièrement.
1. Plage de serrage
Chaque pince ER a une plage de serrage d'environ 1 mm (0,039"). Serrer un outil de 7,9 mm dans une pince de 8 mm est acceptable. Serrer un outil de 7,0 mm dans une pince de 8 mm force une déformation inégale des segments et peut ajouter 0,01 à 0,03 mm de faux-rond tout en déformant définitivement la pince. La mécanique complète est détaillée dans notre guide de la plage de serrage.
2. Écrou et couple
L'écrou convertit la traction axiale en serrage radial. Un couple insuffisant signifie que l'outil n'est pas complètement en place et peut se déplacer sous charge. Un couple excessif déforme le filetage de l'écrou et le cône de la pince. Respectez la valeur de couple du fabricant du porte-outil — généralement 60 à 100 N·m pour ER32 selon le type d'écrou — et utilisez une clé dynamométrique appropriée, pas le ressenti. Notre article sur le couple des pinces ER détaille les valeurs par taille.
3. Propreté
Un seul copeau entre le cône de la pince et l'alésage du porte-outil fait basculer la pince. Une particule de 20 µm peut produire 10 à 30 µm de faux-rond au niveau de l'outil. Essuyez chaque cône, à chaque changement. C'est l'amélioration de précision la moins coûteuse qui soit.
4. Usure
Les pinces sont des consommables. Une fois que l'alésage montre un polissage, un fretting ou une bande d'usure visible, le faux-rond a évolué. Les motifs d'usure sont diagnostiques — voir motifs d'usure des pinces pour la signification de chaque marque.
Choisir une classe : une séquence de décision pratique
Parcourez ceci dans l'ordre ; arrêtez-vous au premier « oui ».
1. Votre tolérance de caractéristique est-elle plus serrée que ±0,03 mm ? Si oui, spécifiez AA et vérifiez avec un certificat.
2. Le diamètre de votre outil est-il inférieur à 3 mm ? Si oui, spécifiez AA quelle que soit la tolérance — le coût de casse domine.
3. L'opération est-elle de l'alésage, du perçage de précision ou du contrôle ? Si oui, spécifiez AA.
4. L'opération est-elle de l'ébauche, du perçage ou du taraudage ? Si oui, la classe standard est généralement correcte et moins chère.
5. Tout le reste ? La classe A est le choix par défaut raisonnable.
Appliquez ensuite la vérification de l'assemblage : état du cône du porte-outil, état de l'écrou, discipline de couple, propreté. Une pince standard bien entretenue bat toujours une pince AA négligée.
Mélanger les classes dans un même atelier
Il est normal et judicieux d'utiliser les deux. De nombreux ateliers conservent des AA dans les tailles utilisées pour la finition (3, 4, 6, 8, 10, 12 mm) et la classe standard pour le reste. Un code couleur ou un râtelier marqué évite les confusions, ce qui compte car une pince standard dans une configuration de finition ne sera pas détectée avant la mesure de la pièce.
Ce qu'il faut spécifier sur un bon de commande
L'ambiguïté est la principale cause de litiges sur les classes. Inscrivez ces éléments sur le bon de commande :
| Élément de spécification | Formulation recommandée |
|---|---|
| Norme | DIN 6499 / ISO 15488, préciser la classe |
| Classe | « AA, TIR max 0,005 mm à la face de la pince » (ou votre valeur requise) |
| Longueur de référence | Préciser où le TIR est mesuré (face, 2×D, 4×D) |
| Matériau | Acier à ressorts, trempé et rectifié ; préciser la plage de dureté si critique |
| Inspection | Certificat de conformité avec données de TIR ; 100 % pour AA |
| Marquage | Classe et taille marquées au laser sur le corps de la pince |
| Emballage | Tube ou plateau individuel, protégé des chocs |
Si vous achetez des pinces dans le cadre d'un ensemble porte-outil, spécifiez également le faux-rond de l'assemblage — c'est le chiffre que votre procédé voit.
Comment BQUQ gère les classes de précision des pinces
BQUQ (Dongguan) fabrique des pinces, des mandrins porte-pinces et des systèmes de maintien d'outils sur quatre lignes de production dans une seule usine ISO9001, aux côtés de l'usinage CNC à ±0,005 mm, de l'emboutissage des métaux, des ressorts sur mesure et des dissipateurs thermiques.
Pour le travail des pinces, nous pouvons :
- Fournir des séries de pinces ER, TG, 5C, R8 et pour tours automatiques en classes standard, A et AA, avec TIR vérifié sur un mandrin de contrôle certifié.
- Produire des pinces sur mesure et spéciales — alésages non standard (hexagonal, carré, triangulaire, à rainure de clavette), longueurs prolongées, variantes à filetage extérieur et polies miroir.
- Usiner les mandrins porte-pinces, écrous, clés et barres d'extension correspondants en un seul assemblage sourcé, afin que la classe et le porte-outil soient validés ensemble.
- Appliquer un MOQ flexible, des quantités prototypes aux lots de production, avec des devis retournés en 12 heures ouvrées.
Parce que la pince et le mandrin proviennent de la même usine, nous pouvons chiffrer un faux-rond d'assemblage plutôt que deux valeurs de composants séparées — ce qui détermine réellement la qualité de votre pièce.
Familles de produits concernées : pinces pour tours automatiques pour tours à poupée mobile et tours à cames, mandrins porte-pinces pour outils pour le fraisage et le perçage ER/TG, et mandrins de serrage pour machines suisses où le serrage par pince est intégré à la broche.
Questions fréquentes
Q : Une pince AA est-elle toujours plus précise qu'une pince A dans la machine ?
R : Pas automatiquement. La classe limite le faux-rond de la pince neuve, mais le faux-rond de l'assemblage inclut aussi le cône du porte-outil, l'écrou, le couple et la propreté. Un porte-outil usé peut ajouter 0,02 mm ou plus, éclipsant la différence de 0,005 mm entre les classes. Mesurez le faux-rond de l'assemblage avec un comparateur à cadran sur un mandrin de contrôle avant de conclure que la pince est en cause.
Q : À quelle fréquence dois-je remplacer les pinces AA ?
R : Il n'y a pas d'intervalle fixe — remplacez sur mesure, pas sur calendrier. Vérifiez le TIR sur un mandrin de contrôle tous les quelques centaines de cycles de serrage pour les tailles critiques. À titre indicatif, les pinces AA à usage intensif dans un environnement propre conservent souvent leur classe pendant plusieurs milliers de cycles, tandis que des pinces utilisées dans un environnement sale ou sur-serrées peuvent dériver hors classe en quelques centaines de cycles.
Q : Puis-je utiliser une pince AA pour l'ébauche afin de simplifier l'inventaire ?
R : Vous pouvez, mais c'est généralement du gaspillage. Les charges d'ébauche et l'exposition aux copeaux accélèrent l'usure, de sorte que les pinces AA utilisées pour l'ébauche perdent leur classe plus vite que les pinces standard utilisées pour le même travail. La plupart des ateliers obtiennent un meilleur coût par pièce en conservant la classe standard pour l'ébauche et en réservant les AA pour la finition et les petits outils.
Q : L'écrou de pince affecte-t-il la classe de précision ?
R : Oui, de manière significative. Un écrou standard et un écrou à roulement produisent une force de serrage différente à couple égal, et un filetage d'écrou usé ou grippé réduit la force et peut faire basculer la pince. Utilisez l'écrou spécifié pour le porte-outil, serrez au couple indiqué par le fabricant et remplacez les écrous lorsque le filetage ou le roulement montre de l'usure.
Q : Quelle est la différence entre DIN 6499 Classe 1 et Classe 2 ?
R : La norme DIN 6499 définit les dimensions et les classes de précision des pinces ER ; la Classe 1 est la plus serrée des deux classes couramment citées, et la Classe 2 la plus large. Les fabricants les étiquettent souvent A et AA à la place. Comme les appellations varient, spécifiez toujours la limite numérique de TIR et la longueur de référence sur votre bon de commande plutôt que de vous fier au seul nom de la classe.
Ressources associées
- À propos de BQUQ et de notre usine de Dongguan : /about/
- Gamme de produits de pinces et de maintien d'outils : /tool-holder-collet-chucks/
- Séries de pinces pour tours automatiques et machines suisses : /auto-lathe-collets/
- Tendances de l'industrie manufacturière : /industry-dynamics/
- Bibliothèque complète d'articles techniques : /bquq-blog/
- Questions fréquentes : /faq/
- Études de cas et applications : /case/
- Demander un devis ou envoyer des plans : /contact/
Rédigé par l'équipe d'ingénierie BQUQ. BQUQ (Dongguan) exploite l'usinage CNC (±0,005 mm), l'emboutissage des métaux, les ressorts sur mesure et la production de dissipateurs thermiques dans une seule usine ISO9001. Approvisionnement direct depuis Dongguan, Chine — devis en 12 heures : sc@bquq.com | WhatsApp +86 13713157787 | www.bquq.com


