
Pinces pour pièces de petit diamètre : inférieur à 1 mm
Réponse courte : En dessous de 1 mm, la pince n'est plus un simple porte-pièce — c'est le système de précision. Utilisez une pince de précision ER11 ou ER8 (ou une pince de type suisse avec une douille de guidage appariée) avec un faux rond total inférieur à 0,005 mm, une tolérance d'alésage adaptée à la barre à 0,01 mm près, et une pression de serrage suffisamment faible pour éviter d'écraser les parois minces. En dessous de 0,5 mm, prévoyez une profondeur de passe réduite, une vitesse de broche plus élevée et un arrosage par le liquide de coupe ou par jet d'air pour évacuer les copeaux. BQUQ usine quotidiennement des caractéristiques inférieures à 1 mm sur quatre lignes de production dans une usine de Dongguan, avec un devis en 12 heures ouvrées.
Pourquoi les travaux de petit diamètre échouent-ils au niveau de la pince, et non de l'outil ?
La plupart des problèmes de tournage et de fraisage en dessous de 1 mm remontent à l'interface entre la pièce et la pince, et non au tranchant. À 0,8 mm de diamètre, une erreur de faux rond de 0,02 mm représente 2,5 % du diamètre. À 0,3 mm, la même erreur atteint près de 7 %. L'outil ne coupe plus un cylindre — il coupe une conicité, puis un lobe, puis une pièce cassée.
Il existe trois modes de défaillance spécifiques aux travaux de petit diamètre :
- Écrasement. Une pince dimensionnée pour 1,0 mm serrant une broche de 0,8 mm se ferme sur deux ou trois points au lieu de toute la circonférence. Les parois minces s'effondrent ou la broche se cisaille.
- Glissement et arrachement. Des pinces sous-serrées laissent la barre glisser pendant le perçage par saccades ou le tronçonnage. La longueur de la pièce dérive et la dimension finie est fausse au moment où vous vous en apercevez.
- Tourbillonnement et broutement. Une pince à mauvaise concentricité laisse une petite fraise ou un foret se dévier. À 0,5 mm, la déviation de l'outil est souvent supérieure à la charge de copeau elle-même.
La solution n'est pas un mandrin plus gros. C'est un système de pince dont l'alésage, la conicité et l'écrou sont tous dimensionnés pour le diamètre que vous tenez réellement.
Quelles tailles de pinces couvrent réellement l'inférieur à 1 mm ?
Les pinces ER standard sont fabriquées avec des plages de serrage de 0,5 mm ou 1 mm, ce qui signifie qu'une pince ER11 marquée « 1,0 mm » peut tenir environ 0,5–1,0 mm s'il s'agit d'une véritable pince élastique à fentes de dégagement. Cette plage est trop large pour les travaux de précision en dessous de 1 mm. Vous voulez une pince dont l'alésage nominal est à 0,01 mm près de la barre.
| Famille de pinces | Plage d'alésage typique | Meilleure utilisation en dessous de 1 mm | Remarques |
|---|---|---|---|
| ER8 | 0,5–5 mm | Fraises et forets de 0,5–1,0 mm | Plus petite ER courante ; force de serrage faible |
| ER11 | 0,5–7 mm | Barres et outils de 0,6–1,0 mm | Largement stockée ; bon équilibre taille/préhension |
| ER16 | 1–10 mm | 1,0 mm et au-dessus | Surdimensionnée en dessous de 1 mm, mais stable |
| 5C | 0,5–26 mm (selon alésage) | 0,5–1,0 mm avec alésage dédié | Rigide ; nécessite une pince dédiée par taille |
| Pince de type suisse | 0,5–10 mm | Barre de 0,5–1,0 mm dans une poupée mobile | Doit être appariée à une douille de guidage correspondante |
| TG100 / TG150 | 0,5–10 mm | Petits forets dans les broches de fraisage | Force de préhension supérieure à l'ER à taille égale |
La règle pratique : en dessous de 1 mm, achetez une pince à alésage dédié, pas à plage de serrage. Une pince dédiée de 0,8 mm tient une barre de 0,8 mm avec une fraction du faux rond d'une pince élastique de 0,5–1,0 mm.
Pour les machines de type suisse, la douille de guidage et la pince doivent être un ensemble apparié. Mélanger les marques ou les états d'usure entre les deux introduit un cumul de faux rond qu'aucun réglage d'outil ne corrigera.
Quelle doit être l'étroitesse du faux rond pour les pièces inférieures à 1 mm ?
Le faux rond total (TIR) à la face de la pince est le seul chiffre qui détermine si une pièce de 0,6 mm sort ronde. Le tableau ci-dessous donne des objectifs de travail, pas des garanties — votre machine, votre broche et votre matériau modifient tous le résultat.
| Diamètre de la pièce | TIR cible à la face de la pince | Désadaptation d'alésage acceptable | Conséquence pratique en cas de dépassement |
|---|---|---|---|
| 1,0 mm | ≤ 0,010 mm | ±0,01 mm | Conicité visible, finition médiocre |
| 0,8 mm | ≤ 0,008 mm | ±0,01 mm | Ovalisation, déviation du foret |
| 0,5 mm | ≤ 0,005 mm | ±0,005 mm | Rupture à l'entrée, broutement |
| 0,3 mm | ≤ 0,003 mm | ±0,005 mm | Non viable sur ER standard ; utiliser une douille de guidage suisse |
Ce sont des valeurs typiques pour une installation propre et bien entretenue. Une pince usée, un écrou rayé ou des copeaux dans la conicité ajouteront instantanément 0,01–0,03 mm. C'est pourquoi les travaux inférieurs à 1 mm exigent un alésage de pince propre avant chaque passe, et non à chaque poste.
BQUQ tient ±0,005 mm sur les travaux d'usinage CNC, et pour les caractéristiques submillimétriques, cette tolérance est obtenue par la sélection des pinces et la discipline d'inspection plutôt que par la machine seule.
Quel type de pince convient à quel procédé de petite pièce ?
La bonne pince dépend si vous tenez la pièce ou l'outil.
Tenue de la pièce (barre ou ébauche)
- Pince de type suisse + douille de guidage. La référence pour les barres inférieures à 1 mm. La barre est soutenue à quelques microns de la zone de coupe, donc la déviation est minimale. Nécessite une pince et une douille appariées, et la rectitude de la barre importe plus que la tolérance de diamètre.
- Pince 5C à alésage dédié. Bonne pour les broches courtes et rigides inférieures à 1 mm sur un tour conventionnel. Moins de support que le type suisse, mais plus simple à installer.
- Pince de tour automatique (type 15, type 25). Utilisée sur les tours à cames et automatiques pour les petites broches à grand volume. Des alésages jusqu'à 0,5 mm sont disponibles. Voir la gamme de pinces pour tours automatiques pour la série standard.
Tenue de l'outil (foret, fraise, alésoir)
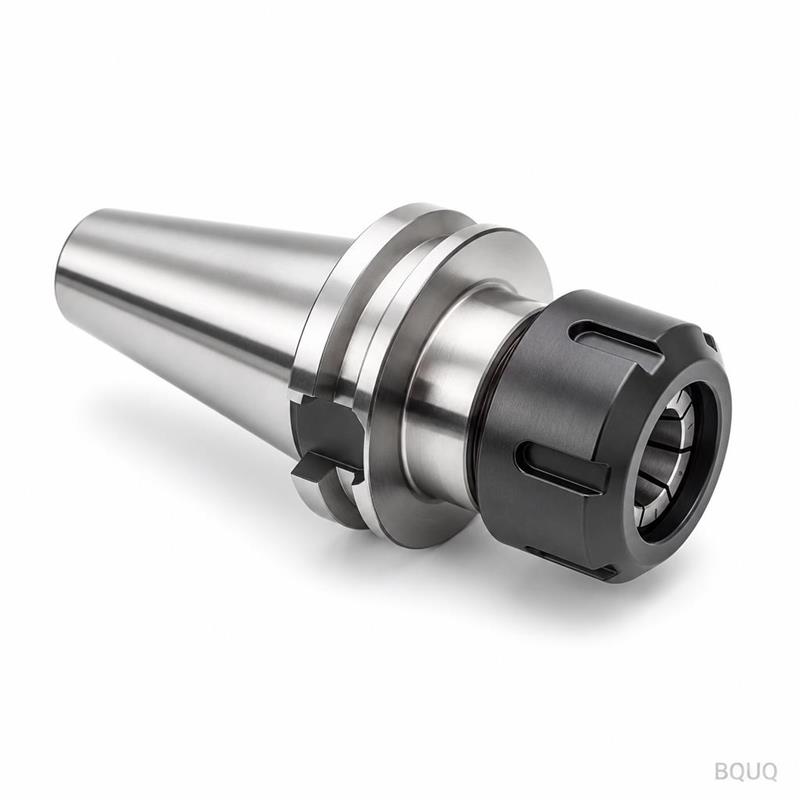
- Mandrin porte-pince ER11 ou ER8. Le choix par défaut pour les micro-fraises. Gardez l'écrou propre et serrez au couple spécifié — un sur-serrage déforme la pince et ajoute du faux rond.
- Pince TG100. Préhension supérieure pour les petits forets où l'arrachement est un risque.
- Porte-outil hydraulique ou à frettage. Meilleur faux rond disponible, mais limité aux queues d'environ 3 mm et plus. Non applicable en dessous de 1 mm dans la plupart des ateliers.
Pour le micro-fraisage sur un centre d'usinage, un mandrin porte-pince équilibré avec une pince ER11 ou ER8 est le choix pratique. L'équilibrage importe davantage à mesure que la vitesse de broche dépasse 20 000 tr/min.
Quelle pression de serrage est sûre en dessous de 1 mm ?
La pression de serrage est le point où la plupart des installations inférieures à 1 mm échouent. Une pince qui serre confortablement une barre de 12 mm écrasera un tube à paroi mince de 0,8 mm au même couple.
Des lignes directrices qui tiennent en pratique :
- Tubes et douilles à paroi mince inférieure à 1 mm : réduisez la force de serrage au minimum qui empêche le glissement. Utilisez une pince à alésage dédié, pas une pince à plage de serrage, pour que la charge se répartisse sur la circonférence.
- Broches et barres pleines : le couple standard suffit généralement, mais vérifiez les marques après la première pièce. Si vous voyez des méplats, la pince est trop grande ou trop serrée.
- Matériaux fragiles (plastiques chargés de verre, certaines céramiques) : utilisez un adaptateur à mâchoires souples ou à manchon fendu à l'intérieur de la pince. Le manchon répartit la charge et évite le contact ponctuel.
- Douille de guidage suisse : réglez pour un léger ajustement glissant sur la barre. Trop serrée, la barre se bloque ; trop lâche, la barre fouette.
Si vous usinez des matériaux tendres ou minces, l'approche décrite dans maintien par pince pour matériaux tendres s'applique directement — la même logique se transpose en dessous de 1 mm.
Comment préparer un travail inférieur à 1 mm sans mettre au rebut les dix premières pièces ?
La discipline de réglage importe plus que tout composant individuel. Une séquence répétable :
1. Nettoyez la conicité et l'alésage de la pince. Essuyez avec un chiffon non pelucheux et vérifiez à la loupe. Un seul copeau à 0,5 mm représente une erreur de diamètre de 1 %.
2. Mesurez la barre. Confirmez le diamètre en trois points sur la longueur. La tolérance de la barre est souvent plus large que celle de l'alésage de la pince.
3. Enclenchez la pince dans l'écrou avant d'insérer la barre. Les pinces ER doivent s'encliqueter dans la bague excentrique de l'écrou ; insérer la barre en premier déforme la pince.
4. Serrez au couple spécifié par le fabricant du porte-outil. Pas plus. Le sur-serrage est la cause la plus courante de faux rond en dessous de 1 mm.
5. Contrôlez la barre, pas la pince. Mesurez le TIR sur la barre à 5–10 mm de la face de la pince.
6. Usinez une pièce et inspectez avant de vous engager. Mesurez le diamètre, la circularité et la longueur. Ajustez la pression ou la vitesse avant de lancer la série.
7. Revérifiez après 20 pièces. La dérive thermique et l'accumulation de copeaux modifient le faux rond au cours d'une série.
Cette séquence est la même que celle utilisée pour les travaux de tournage médical, où les caractéristiques submillimétriques et les bords sans bavure sont courants.
Qu'en est-il de la vitesse, de l'avance et du contrôle des copeaux ?
En dessous de 1 mm, le contrôle des copeaux est un risque plus important que l'usure de l'outil. Les copeaux qui seraient balayés à 10 mm de diamètre vont s'enrouler, recouper et casser un outil de 0,5 mm.
Points de départ typiques pour le tournage et le fraisage en dessous de 1 mm (indicatifs, non prescriptifs) :
- Vitesse de broche : élevée — souvent 8 000–24 000 tr/min pour le micro-fraisage, et les tours suisses font couramment avancer la barre à plusieurs milliers de tr/min.
- Profondeur de passe : engagement radial de 2–5 % du diamètre de l'outil pour les micro-fraises.
- Avance par dent : 0,002–0,01 mm pour les outils de moins de 1 mm.
- Liquide de coupe : haute pression ou jet d'air pour évacuer les copeaux. L'arrosage abondant peut repousser les copeaux dans la coupe à cette échelle.
- Perçage par saccades : petites saccades avec retrait complet pour dégager les goujures.
Le guide des numéros standard de pinces est utile lorsque vous devez faire correspondre une pince à une broche de machine ou une queue d'outil spécifique avant de commencer à couper.
Quand faut-il passer à une configuration de type suisse ?
Si votre pièce a un diamètre inférieur à 1 mm et une longueur supérieure à environ 3× le diamètre, une machine de type suisse avec une pince et une douille de guidage appariées est généralement la seule voie fiable. La douille de guidage soutient la barre à la coupe, de sorte que la déviation reste dans la tolérance même avec des rapports longueur/diamètre élevés.
Pour les broches submillimétriques à grand volume, la décision est autant économique que technique : l'outillage de type suisse coûte plus cher au départ mais tient mieux la tolérance et le temps de cycle qu'un tour conventionnel avec une pince 5C. BQUQ utilise les deux approches, et le choix se fait par pièce, pas par client.
Si vous tenez également de petites pièces dans un mandrin de puissance pour des opérations secondaires, la gamme de mandrins de puissance et de maintien suisse couvre les options qui s'associent à un procédé primaire inférieur à 1 mm.
Questions fréquentes
Q : Une pince ER11 standard peut-elle tenir une barre de 0,5 mm avec précision ?
R : Oui, mais seulement s'il s'agit d'une pince à alésage dédié de 0,5 mm, pas d'un type à plage de serrage 0,5–1,0 mm. Les alésages dédiés maintiennent un faux rond inférieur à 0,005 mm lorsqu'ils sont propres et correctement serrés. Les pinces à plage de serrage à cette taille introduisent 0,01–0,02 mm d'erreur, ce qui est trop pour une pièce de 0,5 mm.
Q : Quel est le plus petit diamètre qu'une pince peut tenir de manière fiable ?
R : Les travaux de production sont pratiques jusqu'à environ 0,3 mm avec une pince de type suisse et une douille de guidage appariée. En dessous, la barre elle-même devient difficile à avancer et à redresser, et les dommages de manipulation dominent. La plupart des ateliers fixent la limite à 0,5 mm pour les pinces conventionnelles et 0,3 mm pour le type suisse.
Q : Comment empêcher une pièce inférieure à 1 mm de glisser dans la pince ?
R : D'abord, faites correspondre l'alésage à la barre à 0,01 mm près. Ensuite, serrez au couple spécifié — le sous-serrage est la cause habituelle. Enfin, vérifiez la présence d'huile ou de copeaux sur la barre et l'alésage de la pince. Si le glissement persiste, passez à une pince à préhension supérieure comme la TG100 ou une pince suisse dédiée plutôt que d'augmenter le couple.
Q : Le matériau de la pince importe-t-il pour les travaux de petit diamètre ?
R : Oui. L'acier à ressort trempé et revenu conserve la tolérance d'alésage plus longtemps sous serrages répétés. Les alésages polis miroir réduisent le frottement et le marquage sur les matériaux tendres. Pour les travaux inférieurs à 1 mm, l'usure de l'alésage est le facteur limitant, donc une pince trempée de qualité dure bien plus longtemps qu'une pince tendre.
Q : BQUQ peut-il chiffrer rapidement un travail de pince inférieur à 1 mm ?
R : Oui. BQUQ établit un devis en 12 heures ouvrées, avec un MOQ flexible pour les prototypes et les pièces submillimétriques à faible volume. Envoyez les dessins, le matériau et la quantité cible à sc@bquq.com ou WhatsApp +86 13713157787. Quatre lignes de production dans une usine de Dongguan couvrent l'usinage CNC, l'emboutissage, les ressorts et les dissipateurs thermiques sous un seul système ISO9001.
Ressources associées
- À propos de BQUQ et de notre usine de Dongguan : /about/
- Série de pinces pour tours automatiques et options d'alésage : /auto-lathe-collets/
- Mandrins de puissance et maintien suisse : /power-chucks-swiss/
- Mandrins porte-pince pour micro-fraisage : /tool-holder-collet-chucks/
- Tendances du secteur de la fabrication de précision : /industry-dynamics/
- Articles techniques sur les pinces et le maintien : /bquq-blog/
- Études de cas et contact : /case/ | /contact/
Rédigé par l'équipe d'ingénierie BQUQ. BQUQ (Dongguan) assure l'usinage CNC (±0,005 mm), l'emboutissage des métaux, les ressorts sur mesure et la production de dissipateurs thermiques dans une seule usine ISO9001. Approvisionnement direct depuis Dongguan, Chine — devis en 12 heures : sc@bquq.com | WhatsApp +86 13713157787 | www.bquq.com


