
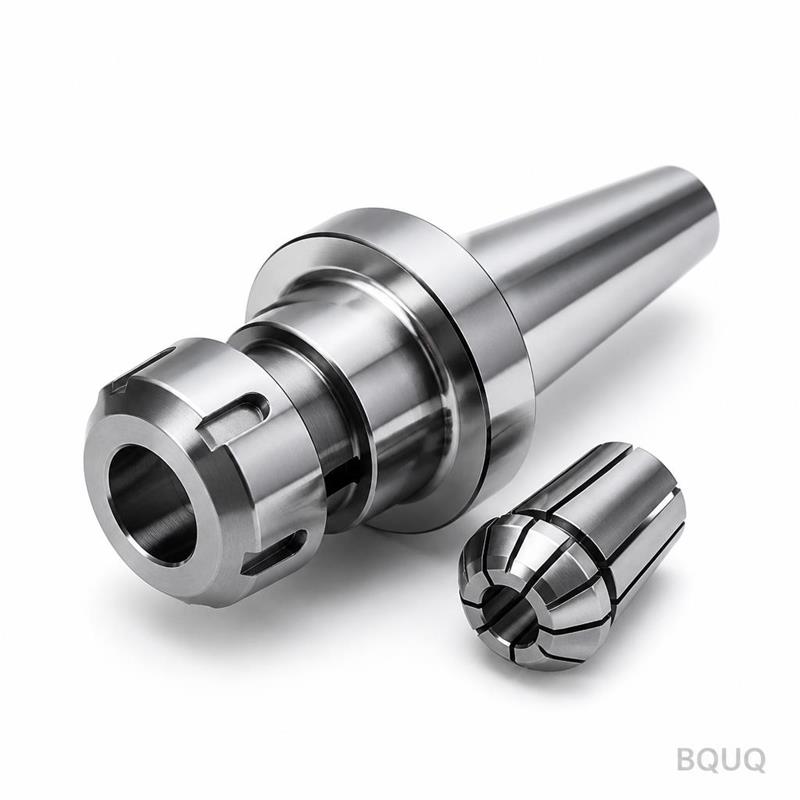
Joints de pince à refroidissement traversant : usinage haute pression
Réponse courte : Un joint de pince à refroidissement traversant est un petit anneau en élastomère ou en polymère qui ferme l'espace entre le corps de la pince, la queue d'outil et l'alésage de l'écrou afin que le liquide de refroidissement haute pression soit forcé à travers les canaux internes de l'outil au lieu de s'échapper radialement. Les systèmes typiques fonctionnent entre 30 et 80 bars (435–1 160 psi) ; au-dessus de 100 bars, les joints doivent être spécifiquement homologués, et l'alésage de la pince, l'écrou et le joint doivent former un ensemble apparié. Sans joint, la majeure partie de l'énergie de la pompe est perdue à la face du porte-outil, l'évacuation des copeaux s'effondre et la durée de vie de l'outil chute. BQUQ fournit des pinces porte-outils étanches et des pinces appariées depuis une usine ISO9001 à Dongguan, avec des devis retournés en 12 heures ouvrées.
Le liquide de refroidissement haute pression est l'une des améliorations de productivité les moins chères dans un atelier d'usinage — jusqu'à ce qu'il commence à fuir du porte-outil. À 30 bars, un liquide de refroidissement à base d'eau trouvera tout espace radial supérieur à quelques microns et le transformera en jet de coupe dirigé vers votre cône de broche. La solution n'est pas une pompe plus grosse. C'est une interface de pince correctement étanche.
Cet article explique comment fonctionnent les joints de pince à refroidissement traversant, quelle géométrie de joint convient à quel porte-outil, quelle pression chaque conception supporte réalistement, et comment spécifier des pinces étanches pour que le liquide de refroidissement aille là où il doit aller.
Quel problème résout réellement un joint de pince à refroidissement traversant ?
Une pince standard ER, TG ou 5C est un élément ressort. Elle serre la queue d'outil par déformation élastique, et cette déformation laisse un espace hélicoïdal entre les segments de la pince. Sous arrosage à 3–8 bars, cet espace fuit un peu et personne ne le remarque. Sous 50 bars, le même espace devient une buse.
Trois choses vont mal lorsque le liquide de refroidissement haute pression s'échappe à la face de la pince :
- Perte de pression au bord de coupe. Le liquide de refroidissement qui fuit au niveau de l'écrou n'atteint jamais les canaux internes de l'outil. La pression effective à la pointe peut chuter de moitié ou plus.
- Échec de l'évacuation des copeaux. Le perçage profond et le surfaçage de poches dans le titane ou l'inox dépendent du liquide de refroidissement pour évacuer les copeaux des goujures. Une fuite signifie un recoupage, et un recoupage signifie des arêtes ébréchées.
- Contamination de la broche et des roulements. Un fin brouillard de liquide de refroidissement à grande vitesse, chargé de particules, migre dans le nez de broche, dégradant le contact du cône et finalement la durée de vie des roulements.
Un joint de pince à refroidissement traversant est la barrière qui arrête ces trois problèmes. C'est une pièce consommable, peu coûteuse, qui fait un travail de grande valeur — c'est pourquoi spécifier le bon joint importe plus que spécifier un joint bon marché.
Comment fonctionne un joint de pince dans un système haute pression ?
Le joint fonctionne en convertissant un chemin de fuite radial en un chemin d'écoulement axial contrôlé.
Dans un ensemble étanche, le liquide de refroidissement entre dans le corps du porte-outil derrière la pince, traverse le jeu interne de la pince ou une gorge dédiée, et est dirigé dans les trous de refroidissement de la queue d'outil. Le joint — généralement un joint torique, un joint à lèvre, un joint facial collé ou un collier polymère moulé — se situe à l'un des deux emplacements suivants :
1. Entre la pince et la queue d'outil, assurant l'étanchéité sur la surface cylindrique de l'outil.
2. Entre la pince et l'alésage de l'écrou / la face du porte-outil, assurant l'étanchéité du chemin extérieur.
La plupart des conceptions de production utilisent les deux, car la pression trouve la voie la plus facile. L'élastomère est comprimé d'une quantité contrôlée lorsque l'écrou est serré au couple ; c'est cette compression qui génère la force d'étanchéité. C'est pourquoi la compression du joint est une variable dépendante du couple, et non une propriété fixe — un point abordé plus en détail dans notre article sur la pression de serrage des pinces.
L'équilibre de pression à l'intérieur d'une pince étanche
À 50 bars, la pression interne agit sur le joint dans trois directions à la fois : vers l'extérieur contre l'alésage de l'écrou, vers l'intérieur contre la queue d'outil, et axialement contre la face de la pince. Un joint à lèvre utilise la première de ces directions pour s'auto-energiser — une pression plus élevée pousse la lèvre plus fort contre la surface d'étanchéité, ce qui explique pourquoi les joints à lèvre surpassent les simples joints toriques au-dessus d'environ 40 bars.
Les joints toriques reposent uniquement sur l'écrasement. Ils sont bon marché, tolérants sur l'état de surface, et parfaitement adéquats jusqu'à environ 30–40 bars. Au-delà, l'extrusion dans l'espace devient le mode de défaillance.
Types de joints et limites de pression réalistes
Le tableau ci-dessous résume les conceptions courantes trouvées dans les porte-outils à pince. Les chiffres sont des valeurs industrielles typiques — à confirmer auprès du fournisseur spécifique du porte-outil et du joint avant de s'engager dans un procédé.
| Type de joint | Plage de pression typique | Emplacement d'étanchéité | Idéal pour | Mode de défaillance principal |
|---|---|---|---|---|
| Joint torique (NBR) | 10–30 bars | Queue d'outil | Fraisage général, porte-pinces ER | Extrusion, déformation permanente |
| Joint torique (FKM/HNBR) | 20–50 bars | Queue d'outil | Inox, fonte, température plus élevée | Extrusion dans l'espace |
| Joint à lèvre / U-cup | 40–80 bars | Queue d'outil ou alésage d'écrou | Perçage profond, tournage haute pression | Usure de la lèvre, contamination |
| Joint facial collé | 60–120 bars | Face du porte-outil | Porte-outils dédiés à refroidissement traversant | Endommagement de la face par les copeaux |
| Collier polymère moulé | 50–100 bars | Corps de pince | Pinces étanches compactes, porte-outils suisses | Dégradation thermique |
Deux notes pratiques. Premièrement, la pression nominale du joint est rarement le facteur limitant — c'est généralement la rigidité du porte-outil et de la pince. Au-dessus d'environ 80 bars, la dilatation hydraulique et la distorsion de la pince commencent à affecter le faux-rond. Deuxièmement, la température compte : le NBR est confortable jusqu'à environ 100 °C, le FKM jusqu'à environ 200 °C. Une coupe chaude dans le titane avec un débit de liquide de refroidissement minimal peut pousser le joint au-delà de sa limite.
Pinces étanches vs non étanches : ce qui change dans le procédé
| Paramètre | Pince non étanche | Pince étanche |
|---|---|---|
| Liquide de refroidissement effectif à la pointe de l'outil | 40–60 % de la pression de la pompe | 85–95 % de la pression de la pompe |
| Évacuation des copeaux en trous profonds | Marginale | Fiable |
| Durée de vie de l'outil en Ti / inox | Référence | Typiquement 20–50 % plus longue |
| Faux-rond (indicatif) | Même classe de pince | Même classe de pince, si le joint est concentrique |
| Intervalle de maintenance | Long | Remplacement du joint à 500–2 000 h (indicatif) |
| Coût par porte-outil | Plus faible | Plus élevé à cause du joint et de l'usinage de la gorge |
La ligne du faux-rond est celle qui inquiète le plus les acheteurs. Un joint correctement moulé n'ajoute aucun faux-rond mesurable car il se situe en dehors de la zone de serrage. Un joint mal moulé, ou trop comprimé, peut décaler la pince de plusieurs microns — assez pour compter sur une caractéristique à ±0,005 mm.
Quels systèmes de pinces supportent l'étanchéité à refroidissement traversant ?
Toutes les familles de pinces n'ont pas d'option d'étanchéité. Le tableau ci-dessous associe les systèmes courants à leur praticabilité d'étanchéité.
| Système de pince | Étanchéité à refroidissement traversant | Notes |
|---|---|---|
| ER11 / ER16 / ER20 | Limitée | Petit alésage d'écrou ; basse pression uniquement |
| ER25 / ER32 / ER40 | Oui | Configuration de fraisage étanche la plus courante |
| ER50 | Oui | Grand alésage d'écrou, bon espace pour le joint |
| TG100 / TG150 | Oui | Rigide, bien adapté à 70 bars et plus |
| 5C | Oui (spécial) | Pinces 5C étanches utilisées en décolletage et travail à tourelle |
| R8 | Rare | Surtout machines manuelles, basse pression |
| Pinces de type suisse / douilles de guidage | Oui | Les douilles de guidage étanches sont standard en travail suisse haute pression |
Pour l'usinage de type suisse, l'étanchéité n'est pas optionnelle — la douille de guidage et la pince se trouvent à quelques millimètres de la coupe, et une fuite à cet endroit inonde la zone de travail. BQUQ produit des pinces pour tours automatiques et des douilles de guidage appariées pour exactement cet environnement, aux côtés de mandrins de serrage pour machines suisses où le chemin du liquide de refroidissement passe par le corps du mandrin plutôt que par la pince.
L'écrou est la moitié du système d'étanchéité
Une pince étanche est inutile avec le mauvais écrou. Les écrous à refroidissement traversant ont un alésage dégagé et un siège de joint ; un écrou standard écrasera le joint ou le laissera mal assis. Les différences de géométrie sont subtiles et faciles à manquer lors d'une revue de plan — notre analyse des types d'écrous de pince couvre les profils d'alésage et où chacun est approprié.
Comment spécifier correctement une pince étanche ?
La spécification se résume à cinq chiffres et une décision de matériau.
1. Pression de service — le maximum que votre pompe délivre au porte-outil, pas la pression nominale de la pompe.
2. Type et concentration du liquide de refroidissement — huile entière, émulsion ou MQL. L'huile gonfle certains élastomères ; les émulsions à haute concentration peuvent attaquer d'autres.
3. Température à la face du porte-outil — mesurez-la, ne l'estimez pas.
4. Tolérance et état de surface de la queue d'outil — un joint a besoin d'une queue lisse, ronde et régulière. Les queues usées ou rectifiées fuient.
5. Classe de pince et exigence de faux-rond — l'étanchéité ne doit pas compromettre la concentricité.
Ensuite, choisissez l'élastomère : NBR pour les travaux généraux, FKM pour la résistance à la température et aux produits chimiques, HNBR ou polyuréthane pour la résistance à l'abrasion là où les particules sont abondantes.
Discipline d'installation et de couple
Les joints échouent plus souvent à cause de l'installation que de la pression. Trois règles :
- Serrez au couple spécifié par le fabricant du porte-outil, pas au feeling. Un sous-serrage laisse le joint non comprimé ; un sur-serrage l'extrude dans l'espace.
- Gardez le chemin du joint propre. Un seul copeau piégé sous un joint à lèvre crée un chemin de fuite permanent. La discipline de propreté est la même que celle qui maintient l'alésage des pinces précis — voir propreté des pinces.
- Remplacez les joints selon un calendrier, pas en cas de défaillance. Un joint qui suinte est un symptôme que vous remarquez trop tard.
Pour les ateliers utilisant des porte-outils étanches sur de nombreuses broches, un simple journal des heures de remplacement des joints par porte-outil s'amortit rapidement.
Où BQUQ s'intègre-t-il dans un programme de pinces à refroidissement traversant ?
BQUQ est une usine source de Dongguan exploitant quatre lignes de production sous un seul système ISO9001 : usinage CNC à ±0,005 mm, emboutissage des métaux, ressorts sur mesure et production de dissipateurs thermiques. Pour le travail des pinces, cela signifie que le corps de la pince, la gorge de joint, l'écrou et le porte-outil d'accouplement peuvent tous être produits et inspectés selon un seul jeu de plans plutôt qu'assemblés à partir de quatre fournisseurs.
Concrètement, cela compte pour trois raisons :
- Contrôle de la géométrie des gorges. Les gorges de joint sont des caractéristiques au niveau du micron. Les produire sur la même ligne CNC qui tourne le cône de la pince préserve la concentricité.
- Ensembles appariés. Pince étanche, écrou étanche et porte-outil expédiés comme un ensemble vérifié élimine la conversation « quelle pièce fuit ».
- MOQ flexible. Des quantités d'essai pour un nouveau procédé sont possibles avant de s'engager sur des volumes de production.
Nous fournissons des mandrins porte-pinces pour applications de fraisage et de perçage, et établissons des devis en 12 heures ouvrées à partir d'un plan ou d'un échantillon. Si vous êtes encore en train de sélectionner une famille de porte-outils, notre guide de sélection de système de pinces est un point de départ judicieux.
Questions fréquentes
Q : Quelle pression un joint de pince à refroidissement traversant peut-il supporter ?
R : Cela dépend du type de joint. Un joint torique NBR standard est confortable jusqu'à environ 30 bars ; les joints toriques FKM jusqu'à environ 50 bars ; les joints à lèvre et U-cup jusqu'à 80 bars ; les joints faciaux collés et colliers polymères moulés jusqu'à 100–120 bars dans des conditions bien contrôlées. Au-dessus de 80 bars, la rigidité du porte-outil et la distorsion de la pince deviennent généralement les facteurs limitants avant le joint lui-même. Confirmez toujours auprès du fournisseur spécifique du porte-outil et du joint.
Q : Puis-je adapter une étanchéité à refroidissement traversant sur un mandrin porte-pince ER existant ?
R : Parfois. Si l'écrou a un alésage dégagé et la pince une gorge de joint, une pince étanche et un écrou correspondant fonctionneront. Si l'écrou est de conception standard à alésage fermé, il écrasera ou délogera le joint. Dans ce cas, vous avez besoin d'un écrou à refroidissement traversant, et souvent d'un porte-outil avec un chemin de liquide de refroidissement interne. L'adaptation est généralement moins chère que le remplacement du porte-outil, mais vérifiez d'abord l'écrou.
Q : Un joint de pince réduit-il la force de serrage ou la précision ?
R : Un joint correctement conçu ne le fait pas. Il se situe en dehors de la zone de serrage et n'ajoute aucun faux-rond mesurable. Les problèmes apparaissent lorsque le joint est trop comprimé par un couple excessif, ou lorsqu'un joint moulé de mauvaise qualité n'est pas concentrique — l'un ou l'autre peut décaler la pince de quelques microns. Sur une pièce à ±0,005 mm, c'est suffisant pour compter, donc achetez les pinces étanches et les écrous comme un ensemble apparié.
Q : À quelle fréquence faut-il remplacer les joints de pince à refroidissement traversant ?
R : Indicativement, toutes les 500 à 2 000 heures de fonctionnement selon la pression, la chimie du liquide de refroidissement et le niveau de contamination. Les systèmes à huile entière haute pression à 70 bars et plus tendent vers le bas de la fourchette ; les systèmes à émulsion basse pression durent plus longtemps. Remplacez selon un calendrier plutôt qu'en cas de défaillance, car un joint qui suinte contamine la broche bien avant que cela ne devienne évident à la coupe. Tenez un journal des heures de remplacement par porte-outil.
Q : Quel liquide de refroidissement dois-je utiliser avec des pinces étanches ?
R : L'huile entière donne la meilleure durée de vie du joint et la meilleure lubrification mais nécessite des contrôles de sécurité incendie. Les émulsions à base d'eau à 6–10 % de concentration sont le compromis courant ; des concentrations plus élevées peuvent gonfler certains élastomères, donc adaptez l'élastomère à la chimie. Évitez de faire passer des particules abrasives dans le chemin du joint — la qualité de la filtration affecte la durée de vie du joint autant que la pression. Confirmez la compatibilité de l'élastomère avec votre fournisseur de liquide de refroidissement avant de vous engager.
Ressources associées
- À propos de BQUQ et de notre empreinte manufacturière à Dongguan : /about/
- Mandrins porte-pinces, écrous et porte-outils étanches : /tool-holder-collet-chucks/
- Pinces pour tours automatiques et suisses : /auto-lathe-collets/
- Tendances du secteur en usinage haute pression : /industry-dynamics/
- Articles techniques sur les pinces et le maintien d'œuvre : /bquq-blog/
- Questions fréquentes : /faq/
- Études de cas : /case/ — Contactez notre équipe d'ingénierie : /contact/
Rédigé par l'équipe d'ingénierie BQUQ. BQUQ (Dongguan) exploite l'usinage CNC (±0,005 mm), l'emboutissage des métaux, les ressorts sur mesure et la production de dissipateurs thermiques dans une seule usine ISO9001. Approvisionnement direct depuis Dongguan, Chine — devis en 12 heures : sc@bquq.com | WhatsApp +86 13713157787 | www.bquq.com


