
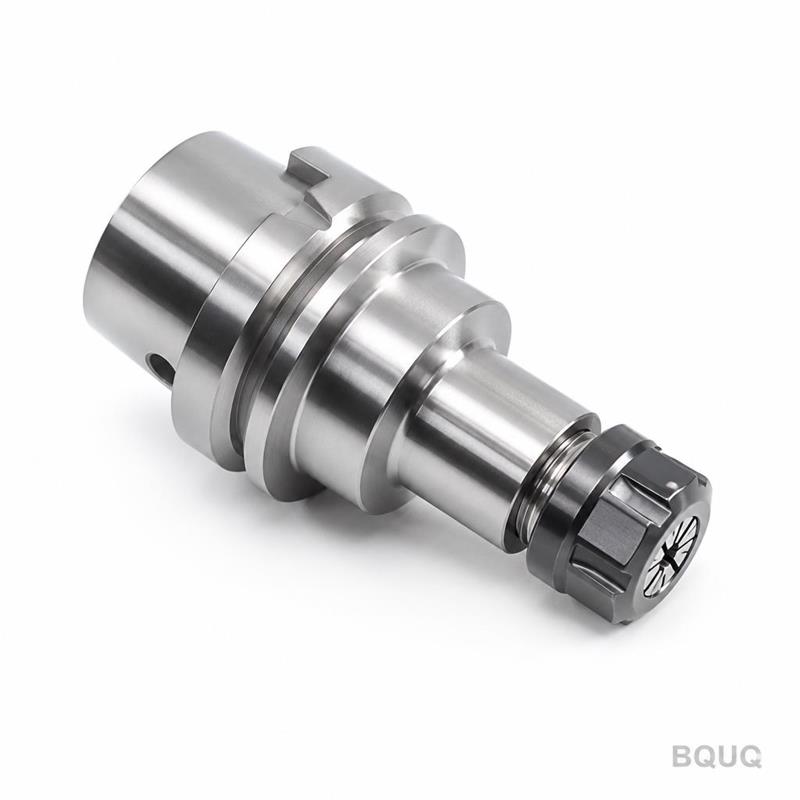
Angle de cône des pinces : ce que signifie la différence entre 20 et 30 degrés
Réponse courte : L'angle de cône détermine la quantité de force radiale que l'écrou peut convertir en préhension. Un cône à 30° (style TG, plage de fermeture de 0,5 mm) est plus tolérant et serre une plage de diamètres plus large ; un cône à 20° (style ER, plage de fermeture de 1,0 mm) est plus auto-bloquant et tient mieux sous forte charge latérale, mais nécessite un contrôle plus strict du couple de l'écrou. Les deux sont rectifiés à la même classe de précision — généralement 0,008–0,015 mm de faux rond à 3×D — donc l'angle modifie la force de maintien et la plage, pas la précision de base. Choisissez 30° pour le fraisage général et le taraudage, 20° pour les coupes à couple élevé ou sujettes aux vibrations.
Pourquoi l'angle de cône importe-t-il ?
Une pince ne fait rien toute seule. C'est un manchon fendu et trempé qui ne serre que lorsque l'écrou la pousse dans un cône correspondant. Ce cône est tout le mécanisme. Chaque newton appliqué axialement par l'écrou doit être redirigé radialement dans l'alésage — et l'angle du cône décide de l'efficacité de cette conversion.
Pensez-y comme à un coin. Un coin peu profond (petit angle par rapport à l'axe) multiplie plus la force mais se déplace moins. Un coin abrupt se déplace plus mais multiplie moins. Les pinces se situent dans une bande étroite de ce compromis, et les deux valeurs dominantes dans le travail des métaux sont des demi-angles inclus de 20° et 30°, selon la façon dont le catalogue les mesure.
Les conséquences pratiques apparaissent à quatre endroits :
- Longueur de préhension le long de l'alésage — la portion de la queue d'outil réellement serrée.
- Plage de fermeture — jusqu'où la pince peut se fermer avant de buter ou de se déformer.
- Comportement auto-bloquant — si la pince se libère proprement ou reste coincée dans l'écrou.
- Stabilité du faux rond dans le temps — si la précision dérive après des milliers de changements d'outil.
Si vous sélectionnez un système de pinces à partir de zéro, le cône est la première décision, pas la dernière. Il contraint tout le reste en aval.
Comment un cône de pince convertit le couple en préhension
Le filetage de l'écrou génère une traction axiale. Cette traction est résolue au niveau du cône en une force normale perpendiculaire à la face du cône. La composante radiale est la force de serrage ; la composante tangentielle est la friction qui résiste à la libération.
Pour un cône de demi-angle α, la force radiale évolue approximativement avec 1/tan α pour une charge axiale donnée, avant pertes par frottement. Un α plus petit signifie plus de force radiale par unité de couple d'écrou — c'est pourquoi les systèmes à 20° semblent mordre plus fort au même réglage de clé.
Mais ce n'est que la moitié de l'histoire. Un α plus petit augmente aussi la tendance à l'auto-blocage : l'angle de frottement de l'acier rectifié sur l'acier rectifié est souvent dans la même plage que l'angle du cône lui-même, donc la pince peut se coincer dans l'écrou et refuser de tomber. C'est une nuisance réelle en production, et c'est pourquoi de nombreux ateliers gardent un taraud de libération dédié ou un écrou avec une bague d'extraction intégrée.
| Propriété | Cône à 20° (famille ER) | Cône à 30° (TG / style 100) |
|---|---|---|
| Plage de fermeture (typique) | ~1,0 mm sur le diamètre | ~0,5 mm sur le diamètre |
| Force radiale par unité de couple d'écrou | Plus élevée | Plus faible |
| Tendance à l'auto-blocage | Modérée à élevée | Faible |
| Comportement à la libération | Nécessite un écrou propre, parfois un taraud | Tombe facilement |
| Idéal pour | Forte charge latérale, couple élevé, montages rigides | Travaux mixtes, taraudage, changements rapides |
| Faux rond à 3×D (typique, qualité) | 0,008–0,015 mm | 0,008–0,015 mm |
| Sensibilité au couple de l'écrou | Élevée | Modérée |
La ligne du faux rond est délibérément identique. L'angle ne rend pas une pince précise — la rectification, le fendage, le traitement thermique et la concentricité de l'alésage le font. L'angle la rend forte ou tolérante.
Pinces à 20° : ER, et pourquoi elles dominent
La famille ER est la pince la plus utilisée au monde, et c'est une conception à 20°. Les raisons sont pratiques plutôt qu'exotiques :
Large plage de fermeture. Une seule pince ER32 couvre une bande de 1 mm, donc un atelier peut tenir des queues de 20 mm et 20,5 mm avec le même manchon. Cela réduit l'inventaire et le temps de changement d'outil. Pour les ateliers de sous-traitance fonctionnant par lots mixtes, cela justifie à lui seul le choix.
Préhension solide sous charge latérale. Parce qu'une plus grande partie du couple de l'écrou devient une force radiale, les pinces ER résistent bien à l'arrachement en fraisage et en coupes interrompues. C'est pourquoi les mandrins ER sont la norme pour les fraises en bout dans une configuration de mandrin porte-pince.
Tolérance aux queues imparfaites. Un cône à 20° se conforme sur une plus grande longueur de contact axiale, donc une queue légèrement usée ou sous-dimensionnée obtient encore une surface de contact significative.
Les compromis sont réels. Les pinces ER sont plus sensibles au sur-serrage — un couple excessif déforme l'alésage et dégrade définitivement la précision. Elles exigent aussi un écrou propre et une pince correctement en place, sinon la pince s'incline et le faux rond augmente. Un mauvais positionnement est l'une des causes les plus courantes des problèmes de faux rond couverts dans notre article sur les classes de précision des pinces.
Quand 20° est la mauvaise réponse
Si votre processus implique des changements d'outil fréquents avec des opérateurs qui n'utiliseront pas de clé dynamométrique, ou si vous travaillez sur de petits diamètres où la plage de fermeture importe moins que la répétabilité, un système à 20° peut devenir une source de variation. Ce n'est pas la faute de l'angle — c'est la discipline qu'il exige.
Pinces à 30° : TG et la famille style 100
Les pinces TG et style 100 utilisent un cône plus abrupt. L'angle plus abrupt réduit la multiplication radiale mais apporte trois avantages :
Libération plus propre. La pince ne se coince pas. Elle tombe de l'écrou, ce qui compte énormément dans les configurations automatisées ou à haute fréquence de changement.
Sensibilité au couple plus faible. Une plage plus large de couple d'écrou acceptable signifie moins de variation d'un opérateur à l'autre. Dans un atelier avec plusieurs machinistes sur la même machine, cette constance vaut plus que la préhension maximale.
Meilleur comportement en taraudage. Les pinces de taraudage sont souvent plus abruptes car la charge est principalement axiale et torsionnelle plutôt qu'une charge latérale de flexion. Le cône plus abrupt laisse aussi plus de place pour la fonction d'entraînement carré.
Le coût est la plage de fermeture. Une pince à 30° couvre généralement environ la moitié de la bande de diamètre d'une pince à 20° équivalente, donc vous avez besoin de plus de manchons pour couvrir la même plage de queues. Pour un atelier avec un ensemble fixe de queues d'outils, ce n'est pas un problème. Pour un atelier de sous-traitance, c'est une vraie décision d'inventaire.
Une note sur la confusion des appellations
L'« angle » du catalogue n'est pas toujours indiqué de la même façon. Certains fournisseurs listent l'angle de cône inclus, d'autres le demi-angle, et quelques-uns citent l'angle de la face interne de l'écrou plutôt que le cône externe de la pince. Avant de comparer deux fiches techniques, confirmez quelle convention est utilisée. Un « 20° » et un « 30° » de sources différentes peuvent être plus proches que les chiffres ne le suggèrent — ou plus éloignés. En cas de doute, demandez un dessin de coupe.
Comparer les deux dans une décision d'usinage réelle
Voici comment le choix se joue à travers les opérations courantes.
| Opération | Cône recommandé | Raison |
|---|---|---|
| Fraisage en bout, coupe axiale profonde | 20° | Une préhension radiale plus élevée résiste à l'arrachement |
| Fraisage interrompu / d'ébauche | 20° | Meilleur amortissement de la charge latérale |
| Taraudage (rigide ou flottant) | 30° | Charge à dominante axiale, libération propre |
| Perçage avec petits forets | 30° | Changements rapides, faible couple nécessaire |
| Atelier de sous-traitance à forte mixité, nombreuses tailles de queues | 20° | Plage de fermeture plus large par manchon |
| Changement d'outil automatisé, nombreux cycles | 30° | Libération fiable, moins de risque d'inclinaison |
| Travail sur tour à poupée mobile avec douille de guidage | Adapté aux spécifications de la douille | La douille et la pince doivent être appariées |
| Finition de précision, coupes légères | L'un ou l'autre | La précision vient de la classe, pas de l'angle |
Remarquez que la dernière ligne est celle que les acheteurs oublient. Si votre coupe est légère et votre queue nominale, l'angle de cône affecte à peine le résultat. Le faux rond, l'état de l'alésage et l'état de l'écrou dominent. C'est pourquoi nous séparons la sélection de l'angle de celle de la classe — ce sont des décisions différentes, et les confondre conduit à sur-spécifier l'une et sous-spécifier l'autre.
Conception des fentes, pression et interaction avec le cône
L'angle de cône n'agit pas seul. Le motif de fentes détermine comment la pince se déforme, et la déformation détermine si le contact du cône reste uniforme. Une pince avec des fentes mal usinées contactera le cône de manière inégale quel que soit l'angle, produisant une préhension inclinée et un faux rond élevé.
Trois interactions méritent d'être connues :
Nombre et orientation des fentes. Plus de fentes donnent une fermeture plus uniforme mais réduisent la rigidité. Les fentes interrompues (alternant de chaque extrémité) améliorent la flexibilité sans sacrifier autant de rigidité. Ceci est détaillé dans notre article sur la conception des fentes de pinces.
Pression de serrage. Un couple d'écrou plus élevé n'améliore pas linéairement la préhension — au-delà d'un certain point, il déforme l'alésage et la queue d'outil devient le maillon faible. La relation est explorée dans pression de serrage des pinces.
Longueur de contact du cône. Un angle peu profond répartit le contact sur une bande axiale plus longue, ce qui tolère mieux l'usure mineure du cône. Un angle abrupt concentre le contact, donc l'usure du cône se manifeste plus rapidement par une dérive du faux rond.
Pour les ateliers fonctionnant en volumes de production, la réponse pratique est de traiter la pince, l'écrou et le corps du mandrin comme un seul système et de les qualifier ensemble. Une pince de précision dans un écrou usé est un achat gaspillé.
Tolérances de fabrication qui contrôlent réellement la performance
L'angle de cône est une valeur nominale ; ce qui compte est la précision avec laquelle il est maintenu. Deux paramètres dominent :
- Tolérance d'angle du cône. Une déviation de quelques minutes d'arc sur le cône modifie le motif de contact. Les pinces de qualité sont rectifiées sur des rectifieuses de cônes avec mesure en cours de processus.
- Concentricité alésage-cône. C'est le nombre qui apparaît comme faux rond à la pointe de l'outil. Il est contrôlé en rectifiant l'alésage après traitement thermique, dans la même famille de montage que le cône si possible.
Chez BQUQ, les pinces sont produites sur quatre lignes de production dans une usine de Dongguan sous ISO9001, avec un usinage CNC maintenu à ±0,005 mm sur les caractéristiques critiques. Les pinces trempées et rectifiées sont trempées, revenues et rectifiées de finition pour restaurer la géométrie après traitement thermique — une étape facile à sauter et impossible à cacher dans le faux rond final.
Pour les acheteurs sourçant des pinces sur mesure ou non standard, la liste de contrôle pratique est :
1. Spécifiez l'angle de cône et la convention de mesure.
2. Spécifiez la plage de fermeture nécessaire, pas seulement l'alésage nominal.
3. Spécifiez le faux rond à une distance donnée (3×D est la convention courante).
4. Spécifiez l'interface de l'écrou et le filetage.
5. Indiquez le matériau et la plage de dureté.
Cette liste transforme une demande vague en un dessin chiffrable. C'est aussi pourquoi nous pouvons retourner la plupart des devis de pinces dans les 12 heures ouvrables — l'ambiguïté est éliminée d'emblée.
Sourcer des pinces sur mesure sans sur-spécifier
Un mode de défaillance courant dans les achats est de payer pour une précision que le processus ne peut pas utiliser. Une pince à 20° rectifiée à 0,005 mm de faux rond dans une machine avec une erreur de broche de 0,03 mm est de l'argent dépensé pour rien.
Procédez à l'envers :
- Mesurez le faux rond que votre processus tolère réellement à la pointe de l'outil.
- Soustrayez la contribution de la broche et du porte-outil.
- Achetez la classe de pince qui comble l'écart restant.
Pour le travail sur tours à poupée mobile, la pince et la douille de guidage doivent être traitées comme une paire appariée, c'est pourquoi de nombreux ateliers sourcent les mandrins de puissance pour machines suisses et les pinces chez le même fournisseur. Mélanger les sources sur une paire appariée est un moyen fiable d'introduire un faux rond que vous ne pouvez pas diagnostiquer.
Pour le tournage à grand volume, les pinces de tour automatique sont généralement spécifiées avec la géométrie de cône du constructeur de la machine, et l'angle de cône est fixé par la machine plutôt que choisi. Dans ce cas, la question d'approvisionnement se déplace entièrement vers le contrôle des tolérances et la répétabilité lot après lot.
Questions fréquentes
Q : Une pince à 20° tient-elle plus qu'une pince à 30° ?
R : Oui, pour le même couple d'écrou, un cône à 20° convertit plus de force axiale en préhension radiale, donc il résiste mieux à l'arrachement sous charge latérale. L'avantage est typiquement de 20 à 40 % de force radiale en plus avant pertes par frottement, selon l'état de l'écrou et la lubrification. Le compromis est une tendance plus forte à l'auto-blocage, ce qui rend la libération moins propre et augmente la sensibilité au sur-serrage.
Q : Puis-je utiliser une pince à 30° dans un écrou à 20° ?
R : Non. Les angles de cône doivent correspondre. Une paire non appariée entre en contact sur une ligne plutôt que sur une face, ce qui concentre les contraintes, écrase le cône et produit un faux rond erratique. Même un petit écart de quelques degrés endommagera les deux pièces en quelques cycles de serrage. Remplacez toujours la pince et l'écrou comme un ensemble apparié de la même spécification.
Q : Quel angle de cône donne un meilleur faux rond ?
R : Ni l'un ni l'autre, en soi. Le faux rond est déterminé par la concentricité alésage-cône, la qualité de rectification et le contrôle du traitement thermique, pas par l'angle du cône. Une pince à 30° bien fabriquée surpassera toujours une pince à 20° mal fabriquée. Les pinces de qualité typique maintiennent 0,008–0,015 mm de faux rond à 3×D quel que soit l'angle ; l'angle affecte la force de maintien et le comportement à la libération.
Q : Pourquoi les pinces ER couvrent-elles une plage de diamètres plus large ?
R : Les pinces ER sont des conceptions à 20° avec une plage de fermeture nominale de 1 mm sur le diamètre, soit environ le double des 0,5 mm typiques des pinces à 30° style TG. Le cône moins profond permet plus de course axiale avant que la pince ne bute dans l'écrou. Cette plage plus large réduit le nombre de manchons nécessaires pour couvrir un ensemble de tailles de queues, ce qui est une raison majeure de la domination des ER dans l'outillage de sous-traitance.
Q : Comment spécifier l'angle de cône sur un dessin de pince sur mesure ?
R : Indiquez l'angle, la convention de mesure (angle inclus ou demi-angle) et la face de référence à partir de laquelle l'angle est mesuré. Ajoutez la plage de fermeture, l'alésage nominal, le faux rond à une distance donnée, la plage de dureté et le filetage de l'écrou. L'ambiguïté sur la convention est la cause la plus courante de rejet des premières pièces. Un dessin de coupe élimine complètement le doute.
Ressources associées
- À propos de BQUQ et de notre configuration de production à Dongguan : /about/
- Gamme de produits de pinces et mandrins : /tool-holder-collet-chucks/
- Options de mandrins de puissance pour machines suisses : /power-chucks-swiss/
- Série de pinces pour tours automatiques : /auto-lathe-collets/
- Tendances du secteur et évolutions de l'approvisionnement : /industry-dynamics/
- Bibliothèque d'articles techniques : /bquq-blog/
- Questions fréquentes : /faq/
- Études de cas : /case/
- Contacter l'équipe d'ingénierie : /contact/
Rédigé par l'équipe d'ingénierie BQUQ. BQUQ (Dongguan) exploite l'usinage CNC (±0,005 mm), l'emboutissage des métaux, les ressorts sur mesure et la production de dissipateurs thermiques dans une seule usine ISO9001. Approvisionnement direct depuis Dongguan, Chine — devis en 12 heures : sc@bquq.com | WhatsApp +86 13713157787 | www.bquq.com


