
Principes de base de la conception de matrice progressive : disposition de la bande, trous pilotes, postes et largeur de bande, avec les règles qui déterminent le coût de l‘outil et la qualité des pièces.
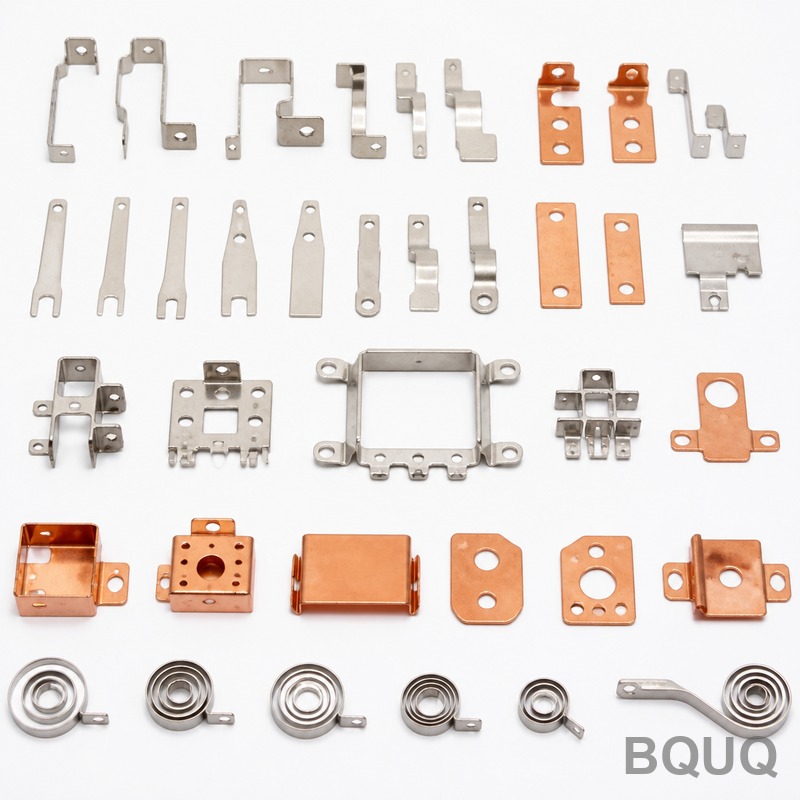
Conception de Matrice Progressive : Principes de Disposition, Pilotes et Largeur de Bande
Réponse courte : une matrice progressive transforme une bande de métal en bobine en une pièce finie en une seule alimentation continue de presse, ajoutant des caractéristiques poste par poste jusqu'à ce que le dernier poste découpe la pièce. Toute la conception repose sur trois décisions : la disposition de la bande, le système de pilotage qui maintient chaque poste aligné sur le même point de référence, et la largeur de bande qui transporte la pièce sans gaspillage ni faiblesse.
Les matrices progressives sont la raison pour laquelle une borne de connecteur coûte des centimes au lieu de dollars : un coup de presse, quelques centaines de coups par minute, et chaque coup produit une pièce finie. Mais cette vitesse n'est possible que parce que la bande est guidée avec une discipline au niveau du micromètre, de la première perforation à la découpe finale. Ce guide couvre les fondamentaux — disposition, pilotes, postes et largeur — qui déterminent si une matrice fonctionne pour un million de pièces ou vous résiste dès le premier essai.
La Disposition de la Bande Est la Conception
La disposition est le dessin de la façon dont les pièces sont positionnées sur la bande : leur espacement (pas), leur orientation, les ponts de matière entre elles, et la séquence des postes qui découpent et forment progressivement. Tout le reste en découle. Une bonne disposition maximise l'utilisation de la matière et permet de découper chaque caractéristique dans un ordre logique ; une mauvaise disposition gaspille 20 % de la bobine et force les postes à se battre entre eux.
| Décision de disposition | Pratique typique | Ce qu'elle contrôle |
|---|---|---|
| Pas (distance d'alimentation) | Longueur de pièce + pont + marge | Utilisation de matière, vitesse de presse |
| Orientation de la pièce | Tournée pour s'adapter à la largeur et au sens du grain | Utilisation, direction de pliage |
| Largeur du pont | 1,5 à 2,5 fois l'épaisseur typique | Résistance de la bande entre les pièces |
| Côté porteur | Un ou les deux côtés de la pièce | Support pendant le formage |
| Ordre des caractéristiques | Percer avant de former, former avant de découper | Précision de la géométrie finale |
Point clé : la disposition est une décision de coût prise une fois et gravée dans l'acier. La matière est généralement le coût le plus important d'une pièce emboutie, donc une disposition qui augmente l'utilisation de 50 % à 65 % vaut plus que la plupart des astuces d'efficacité de matrice — et cela ne peut se faire qu'avant la découpe de la matrice.
Pilotes : Le Système de Référencement
Chaque poste découpe ou forme à une position relative à la bande. Si la bande dérive d'un cheveu entre les postes, les caractéristiques dérivent avec elle. Les pilotes sont des broches de précision qui s'insèrent dans des trous pilotes — percés tôt dans la bande — pour verrouiller la position de la bande avant chaque opération critique. La première perforation crée le trou pilote, et à partir de là, le trou, et non le bord de la bande, est le point de référence.
| Type de pilote | Comment il fonctionne | Utilisation typique |
|---|---|---|
| Pilotes ronds | S'insèrent dans des trous ronds percés | Référencement standard |
| Pilotes oblongs/déchargés | Tiennent compte des variations d'alimentation | BandES longues, matériaux minces |
| Pilotes formés | Pilotage dans la pièce elle-même | Pièces sans bande de réserve |
| Pilote dans un trou découpé | Utilise une caractéristique réelle de la pièce | Économise de la matière |
Point clé : le pilotage transforme l'erreur d'alimentation de la bande — qui peut être de plusieurs dizaines de micromètres ou plus provenant du dévidoir — en un non-problème, car le pilote re-référence la bande contre la matrice à chaque poste. Une matrice sans pilotage solide est une matrice dont la tolérance dépend du bombé du fournisseur de bobine.
Ordre des Postes : Percer, Former, Découper
Les postes sont séquencés pour que chaque opération se fasse sur une matière encore bien supportée, et pour que le formage ne perturbe jamais les caractéristiques découpées précédemment. La logique classique : percer les trous et ébarber le contour d'abord, puis former les pliages et les bossages, et découper la pièce au dernier poste. Former avant de percer risque de déformer les trous ; découper avant de former laisse la pièce sans support sur la bande.
| Type de poste | Ce qu'il fait | Règle de conception |
|---|---|---|
| Percage | Coupe des trous et des fentes | Faire d'abord, garder les pilotes référencés |
| Ébarbage/refendage | Coupe le contour progressivement | Laisser assez de matière pour le formage |
| Formage/pliage | Façonne des caractéristiques 3D | Prévoir le retour élastique dans la matrice |
| Matriçage/bossage | Aplatit ou marque | Resserre l'épaisseur locale |
| Découpe | Sépare la pièce | Dernier poste, plus grande usure |
Point clé : la séquence existe pour protéger la précision. Un trou percé près d'un pli formé plus tard ne bougera pas ; un pli formé près d'un trou percé plus tard peut déplacer la position du trou. La séquence est là où l'expérience de conception de matrice se manifeste, et c'est pourquoi la même pièce peut fonctionner parfaitement dans une disposition et dériver dans une autre.
Largeur de Bande : Le Nombre Que les Gens Se Trompent
La largeur de bande semble triviale — largeur de pièce plus marge — mais c'est un calcul chargé. La bande doit être assez large pour la pièce, les ponts, les pilotes, et le formage qui tire la matière latéralement. Elle doit également rester dans la largeur de la matrice et les tailles standard de la bobine, car acheter une largeur de bobine non standard coûte une prime et crée du gaspillage.
| Élément de bande | Ce qu'il ajoute à la largeur |
|---|---|
| Largeur de pièce | La pièce elle-même, tournée selon la disposition |
| Ponts latéraux | 1,5 à 2,5 fois l'épaisseur de chaque côté |
| Trous pilotes | Trous dans le porteur ou les zones de pont |
| Allocation de formage | Matière tirée latéralement par les pliages |
| Marge de bombé | Assurance de rectitude d'alimentation |
| Tolérance de refendage | ±0,1 à 0,3 mm sur la largeur de bobine |
Point clé : les erreurs de largeur se manifestent comme des rebuts, pas comme un défaut évident — une bande légèrement trop étroite affame les postes de formage et produit une distorsion intermittente qui passe l'inspection une pièce et échoue la suivante. La largeur, comme la disposition, est décidée avant la coupe de l'acier et n'est corrigée que par une reprise de la matrice.
Utilisation de la Matière et Rebuts
Le rebut est l'argent qui quitte la matrice. Le squelette — la bande restante après la découpe — représente typiquement 30 à 50 % de la bobine pour une disposition simple, moins pour une disposition en imbrication serrée. Imbriquer les pièces de près, partager les lignes de coupe entre pièces adjacentes, et utiliser le porteur de manière économique augmentent tous l'utilisation. Les matrices progressives peuvent également découper deux pièces par pas dans une seule rangée ou plusieurs rangées lorsque le volume le justifie.
| Approche de disposition | Utilisation typique | Meilleur pour |
|---|---|---|
| Rangée unique, ponts larges | 40 à 55 % | Pièces simples, faible volume |
| Rangée unique, imbrication serrée | 55 à 70 % | La plupart des pièces de production |
| Multi-rangées / multi-sorties | 60 à 75 % | Petites pièces à grand volume |
| Lignes de coupe partagées | +5 à 15 % vs séparées | Pièces adjacentes symétriques |
| Réutilisation du porteur | Dépend de la pièce | Pièces nécessitant un porteur formé |
Point clé : l'utilisation est une négociation entre la géométrie de la pièce, le pas et la vitesse de presse. Les matrices multi-sorties ajoutent du coût à la matrice mais peuvent doubler la production par coup ; pour une borne à grand volume, la prime de la matrice est amortie en semaines.
Ce Qui Rend une Matrice Coûteuse
Le coût de la matrice suit le nombre de postes, la précision et les caractéristiques — pas la taille de la pièce. Une matrice de découpe simple peut coûter quelques milliers de dollars ; une matrice progressive de 15 postes pour bornes avec formage, matriçage et tolérances serrées coûte généralement cinq chiffres ; une grande matrice progressive automobile avec capteurs et pas fin peut dépasser six chiffres. Les coûts de précision proviennent des aciers à outils trempés, de la rectification, des détails usinés par électroérosion à fil, et du temps d'essai pour régler le retour élastique et le synchronisme.
Parce que le coût de la matrice est la barrière qui empêche l'emboutissage d'être un processus de prototypage, la phase de conception est là où l'argent est économisé : une disposition qui supprime un poste ou assouplit une tolérance supprime un coût réel de l'outil. Envoyez le dessin de la pièce avec le volume annuel réel et les tolérances, et un atelier d'emboutissage peut disposer la bande, compter les postes et chiffrer la matrice avant que vous ne vous engagiez. Sur notre ligne d'emboutissage, chaque programme de matrice progressive commence par cette revue de disposition — le devis de la matrice et le devis de la pièce proviennent du même plan de bande, sous la même documentation ISO9001.
Questions Fréquemment Posées
Q : Quelle est la différence entre une matrice progressive et une matrice transfert ?
Une matrice progressive alimente la bande en continu et les pièces restent attachées à la bande jusqu'à la découpe finale. Une matrice transfert découpe des ébauches libres et les déplace mécaniquement entre les postes — mieux adaptée aux pièces grandes ou profondément embouties qui ne peuvent pas être transportées sur une bande.
Q : Pourquoi une matrice progressive a-t-elle besoin de trous pilotes ?
Les pilotes re-référencent la bande à chaque poste afin que les caractéristiques restent alignées indépendamment des variations de l'alimentation. Sans pilotes, la précision dépend du bombé de la bobine et de la répétabilité du dévidoir, ce qui n'est pas suffisant pour un emboutissage à tolérances serrées.
Q : Comment la largeur de bande est-elle calculée pour une nouvelle matrice ?
Largeur de pièce plus ponts latéraux d'environ 1,5 à 2,5 fois l'épaisseur du matériau, plus les allocations pour les trous pilotes et le formage, plus une marge pour le bombé et la tolérance de refendage. Le dessin de disposition la définit précisément ; le constructeur de matrice dimensionne la matrice autour de cela.
Q : Quelle est une utilisation typique de matière pour l'emboutissage progressif ?
Quarante à soixante-dix pour cent est la plage pratique : les dispositions simples à rangée unique fonctionnent à 40-55 %, l'imbrication serrée atteint 60-70 %, et les dispositions multi-sorties pour petites pièces à grand volume peuvent aller plus haut. Le squelette de rebut est la principale variable qu'une disposition contrôle.
Q : Combien de postes une matrice progressive typique a-t-elle ?
Une pièce simple peut nécessiter 3 à 6 postes (perçage, ébarbage, formage, découpe) ; une borne de connecteur avec plusieurs pliages et matriçage fonctionne souvent avec 10 à 20 ; les grandes pièces automobiles complexes peuvent dépasser cela. Le nombre de postes est le principal facteur de coût de la matrice.
Rédigé par l'équipe d'ingénierie BQUQ. BQUQ est une usine source certifiée ISO9001 à Dongguan, en Chine, exploitant des lignes d'usinage CNC, d'emboutissage de métaux, de ressorts sur mesure, de dissipateurs thermiques et de pinces sous un même toit. Envoyez les dessins à sc@bquq.com ou WhatsApp +86 13713157787 pour un devis sous 12 heures ouvrables. www.bquq.com


