
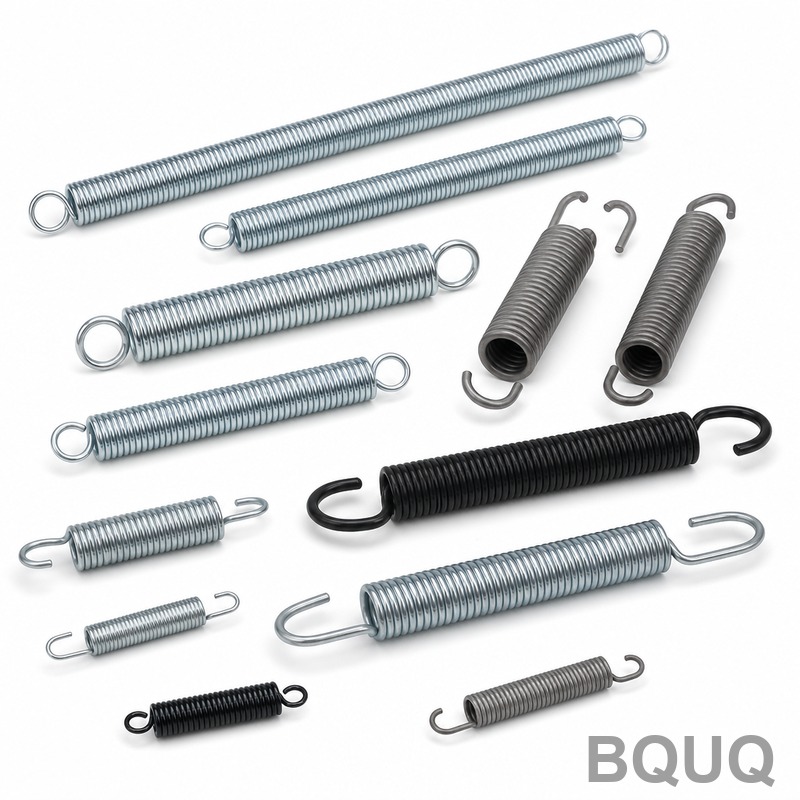
Protection contre la corrosion des ressorts : revêtements et matériaux
Réponse courte : Choisissez le système de protection avant de choisir le ressort. Pour la plupart des ressorts industriels intérieurs, le zinc électrolytique à 8–12 µm offre 96–200 heures de brouillard salin neutre à un coût modéré. Pour les environnements extérieurs, marins ou automobiles sous capot, le zinc-nickel (12–15 % Ni) à 8–12 µm atteint généralement 720–1 000 heures, ou vous pouvez spécifier de l'inox AISI 302/304 et éviter tout revêtement. Là où le ressort fléchit en permanence, l'adhérence du revêtement et la maîtrise de la fragilisation par l'hydrogène importent plus que l'épaisseur. BQUQ usine et forme les ressorts dans une seule usine ISO9001 à Dongguan, avec quatre lignes de production et des devis retournés en 12 heures ouvrées.
Pourquoi les ressorts se corrodent-ils plus vite que les autres pièces ?
Un ressort est un amplificateur de corrosion. Trois phénomènes se produisent simultanément.
Premièrement, les ressorts sont fins. Un fil de 0,8 mm a un rapport surface/volume bien plus élevé qu'un bloc usiné de 20 mm, de sorte qu'une même profondeur de corrosion retire une fraction beaucoup plus importante de la section portante. Une piqûre de 0,05 mm est cosmétique sur une équerre et un amorceur de fissure de fatigue sur un ressort.
Deuxièmement, les ressorts vivent sous contrainte. La corrosion sous contrainte de traction soutenue provoque la fissuration par corrosion sous contrainte, et les fissures de fatigue-corrosion se propagent bien plus vite que dans l'air. Un ressort qui survivrait à 10 millions de cycles à sec peut rompre à 500 000 cycles dans une atmosphère humide chargée en chlorures.
Troisièmement, les ressorts sont généralement la pièce qui piège l'électrolyte. Les spires jointives, les crochets d'extrémité et les points de contact entre spires créent des crevasses où l'humidité stagne et où l'oxygène ne peut se renouveler. C'est pourquoi on voit souvent un ressort rompre au crochet ou à la première spire active plutôt qu'au milieu du corps.
Conséquence pratique : la protection anticorrosion des ressorts est une décision de conception, pas une finition accessoire. Déterminez l'environnement, le niveau de contrainte et la durée de vie requise, puis choisissez le matériau et le revêtement ensemble.
Choix du matériau : inox vs acier au carbone revêtu
La première bifurcation est de savoir s'il faut utiliser un alliage résistant à la corrosion ou un acier au carbone revêtu.
Aciers inoxydables austénitiques (302, 304, 316)
Les AISI 302 et 304 sont les chevaux de trait du fil à ressort résistant à la corrosion. Ils sont non magnétiques à l'état recuit (légèrement magnétiques après écrouissage), offrent de bonnes performances en fatigue et ne nécessitent aucun revêtement dans la plupart des environnements intérieurs et extérieurs modérés. La nuance 316 ajoute du molybdène et constitue le choix par défaut pour les milieux marins, chimiques et riches en chlorures.
Le compromis réside dans le module et la résistance. L'inox austénitique a un module d'élasticité inférieur à celui de l'acier au carbone — environ 193 GPa contre 207 GPa — de sorte qu'un ressort inox de dimensions identiques est légèrement plus souple. On compense par la géométrie ou en spécifiant une nuance à résistance plus élevée. L'inox coûte aussi plus cher au kilogramme, et la disponibilité du fil 316 en petits diamètres peut être limitée.
Aciers chrome-silicium et au carbone
Le chrome-silicium (AISI 9254) et le fil à musique (AISI 1085/1095) offrent la meilleure résistance à la fatigue par unité de coût et constituent le choix standard pour les ressorts dynamiques à cycles élevés. Leur résistance intrinsèque à la corrosion est pratiquement nulle, ils doivent donc être revêtus. Ce n'est pas un inconvénient si le revêtement est correctement spécifié — un ressort en chrome-silicium bien plaqué peut surpasser en durée de vie en fatigue un ressort 304 non revêtu tout en coûtant moins cher.
Alliages à durcissement structural et alliages spéciaux
Pour les services à haute température ou extrêmement agressifs, les nuances d'inox à durcissement structural 17-7PH et 15-7Mo PH conservent leur résistance à des températures plus élevées que les 302/304. Les alliages de nickel tels que l'Inconel ou le Monel supportent les combinaisons sévères de chlorures et de températures élevées. Ce sont des choix de spécialiste ; attendez-vous à des délais plus longs et des coûts unitaires plus élevés.
| Matériau | Résistance relative à la corrosion | Résistance à la fatigue | Coût relatif | Usage typique |
|---|---|---|---|---|
| Fil à musique (AISI 1085) | Faible (nécessite un revêtement) | Élevée | Faible | Mécanismes intérieurs, plaqué |
| Chrome-silicium (9254) | Faible (nécessite un revêtement) | Très élevée | Faible–moyen | Automobile, dynamique à cycles élevés |
| Inox 302 / 304 | Bonne | Moyenne–élevée | Moyen | Extérieur général, équipement alimentaire |
| Inox 316 | Très bonne | Moyenne | Élevé | Marin, chimique, chlorures |
| Inox 17-7PH | Bonne | Élevée | Élevé | Haute température, proche aérospatial |
| Inconel / Monel | Excellente | Moyenne–élevée | Très élevé | Chimique sévère, haute température |
Comparaison des options de revêtement
Si vous restez sur de l'acier au carbone ou au chrome-silicium, le choix du revêtement domine la durée de vie en service.
Zinc électrolytique
Le choix par défaut. Le zinc est sacrificiel — il se corrode préférentiellement et protège l'acier sous-jacent même au niveau des rayures et des extrémités coupées. L'épaisseur typique est de 8–12 µm, offrant environ 96–200 heures de brouillard salin neutre (ASTM B117) selon l'épaisseur et la passivation. Ajoutez une passivation chromate trivalente et vous gagnez un cran supplémentaire. Le zinc est peu coûteux et largement disponible, mais il est tendre et peut être endommagé lors d'une manipulation agressive.
Alliage zinc-nickel
Le zinc-nickel à 12–15 % de nickel est la référence actuelle pour les applications exigeantes. À épaisseur égale de 8–12 µm, il offre généralement 720–1 000 heures de brouillard salin, est nettement plus dur et plus résistant à l'abrasion que le zinc pur, et tolère des températures de service plus élevées. C'est la spécification courante pour les ressorts automobiles sous capot et sous caisse. Le coût est plus élevé que le zinc, et la chimie du bain de placage doit être étroitement contrôlée — c'est autant une question de sélection du fournisseur que de spécification.
Revêtements à base de paillettes de zinc (type Dacromet)
Les revêtements à paillettes de zinc sont appliqués par trempage-centrifugation et durcis. Ils ne présentent aucun risque de fragilisation par l'hydrogène lié au procédé de revêtement lui-même, ce qui les rend attractifs pour les ressorts à haute résistance au-dessus d'environ 1 000 MPa. Ils offrent une excellente performance au brouillard salin et une bonne couverture dans les crevasses. Inconvénients : une épaisseur excessive peut affecter la géométrie des spires jointives, et le revêtement n'est pas conducteur.
Revêtement en poudre et cataphorèse
Le revêtement en poudre offre une barrière épaisse, durable et décorative — mais c'est uniquement une barrière. Une fois percée, il ne protège pas de manière sacrificielle et il fissure sous flexion répétée. Utilisez le revêtement en poudre sur les ressorts largement statiques, ou sur l'extérieur des assemblages. La cataphorèse (électrophorétique) offre une couverture plus fine et plus uniforme et une meilleure flexibilité que la poudre, et constitue un choix raisonnable pour une flexion modérée avec un bon aspect.
Phosphatation et huile
La phosphatation au zinc ou au manganèse avec un léger film d'huile est une protection à court terme et à faible coût pour les ressorts en service intérieur sec. Elle offre une résistance minimale au brouillard salin et est mieux considérée comme une protection d'expédition et de stockage plutôt qu'un revêtement de service.
| Revêtement | Épaisseur typique | Brouillard salin (indicatif) | Tolérance à la flexion | Risque de fragilisation par l'hydrogène | Coût relatif |
|---|---|---|---|---|---|
| Zinc électrolytique + passivation trivalente | 8–12 µm | 96–200 h | Bonne | Oui (maîtrisable) | Faible |
| Zinc-nickel (12–15 % Ni) | 8–12 µm | 720–1 000 h | Bonne | Oui (maîtrisable) | Moyen–élevé |
| Paillettes de zinc (trempage-centrifugation) | 8–15 µm | 500–1 000 h | Modérée | Faible | Moyen |
| Revêtement en poudre | 60–100 µm | Barrière uniquement | Faible | Aucun | Moyen |
| Cataphorèse | 15–25 µm | 300–500 h | Modérée–bonne | Aucun | Moyen |
| Phosphatation + huile | 2–5 µm | < 24 h | Bonne | Aucun | Très faible |
Les chiffres de brouillard salin sont des plages indicatives, non des garanties. La performance réelle dépend du substrat, du contrôle de l'épaisseur, de la passivation et de la norme d'essai spécifique exigée par votre client.
Comment prévenir la fragilisation par l'hydrogène ?
La fragilisation par l'hydrogène est le mode de défaillance qui prend les acheteurs au dépourvu. Lors du décapage acide et du placage électrolytique, l'hydrogène atomique peut diffuser dans l'acier à haute résistance. Sous charge soutenue, il migre vers les concentrations de contraintes et provoque une rupture fragile différée — souvent 24 à 72 heures après l'assemblage, sans avertissement et sans corrosion visible.
Le risque augmente fortement au-dessus d'environ 1 000 MPa de résistance à la traction, ce qui inclut la plupart des ressorts chrome-silicium haute performance.
Les mesures de maîtrise efficaces :
- Dégazage après placage. Typiquement 4 heures à 190–210 °C dans une fenêtre définie après placage. Cela doit être spécifié et vérifié, non supposé.
- Préférer les procédés à faible hydrogène. Le placage mécanique, les paillettes de zinc et les voies grenaillage + revêtement évitent la source d'hydrogène du placage électrolytique.
- Éviter le surdécapage. Un fil propre et sans calamine et une exposition acide contrôlée réduisent l'absorption d'hydrogène.
- Spécifier l'exigence. Indiquez le niveau de résistance et l'exigence de dégazage sur le plan afin que le sous-traitant ne puisse pas se contenter d'un cycle standard.
Si votre ressort fonctionne sous charge soutenue et à haute résistance, c'est la ligne la plus importante de la spécification.
Règles de conception qui améliorent la durée de vie en corrosion
Le revêtement seul résout rarement un problème de corrosion. La géométrie compte.
- Éviter les crevasses serrées. Ouvrez légèrement le pas des ressorts de compression lorsque c'est possible pour que l'électrolyte s'écoule.
- Arrondir les transitions de crochets. Les rayons intérieurs vifs sur les crochets de ressorts de traction concentrent à la fois les contraintes et l'attaque corrosive.
- Ne pas mélanger les métaux à la légère. Un ressort inox dans un boîtier en aluminium crée un couple galvanique ; l'aluminium devient l'anode. Isolez ou choisissez des matériaux compatibles.
- Permettre le drainage. Un montage vertical avec une extrémité ouverte vaut mieux qu'une poche horizontale qui retient l'eau.
- Envisager le grenaillage. Les contraintes résiduelles de compression en surface retardent l'amorçage des fissures de fatigue-corrosion et sont souvent moins coûteuses que le changement d'alliage.
- Ne pas surspécifier l'épaisseur. Un excès de revêtement sur les ressorts à spires jointives peut ponter les spires ou fissurer aux spires d'extrémité. Travaillez avec votre fournisseur sur la géométrie réelle.
Pour un examen plus approfondi de la façon dont ces choix se traduisent en service, consultez notre analyse des modes de défaillance courants des ressorts et les compromis dans la sélection des ressorts en chrome-silicium.
Adapter la protection à l'environnement
Une correspondance pratique, en supposant un cycle de service industriel typique :
| Environnement | Matériau recommandé | Revêtement recommandé | Cible indicative |
|---|---|---|---|
| Intérieur sec et contrôlé | Fil à musique ou 302 | Phosphatation + huile, ou aucun | Protection cosmétique |
| Intérieur humide ou condensation occasionnelle | Chrome-silicium | Zinc + passivation trivalente, 8–12 µm | 96–200 h brouillard salin |
| Extérieur abrité | 302/304 | Aucun, ou zinc-nickel pour l'acier au carbone | 300–720 h |
| Extérieur exposé, atmosphère industrielle | 304 ou chrome-silicium | Zinc-nickel, 8–12 µm | 720–1 000 h |
| Marin, côtier, sel de déverglaçage | 316 ou zinc-nickel sur acier au carbone | Zinc-nickel ou paillettes de zinc | 720–1 000 h+ |
| Chimique / haute température | 316, 17-7PH ou alliage de nickel | Généralement non revêtu | Spécifique à l'application |
Lorsque le diamètre du fil est petit, la marge de corrosion compte encore plus — voir comment le diamètre du fil influence le comportement du ressort pour le volet géométrique de la même décision.
Ce qu'il faut indiquer sur le plan
L'ambiguïté dans la spécification est le terreau des défaillances par corrosion. Un plan de ressort complet doit indiquer :
1. La nuance de matériau et la plage de résistance à la traction, pas seulement « inox ».
2. Le type de revêtement, la composition de l'alliage le cas échéant, et la plage d'épaisseur en µm.
3. L'exigence de passivation ou de post-traitement.
4. La norme d'essai au brouillard salin et le nombre d'heures minimum, si l'application l'exige.
5. L'exigence de dégazage pour la fragilisation par l'hydrogène, avec température et durée.
6. Tout critère d'acceptation cosmétique — couleur, couverture, absence de substrat exposé aux extrémités.
Si vous vous approvisionnez en ressorts de compression, de torsion ou de traction et souhaitez que la décision de revêtement soit prise une fois, correctement, BQUQ peut examiner le plan et proposer la combinaison matériau/finition dans un seul devis. Commencez par /compression-springs/, /torsion-springs/ ou /extension-custom-springs/.
Questions fréquentes
Q : L'inox est-il toujours le meilleur choix pour les ressorts résistant à la corrosion ?
R : Non. L'inox supprime l'étape de revêtement mais coûte plus cher, a un module plus faible et peut être moins résistant en fatigue qu'un ressort en chrome-silicium bien revêtu. Pour un service intérieur ou légèrement humide, le chrome-silicium plaqué est souvent moins cher et plus résistant. Choisissez l'inox lorsque l'environnement est réellement agressif, lorsque la couverture du revêtement n'est pas fiable, ou lorsque la pièce doit être propre et non revêtue.
Q : De combien d'heures de brouillard salin ai-je réellement besoin ?
R : Faites correspondre l'essai à l'environnement de service, pas à la fiche technique d'un concurrent. Un service intérieur sec peut ne nécessiter aucune exigence de brouillard salin. L'intérieur humide et l'extérieur abrité appellent généralement 96–200 heures. Les applications industrielles exposées et sous caisse automobile spécifient souvent 720 heures ou plus. Une surspécification ajoute du coût sans ajouter de durée de vie réelle en service.
Q : Peut-on revêtir un ressort après formage, ou le fil doit-il être pré-revêtu ?
R : Le formage après revêtement endommage le revêtement à chaque pliage, donc la séquence pratique est : former d'abord, revêtir ensuite. L'exception concerne les fils pré-revêtus ou peints utilisés pour des ressorts largement décoratifs ou faiblement sollicités. Pour tout ressort soumis à des contraintes significatives, spécifiez un revêtement après formage et confirmez que le sous-traitant gère la géométrie sans ponter les spires ni laisser des spires d'extrémité à nu.
Q : L'épaisseur du revêtement affecte-t-elle la raideur du ressort ?
R : Seulement marginalement. Un revêtement de 10 µm sur un fil de 1 mm ajoute environ 2 % au diamètre, ce qui modifie la raideur de quelques pour cent au maximum. Les vrais risques sont mécaniques : les revêtements épais fissurent dans les zones à forte flexion, et un excès d'épaisseur sur les ressorts à spires jointives peut ponter les spires adjacentes. Gardez l'épaisseur du revêtement proportionnée au diamètre du fil et à l'amplitude de flexion.
Q : Qu'est-ce qui cause la défaillance d'un ressort plaqué dans les jours suivant l'assemblage ?
R : Une rupture fragile différée dans les 24–72 heures suivant la mise en charge indique presque toujours une fragilisation par l'hydrogène, pas de la corrosion. Elle se produit dans les aciers à haute résistance lorsque l'hydrogène issu du décapage ou du placage n'est pas éliminé par un dégazage après placage. Confirmez que le dégazage a été réalisé selon la spécification, ou passez à un procédé à faible hydrogène tel que le placage mécanique ou les paillettes de zinc.
Ressources associées
- À propos de BQUQ et de notre empreinte manufacturière à Dongguan : /about/
- Produits ressorts : ressorts de compression, de torsion et de traction : /compression-springs/
- Tendances du secteur affectant l'approvisionnement en ressorts et les délais : /industry-dynamics/
- Articles techniques sur la conception et la fabrication des ressorts : /bquq-blog/
- Questions fréquentes sur les devis, le MOQ et les tolérances : /faq/
- Études de cas de projets de composants de précision : /case/
- Demander un devis ou envoyer des plans : /contact/
Rédigé par l'équipe d'ingénierie BQUQ. BQUQ (Dongguan) exploite l'usinage CNC (±0,005 mm), l'emboutissage des métaux, les ressorts sur mesure et la production de dissipateurs thermiques dans une seule usine ISO9001. Approvisionnement direct depuis Dongguan, Chine — devis en 12 heures : sc@bquq.com | WhatsApp +86 13713157787 | www.bquq.com


