
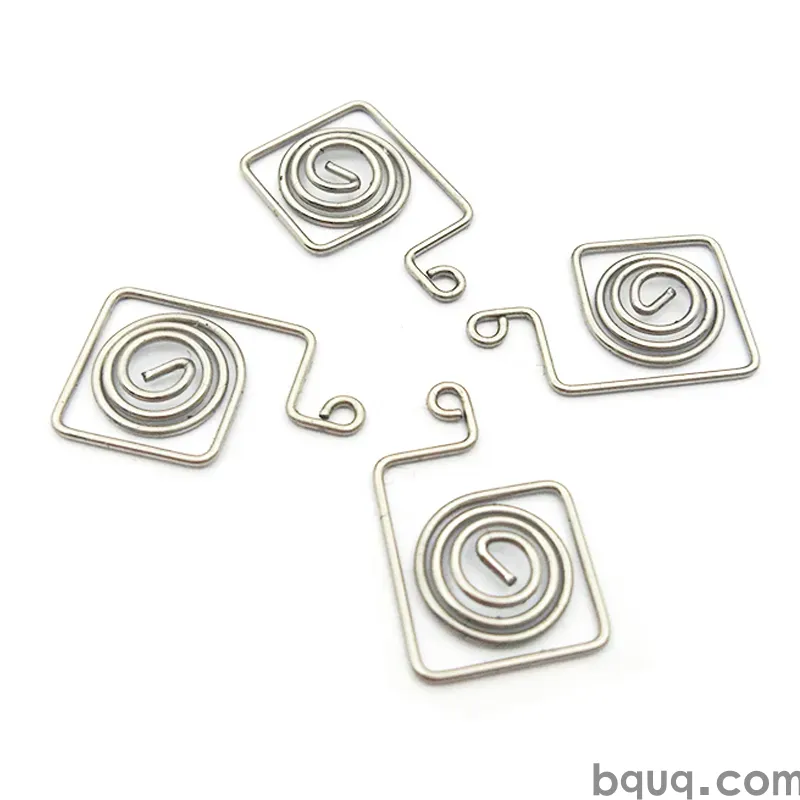
Joints et doigts EMI estampés : conception pour le blindage
Réponse courte : un joint EMI estampé fonctionne en entourant une ouverture d'un chemin métallique continu à faible résistance, de sorte que les interférences n'aient aucune fente à traverser. Les doigts ou une paroi de joint pliée créent de nombreux contacts parallèles qui ferment la jointure entre les moitiés du boîtier, et l'efficacité du blindage est déterminée par la résistance de contact, la force des doigts et — surtout — la taille de toute ouverture restante. Maintenez chaque ouverture et le pas entre les doigts en dessous d'environ un vingtième de la longueur d'onde de la fréquence la plus élevée que vous devez bloquer, et le joint fait son travail. Les matériaux sont généralement le cuivre au béryllium, le bronze phosphoreux ou l'inox, plaqués étain, nickel ou or.
Le blindage est souvent traité comme un problème de tôle, mais les points faibles sont les jointures, les fentes et les découpes de connecteurs. Un joint à doigts estampé ou une bande de joint pliée est la façon dont ces points faibles sont fermés de façon répétée au cours de milliers de cycles d'ouverture-fermeture. Ce guide couvre le mécanisme, les choix de matériaux et de placage, les règles de fréquence qui dimensionnent la géométrie, et les règles de conception qui maintiennent la force et la continuité stables.
Comment fonctionnent les joints EMI estampés
Un blindage EMI est une enceinte conductrice. Les interférences rayonnent à travers toute rupture de l'enceinte — une jointure, un évent, une fente ou l'espace entre deux moitiés de boîtier. Un joint estampé remplit cette rupture avec du métal et transforme de nombreux petits espaces en de nombreux petits contacts, de sorte que la jointure se comporte comme une paroi solide. Le joint n'a pas besoin d'être une pièce continue unique ; une rangée de doigts à ressort qui appuient chacun contre la surface d'appui crée un réseau parallèle de contacts à faible résistance qui agissent ensemble.
Deux propriétés déterminent la performance de blindage. La première est la résistance de contact : même quelques milliohms par doigt représentent une chute de tension pour les courants induits par les interférences, et une résistance élevée en laisse passer davantage. La seconde est la taille de l'ouverture : tout trou ou espace plus grand qu'une fraction de la longueur d'onde laisse fuir l'énergie, c'est pourquoi le pas des doigts et la taille des fentes suivent la fréquence que vous devez bloquer. La force de serrage détermine la résistance de contact, et la géométrie détermine l'ouverture, donc la force et le pas sont les deux leviers de conception. Pour les fondamentaux électriques, notre guide des contacts de blindage EMI est un complément utile.
Matériaux et placage pour les contacts de blindage
Le matériau du joint doit être suffisamment élastique pour rester en contact, suffisamment conducteur pour mettre à la terre, et suffisamment stable pour ne pas corroder. Les alliages de cuivre offrent la meilleure combinaison ; l'inox est utilisé lorsque la résistance à la corrosion ou la rigidité importe plus que la conductivité.
| Matériau | Conductivité | Force élastique | Corrosion | Utilisation typique |
|---|---|---|---|---|
| Cuivre au béryllium C17200 | Très bonne | Excellente | Bonne | Joints à doigts à cycle élevé |
| Bronze phosphoreux C51000 | Bonne | Bonne | Bonne | Doigts standard, blindage général |
| Inox 301/304 | Plus faible | Excellente | Excellente | Clips rigides, boîtiers de blindage, sans placage |
| Alliage de cuivre + placage étain | Très bonne | Bonne | Très bonne | La plupart des joints au niveau carte |
| Alliage de cuivre + placage or | Excellente | Bonne | Excellente | Contacts premium à faible résistance |
Le placage est le détail décisif pour la résistance de contact. L'étain est la norme : bon marché, brasable et donne quelques milliohms par contact, mais il peut s'oxyder et sa résistance augmente dans un joint sec. Le nickel résiste mieux à la température et à l'usure mais a une résistance plus élevée. L'or donne la résistance de contact la plus faible et la plus stable et est réservé aux joints critiques pour le signal ou à haute fiabilité. L'argent est le plus conducteur mais se ternit, il n'est donc utilisé que lorsque l'exigence de résistance est extrême. Le placage doit être suffisamment ductile pour se plier avec le doigt sans fissurer, ce qui exclut les dépôts très épais et fragiles sur des rayons serrés.
Dimensionnement des doigts et des ouvertures en fonction de la fréquence
L'efficacité du blindage diminue à mesure que la fréquence augmente, car une ouverture fixe devient électriquement plus grande. Une fente fuit gravement dès qu'elle approche un vingtième de la longueur d'onde. Le tableau ci-dessous donne la longueur d'onde et la limite pratique d'ouverture aux fréquences courantes, ce qui définit l'espace maximal et le pas maximal des doigts.
| Fréquence | Longueur d'onde (espace libre) | Maintenir les ouvertures en dessous de (~λ/20) |
|---|---|---|
| 100 MHz | 3,0 m | ~150 mm |
| 500 MHz | 600 mm | ~30 mm |
| 1 GHz | 300 mm | ~15 mm |
| 3 GHz | 100 mm | ~5 mm |
| 6 GHz | 50 mm | ~2,5 mm |
Lisez ceci comme un espace maximal, pas comme un objectif. Les conceptions réelles maintiennent les ouvertures et le pas des doigts bien en dessous de la limite car la résistance de contact du joint et l'impédance de jointure ajoutent des pertes supplémentaires. La longueur des doigts compte aussi : des doigts plus longs se plient pour s'adapter aux surfaces d'appui imparfaites et aux piles de tolérances plus grandes, tandis que des doigts plus courts maintiennent une force plus élevée pour la même déflexion. Un motif courant est un pas de doigts d'environ 3–8 mm pour les enceintes de classe gigahertz, chaque doigt se déformant de 0,3–1,0 mm en service.
Règles de conception : force, compression et assemblage
Les joints à doigts sont des ressorts, donc les règles de conception des clips s'appliquent. Maintenez la déflexion de travail à 50–70 % de la plage élastique pour que la force reste stable et que le doigt ne se relâche pas. Réglez la hauteur libre plus haut que le jeu entièrement comprimé pour que le joint appuie toujours contre la surface d'appui après la pile de tolérances — un joint qui touche à peine lorsque le boîtier est fermé s'ouvrira sous un mouvement thermique ou mécanique. Prévoyez un jeu de sur-course pour que les doigts ne puissent pas être aplatis pendant l'assemblage, ce qui détruirait leur force et leur résistance de contact.
Faites attention à la surface d'appui. Un doigt de joint appuie contre du métal nu ou plaqué ; si cette surface est anodisée ou peinte, c'est un isolant et le joint n'a rien dans quoi conduire. Les jointures de blindage nécessitent des surfaces d'appui nues et conductrices, souvent une zone masquée ou démasquée sur le boîtier. La force d'assemblage est déterminée par le nombre et la raideur des doigts, donc une conception qui nécessite plus de doigts pour des raisons de pas nécessitera aussi plus de force de fermeture — équilibrez les deux. Nos conseils sur les blindages et boîtiers estampés couvrent plus en détail le côté surface d'appui et assemblage.
Fabrication et inspection
Les joints à doigts estampés fonctionnent bien en matrices progressives : percer le motif de doigts, découper la bande, former les doigts et frapper les faces de contact. Les caractéristiques formées tiennent environ ±0,05 mm, ce qui maintient la hauteur des doigts — et donc la force — constante sur toute une série. Les paramètres qualité critiques sont la hauteur et la force des doigts, l'épaisseur du placage, et l'absence de bavures ou de fissures aux racines des doigts, où la fatigue commence. Nous vérifions l'épaisseur du placage par XRF et pouvons effectuer des contrôles de déflexion et de résistance de contact sur demande. Les pièces spécifiques à la mise à la terre suivent les mêmes règles ; voir clips de mise à la terre estampés pour le côté contact. Envoyez le dessin avec la fréquence, la compression disponible et le budget de force, et nous retournons un prix indicatif d'outillage et unitaire sous 12 heures ouvrées.
Questions fréquentes
Q : Quelle doit être la petitesse du pas des doigts pour le blindage EMI ?
R : Maintenez le pas des doigts et toute ouverture bien en dessous d'un vingtième de la longueur d'onde de la fréquence la plus élevée que vous devez bloquer. À 1 GHz, cette limite est d'environ 15 mm, à 3 GHz d'environ 5 mm. Les conceptions réelles utilisent un pas de 3–8 mm pour les enceintes de classe gigahertz afin de garder une marge pour la résistance de contact et l'impédance de jointure.
Q : Quel matériau est le meilleur pour un joint EMI estampé ?
R : Le cuivre au béryllium C17200 offre la meilleure force élastique et une bonne conductivité pour les joints à doigts à cycle élevé. Le bronze phosphoreux est une alternative moins coûteuse avec une conductivité adéquate. L'acier inoxydable convient aux boîtiers de blindage rigides où aucun placage n'est souhaité, bien que sa conductivité soit inférieure à celle des alliages de cuivre.
Q : Le placage du joint affecte-t-il le blindage ?
R : Oui. Le placage détermine la résistance de contact et la stabilité. L'étain est la norme pour quelques milliohms et une bonne brasabilité ; l'or donne la résistance la plus faible et la plus stable pour les pièces critiques pour le signal ; le nickel échange une résistance plus élevée contre une résistance à la température et à l'usure. Gardez le placage ductile pour qu'il survive à la flexion des doigts.
Q : Pourquoi mon blindage perd-il son efficacité à des fréquences plus élevées ?
R : Parce qu'une ouverture fixe devient électriquement plus grande à mesure que la fréquence augmente, de sorte que les fentes et les espaces inoffensifs à basse fréquence commencent à rayonner. Réduisez la taille des ouvertures et le pas des doigts, abaissez la résistance de contact, et assurez-vous que les surfaces d'appui des jointures sont en métal nu plutôt qu'anodisées ou peintes.
Q : Les joints estampés peuvent-ils survivre à de nombreux cycles d'assemblage ?
R : Oui, si les doigts fonctionnent à 50–70 % de leur plage élastique et que les rayons de courbure sont généreux. Fonctionner près de la limite élastique provoque une relaxation des contraintes et une perte de force ; un rayon vif provoque des fissures de fatigue. Nous maintenons les caractéristiques formées à environ ±0,05 mm pour garder une force de doigt constante.
Ressources associées
- Guide des contacts de blindage EMI : matériaux, placage et mise à la terre pour enceintes blindées.
- Services d'emboutissage : emboutissage progressif de joints à doigts, blindages et contacts à Dongguan.
- À propos de BQUQ : une usine source certifiée ISO9001 exploitant l'emboutissage, le CNC, les ressorts et les dissipateurs thermiques sous un même toit.
- Contactez-nous : envoyez votre dessin et obtenez un devis indicatif sous 12 heures ouvrées.
Rédigé par l'équipe d'ingénierie BQUQ. BQUQ est une usine source certifiée ISO9001 à Dongguan, en Chine, exploitant des lignes de usinage CNC, d'emboutissage des métaux, de ressorts sur mesure, de dissipateurs thermiques et de pinces sous un même toit. Envoyez les dessins à sc@bquq.com ou WhatsApp +86 13713157787 pour un devis sous 12 heures ouvrées. www.bquq.com


