
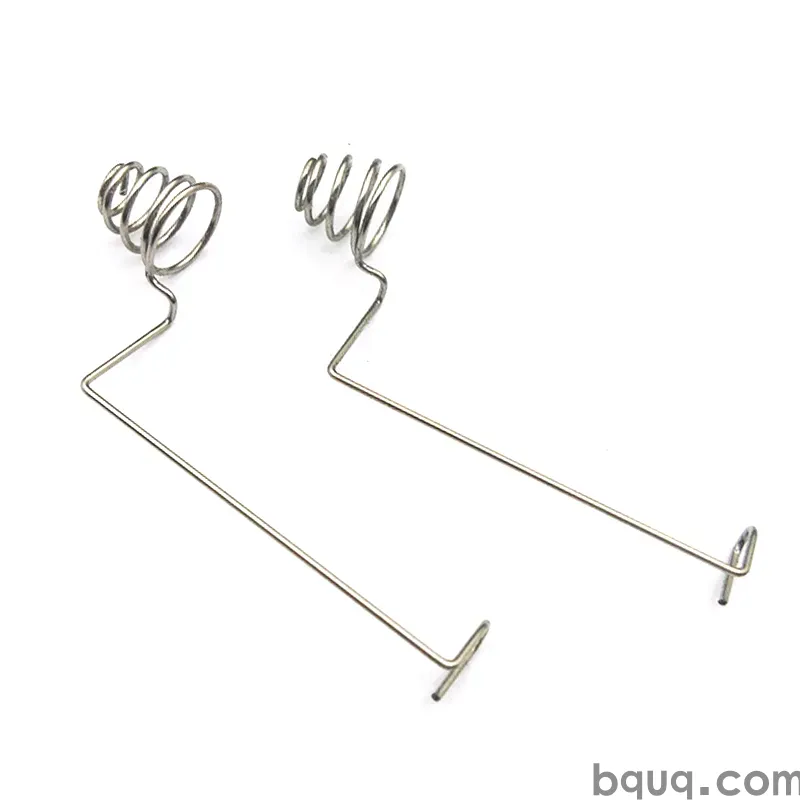
Porte-fusibles et clips estampés : conception et conformité
Réponse courte : Un porte-fusible estampé conforme est défini par trois éléments — le bon alliage de cuivre, une force de contact qui reste dans la plage de tolérance de la lame de fusible sur toute la plage de température, et un contrôle dimensionnel documenté. En pratique, un clip pour lame de 6,3 mm doit maintenir une force d'insertion d'environ 8 à 20 N et une force de rétention de 4 à 12 N, avec une résistance de contact généralement inférieure à 5 mΩ. BQUQ estampille ces pièces sur des matrices progressives à Dongguan avec une tolérance de ±0,05 mm sur les formes et ±0,005 mm sur les détails critiques usinés par CNC, établit des devis en 12 heures ouvrées et travaille avec un MOQ flexible pour vous permettre de valider un design avant de vous engager sur un outillage de volume.
Les porte-fusibles semblent simples. Ils ne le sont pas. Un clip de fusible est à la fois un ressort, un conducteur transportant le courant et un dispositif de sécurité, et il doit continuer à fonctionner après des milliers de cycles thermiques. La plupart des défaillances sur le terrain des porte-fusibles ne sont pas « le fusible a fondu » — ce sont des clips desserrés, une résistance de contact qui augmente et une chaleur qui recuit lentement le ressort et lui fait perdre sa trempe.
Cet article passe en revue les décisions de conception qui comptent pour les porte-fusibles et clips estampés, le paysage de conformité à cartographier avant l'outillage, et les contrôles de processus qui maintiennent un bon design en production.
Que fait réellement un porte-fusible estampé ?
Un porte-fusible estampé remplit quatre fonctions simultanément :
1. Positionner mécaniquement le fusible afin que la lame ou la cartouche se place dans une position répétable.
2. Appliquer une force de contact via une géométrie de ressort — généralement un clip formé avec deux ou quatre doigts de contact.
3. Transporter le courant avec une faible résistance et un faible auto-échauffement à l'ampérage nominal.
4. Survivre au courant de défaut suffisamment longtemps pour que le fusible coupe sans que le porte-fusible ne se soude, ne produise d'arc ou ne perde ses propriétés de ressort.
Les troisième et quatrième fonctions sont là où les conceptions estampées deviennent intéressantes. Un clip qui mesure correctement sur le banc peut encore dériver hors spécification une fois soudé sur un PCB, enrobé dans un boîtier ou cyclé entre -40 °C et +125 °C.
Clips à lame vs clips à cartouche vs porte-fusibles à boulonner
Les trois familles courantes se comportent différemment :
| Famille | Fusible typique | Style de contact | Priorité de conception |
|---|---|---|---|
| Clip à lame (PCB ou panneau) | ATO/ATC, mini, maxi | Clip formé à deux doigts, épaisseur 0,8–1,2 mm | Force d'insertion/rétention, aptitude au brasage |
| Clip à cartouche | 5×20 mm, 6,3×32 mm | Clip annulaire ou en U, épaisseur 0,4–0,8 mm | Raideur du ressort, alignement axial |
| Porte-fusible à boulonner / sur barre omnibus | Fusible à lame à fort courant | Borne estampée + joint boulonné | Section, couple de serrage, revêtement |
Les clips à lame dominent l'automobile et l'électroménager. Les clips à cartouche dominent l'électronique et l'instrumentation. Les porte-fusibles à boulonner sont une autre histoire — plus proches d'une conception de barre omnibus que d'un ressort.
Quel alliage de cuivre choisir pour un clip de fusible ?
Le choix du matériau est la décision la plus déterminante. Vous équilibrez conductivité, trempe de ressort, relaxation sous contrainte et coût.
| Alliage | Conductivité (% IACS) | Trempe typique | Remarques |
|---|---|---|---|
| Laiton C26000 | ~28 % | H02/H04 | Économique, facile à estamper, ressort modéré ; attention à la relaxation au-dessus de 100 °C |
| Laiton C26800 / C27000 | ~27 % | H02/H04 | Similaire au C26000, bonne formabilité |
| Bronze phosphoreux C51000 | ~15 % | H04/H08 | Excellent ressort, bonne durée de vie en fatigue, courant pour les clips |
| Bronze phosphoreux C52100 | ~13 % | H04/H08 | Teneur en étain plus élevée, meilleur ressort et résistance à la corrosion |
| Cuivre béryllium C17200 | ~22 % | TM00–TM04 | Meilleure combinaison conductivité/ressort ; coût et délai d'approvisionnement plus élevés |
| C70250 / C19010 (alliages de cuivre haute performance) | 40–60 % | Divers | Utilisés lorsque la densité de courant est élevée et l'espace restreint |
Pour la plupart des clips à lame de 6,3 mm fonctionnant sous 30 A, le bronze phosphoreux C51000 en H04 ou H08 est le cheval de trait. Si l'ambiance est chaude et le courant élevé, passez au cuivre béryllium ou à un alliage de cuivre haute performance — non pas parce que le laiton est « mauvais », mais parce qu'il perd sa force de ressort plus rapidement sous charge thermique soutenue.
Deux règles qui sauvent des projets :
- Ne spécifiez pas de laiton pour un clip qui restera en continu au-dessus de 100 °C. La relaxation sous contrainte n'est pas un défaut de fabrication ; c'est une propriété du matériau.
- Adaptez le revêtement à la lame correspondante. L'étain sur étain est acceptable et économique. L'étain sur or présente un risque de corrosion en environnement humide. Le revêtement argent réduit la résistance de contact mais se ternit et nécessite des spécifications de nettoyage et d'emballage définies.
Comment définir les cibles de force de contact et d'insertion ?
La force de contact est le paramètre qui détermine si votre porte-fusible réussit ou échoue. Trop faible, la résistance de contact augmente, provoquant un échauffement local qui relaxe davantage le ressort — une boucle d'emballement thermique classique. Trop élevée, l'utilisateur ne peut pas insérer le fusible, ou la lame déforme le clip dès la première insertion.
Cibles indicatives typiques pour un clip à lame de 6,3 mm :
- Force d'insertion : 8–20 N par lame (plus faible pour les pièces grand public insérées à la main, plus élevée pour l'automobile)
- Force de rétention / d'extraction : 4–12 N par lame
- Résistance de contact : généralement < 5 mΩ au courant nominal, mesurée comme chute de tension à l'interface clip-lame
- Force normale de contact : généralement 3–10 N par doigt de contact, selon le nombre de doigts
Ce sont des points de départ, pas une loi universelle. Les cibles correctes proviennent de la norme de fusible à laquelle votre produit est conçu, du courant nominal et du profil ambiant.
Pourquoi force d'insertion et force de rétention ne sont pas identiques
Un clip formé est un ressort cantilever. La force d'insertion comprend le frottement sur les rampes d'entrée plus la force pour ouvrir les doigts. La force de rétention est la force du ressort qui maintient la lame une fois en place. Un clip peut avoir une insertion confortable et une rétention faible si la géométrie est incorrecte — par exemple, une longue rampe d'entrée avec un siège peu profond.
C'est pourquoi les tests de force d'extraction des bornes estampées doivent figurer dans votre plan de validation de conception, pas seulement en contrôle réception. Retirez la lame 10 fois et mesurez la force au 1er, 5e et 10e cycle. Si la force chute de plus d'environ 15–20 %, votre géométrie ou votre matériau est marginal.
Conception de la géométrie du ressort
Règles géométriques pratiques pour un clip à lame à deux doigts :
- Longueur des doigts : des doigts plus longs donnent une raideur plus faible et plus de course, mais occupent plus de surface de carte et sont plus sujets aux dommages lors de la manipulation.
- Largeur des doigts et épaisseur de matière : elles déterminent la raideur du ressort. Passer de 0,6 mm à 0,8 mm de bronze phosphoreux double approximativement la force pour une même déflexion.
- Chanfrein d'entrée : 15–30° est typique. Trop raide, la force d'insertion explose ; trop plat, la lame s'aligne mal.
- Butée de sur-course : une forme qui empêche les doigts d'être pliés au-delà de la limite d'élasticité lors de l'insertion. C'est l'un des détails les plus souvent omis dans les premières conceptions.
- Caractéristiques anti-rotation : languettes, bossages ou épaulement formé qui verrouillent le clip dans le boîtier ou l'empreinte PCB.
Si votre clip doit être produit sur une matrice progressive, la géométrie des doigts doit aussi être estampable — pas de contre-dépouilles, pas de rayons inférieurs à environ la moitié de l'épaisseur de matière, et suffisamment de matière de bande pour maintenir la stabilité. Les décisions de disposition de bande pour matrice progressive prises tôt détermineront si votre élégante géométrie de ressort est fabricable à grande vitesse.
Quelles tolérances l'estampage peut-il réellement tenir ?
Les porte-fusibles estampés sont des pièces à tolérances mixtes. Certaines caractéristiques sont cosmétiques ou liées au jeu ; d'autres contrôlent directement la force de contact.
| Caractéristique | Tolérance typique atteignable | Pourquoi c'est important |
|---|---|---|
| Contour de découpe / caractéristiques de bande | ±0,10 mm | Ajustement général, non fonctionnel |
| Position de pliage formé | ±0,10 mm | Positionne le clip dans le boîtier |
| Hauteur de forme (écart entre doigts) | ±0,05 mm | Détermine directement la force de contact |
| Entraxe trou à trou | ±0,05 mm | Alignement PCB ou boîtier |
| Détail critique usiné (si nécessaire) | ±0,005 mm | Caractéristiques finies par CNC dans la même usine |
| Hauteur de bavure | ≤ 0,05 mm typique, plus serré sur demande | Sécurité et distance d'isolement diélectrique |
L'écart entre doigts est la tolérance qui détermine réellement la variation de force. Une tolérance d'écart de ±0,05 mm sur un doigt de 0,6 mm d'épaisseur peut encore produire une dispersion de force significative, c'est pourquoi les bonnes conceptions de clips incluent un test de force dans le plan de contrôle plutôt que de se fier uniquement à l'inspection dimensionnelle.
Pour un examen plus approfondi de ce qui est réaliste sur les caractéristiques estampées, voir tolérances d'estampage de haute précision.
Quelles exigences de conformité s'appliquent aux porte-fusibles estampés ?
La conformité n'est pas un document unique. C'est un empilement, et cet empilement dépend de l'endroit où le produit est vendu et de ce dans quoi il est installé.
Normes de sécurité produit
Les porte-fusibles sont généralement évalués comme composants d'un ensemble plus vaste, mais le porte-fusible lui-même est souvent testé selon :
- Série IEC 60127 — fusibles miniatures et porte-fusibles, couvrant l'interchangeabilité dimensionnelle, l'échauffement et la rigidité diélectrique pour les porte-fusibles à cartouche.
- UL 4248 — porte-fusibles, couvrant les caractéristiques nominales, l'échauffement et l'endurance mécanique.
- UL 512 — pour des constructions spécifiques de porte-fusibles utilisées en Amérique du Nord.
- IEC/EN 60335 / 62368 — normes de produit final imposant des limites de lignes de fuite, distances d'isolement et échauffement au porte-fusible tel qu'installé.
La norme du produit final de votre client est celle qui prévaut en dernier ressort. Demandez le tableau des lignes de fuite et distances d'isolement ainsi que la limite d'échauffement avant de finaliser le contour du clip — c'est bien moins cher qu'un réoutillage.
Conformité des matériaux et environnementale
- RoHS / REACH — déclarations sur l'alliage, le revêtement et tout lubrifiant ou protection anti-ternissement.
- Sans halogènes — de plus en plus demandé pour l'électronique fermée ; influence les choix de revêtement et de traitement de surface.
- Inflammabilité — le clip métallique est intrinsèquement non inflammable, mais le boîtier dans lequel il se trouve peut nécessiter une classification UL 94, et la conception du porte-fusible ne doit pas la compromettre.
Exigences automobiles et industrielles supplémentaires
Si le porte-fusible est destiné à un véhicule, attendez-vous à des exigences supplémentaires en matière de cyclage thermique, de vibrations et de corrosion. Celles-ci sont généralement imposées par la spécification propre du client plutôt que par une norme universelle unique. BQUQ est certifié ISO9001 ; lorsqu'un programme client exige une certification supplémentaire, cela est traité au niveau du programme, sans présomption.
Comment valider la conception d'un porte-fusible estampé ?
Une séquence de validation pratique, par ordre de coût :
1. Premier article dimensionnel — relevé complet sur les premières pièces issues de la matrice, y compris les formes.
2. Essais de force — force d'insertion et de rétention sur un échantillon, à la 1re et à la 10e insertion.
3. Résistance de contact / chute de tension — au courant nominal, sur plusieurs échantillons.
4. Échauffement — au courant nominal dans le boîtier prévu, à l'ambiance maximale.
5. Cyclage thermique — généralement 500 à 1000 cycles entre les limites basse et haute température, avec remesure de la force et de la résistance après.
6. Vibrations et chocs mécaniques — si l'application l'exige.
7. Corrosion — brouillard salin ou gaz corrosifs mixtes, selon la classe d'environnement.
Les étapes 2 et 3 détectent la plupart des problèmes de conception avant que vous ne dépensiez de l'argent pour les étapes 5 à 7.
Modes de défaillance courants et leurs causes racines
| Mode de défaillance | Cause racine habituelle |
|---|---|
| La force de rétention chute après cyclage | Relaxation sous contrainte — trempe du matériau trop faible pour la température |
| La résistance de contact augmente | Force normale insuffisante, revêtement contaminé ou oxydé |
| Fissuration du clip au pliage | Rayon de pliage trop serré pour l'épaisseur ou la trempe |
| Force d'insertion trop élevée | Angle d'entrée trop raide, ou butée de sur-course manquante |
| Mauvais alignement de la lame | Tolérance de position de forme trop large, ou absence de caractéristique d'entrée |
| Fissuration des joints de brasage sur clips PCB | Désaccord de dilatation thermique, ou géométrie de clip qui sollicite le joint |
Comment BQUQ produit-il les porte-fusibles et clips estampés ?
BQUQ (Dongguan) exploite quatre lignes de production dans une seule usine : usinage CNC, emboutissage des métaux, ressorts sur mesure et production de dissipateurs thermiques. Pour les porte-fusibles et clips, cette combinaison compte plus qu'il n'y paraît.
- L'estampage produit le corps du clip, le support du porte-fusible et toute plaque de montage sur matrices progressives.
- La formation de ressorts gère la géométrie des doigts de contact là où un processus dédié aux ressorts offre un meilleur contrôle de la force qu'une simple forme estampée.
- L'usinage CNC à ±0,005 mm couvre les détails critiques — bossages de positionnement, sièges usinés ou caractéristiques à tolérance serrée que l'estampage ne peut pas tenir.
- Les dissipateurs thermiques sont pertinents lorsque le porte-fusible est proche d'un composant de puissance et que la conception thermique doit être considérée conjointement.
Le devis prend 12 heures ouvrées. Le MOQ est flexible, ce qui signifie que vous pouvez commander un petit lot de validation, le tester, itérer la matrice, et seulement ensuite vous engager sur le volume. C'est généralement moins cher que d'outiller une conception qui n'a jamais été testée en force.
Pour les bornes et contacts estampés spécifiquement, voir bornes et contacts estampés. Pour les supports de porte-fusibles et la quincaillerie de montage, voir supports et fixations estampés. Et pour l'ensemble des capacités d'estampage, voir emboutissage des métaux sur mesure.
Questions fréquentes
Q : Quel matériau est le meilleur pour un clip de fusible estampé ?
R : Le bronze phosphoreux C51000 en H04 ou H08 est le choix le plus courant pour les clips à lame et à cartouche car il équilibre propriétés de ressort, durée de vie en fatigue et coût. Le laiton est acceptable pour les applications à basse température et faible courant mais se relaxe plus vite sous chaleur soutenue. Pour une densité de courant élevée ou des ambiances chaudes, le cuivre béryllium C17200 ou un alliage de cuivre haute performance est un meilleur choix malgré un coût plus élevé.
Q : Quelle force d'insertion doit avoir un clip à lame de 6,3 mm ?
R : Pour la plupart des applications, 8–20 N par lame est une fenêtre de départ raisonnable, avec une force de rétention de 4–12 N. Les pièces grand public insérées à la main se situent en bas de la plage ; les pièces automobiles et industrielles plus haut. La cible correcte provient de votre norme de fusible, du courant nominal et du profil ambiant, donc considérez ces valeurs comme indicatives et validez par des essais de force sur pièces réelles.
Q : Un porte-fusible estampé peut-il satisfaire à l'IEC 60127 ?
R : Oui, mais la conformité est évaluée sur l'ensemble installé, pas sur le clip nu. L'IEC 60127 couvre l'interchangeabilité dimensionnelle, l'échauffement et la rigidité diélectrique. Vous avez besoin du tableau des lignes de fuite et distances d'isolement et de la limite d'échauffement du client avant de finaliser le contour du clip, car ces contraintes déterminent souvent la géométrie du porte-fusible plus que la conception du ressort.
Q : Pourquoi la résistance de contact augmente-t-elle avec le temps dans les clips de fusible ?
R : La cause habituelle est la relaxation sous contrainte : le ressort perd sa force normale sous chaleur soutenue, la pression de contact chute et la résistance d'interface augmente. Cet échauffement local relaxe davantage le ressort, créant une boucle de rétroaction. Choisir un alliage à trempe plus élevée, ajouter une butée de sur-course et valider par cyclage thermique sont les trois contre-mesures les plus efficaces.
Q : Quelle tolérance l'estampage peut-il tenir sur l'écart entre doigts ?
R : Une tolérance de forme de ±0,05 mm est un objectif réaliste sur une matrice progressive bien entretenue, et un entraxe trou à trou de ±0,05 mm est courant. Comme l'écart entre doigts détermine directement la force de contact, le plan de contrôle doit inclure un test de force plutôt que de se fier uniquement à l'inspection dimensionnelle. Lorsqu'un contrôle plus serré est nécessaire, les détails finis par CNC peuvent atteindre ±0,005 mm.
Ressources associées
- À propos de BQUQ et de l'usine de Dongguan : /about/
- Capacités d'emboutissage des métaux sur mesure : /custom-metal-stamping/
- Bornes et contacts estampés : /stamping-terminals-contacts/
- Tendances du secteur de l'estampage et des connecteurs : /industry-dynamics/
- Articles techniques et guides de conception : /bquq-blog/
- Questions fréquentes : /faq/
- Études de cas : /case/
- Contacter l'équipe d'ingénierie : /contact/
Rédigé par l'équipe d'ingénierie BQUQ. BQUQ (Dongguan) exploite l'usinage CNC (±0,005 mm), l'emboutissage des métaux, les ressorts sur mesure et la production de dissipateurs thermiques dans une seule usine ISO9001. Approvisionnement direct depuis Dongguan, Chine — devis en 12 heures : sc@bquq.com | WhatsApp +86 13713157787 | www.bquq.com


