Les composants d’arbre à cames usinés CNC sont des lobes de came, des arbres et des ébauches de pignon de distribution finis ou semi-finis, produits sur des tours CNC 5 axes et des
Composants d’arbre à cames usinés CNC BQUQ | Arbres à cames de précision fabriqués en Chine
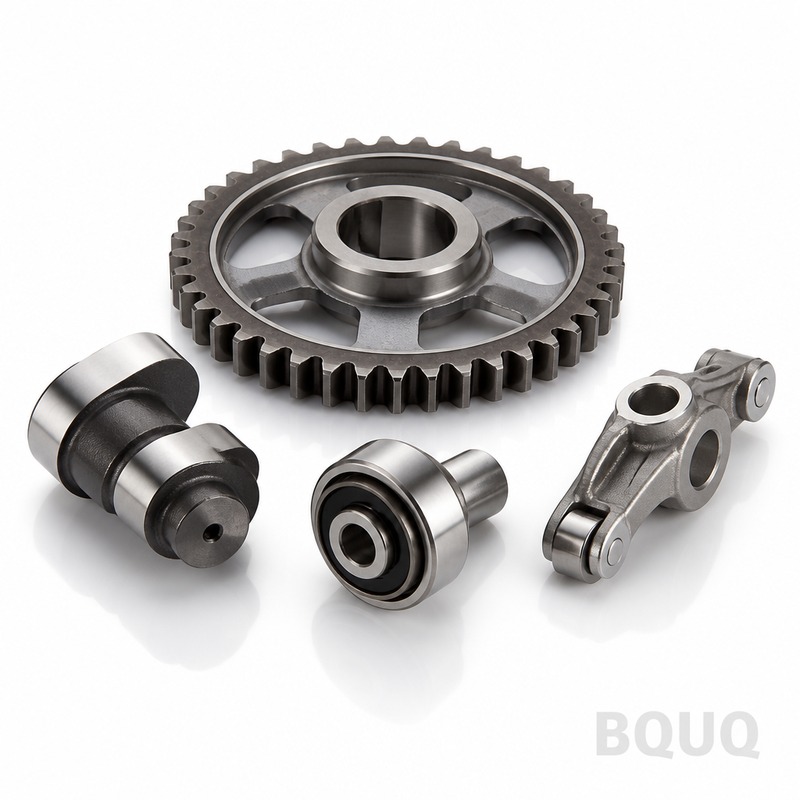
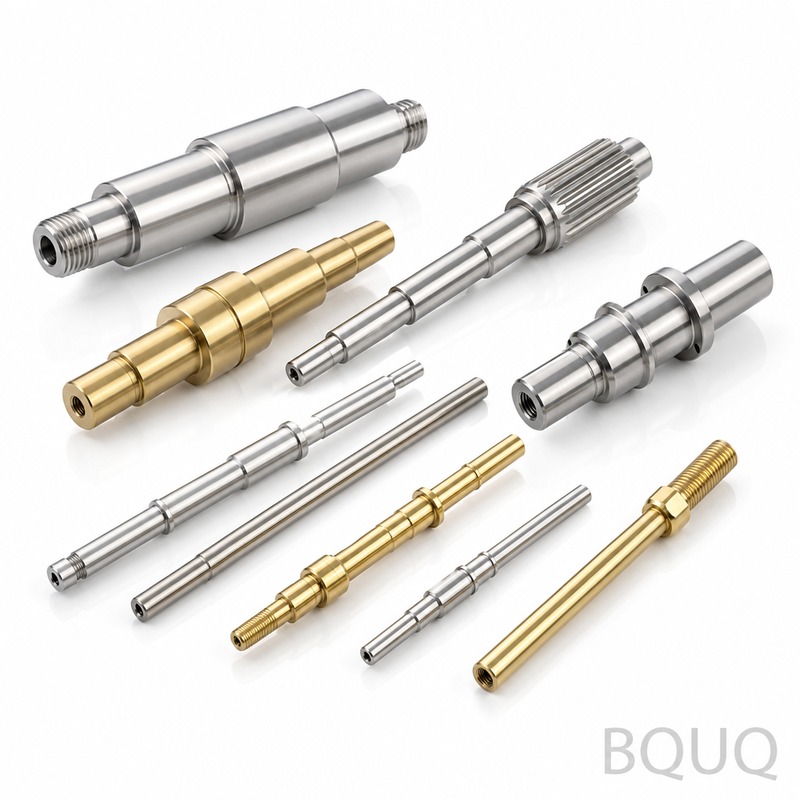
Les composants d’arbre à cames usinés CNC sont des lobes de came, des arbres et des ébauches de pignon de distribution finis ou semi-finis, produits sur des tours CNC 5 axes et des centres d’usinage.
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Les composants d’arbre à cames usinés CNC sont des lobes de came, des arbres et des ébauches de pignon de distribution finis ou semi-finis, produits sur des tours CNC 5 axes et des centres d’usinage. Vous obtenez une rondeur de 0,005 mm, un faux-rond total de 0,01 mm et une dureté superficielle de 58 HRC, avec un délai standard de 15 jours pour les prototypes. Ces pièces s’intègrent directement dans votre distribution moteur ou votre assemblage de culbuteurs sans retouche.
Pourquoi les arbres à cames exigent un contrôle du faux-rond submicronique
La précision de la levée de came dépend de la relation géométrique entre les paliers principaux et les sommets des lobes. Une erreur de faux-rond de 0,02 mm décale le calage de l’ouverture des soupapes de 0,5 degré à 6000 tr/min. Nos composants d’arbre à cames usinés CNC maintiennent un faux-rond de 0,01 mm sur toute la longueur de l’arbre grâce à un support à contre-pointe live et des lunettes fixes pendant le tournage. Nous mesurons l’excentricité de chaque lobe par rapport à l’axe du palier principal, et non par rapport à la barre brute, car c’est cet axe que vos paliers moteur perçoivent.
Matériaux et traitements thermiques que nous utilisons pour les arbres à cames
Nous usinons trois nuances principales : l’acier 1045 pour les moteurs industriels à bas régime, le chromoly 4140 pour les applications turbocompressées, et le 8620 pour les cames à galets durcies superficiellement. Pour le 8620, nous cémentons à une profondeur de 0,8–1,2 mm, puis durcissons à 58–62 HRC. La rectification après traitement thermique élimine les couches décarburées et maintient l’état de surface à Ra 0,4. Si vous avez besoin de lobes en fonte refroidie pour des profils de course à haute levée, nous pouvons également nous approvisionner et usiner cela, mais le délai passe à 25 jours.
Fraisage vs rectification : comment nous obtenons les profils de lobes
Pour les prototypes et les séries à faible volume, nous ébauchons le profil du lobe de came sur une fraiseuse 5 axes avec une fraise torique, laissant 0,3 mm de surépaisseur. Ensuite, nous passons à une rectifieuse cylindrique CNC avec un accessoire de rectification de came, utilisant une came maîtresse ou un programme d’interpolation CNC. La vitesse de la meule est de 30 m/s, et nous utilisons une meule CBN pour l’acier durci au-dessus de 55 HRC. Ce processus en deux étapes garantit que les angles de flanc correspondent à vos courbes d’accélération spécifiées, et non seulement à la valeur de levée maximale. Notre guide de sélection des outils de coupe CNC explique comment la géométrie de l’outil change entre les passes d’ébauche et de finition.
Inspection avant chaque expédition : rapports de profil de came
Chaque composant d’arbre à cames usiné CNC est livré avec un rapport dimensionnel complet. Nous utilisons une machine à mesurer tridimensionnelle avec une table rotative pour scanner 36 points par lobe, plus un instrument Talyrond pour la rondeur. Vous recevez un PDF avec la levée de lobe à chaque 5 degrés, les diamètres des paliers et les valeurs de faux-rond. Nous conservons les fichiers de mesure bruts pendant 3 ans, donc si une pièce échoue lors de votre test au banc dynamométrique, nous pouvons la retracer jusqu’au quart de travail d’usinage exact et au lot d’inserts d’outil. C’est de la fabrication de précision, pas de la devinette.
Usinage d’ébauches JIT pour les ateliers de traitement thermique
Certains clients n’ont besoin que de l’ébauche d’arbre à cames en acier—tournée, fraisée et percée—avant de l’envoyer à leur propre traiteur thermique. Dans ce cas, nous usinons à une tolérance de 0,1 mm, laissons 0,5 mm de surépaisseur de rectification sur les paliers, et sautons l’étape de rectification finale. Cela réduit votre coût de 30% et notre délai à 10 jours. Nous vérifions toujours que la pièce est exempte de concentrateurs de contraintes aux coins des clavettes, car une fissure qui y démarre ruinera une ébauche de 200 $ après que vous ayez dépensé 50 $ en traitement thermique.
Clavettes, trous d’huile et roues de capteur : opérations secondaires incluses
Un arbre à cames n’est pas juste une barre ronde avec des bosses. Nous usinons des clavettes Woodruff aux deux extrémités, perçons des galeries d’huile de 2 mm à travers les paliers, et emmanchons des roues de capteur de synchronisation. Pour les déphaseurs de distribution variable (VVT), nous usinons la bride de montage à 6 trous sur l’extrémité avant avec un diamètre de pilotage de 30 mm ±0,008 mm. Ces opérations se font sur le même montage CNC pour éviter les erreurs de re-serrage. Si vous fournissez un modèle 3D, nous vérifierons les interférences entre le trou d’huile et la clavette avant de couper le métal.
Quelle est la quantité minimale de commande pour les composants d’arbre à cames usinés CNC ?
Sans MOQ—nous usinons un seul prototype d’arbre à cames pour test, et le prix unitaire baisse de 40% à 50 pièces.
Pouvez-vous usiner un arbre à cames à partir de mon échantillon physique, pas seulement d’un dessin ?
Oui, nous rétro-concevons votre échantillon physique à l’aide d’un scanner 3D et de sondage CMM, puis produisons un programme CNC qui correspond au profil de lobe à 0,01 mm près.
Comment garantissez-vous que le traitement thermique ne déforme pas les lobes de came ?
Nous ébauchons avec 0,3 mm de surépaisseur, traitons thermiquement, puis rectifions en finition en utilisant les trous de centre alésés après durcissement—cela élimine toute déformation du processus.
Quel est le délai le plus rapide pour une commande urgente ?
Pour un seul arbre à cames en acier 4140 sans rectification, nous pouvons expédier en 7 jours ; pour les pièces durcies et rectifiées, 12 jours est le minimum.
Voie de commande urgente pour les constructeurs de moteurs
Si votre test au banc dynamométrique est réservé pour le mois prochain, nous réservons 20% de notre capacité CNC pour les commandes urgentes. Vous payez une prime de 30%, mais vous obtenez un opérateur de machine dédié et une photo de progression quotidienne. Au dernier trimestre, nous avons expédié 14 arbres à cames urgents avec un taux de ponctualité moyen de 100%. C’est de la fabrication de précision made in China avec un calendrier fiable.
Envoyez votre dessin à sc@bquq.com ou WhatsApp +86 13713157787 pour un devis ferme sous 12 heures. Incluez votre dureté cible, le diamètre de palier et la levée de lobe. Nous répondrons avec un prix, un délai et un commentaire DFM si nous voyons un problème potentiel avec votre clavette ou le placement du trou d’huile.