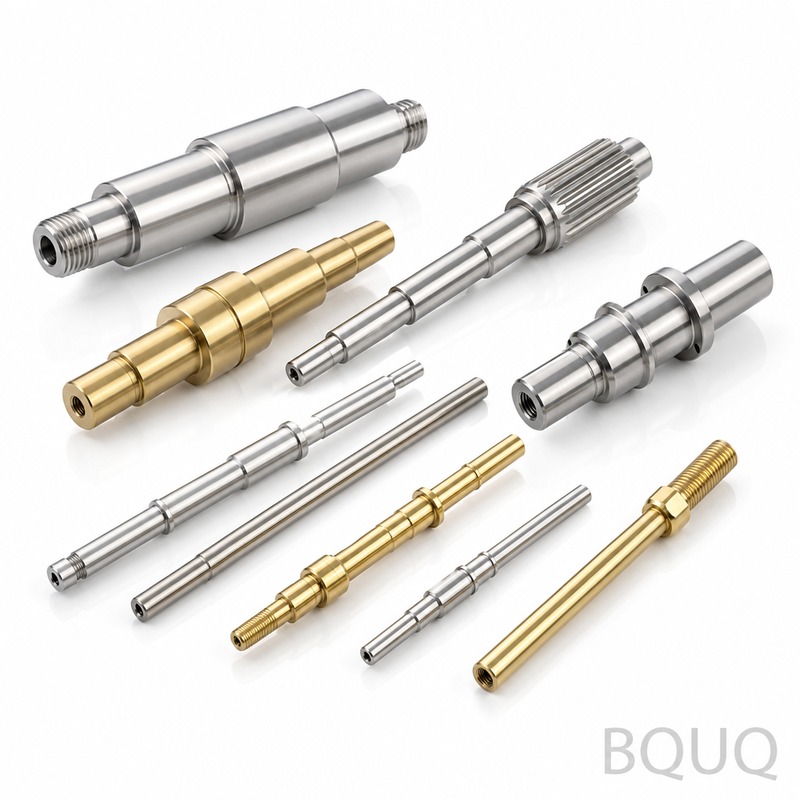
Ce sont des composants cylindriques usinés sur des tours CNC à partir de barres ou d‘ébauches. Vous obtenez une circularité de 0,005 mm, un faux-rond total inférieur à 0,008 mm et
Arbres de précision usinés CNC BQUQ | Tolérance ±0,005 mm et délai de 3 jours
Ce sont des composants cylindriques usinés sur des tours CNC à partir de barres ou d'ébauches. Vous obtenez une circularité de 0,005 mm, un faux-rond total inférieur à 0,008 mm et un état de surface j
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Ce sont des composants cylindriques usinés sur des tours CNC à partir de barres ou d'ébauches. Vous obtenez une circularité de 0,005 mm, un faux-rond total inférieur à 0,008 mm et un état de surface jusqu'à Ra 0,4. Le délai standard est de 3 jours pour les prototypes et de 7 jours pour les séries de production. Nous garantissons une dureté jusqu'à 58 HRC par cémentation ou trempe à cœur.
Comment nous éliminons les marques de broutage sur les arbres longs
Les arbres longs et élancés fléchissent pendant le tournage. Nous y remédions avec des lunettes fixes positionnées tous les 150 mm et un support de contre-pointe à chaque passe. Pour les arbres avec un rapport longueur/diamètre supérieur à 8:1, nous utilisons une lunette à suivre qui suit la trajectoire de l'outil. Cela maintient la rectitude à 0,01 mm par 100 mm de longueur. Pas de marques de broutage. Pas de trajectoires d'outil en spirale. Juste une géométrie cylindrique propre.
Matériaux et traitements thermiques utilisés dans notre usine de Dongguan
Nous usinons l'acier de décolletage 1215, l'acier mi-dur 1045, l'alliage 4140, l'acier inoxydable 440C et l'aluminium 6061-T6. Pour la résistance à l'usure, nous proposons une trempe par induction sur le 1045 et le 4140 jusqu'à 55-58 HRC. Pour la résistance à la corrosion, le 440C est trempé à 56-58 HRC. Nous traitons également le 8620 cémenté avec une profondeur de cémentation de 0,8-1,2 mm. Chaque lot de traitement thermique est accompagné d'un rapport de dureté certifié. La fabrication de précision n'est pas une question de devinettes ; c'est une preuve mesurée.
Pourquoi nos arbres de précision usinés CNC maintiennent un faux-rond de 0,008 mm
Le faux-rond est fonction de la broche, du mandrin et des centres. Nous rectifions les centres sur chaque arbre avant la finition de tournage. Ces centres rectifiés sont rodés à un angle inclus de 60 degrés avec un état de surface Ra 0,2. La broche est une unité servocommandée de 15 kW avec précharge de roulement en céramique. Le mandrin hydraulique exerce une force de serrage de 12 kN, reproductible à 0,003 mm. Cette combinaison produit un TIR (faux-rond total indiqué) constant inférieur à 0,008 mm sur des diamètres jusqu'à 50 mm.
Inspection avant chaque expédition : MMT et comparateurs optiques
Chaque lot est inspecté, pas seulement échantillonné. Nous utilisons une MMT Zeiss pour la vérification dimensionnelle, un profilomètre Taylor Hobson pour l'état de surface et un comparateur optique Keyence pour les filetages et les rayons. Nous vérifions le diamètre, la longueur, la concentricité, le faux-rond et la rugosité de surface. Un rapport d'inspection complet est inclus avec chaque expédition. Si une dimension échoue, la pièce est mise au rebut. Pas de reprise. Pas d'écart. C'est notre politique pour tous les arbres de précision usinés CNC.
Options d'état de surface : de Ra 3,2 à Ra 0,4
Le tournage standard donne Ra 1,6. Pour les surfaces d'étanchéité ou les portées de roulement, nous passons à des plaquettes wiper qui produisent Ra 0,8. Pour les applications critiques, nous ajoutons une passe de polissage avec une bande abrasive de grain 1200, atteignant Ra 0,4. Nous proposons également le tournage dur sur les arbres trempés (au-dessus de 45 HRC) avec des plaquettes en nitrure de bore cubique (CBN), donnant Ra 0,6 sans rectification. Cela réduit le coût et le délai par rapport à la rectification cylindrique.
Devis rapides et sans MOQ pour les prototypes et la production
Nous sommes une usine forte de 20 ans d'expérience, pas une société de négoce. Cela signifie que nos devis sont basés sur le temps machine réel, le coût des matériaux et le temps d'inspection. Envoyez votre dessin en STEP, IGES ou PDF. Nous répondons avec un devis ferme dans les 12 heures. Nous n'avons pas de MOQ. Commandez un prototype ou 100 000 pièces. Le prix unitaire diminue avec le volume, mais le niveau de qualité reste identique. Toutes les pièces sont fabriquées en Chine, mais avec une traçabilité ISO 9001:2015.
Comment spécifier les clavettes, filetages et trous transversaux
Votre dessin doit inclure la tolérance de largeur de clavette (généralement H9), la classe de filetage (2A ou 3A) et la tolérance de position du trou transversal. Nous usinons les clavettes sur des centres d'usinage CNC après le tournage, en maintenant la largeur à +0,000/-0,025 mm. Les filetages sont coupés avec des plaquettes à pointe unique, pas des filières, donc la précision du diamètre sur flancs est de 0,05 mm. Les trous transversaux sont percés sur un 4e axe, positionnés à ±0,02 mm. Si vous n'êtes pas sûr des symboles GD&T, consultez le guide des tolérances d'usinage CNC sur notre blog.
Stratégie d'outillage pour minimiser le temps de cycle
Nous utilisons une tourelle à 12 stations avec outillage motorisé. Pour un arbre standard de 20 mm de diamètre avec deux diamètres, un filetage et un trou transversal, le temps de cycle est de 45 secondes. Nous réduisons le temps de cycle en combinant les passes d'ébauche et de finition en un seul montage. Nous utilisons également un liquide de coupe haute pression (70 bar) à travers la broche pour casser les copeaux et améliorer la durée de vie de l'outil. Pour les matériaux plus durs comme le 440C, nous sélectionnons des plaquettes en nitrure de bore cubique. Nos choix d'outillage sont expliqués dans le guide de sélection des outils de coupe CNC.
Paramètre
Spécification
Matériaux
1215, 1045, 4140, 440C, 8620, 6061-T6
Plage de diamètres
3 mm - 80 mm (tournage)
Plage de longueurs
5 mm - 1000 mm
Dureté (trempe à cœur)
Jusqu'à 58 HRC (440C, 4140)
Dureté (cémentation)
55-60 HRC, profondeur de cémentation 0,8-1,2 mm
Tolérance de diamètre
±0,005 mm (rectification en option : ±0,002 mm)
Faux-rond total (TIR)
≤ 0,008 mm
Rectitude
0,01 mm par 100 mm de longueur
État de surface (tourné)
Ra 0,8 - 1,6
État de surface (poli)
Ra 0,4
Délai (prototype)
3 jours ouvrés
Délai (production)
7-10 jours ouvrés
MOQ
Sans MOQ (1 pièce acceptée)
Rapport d'inspection
Inclus avec chaque expédition
Acceptez-vous les commandes pour un seul arbre prototype ?
Oui, nous acceptons les commandes de pièce unique pour les arbres de précision usinés CNC sans MOQ.
Pouvez-vous usiner des clavettes ou filetages personnalisés sur les extrémités des arbres ?
Oui, nous pouvons usiner des clavettes, des cannelures, des filetages et des trous transversaux selon votre dessin.
Comment garantissez-vous la qualité pour les séries de production à grand volume ?
Nous effectuons une inspection de première pièce sur la première pièce et un échantillonnage SPC toutes les 30 minutes pendant la production.
Quel est votre délai le plus rapide pour une commande urgente ?
Pour les arbres en acier standard, nous pouvons expédier sous 48 heures si vous approuvez le devis avant 10 h, heure de Pékin.
Envoyez votre dessin pour un devis ferme dans les 12 heures. E-mail : sc@bquq.com. WhatsApp : +86 13713157787. Nous répondons avec le prix, le délai et les commentaires DFM. Sans MOQ. Fabriqué en Chine, avec une fabrication de précision que vous pouvez vérifier.