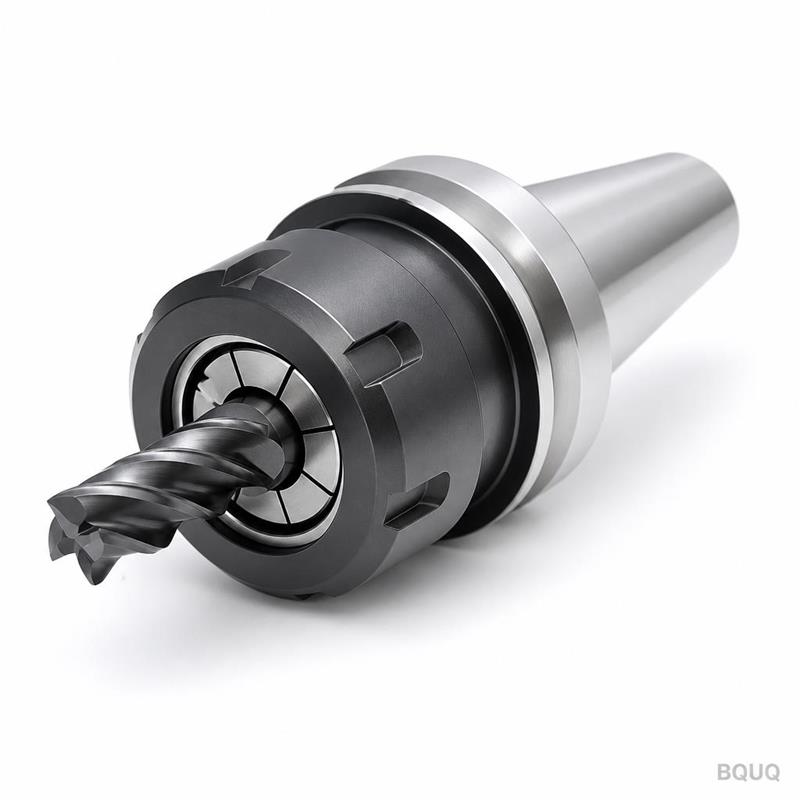
Ce que ce mandrin ER20 apporte à votre broche Il s‘agit d‘un mandrin de serrage ER20 usiné CNC conçu pour serrer les fraises en carbure avec un faux-rond garanti de 0,005 mm TIR
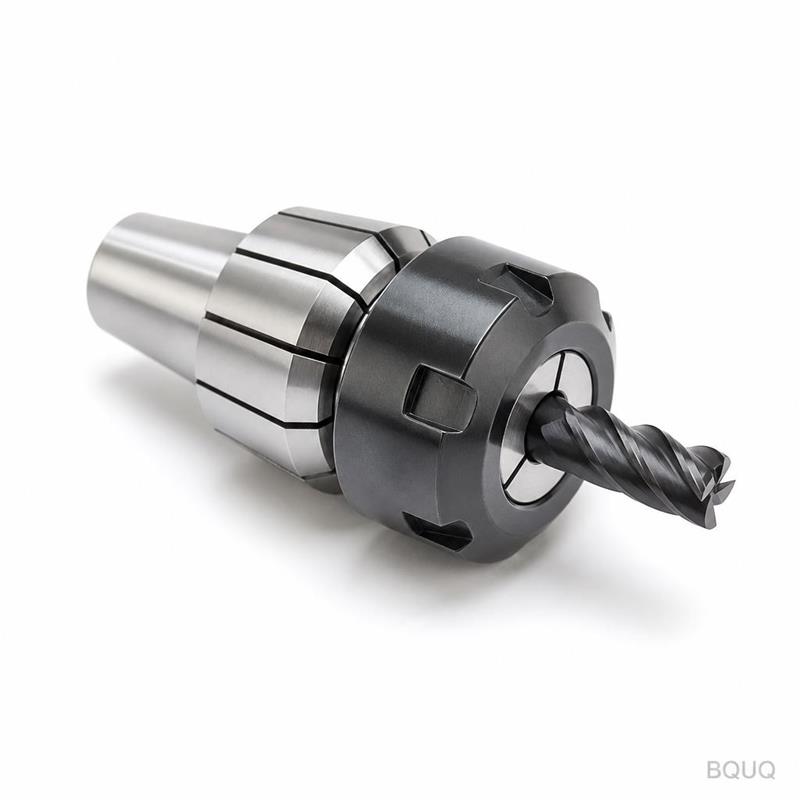
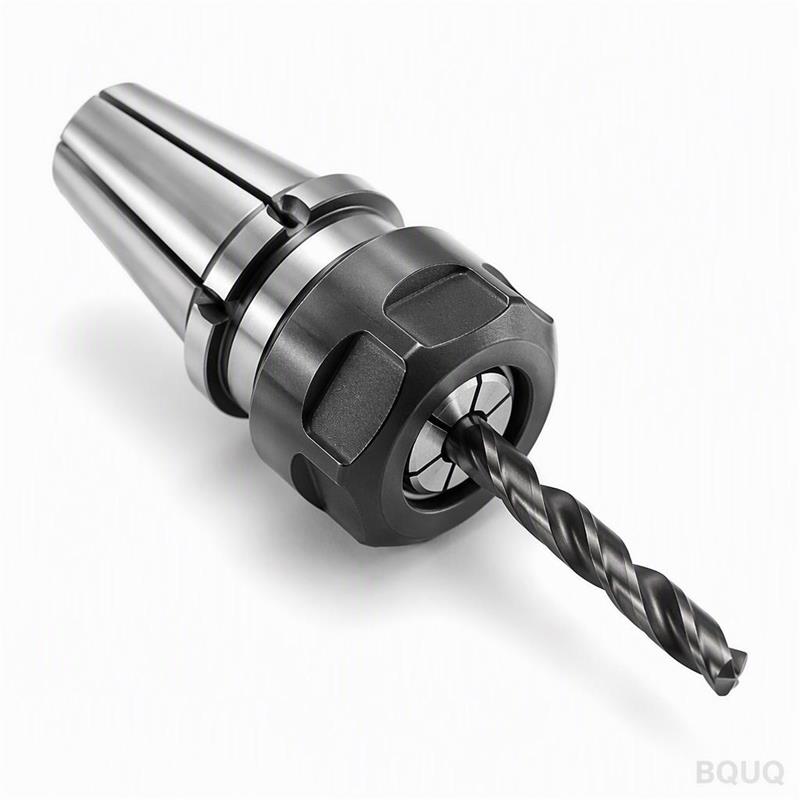
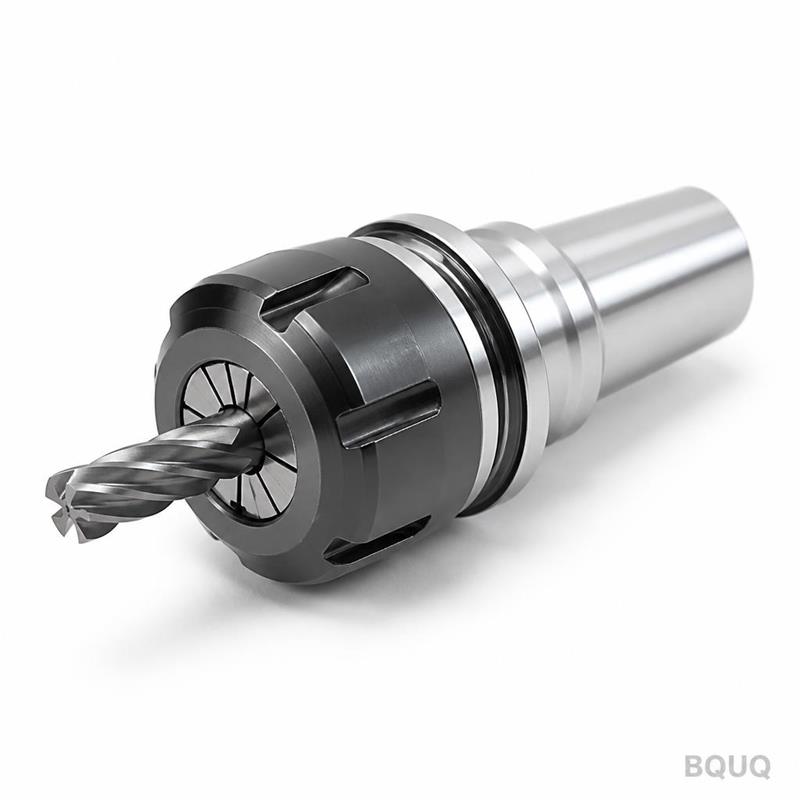
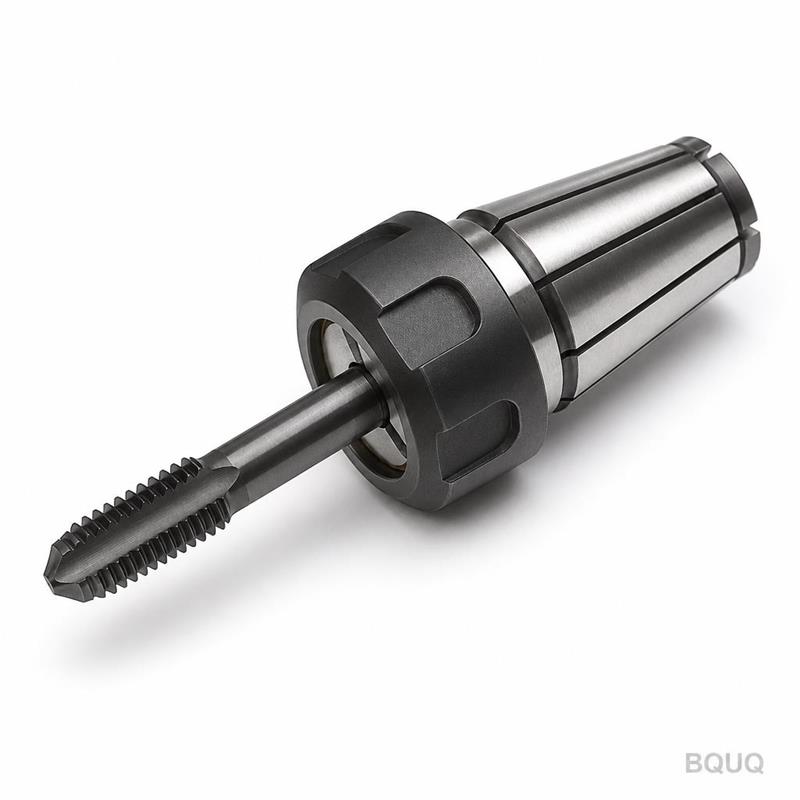
Mandrin de serrage ER20 usiné CNC BQUQ avec fraise en carbure monobloc pour fraisage CNC
Ce que ce mandrin ER20 apporte à votre broche Il s'agit d'un mandrin de serrage ER20 usiné CNC conçu pour serrer les fraises en carbure avec un faux-rond garanti de 0,005 mm TIR (testé à 3×D depuis
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Il s'agit d'un mandrin de serrage ER20 usiné CNC conçu pour serrer les fraises en carbure avec un faux-rond garanti de 0,005 mm TIR (testé à 3×D depuis le nez). Le corps du mandrin est trempé à 58 HRC, rectifié sur le cône et l'alésage, et expédié depuis notre usine de Dongguan en 15 jours. Vous obtenez un serrage d'outil répétable pour les passes de finition, pas seulement pour l'ébauche.
Comment le cône ER20 verrouille l'outil sans flexion
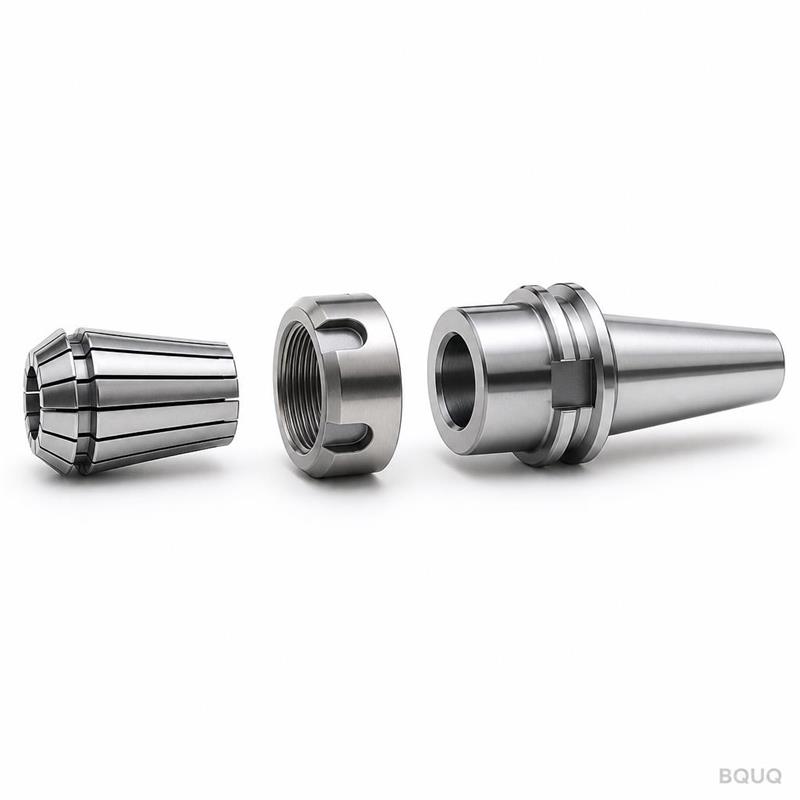
Le mandrin ER20 utilise un angle de cône de 8°. Lorsque vous serrez l'écrou, la pince se comprime radialement, et non axialement. Cette compression radiale saisit la queue de la fraise en carbure avec une force uniforme sur toute la longueur de serrage de 20 mm. Pas de vis de pression, pas de pression latérale, pas de poussée de l'outil sous des charges de copeaux élevées. Le résultat est une connexion rigide qui maintient la déflexion de l'outil sous 0,01 mm à 12 000 tr/min.
Matériaux et traitement thermique utilisés pour le corps du mandrin
Nous usinons le corps du mandrin en acier allié AISI 4140, et non en acier au carbone 45# bon marché. Après tournage et fraisage CNC, nous effectuons une trempe complète à 58–60 HRC, puis un revenu pour soulager les contraintes. Le cône est rectifié sur une rectifieuse Junker pour obtenir un état de surface de Ra 0,4 μm. La fente de la pince et le filetage sont découpés par électroérosion à fil pour éviter les bavures qui peuvent provoquer une dérive du faux-rond.
Pourquoi nous associons ce mandrin à des fraises en carbure pour les tests
Chaque mandrin ER20 que nous expédions est essayé avec une fraise en carbure de 6 mm (deux dents, revêtement AlTiN) avant l'emballage. Nous mesurons le faux-rond au niveau de la queue et au niveau de l'arête de coupe. Si la lecture dépasse 0,005 mm, nous le rejetons. Il ne s'agit pas d'un échantillon aléatoire. C'est une inspection à 100 % sur chaque unité, et nous incluons le rapport de faux-rond dans la boîte.
Inspection avant chaque expédition – ce que nous mesurons
Notre salle de contrôle qualité utilise une MMT Zeiss pour l'angle du cône (8° ± 5′), un comparateur Marposs pour le diamètre intérieur de l'alésage, et un indicateur TIR pour le faux-rond. Nous vérifions également le pas de filetage avec une jauge go/no-go. Chaque mandrin reçoit un numéro de série gravé au laser. Vous pouvez tracer le lot de traitement thermique et l'opérateur de rectification à partir de ce numéro. Nous n'expédions pas de pièces sans cette documentation.
Dimensions et commande – sans MOQ, mélangez votre lot
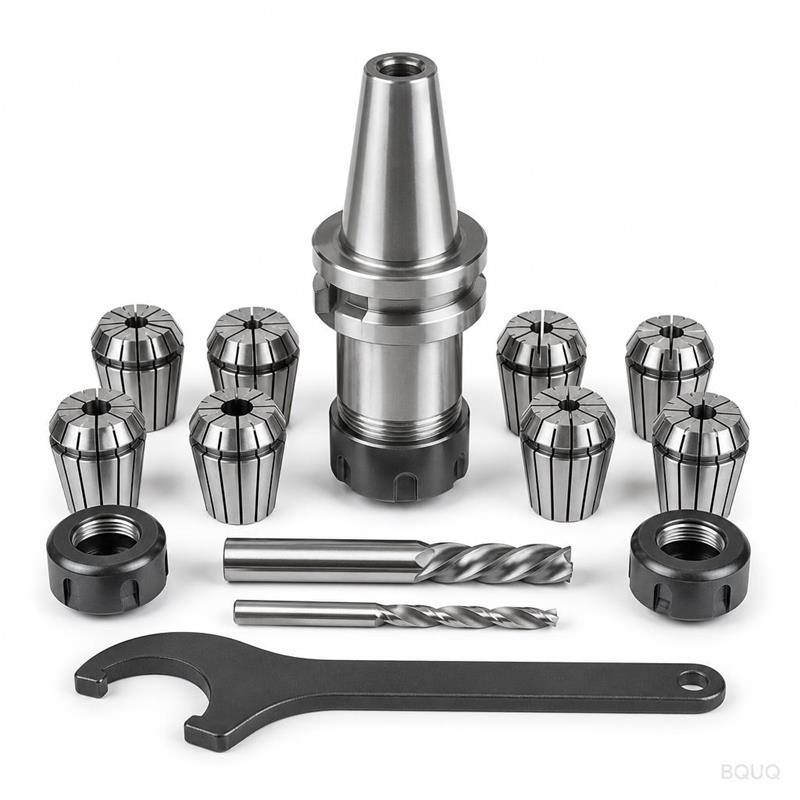
Nous stockons des mandrins ER20 avec des diamètres de queue de 16 mm, 19,05 mm (3/4″), 20 mm et 25,4 mm (1″). Queue droite, CAT40, BT30 et BT40 sont disponibles. Vous pouvez commander une pièce pour un travail de prototypage ou 500 pièces pour la production. Il n'y a pas de quantité minimale de commande. Mélangez les tailles dans une seule commande – le prix unitaire reste le même.
Spécification
Valeur
Type de pince
ER20 (plage de serrage 1–13 mm)
Diamètre de queue
16 / 19,05 / 20 / 25,4 mm
Matériau du corps
Acier allié AISI 4140
Dureté
58–60 HRC (trempe complète)
Angle du cône
8° ± 5′ (rectifié)
État de surface
Ra 0,4 μm sur le cône, Ra 0,8 μm sur l'alésage
Faux-rond (TIR)
0,005 mm à la queue, 0,008 mm à 3×D
Vitesse maximale
20 000 tr/min (option équilibrée G2.5)
Délai de livraison
15 jours pour les tailles standard
MOQ
Aucun minimum – commandez 1 pièce ou plus
Comment éviter les pannes courantes des mandrins
La plupart des problèmes de faux-rond proviennent de cônes sales ou d'un serrage excessif de l'écrou. Nettoyez l'alésage du mandrin et la pince avec un solvant avant chaque changement d'outil. Utilisez une clé dynamométrique – la norme ER20 est de 60–70 Nm, pas 100 Nm. Si vous voyez des marques d'usure sur les fentes de la pince, remplacez la pince, pas le mandrin. Notre corps de mandrin est conçu pour plus de 10 000 cycles de serrage si vous suivez ces recommandations.
Quelle est la quantité minimale de commande pour ce mandrin ER20 ?
Aucun MOQ – vous pouvez commander une seule pièce pour un essai de prototypage, et le prix reste le même que pour une commande en volume.
Pouvez-vous personnaliser la longueur de la queue ou le degré d'équilibrage ?
Oui, nous proposons des longueurs de queue personnalisées, des trous de lubrification traversants et un équilibrage G2.5 pour les broches haute vitesse, avec un délai d'ingénierie de 3 jours pour les dessins.
Comment contrôlez-vous la qualité sur une petite commande ?
Chaque mandrin, quelle que soit la taille de la commande, passe par la même inspection à 100 % avec MMT et jauge TIR, et nous vous envoyons le rapport d'inspection par e-mail avant l'expédition.
Quel est le délai réel si j'ai besoin de 100 pièces ?
Pour 100 mandrins ER20 standard (même taille), le délai est de 12 jours à partir de l'approbation du dessin ; pour des tailles mélangées, il est de 15 jours.
Pourquoi la fabrication de précision en Chine compte pour cette pièce
Notre usine à Dongguan fabrique des porte-outils CNC depuis 2004. Nous exploitons 30 tours CNC et 5 rectifieuses en interne, ce qui nous permet de contrôler l'ensemble du processus – tournage, trempe, rectification et inspection. Vous n'achetez pas auprès d'un intermédiaire. C'est une opération de fabrication de précision, fabriquée en Chine, avec la même discipline de contrôle qualité que les ateliers allemands ou japonais, mais à un coût inférieur. Avant de commander, lisez notre guide de sélection des outils de coupe CNC pour adapter le mandrin à votre broche. Et consultez notre guide des tolérances d'usinage CNC pour comprendre ce que 0,005 mm signifie pour votre application.
Demandez un devis ferme et obtenez une revue de dessin en 12 heures
Envoyez-nous votre modèle de broche, la taille de la queue et la plage de pinces. Nos ingénieurs confirmeront la configuration exacte du mandrin ER20 et vous enverront par e-mail un devis ferme avec un dessin technique dans les 12 heures. Nous acceptons les commandes de prototypage et les séries de production. Sans MOQ, sans frais d'outillage cachés. Envoyez votre dessin à sc@bquq.com ou contactez-nous sur WhatsApp au +86 13713157787. Le mandrin de serrage ER20 usiné CNC avec fraise en carbure pour fraisage CNC est prêt pour votre broche.