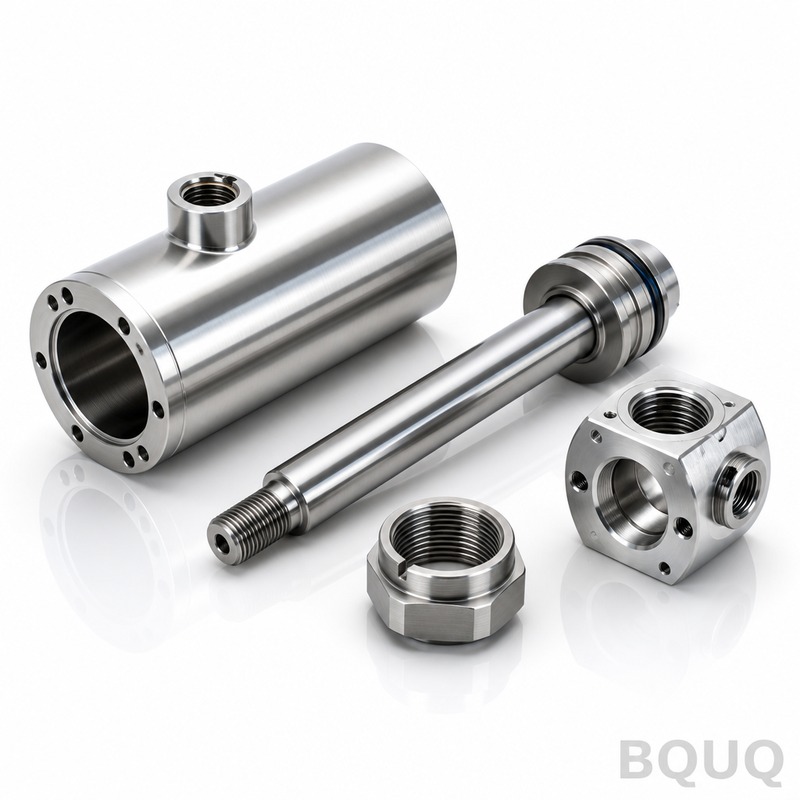
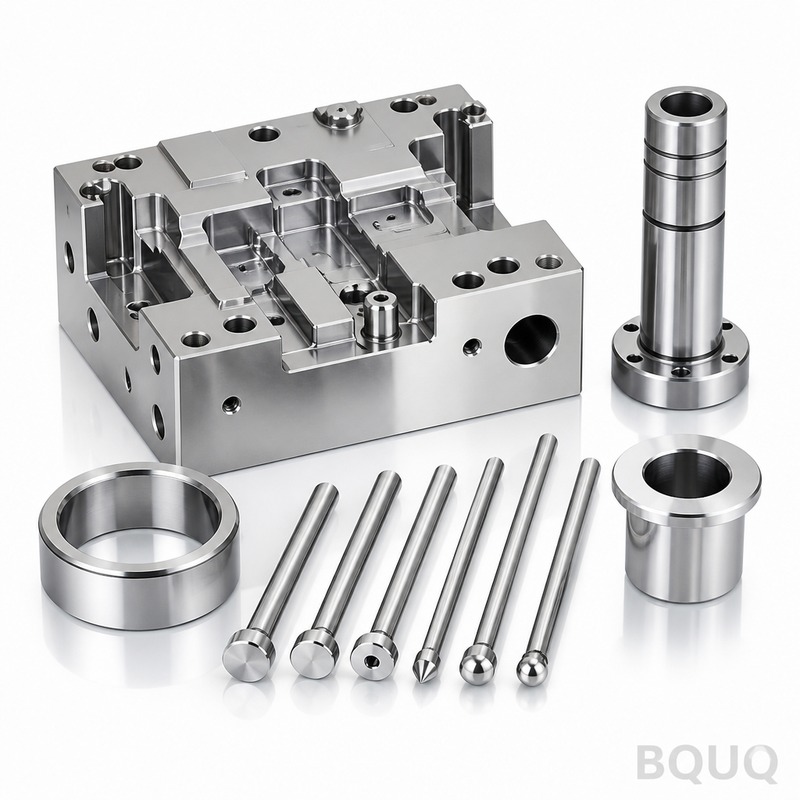
Ce que sont ces pièces de vérins et pourquoi les chiffres comptent Ce sont des composants de vérins hydrauliques usinés CNC—tiges, pistons, fonds, brides et écrous de presse-étoupe
Pièces de vérins hydrauliques usinées CNC BQUQ | Fabrication de précision en Chine
Ce que sont ces pièces de vérins et pourquoi les chiffres comptent Ce sont des composants de vérins hydrauliques usinés CNC—tiges, pistons, fonds, brides et écrous de presse-étoupe—découpés dans des b
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Ce que sont ces pièces de vérins et pourquoi les chiffres comptent
Ce sont des composants de vérins hydrauliques usinés CNC—tiges, pistons, fonds, brides et écrous de presse-étoupe—découpés dans des barres ou des pièces forgées sur nos centres d'usinage à 3 et 5 axes. L'avantage concret est une géométrie répétable : nous maintenons des tolérances linéaires à ±0,005 mm, un faux-rond à 0,01 mm TIR, et un état de surface jusqu'à Ra 0,4 µm sur les surfaces d'étanchéité. La dureté après traitement thermique varie de 28 à 40 HRC selon votre choix de matériau. Le délai typique pour une tige ou un piston standard est de 15 jours ouvrés, et nous expédions par DHL ou FedEx depuis Dongguan.
Vous envoyez un plan, nous usinons la pièce, et vous la montez dans un vérin qui ne doit pas fuir à 250 bar. C'est la seule fonction de ces pièces. Nous le faisons depuis 20 ans pour des godets de pelleteuse, des machines d'injection plastique et des systèmes de direction marine. C'est de la fabrication de précision, made in China, avec les données d'inspection pour le prouver.
Géométrie des tiges et pistons : comment nous maintenons un faux-rond de 0,01 mm
Le faux-rond est le problème majeur dans les vérins hydrauliques. Si un piston est décentré de 0,02 mm, le joint s'use de manière inégale et vous obtenez des fuites internes. Nous contrôlons cela en usinant la tige et le piston dans le même montage sur nos tours, en utilisant une contre-pointe vive et une lunette fixe. Pour une tige de 500 mm de long et 40 mm de diamètre, nous maintenons une rectitude de 0,02 mm sur toute la longueur. Pour les pistons, nous rectifions le diamètre extérieur après le tournage dur pour éliminer toute distorsion thermique du passage précédent.
Nous ne comptons pas uniquement sur la machine. Chaque tige est vérifiée sur un vé en V avec un comparateur à cadran, et chaque piston est contrôlé avec un micromètre à trois positions le long de son axe. Si le faux-rond dépasse 0,01 mm TIR, la pièce n'est pas expédiée. Ce n'est pas une affirmation marketing ; c'est un critère de validation sur notre fiche d'inspection.
Matériaux et traitements thermiques que nous utilisons pour les surfaces d'étanchéité
Les pièces hydrauliques subissent abrasion, corrosion et pression cyclique élevée. Nous usinons les matériaux suivants en interne :
· 1045 / C45 pour les tiges et pistons—trempé et revenu à 28-32 HRC, avec finition chromée si vous le spécifiez. · 4140 / AISI 4140 pour les fonds et brides haute pression—trempé à cœur à 32-36 HRC. · 17-4 PH inoxydable pour les vérins marins ou de qualité alimentaire—durci par précipitation à 36-40 HRC. · 6061-T6 aluminium pour les vérins pneumatiques basse pression—anodisé dur à 60 HRC équivalent en surface.
Le traitement thermique est effectué par notre fournisseur partenaire, à 2 km de l'atelier. Nous trempons, revenons, puis renvoyons les pièces pour la rectification finale ou le tournage dur. Cette séquence maintient la distorsion en dessous de 0,015 mm sur des pièces jusqu'à 300 mm de diamètre. Si vous avez besoin d'un certificat de traitement thermique, nous incluons le graphique du four avec l'expédition.
État de surface sur les gorges de joint et les surfaces de portée
La gorge de joint est l'endroit où la plupart des vérins hydrauliques échouent. Nous usinons ces gorges à Ra 0,8 µm, puis nous polissons les flancs avec une lime diamantée pour éliminer toute bavure qui pourrait couper le joint torique lors de l'assemblage. Pour les surfaces de portée des tiges, nous rectifions à Ra 0,4 µm—c'est ce qui permet à un joint en U de fonctionner à 0,5 m/s sans couiner. Pour le diamètre extérieur des pistons, nous laissons Ra 0,8 µm sauf si vous spécifiez une finition plus fine pour les joints PTFE.
Nous n'utilisons pas de sablage abrasif sur aucune surface d'étanchéité. Le sablage laisse des particules incrustées qui déchirent les joints. À la place, nous utilisons une pierre de rodage fine sur le tour après la passe finale. Le résultat est une texture de surface cohérente qui retient le film d'huile, réduisant l'usure et prolongeant la durée de vie des joints d'environ 30 % par rapport à une surface uniquement tournée.
Filetages et orifices : NPT, BSPP et filetages métriques droits
Les extrémités de tiges et les blocs d'orifices nécessitent des filetages qui assurent l'étanchéité sous pression. Nous coupons les filetages NPT et BSPP avec une plaquette à point unique sur le tour, et non avec une filière. Cela nous donne un contrôle total sur le diamètre sur flancs et l'angle du filet. Pour le NPT, nous maintenons la conicité à 1°47' avec une tolérance de ±0,5° sur l'angle inclus. Pour le BSPP, nous usinons le chanfrein de 30° sur la face de l'orifice pour garantir que la rondelle collée s'assoit à plat.
Nous usinons également des gorges pour joints toriques à face (ORFS) sur les brides d'orifices. La profondeur de gorge est maintenue à ±0,02 mm, et le diamètre intérieur est un ajustement léger avec serrage sur le joint torique. Nous vérifions chaque filetage avec une bague ou un tampon fileté avant expédition. Si vous souhaitez un rapport de filetage, nous incluons une impression CMM du diamètre sur flancs et de l'erreur de pas.
Inspection avant chaque expédition : CMM, dureté et rugosimètre
Chaque lot—même un prototype unique—reçoit une inspection complète avant de quitter notre atelier. Nous utilisons une CMM Zeiss pour les dimensions critiques : diamètres d'alésage, largeurs de gorge et diamètres sur flancs des filetages. La précision de la CMM est de ±0,002 mm, et nous rapportons les valeurs réelles, pas seulement un résultat de conformité. Pour la dureté, nous utilisons un duromètre Rockwell sur une languette sacrificielle ou sur la pièce elle-même si la géométrie le permet. Pour l'état de surface, nous utilisons un Mitutoyo Surftest SJ-210, mesurant Ra à trois points par surface.
Vous recevez un rapport d'inspection numérique avec l'expédition. Si vous avez besoin d'un PPAP Niveau 3, nous pouvons le faire aussi—nous l'avons fait pour des fournisseurs de rang 1 de l'automobile. Le rapport comprend le certificat matière, le graphique de traitement thermique et les données dimensionnelles. Ce n'est pas de la paperasse supplémentaire ; c'est la seule façon dont nous avons maintenu un taux de livraison à temps de 99,2 % au cours des 5 dernières années.
Délais et outillage pour prototypes vs. séries de production
Le délai pour un prototype est de 7 à 10 jours ouvrés pour une tige ou un piston unique. Les séries de production—de 100 à 5 000 pièces—prennent 15 à 20 jours ouvrés après approbation du premier article. Nous gardons un stock de barres C45 et 4140 en diamètres de 20 mm à 150 mm, donc nous n'attendons pas le matériau pour la plupart des travaux. Pour l'inox 17-4 PH, nous commandons auprès de notre distributeur local et ajoutons 3 jours au délai.
L'outillage est standard : nous utilisons des plaquettes CNMG pour l'ébauche et DNMG pour la finition. Aucun outil de forme spécial n'est nécessaire pour les géométries standard de tiges et pistons. Si vous avez une gorge ou un filet non standard, nous concevrons et rectifierons une plaquette personnalisée en interne en 2 jours. Cela maintient vos coûts de mise en place faibles et votre délai prévisible. Pour une analyse complète des stratégies de sélection d'outils, consultez notre guide de sélection des outils de coupe CNC.
Tableau des spécifications pour les pièces de vérins hydrauliques usinées CNC
Paramètre
Plage / Valeur
Matériaux
1045, 4140, 17-4 PH, 6061-T6, 316L
Diamètre de tige
10 mm – 150 mm
Diamètre de piston
20 mm – 300 mm
Longueur de pièce
Jusqu'à 1000 mm (avec lunette fixe)
Dureté (à cœur)
28 – 40 HRC (selon le matériau)
Tolérance linéaire
±0,005 mm
Faux-rond (TIR)
0,01 mm max
État de surface (étanchéité)
Ra 0,4 µm (rectifié), Ra 0,8 µm (tourné)
Types de filetages
NPT, BSPP, Métrique, ORFS
Délai (prototype)
7-10 jours ouvrés
Délai (production)
15-20 jours ouvrés
MOQ
Sans MOQ (1 pièce acceptée)
Pourquoi nous ne facturons pas le rapport de premier article
Un rapport de premier article (FAR) est une mise en plan dimensionnelle complète de la première pièce par rapport à votre dessin. De nombreux ateliers facturent 200 à 500 $ pour cela. Nous l'incluons gratuitement avec chaque commande, prototype ou production. La raison est simple : si nous faisons une erreur sur la première pièce, vous le découvrez avant que nous produisions 500 pièces. Cela vous fait gagner du temps et de l'argent, et cela nous évite de la ferraille. Le FAR couvre toutes les dimensions critiques, l'état de surface, la dureté et la nuance de matériau. Nous l'envoyons en PDF dans les 24 heures suivant l'usinage de la première pièce.
Si vous êtes nouveau dans le travail avec un fournisseur chinois, le FAR est votre filet de sécurité. C'est aussi votre documentation pour les audits ISO 9001. Nous sommes certifiés ISO 9001:2015 depuis 2012, et nous pouvons fournir notre certificat sur demande. Pour plus de détails sur les tolérances réellement réalisables et comment les lire sur un plan, consultez notre guide des tolérances d'usinage CNC.
Quelle est la quantité minimale de commande pour des pièces de vérins hydrauliques personnalisées ?
Il n'y a pas de MOQ—nous usinons une tige ou un piston prototype unique pour vous, et vous pouvez passer à des milliers plus tard.
Pouvez-vous usiner des pièces à partir de mon plan si je n'ai pas de modèle 3D ?
Oui, nous travaillons directement à partir de plans 2D en PDF ou DXF, et nous clarifierons toute dimension manquante ou spécification GD&T avant de soumettre un devis.
Comment garantissez-vous la qualité pour un lot de 1000 pièces ?
Nous effectuons un échantillonnage SPC en cours de processus toutes les 50 pièces, plus une inspection CMM finale sur 5 % du lot, avec un rapport complet inclus.
Quel est le délai le plus rapide si j'ai besoin d'une tige de remplacement aujourd'hui ?
Pour une tige standard de 40 mm jusqu'à 500 mm de long, nous pouvons usiner et expédier en 5 jours ouvrés avec un coursier express.
Obtenez un devis ferme en 12 heures—Envoyez votre plan