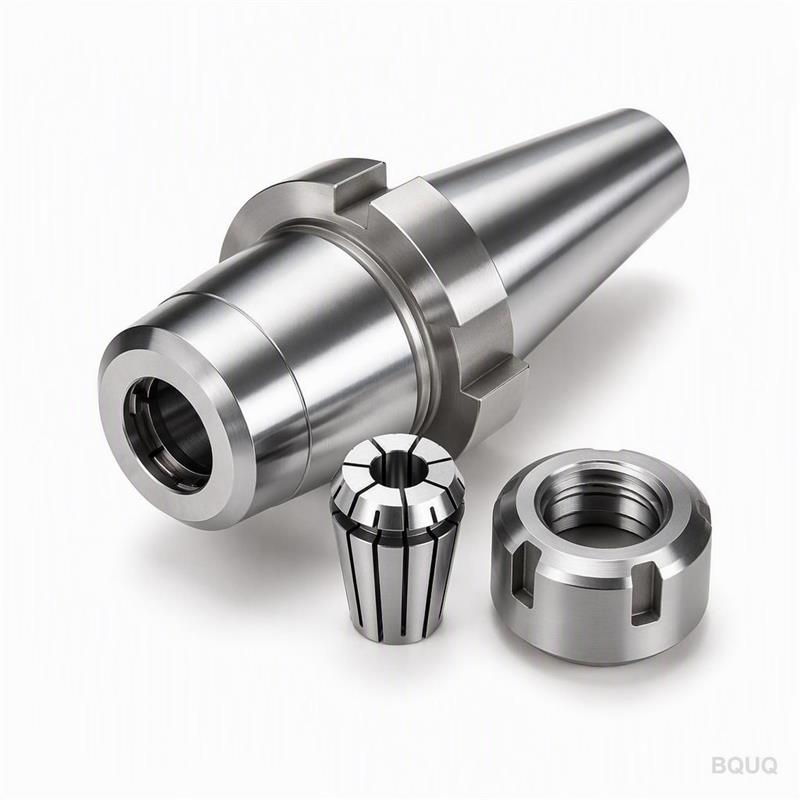
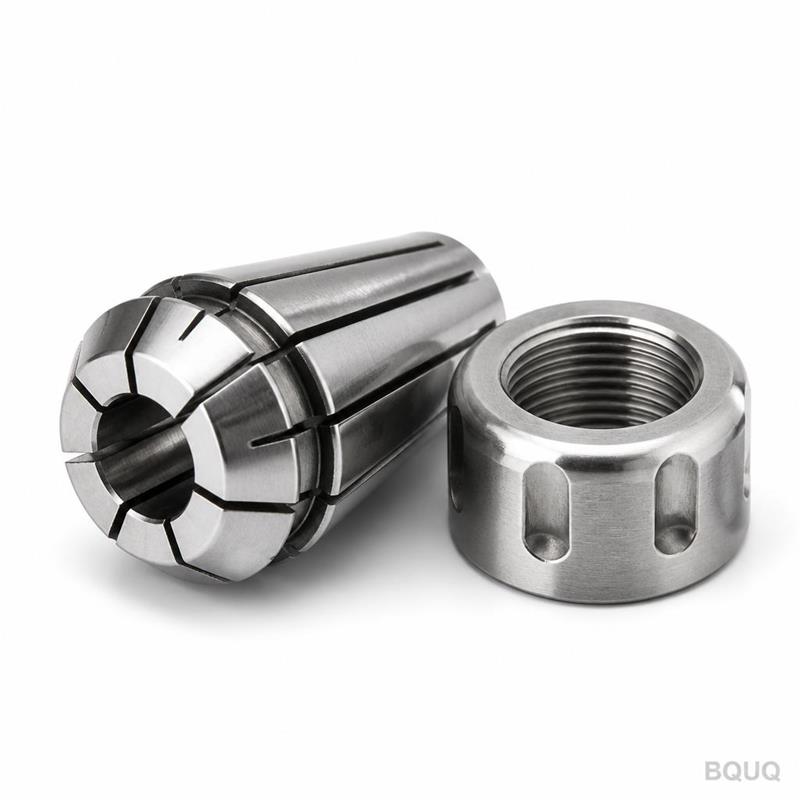
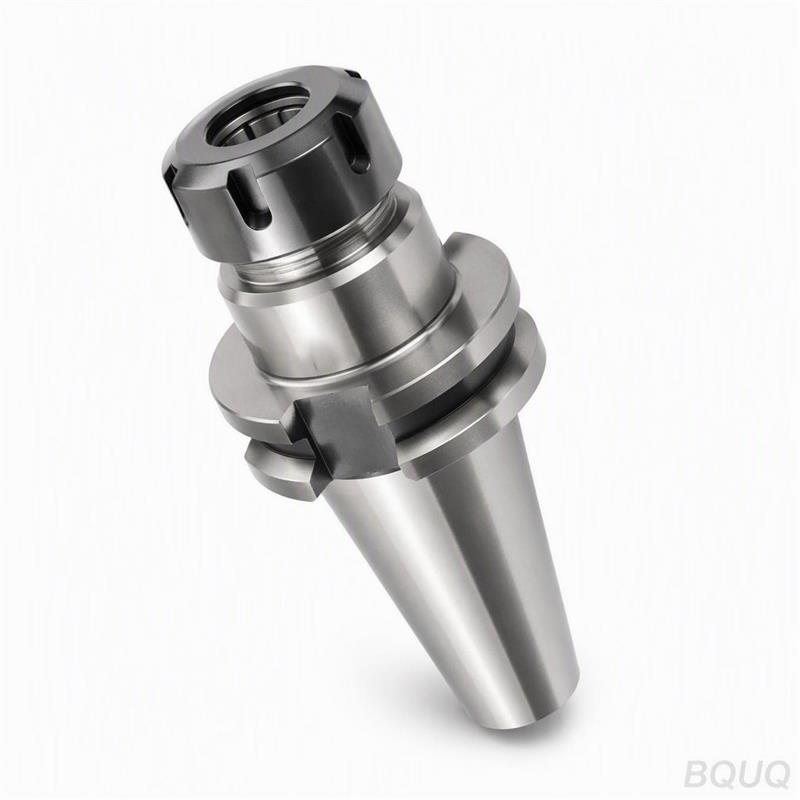
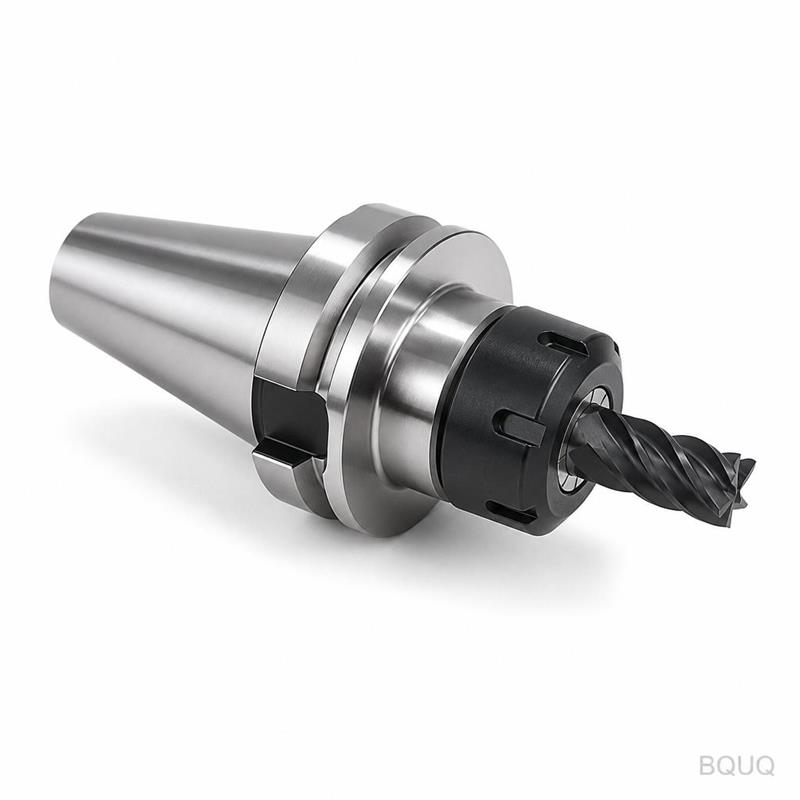
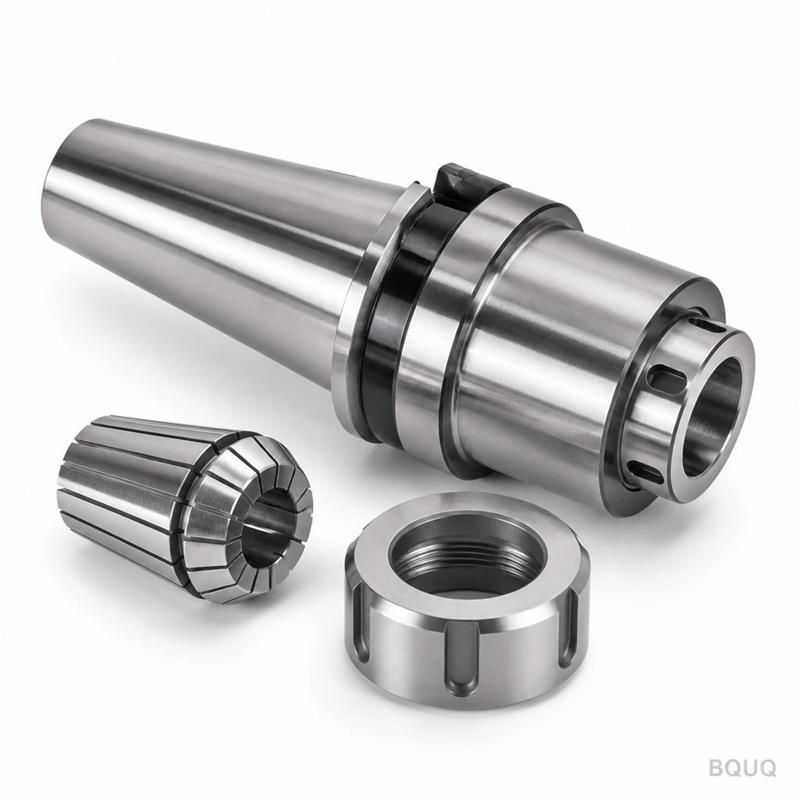
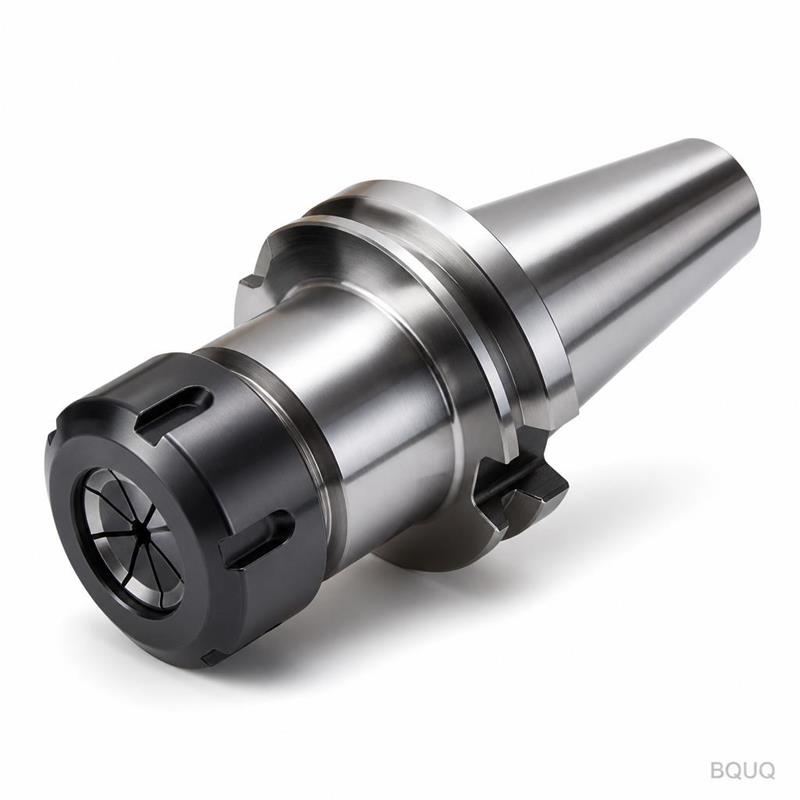
Ceci est un mandrin de serrage TG100 usiné CNC, conçu pour le serrage à couple élevé et haute précision des outils de coupe dans les opérations de fraisage et de perçage. Vous béné
Mandrin de serrage TG100 usiné CNC BQUQ | Porte-outil de précision
Ceci est un mandrin de serrage TG100 usiné CNC, conçu pour le serrage à couple élevé et haute précision des outils de coupe dans les opérations de fraisage et de perçage. Vous bénéficiez d'un faux-ron
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Ceci est un mandrin de serrage TG100 usiné CNC, conçu pour le serrage à couple élevé et haute précision des outils de coupe dans les opérations de fraisage et de perçage. Vous bénéficiez d'un faux-rond garanti de 0,005 mm TIR au nez, d'une dureté de HRC 58–62 et d'un délai standard de 15 jours à compter de la confirmation de commande. Il s'agit d'une fabrication de précision réalisée en Chine, sans MOQ, vous pouvez donc commander une pièce pour test ou un millier pour la production.
Pourquoi le TG100 surpasse les mandrins ER pour les coupes lourdes
Les mandrins TG100 utilisent une surface de préhension conique qui tire la queue d'outil vers l'arrière dans le corps du mandrin lors du serrage de l'écrou. Cela crée un verrouillage mécanique qui résiste à l'arrachement sous des vitesses d'avance élevées. La plage de préhension est de ±0,5 mm par pince, contre ±1,0 mm pour les ER, ce qui signifie moins de faux-rond et une meilleure répétabilité. Pour une queue de 20 mm, le TG100 délivre 2 à 3 fois le couple de serrage d'un système ER40 équivalent. Si votre broche tourne au-dessus de 8 000 tr/min ou si votre charge d'outil dépasse 50 % de la puissance de la broche, le TG100 est le choix le plus sûr.
Matériaux et traitement thermique que nous utilisons
Nous usinons le corps du mandrin en acier de cémentation 8620, puis nous le cémentons à HRC 58–62 avec une profondeur de cémentation de 0,8–1,2 mm. La pince elle-même est fabriquée en acier à ressort 65Mn, traitée thermiquement à HRC 44–48 pour l'élasticité, puis rectifiée sur le diamètre intérieur et extérieur. L'écrou est en acier au chrome-molybdène 4140, durci à HRC 38–42, avec une finition noire oxydée pour la résistance à la corrosion. Nous n'utilisons pas d'acier de décolletage 1215 pour le corps car il ne peut pas maintenir la dureté requise après traitement thermique. Chaque lot est testé pour la dureté sur trois points : le nez, le cône et la bride arrière.
Comment nous maintenons un faux-rond de 0,005 mm sur chaque unité
Le faux-rond n'est pas une mesure en un seul point. Nous rectifions le cône interne, l'alésage du nez et la bride arrière en un seul montage sur une rectifieuse cylindrique. Cela garantit que l'axe du cône et l'axe de la bride sont coaxiaux à moins de 0,003 mm. Ensuite, nous assemblons le mandrin avec une barre d'essai maîtresse et mesurons le TIR à trois positions : 30 mm du nez, 60 mm du nez et 100 mm du nez. Nous rejetons toute unité qui dépasse 0,005 mm à 30 mm ou 0,008 mm à 100 mm. La barre d'essai est une queue en acier trempé et rectifié de 20 mm H6, tracée selon ISO 1947.
Inspection avant chaque expédition
Chaque mandrin passe par une inspection en 9 points avant l'emballage. Nous vérifions : l'angle du cône avec une règle sinus, le diamètre de l'alésage du nez avec un alésomètre, l'état de surface avec un profilomètre, la dureté avec un duromètre Rockwell, le faux-rond avec un comparateur à cadran d'une résolution de 0,002 mm, le pas de filetage sur l'écrou, le jeu axial, le jeu radial et le poids d'équilibrage. Nous émettons un rapport dimensionnel avec chaque expédition, y compris les numéros de série et les valeurs de mesure. Si vous le demandez, nous ajoutons un rapport CMM pour le cône et l'alésage, mais le rapport standard couvre toutes les dimensions critiques pour le montage et le serrage.
État de surface et protection contre la corrosion
Le cône interne est rectifié à Ra 0,2 µm ou mieux. Le diamètre extérieur est tourné à Ra 0,8 µm, puis traité par oxydation noire pour empêcher la rouille pendant l'expédition et le stockage. Les fentes de la pince sont découpées au laser et ébavurées, puis polies sur la surface de préhension à Ra 0,4 µm. Nous huilons le cône et les filetages avec un composé anti-grippage léger avant l'emballage. Si vous travaillez dans un environnement humide, nous pouvons ajouter un placage zinc-nickel sur l'écrou sans frais supplémentaires pour les commandes de plus de 50 pièces.
Délai et emballage pour l'expédition mondiale
Le délai standard est de 15 jours pour les tailles jusqu'à une capacité de queue de 42 mm. Les commandes de 1 à 10 pièces sont expédiées sous 15 jours ; 11 à 50 pièces sous 20 jours. Nous emballons chaque mandrin dans une boîte en plastique doublée de mousse, puis dans un sac en polyéthylène scellé avec un dessiccant. Pour l'exportation, nous utilisons une boîte en carton à 5 couches avec des protecteurs d'angle. Le fret aérien vers les États-Unis ou l'Europe prend 5 à 7 jours ; le fret maritime prend 25 à 35 jours. Nous avons expédié vers plus de 30 pays l'année dernière, avec un taux de livraison à temps de 99,2 %.
Spécification
Valeur
Notes
Type de pince
TG100
Plage de préhension ±0,5 mm par pince
Matériau du corps
Acier de cémentation 8620
Cémenté
Matériau de la pince
Acier à ressort 65Mn
HRC 44–48
Matériau de l'écrou
Chrome-molybdène 4140
HRC 38–42
Dureté (corps)
HRC 58–62
Profondeur de cémentation 0,8–1,2 mm
Faux-rond (TIR)
0,005 mm @ 30 mm
0,008 mm @ 100 mm
État de surface (cône)
Ra 0,2 µm
Rectifié
Capacité de queue
3–42 mm
Plage standard
Délai
15 jours
À compter de l'approbation du dessin
MOQ
Sans MOQ
1 pièce acceptée
Options d'équilibrage pour broches haute vitesse
Pour les broches au-dessus de 12 000 tr/min, nous proposons une option d'équilibrage au grade G2.5. Nous usinons un anneau d'équilibrage sur la bride arrière et perçons des trous radiaux pour retirer de la matière après l'assemblage. Le processus d'équilibrage prend 2 jours supplémentaires et ajoute 8 $ par unité pour les quantités inférieures à 50. Pour les unités standard, nous équilibrons à G6.3, ce qui est suffisant pour les broches jusqu'à 8 000 tr/min. Si votre application tourne au-dessus de 15 000 tr/min, nous recommandons plutôt un porte-outil hydraulique, mais le TG100 avec G2.5 fonctionnera jusqu'à 20 000 tr/min avec un porte-à-faux d'outil court.
Tailles courantes en stock et options personnalisées
Nous avons en stock des mandrins TG100 avec des cônes CAT40, CAT50, BT30, BT40, BT50, HSK63A et HSK100A. Les alésages de queue de 3 mm à 42 mm sont disponibles en stock pour les tailles les plus courantes (6, 8, 10, 12, 16, 20, 25, 32 mm). Les cônes personnalisés comme Capto C5 ou C6 nécessitent une revue technique de 7 jours et une production de 20 jours. Nous pouvons également modifier le diamètre de la bride ou ajouter un trou de lubrification traversante jusqu'à 5 mm au centre. Envoyez votre dessin et nous confirmerons les caractéristiques personnalisées dans les 12 heures.
Traitement thermique et contrôle de la déformation
La cémentation provoque une déformation si l'acier n'est pas normalisé avant l'usinage. Nous normalisons chaque pièce forgée à 925°C, puis usinons en ébauche, puis détensionnons à 650°C, puis rectifions en finition. Cette séquence empêche le cône de devenir ovale pendant le durcissement. Nous mesurons l'angle du cône sur une plaque sinus après la rectification ; la tolérance est de ±0,0005 mm par 50 mm de longueur. Si la déformation dépasse cela, nous rejetons la pièce et la refaisons. Nous avons un taux de rebut de 0,7 % sur cette ligne de produits, ce qui est inférieur à la moyenne industrielle de 2 %.
FAQ
Quelle est votre quantité minimale de commande ?
Sans MOQ — nous acceptons une pièce pour échantillonnage, et vous recevez le même rapport d'inspection qu'une commande en gros.
Pouvez-vous usiner un cône ou une bride personnalisé ?
Oui, nous pouvons modifier le type de cône, le diamètre de la bride et les trous de lubrification, mais les cônes personnalisés nécessitent une revue technique de 7 jours pour la sélection des outils de coupe.
Comment vérifiez-vous le faux-rond avant l'expédition ?
Nous mesurons chaque unité avec une barre d'essai maîtresse à 30 mm et 100 mm du nez, et incluons le rapport sérialisé dans l'emballage.
Quel est votre délai pour un mandrin TG100 standard ?
15 jours pour les tailles et cônes standard ; ajoutez 5 jours pour l'équilibrage ou les trous de lubrification personnalisés.
Quand vous avez besoin d'une alternative plus rapide
Si votre application est plus légère et que vous avez besoin d'une option à moindre coût, consultez notre guide de sélection des outils de coupe CNC pour comparer le TG100 aux ER ou au frettage. Cet article comprend un tableau de couple et une comparaison du faux-rond. Pour les limites géométriques de ce mandrin, lisez notre guide des tolérances d'usinage CNC, qui explique comment l'angle du cône et l'état de surface affectent la précision de maintien d'outil en pratique.
Demandez un devis ferme avec vos spécifications
Envoyez votre dessin ou votre taille de queue et votre type de cône. Nous répondons avec un prix ferme et un délai confirmé dans les 12 heures ouvrables. Nous ne donnons pas de fourchettes de prix ; vous obtenez un chiffre fixe par unité. E-mail sc@bquq.com ou WhatsApp +86 13713157787. Joignez un fichier PDF ou STEP. Si vous avez une tolérance plus stricte que notre standard, nous vous dirons si elle est réalisable et à quel coût. Sans MOQ, sans frais supplémentaires pour le rapport d'inspection.