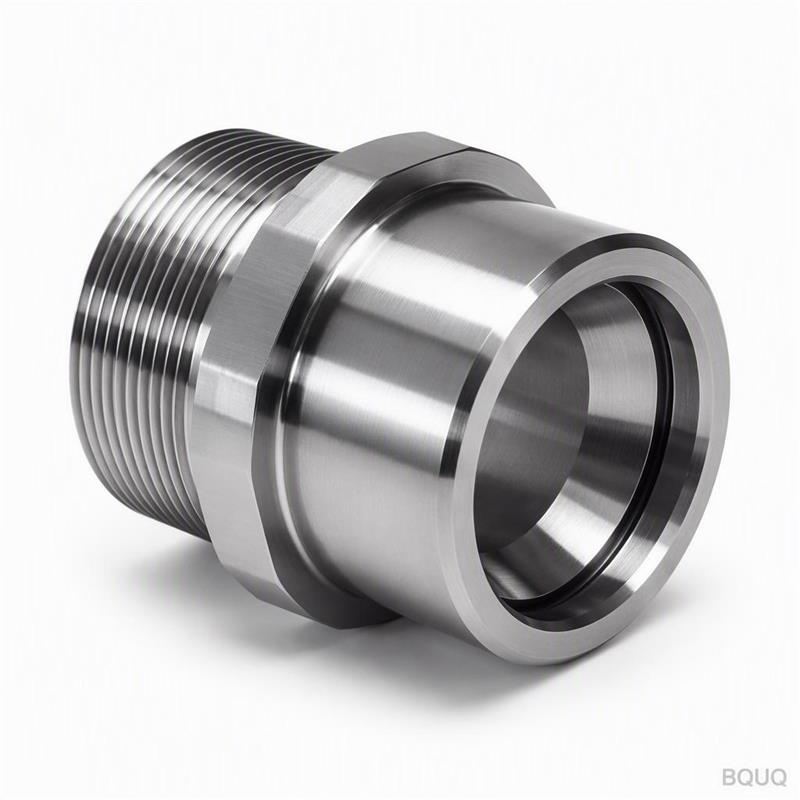
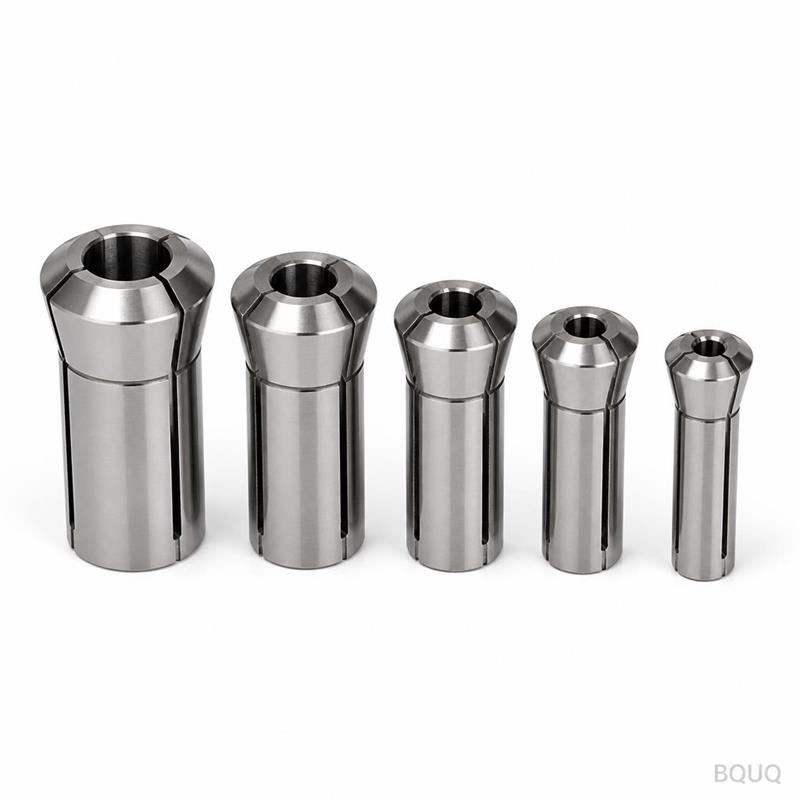
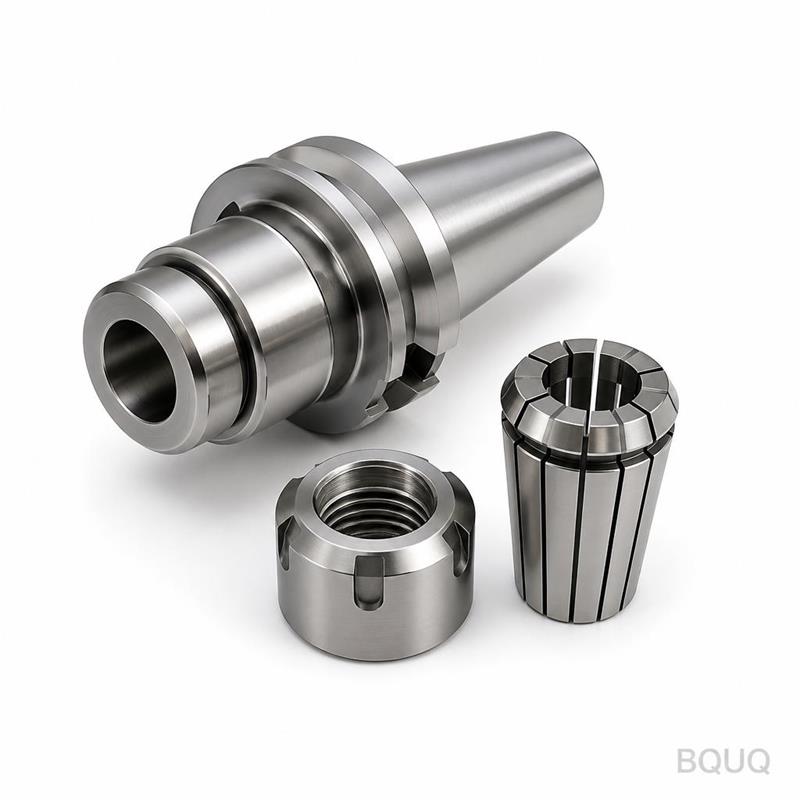
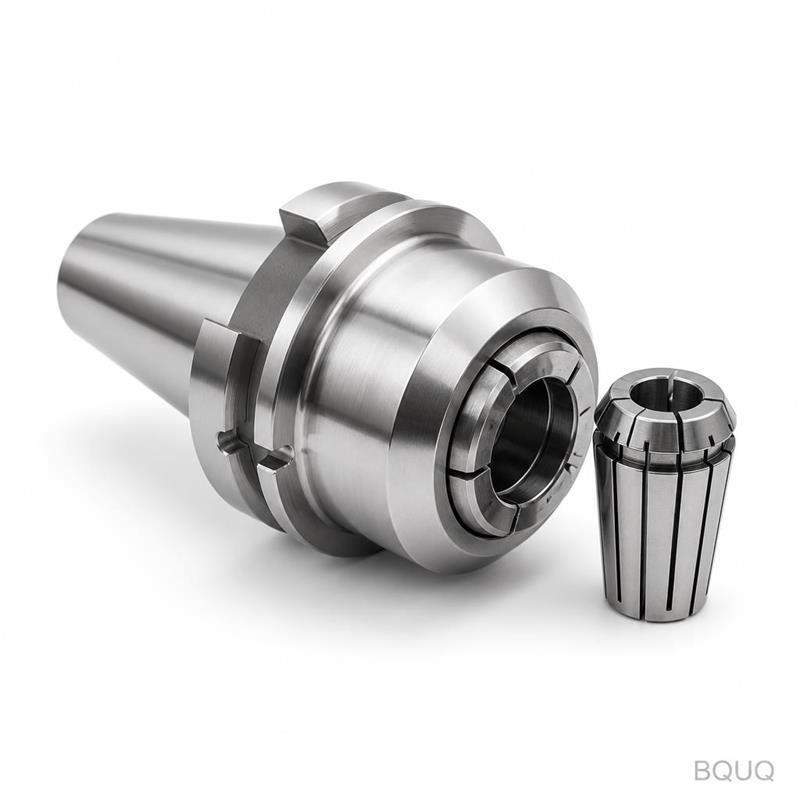
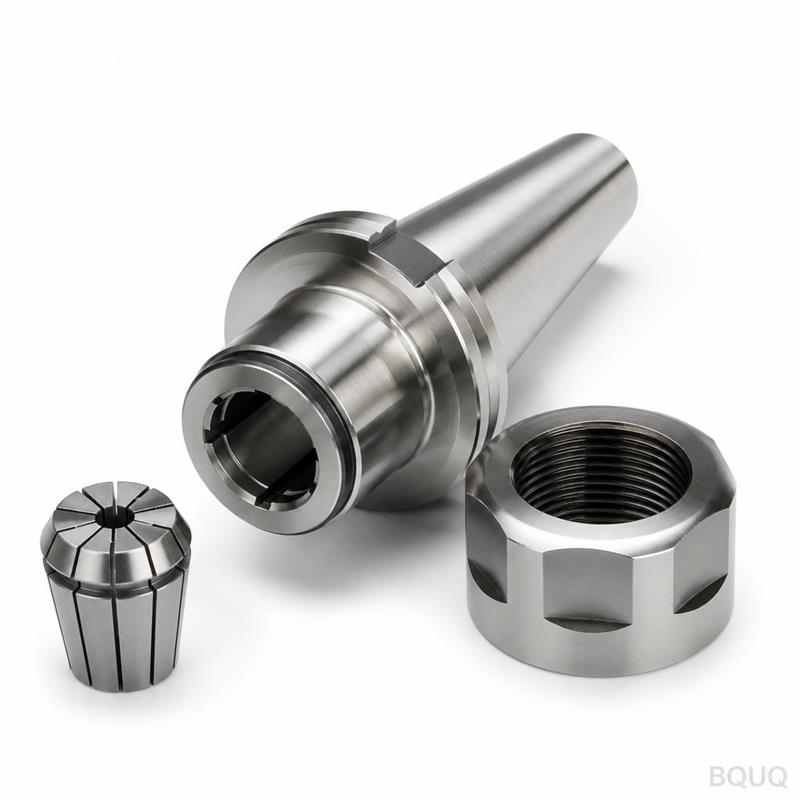
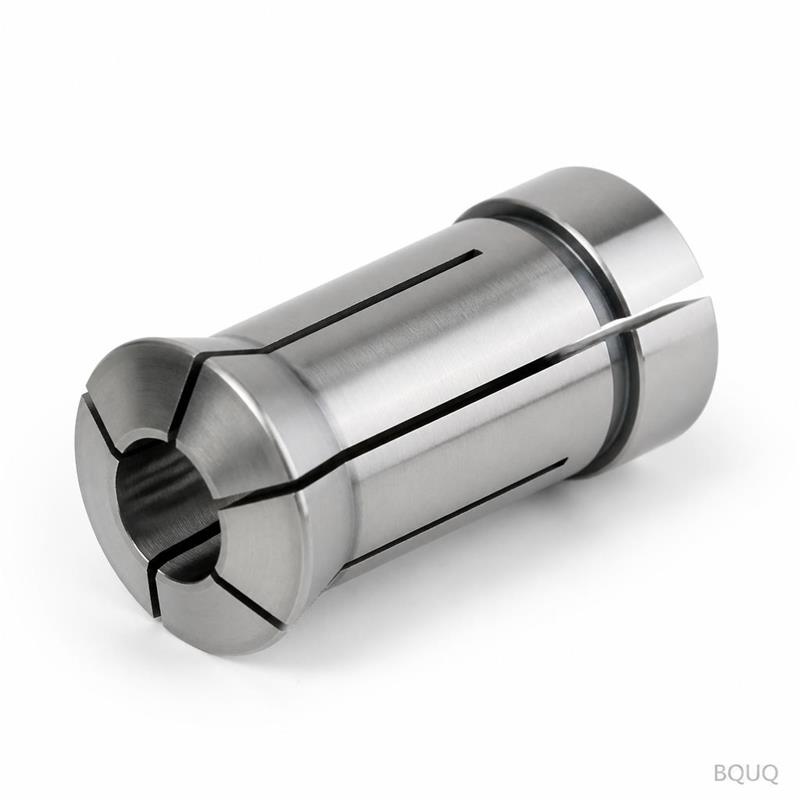
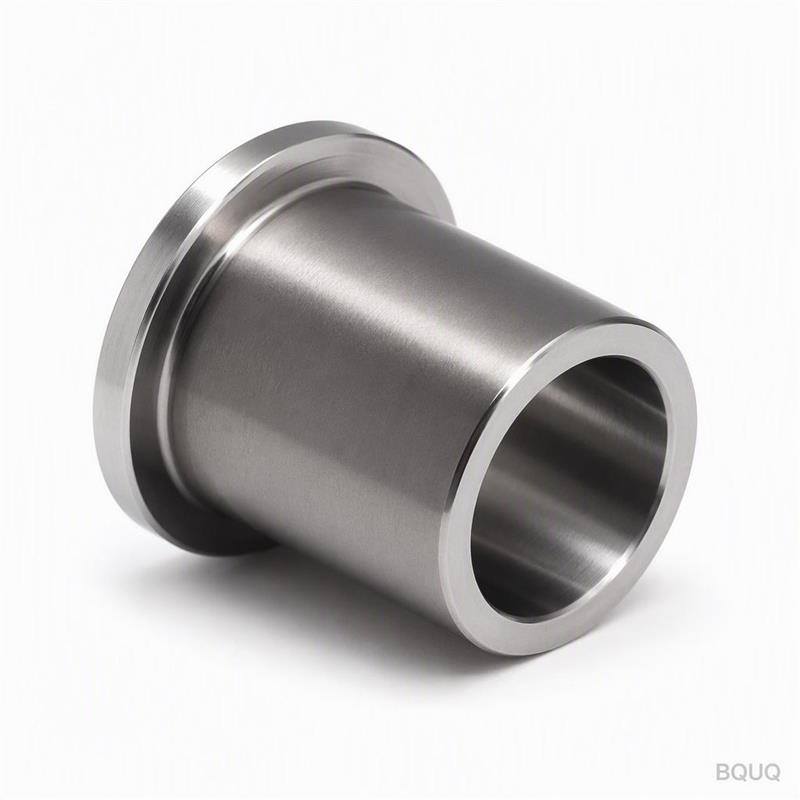
Ceci est un corps de pince ER fileté usiné CNC avec montage sur broche, conçu pour maintenir les pinces ER dans les applications d‘outillage et de maintien de pièce à haute vitesse
Corps de Pince ER Fileté Usiné CNC avec Montage sur Broche – Précision BQUQ
Ceci est un corps de pince ER fileté usiné CNC avec montage sur broche, conçu pour maintenir les pinces ER dans les applications d'outillage et de maintien de pièce à haute vitesse. Vous bénéficiez d'
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Ceci est un corps de pince ER fileté usiné CNC avec montage sur broche, conçu pour maintenir les pinces ER dans les applications d'outillage et de maintien de pièce à haute vitesse. Vous bénéficiez d'un battement garanti de ≤0,005 mm TIR au nez, d'un corps en acier trempé à 58–62 HRC, et d'un état de surface de Ra 0,4 µm sur le cône et l'alésage. Le délai de livraison pour les tailles standard est de 10 à 15 jours ouvrables, avec une réponse de devis ferme sous 12 heures depuis notre usine de Dongguan.
Comment le Montage sur Broche Fileté Élimine l'Empilement d'Adaptateurs
La plupart des défaillances de pinces proviennent de connexions desserrées entre la broche, l'adaptateur et la pince. Notre montage fileté est usiné directement dans le corps de la pince en une seule pièce—pas de manchons emmanchés à force, pas de fixations secondaires. Le filetage est coupé selon une tolérance de classe 2A/2B, de sorte qu'il s'assoit contre l'épaulement de la broche avec un contact métal sur métal complet. Cela élimine le jeu radial qui cause le broutement de l'outil et l'usure inégale. Pour une broche CAT40 ou BT40, vous serrez la pince sur le filetage du nez et obtenez la même rigidité qu'un porte-outil monobloc.
Plage de Compression des Pinces ER et Force de Serrage sur ce Corps de Pince
L'angle du cône interne est rectifié à 8° par côté, ce qui correspond exactement aux normes des pinces ER. Lorsque vous serrez l'écrou de pince, la pince se comprime de 0,5 mm à 1,0 mm selon la taille. Cela vous donne une force de serrage de 20 à 35 kN sur une queue de 20 mm, suffisante pour maintenir des fraises en carbure à 15 000 tr/min sans extraction. Le pas de vis sur le diamètre extérieur du corps est de M18 x 1,5 ou sur mesure, et le siège de l'écrou est trempé pour éviter le grippage après des cycles de serrage répétés.
Matériaux et Traitement Thermique Utilisés pour le Corps de Pince
Nous partons d'acier allié 8620 ou 4140, jamais d'acier doux de décolletage. L'ébauche est tournée grossièrement, puis cémentée ou trempée à cœur jusqu'à 58–62 HRC. Après la trempe, nous rectifions le cône, l'alésage et le filetage en un seul montage pour maintenir la concentricité sous 0,003 mm. Pour les ateliers corrosifs ou très humides, nous proposons une finition oxyde noir ou un placage nickel chimique (Ra 0,8 µm après revêtement). La face de montage est rodée à une planéité de 0,002 mm pour empêcher l'inclinaison de la broche.
Séquence de Rectification qui Maintient un Battement de 0,005 mm
Le battement n'est pas une opération unique—c'est le résultat de chaque étape. Nous rectifions d'abord le trou central, puis le diamètre extérieur, puis le cône. Le filetage est coupé sur un tour CNC avec un outil rotatif, pas avec une filière. Après le traitement thermique, nous effectuons une rectification finale sur le cône et l'alésage simultanément en utilisant un mandrin apparié. Chaque corps de pince est vérifié sur une machine à mesurer tridimensionnelle (MMT) avec une résolution de 0,001 mm. Le battement enregistré est imprimé et expédié avec la pièce.
Contrôles de l'État de Surface et de la Géométrie sur le Cône et l'Alésage
Le cône interne doit être lisse—toute trace d'outil se transférera à la pince puis à la queue de l'outil. Nous maintenons Ra 0,4 µm sur le cône et Ra 0,8 µm sur le filetage de l'écrou. L'angle du cône est vérifié avec une jauge à air de précision, pas un simple tampon go/no-go. L'alésage est alésé à une rectitude de 0,002 mm sur toute sa longueur. Nous vérifions également le diamètre sur flancs du filetage avec un micromètre à filetage, afin que l'écrou tourne librement sans balourd.
Inspection Avant Chaque Expédition – Ce Que Vous Recevez
Chaque corps de pince ER fileté usiné CNC est inspecté à 100 %, pas testé par échantillonnage. Vous recevez un rapport dimensionnel qui liste : diamètre extérieur, pas de vis, angle du cône, diamètre de l'alésage, battement à trois points, et lecture de dureté. Le rapport est tamponné avec notre numéro de contrôle qualité et traçable jusqu'au lot. Si vous avez besoin d'un certificat matière (EN 10204 3.1), nous le fournissons sans frais supplémentaires. Nous photographions également la pièce avant l'emballage afin que vous voyiez exactement ce qui se trouve dans la boîte.
Emballage et Protection Antirouille pour le Fret Maritime ou Aérien
Nous utilisons du papier VCI (inhibiteur de corrosion en phase vapeur) enroulé autour de chaque corps de pince, puis un sac en plastique scellé, puis un carton doublé de mousse. Pour le fret maritime, nous ajoutons un sachet déshydratant et une deuxième couche de film VCI. Cela empêche la rouille jusqu'à 6 mois dans une humidité tropicale. Le carton extérieur est marqué avec le numéro de pièce, la quantité et votre numéro de commande. Nous pouvons également emballer sur mesure en kit avec pinces et écrous si vous commandez l'assemblage complet.
Spécification
Valeur
Matériau
Acier allié 8620 ou 4140 (ou inox 17-4PH)
Dureté
58–62 HRC (cémenté ou trempé à cœur)
Battement (TIR au nez)
≤0,005 mm
Angle du cône
8° par côté (norme ER)
État de surface (cône/alésage)
Ra 0,4 µm / Ra 0,8 µm
Type de filetage
M18×1,5, M25×1,5, ou sur mesure (classe 2A/2B)
Tailles disponibles
ER11, ER16, ER20, ER25, ER32, ER40
Tolérance
±0,005 mm sur les diamètres critiques
Délai de livraison
10–15 jours ouvrables (standard)
MOQ
Sans MOQ – 1 pièce acceptée
Quel est votre MOQ pour ce corps de pince ER CNC ?
Sans MOQ—nous acceptons une pièce pour les commandes de prototype ou de remplacement, et les prix dégressifs commencent à 10 pièces.
Pouvez-vous personnaliser le pas de vis ou le cône pour une broche spéciale ?
Oui, nous usinons tout pas de vis et angle de cône que vous spécifiez—envoyez simplement votre dessin de broche ou un échantillon, et nos ingénieurs confirmeront sous 24 heures.
Comment garantissez-vous le battement et la concentricité ?
Nous utilisons une MMT et une jauge à air sur chaque pièce, et nous incluons un rapport imprimé avec les valeurs mesurées—pas d'échantillonnage, pas de moyennes.
Quel est votre délai de livraison typique pour une commande personnalisée ?
Les tailles standard sont expédiées en 10–15 jours ouvrables ; les conceptions entièrement personnalisées ajoutent 3–5 jours pour la configuration du parcours d'outil et du montage.
Envoyez votre dessin ou une esquisse du filetage de votre montage sur broche pour un devis ferme sous 12 heures. Nos ingénieurs examineront le matériau, la tolérance et la finition, puis vous donneront un prix unitaire sans MOQ. Pour une réponse plus rapide, joignez un fichier STEP ou IGES. E-mail sc@bquq.com ou WhatsApp +86 13713157787. Nous sommes une usine de fabrication de précision à Dongguan, en Chine, avec 20 ans d'expérience en usinage CNC. Si vous comparez des porte-outils, lisez notre guide de sélection des outils de coupe CNC pour assortir le type de pince à votre vitesse de broche. Et avant de définir les tolérances sur le plan, consultez notre guide des tolérances d'usinage CNC pour voir ce qui est économique à ce niveau de dureté.