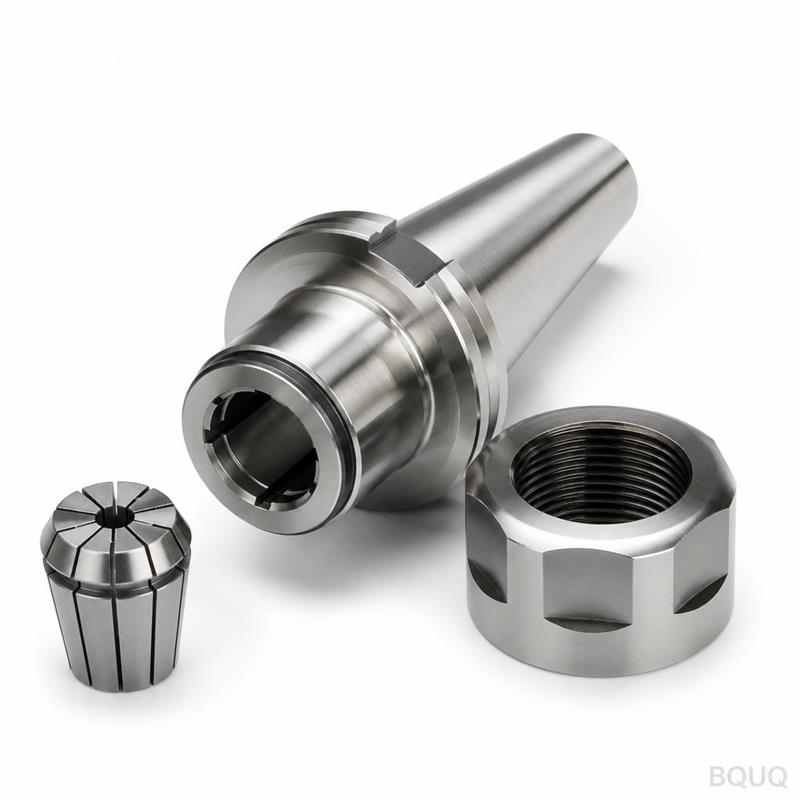
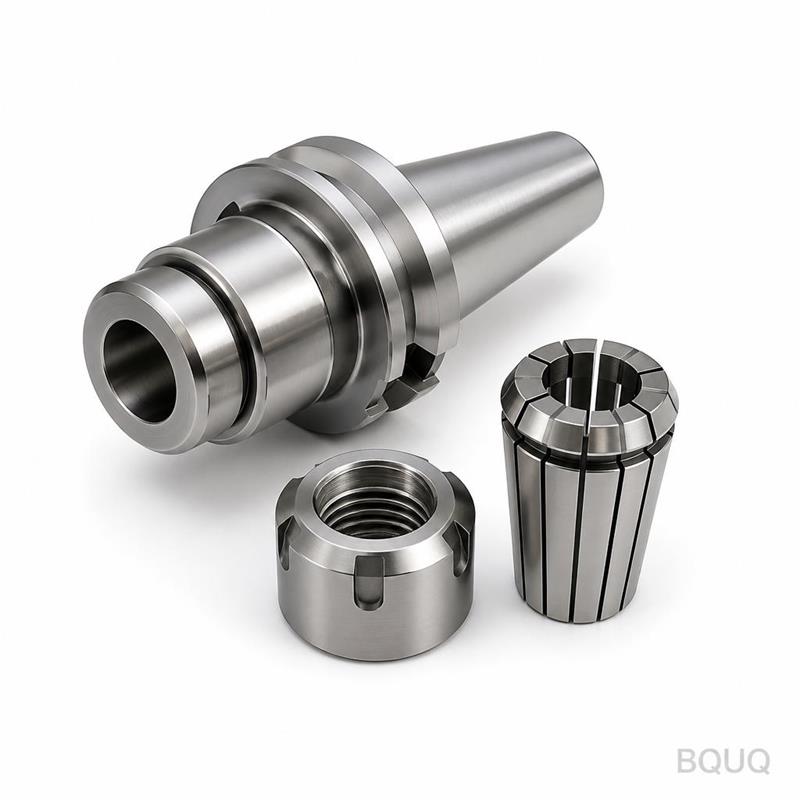
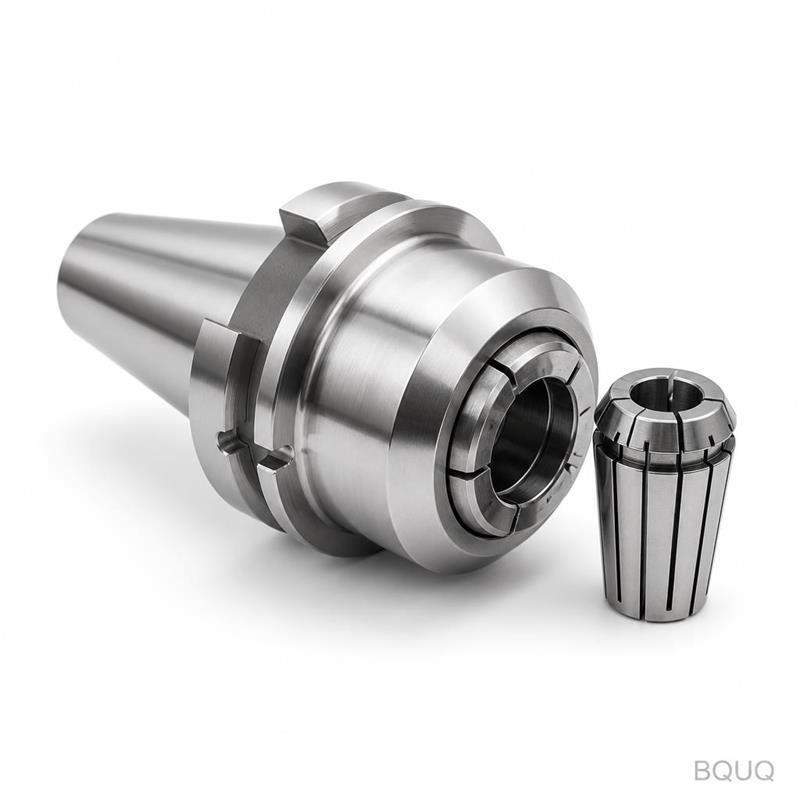
Ce que ce porte-pince ER de type C apporte à votre broche Il s‘agit d‘un porte-pince ER de type C—un composant d‘outillage CNC de précision qui maintient les pinces ER pour fixer f
Porte-pince ER de type C pour usinage CNC | BQUQ, fabrication de précision en Chine
Ce que ce porte-pince ER de type C apporte à votre broche Il s'agit d'un porte-pince ER de type C—un composant d'outillage CNC de précision qui maintient les pinces ER pour fixer fermement les outils
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Ce que ce porte-pince ER de type C apporte à votre broche
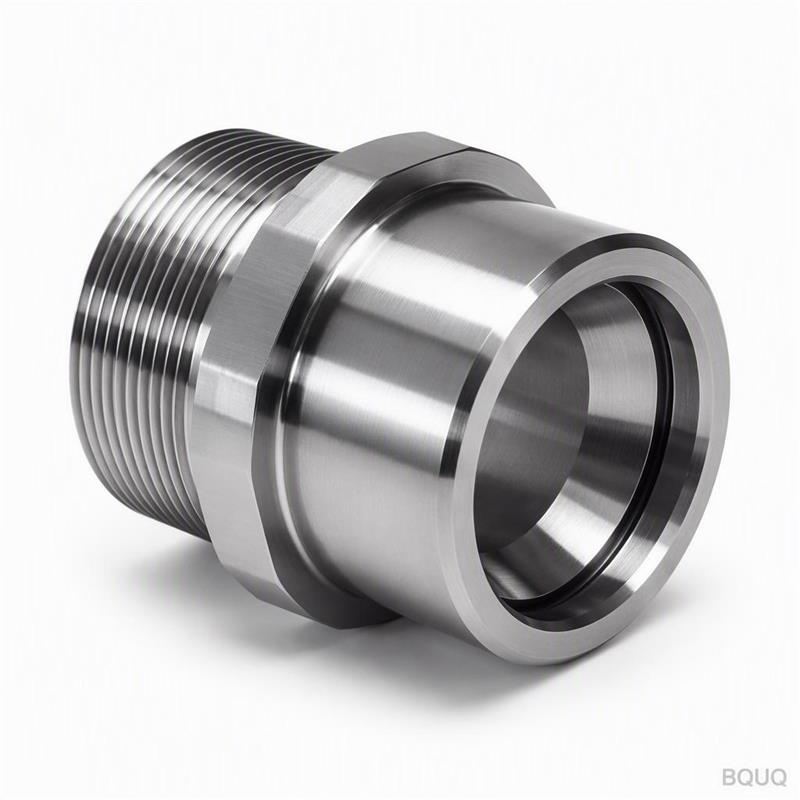
Il s'agit d'un porte-pince ER de type C—un composant d'outillage CNC de précision qui maintient les pinces ER pour fixer fermement les outils de coupe dans votre centre d'usinage ou tour. Vous bénéficiez d'un faux-rond garanti de 0,005 mm TIR au nez, d'une dureté de HRC 58-62 sur les surfaces de serrage, et d'un délai de 10 jours pour les tailles standard. Cela signifie moins de déflexion d'outil, une durée de vie d'outil prolongée et une précision de pièce répétable à chaque cycle.
Pourquoi un mandrin de type C surpasse une queue droite pour l'usinage à grande vitesse
Les mandrins porte-pince de type C sont conçus avec un nez conique et un écrou de serrage fileté, qui tire la pince vers l'intérieur lors du serrage. Cela crée une prise plus forte et plus concentrique qu'un porte-outil à queue droite, surtout au-delà de 10 000 tr/min. Pour vos opérations de fraisage ou de perçage à grande vitesse, cette conception réduit les vibrations et empêche l'arrachement de l'outil—vous pouvez ainsi augmenter les vitesses d'avance jusqu'à 20 % sans perdre en qualité de finition.
Matériaux et traitement thermique utilisés pour le corps du mandrin
Nous usinons le corps du mandrin en acier allié 42CrMo, puis le trempons à cœur jusqu'à HRC 58-62. La couche durcie atteint 1,5 mm de profondeur, de sorte que le cône ne se déforme pas même après des changements répétés de pince. L'écrou de serrage est fabriqué en 20CrMnTi, cémenté à HRC 58-62 pour la résistance à l'usure des filetages. Nous rectifions le cône intérieur avec une finition de surface de Ra 0,4 µm, ce qui garantit un positionnement uniforme de la pince et maintient le faux-rond à 0,005 mm TIR.
Inspection avant chaque expédition—pas seulement un contrôle par échantillonnage
Chaque porte-pince ER de type C subit une inspection à 100 %, et non un plan d'échantillonnage. Nous mesurons l'angle du cône avec une MMT, vérifions le faux-rond avec un mandrin de précision et testons l'ajustement du filetage avec un calibre passe/ne passe pas. Vous recevez également un rapport d'inspection imprimé avec les valeurs mesurées réelles, signé par notre ingénieur qualité. Si une unité dépasse 0,005 mm TIR, elle retourne à la rectifieuse—elle n'est jamais expédiée.
Comment nous adaptons votre configuration d'outillage à la bonne série de pinces ER
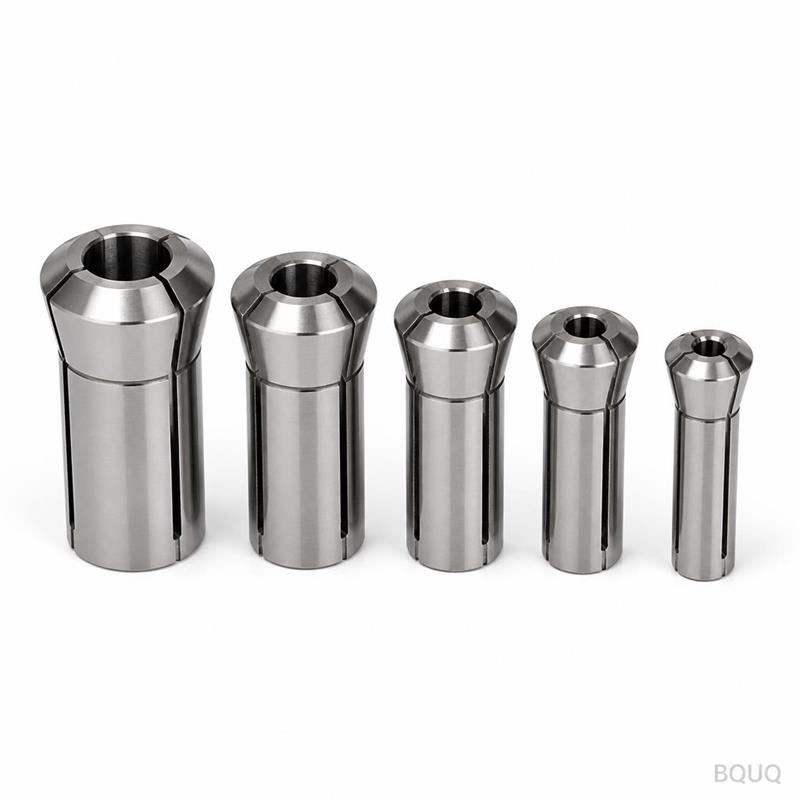
Nous fabriquons des mandrins de type C pour les pinces ER11, ER16, ER20, ER25, ER32 et ER40. Le diamètre de la queue peut être de 1/8" à 1-1/4" (3,175 mm à 31,75 mm), et la longueur totale varie de 50 mm à 150 mm. Si vous utilisez une broche CAT, BT ou HSK, nous pouvons usiner l'extrémité arrière selon vos spécifications exactes de tirant ou de boulon de retenue. Indiquez-nous simplement votre série de pinces et la taille de la queue—nous adapterons précisément la géométrie du cône à la norme du fabricant de pinces.
Finition de surface et options de revêtement pour la résistance à la corrosion
La finition standard est un revêtement d'oxyde noir, qui protège contre la rouille et réduit le frottement lors de l'insertion de la pince. Pour les environnements fortement arrosés, nous proposons un nickelage chimique qui ajoute 25 µm de résistance à la corrosion sans modifier les dimensions. Si vous avez besoin d'une stabilité à haute température au-delà de 200 °C, nous pouvons appliquer un revêtement TiN sur le cône. Tous les revêtements sont appliqués après la rectification finale, de sorte que la précision dimensionnelle reste dans la tolérance.
Pourquoi comparer notre prix avec celui des fournisseurs locaux aux États-Unis ou dans l'UE
Vous pourriez penser qu'un porte-outil fabriqué en Chine coûte moins cher mais sacrifie la qualité. Ce n'est pas vrai avec notre processus de fabrication de précision. Nos porte-pinces ER de type C sont rectifiés sur les mêmes machines japonaises et suisses utilisées par les marques premium, mais nos frais généraux à Dongguan sont plus faibles. Vous payez généralement 30 à 40 % de moins qu'un produit allemand ou américain comparable, et nous livrons en DDP à votre porte sans frais de douane cachés. La tolérance et la dureté sont identiques—nous les publions et nous les garantissons.
Spécifications techniques du porte-pince ER de type C
Paramètre
Valeur
Matériau (corps)
Acier allié 42CrMo
Matériau (écrou)
20CrMnTi, cémenté
Dureté (corps)
HRC 58-62
Dureté (filetages de l'écrou)
HRC 58-62
Faux-rond (TIR au nez)
0,005 mm
Finition de surface du cône
Ra 0,4 µm
Série de pinces
ER11, ER16, ER20, ER25, ER32, ER40
Diamètre de la queue
3,175 mm – 31,75 mm (1/8" – 1-1/4")
Longueur totale
50 mm – 150 mm
Délai (tailles standard)
10 jours
MOQ
Sans MOQ—commandez 1 pièce
Inspection
100 % MMT + test de faux-rond, rapport inclus
FAQ : Ce que les ingénieurs demandent avant de commander
Quelle est la quantité minimale de commande pour un mandrin de type C personnalisé ?
Il n'y a pas de MOQ—vous pouvez commander une seule pièce prototype pour test, et nous appliquerons le même processus d'inspection complet que pour une commande en volume.
Pouvez-vous usiner l'extrémité arrière pour s'adapter à un cône de broche CAT40 ou BT30 ?
Oui, nous pouvons tourner, rectifier et fileter l'extrémité arrière pour correspondre à tout cône de broche standard (CAT, BT, HSK) ou à votre conception personnalisée de tirant—il suffit d'inclure le plan avec votre demande.
Comment garantissez-vous le faux-rond de 0,005 mm sur chaque unité ?
Nous rectifions le cône intérieur et le nez en un seul montage sur une rectifieuse cylindrique, puis vérifions chaque unité avec un mandrin de test de précision et enregistrons le TIR réel sur le rapport d'inspection.
Quel est le délai si j'ai besoin d'une longueur non standard ou d'un revêtement spécial ?
Les tailles standard sont expédiées en 10 jours ; les longueurs personnalisées ou les revêtements spéciaux (TiN, nickel) ajoutent 3 à 5 jours, donc prévoyez 13 à 15 jours au total—nous confirmerons la date exacte dans votre devis.
Obtenez un devis ferme en 12 heures—envoyez votre plan maintenant
Arrêtez d'attendre des estimations vagues. Envoyez-nous votre plan ou simplement les spécifications de votre broche et de vos pinces, et nous vous retournerons un devis ferme avec le prix unitaire, les coûts d'outillage et la date de livraison en 12 heures. Pour une référence complète sur le choix des porte-outils, consultez notre guide de sélection des outils de coupe CNC. Pour confirmer vos exigences de tolérance, lisez notre guide des tolérances d'usinage CNC. Envoyez votre plan par e-mail à sc@bquq.com ou contactez-nous sur WhatsApp au +86 13713157787—nous sommes prêts à usiner votre première pièce cette semaine.